
复杂形状刀片的感应淬火: 线圈设计和硬度模式控制
复杂的叶片几何形状如何影响加热, 线圈设计, 淬火和最终硬化区
感应淬火 当刀片具有复杂的轮廓时变得更加困难, 改变截面厚度, 尖锐的过渡或硬化区域不遵循简单的圆形或直线路径.
对于这些部分, 挑战不仅仅是达到硬化温度. 加热模式必须与所需的硬化区域相匹配, 并且刀片材料还必须具有适当的淬透性以获得所需的结果.
线圈几何形状, 耦合距离, 因此,工件定位和淬火需要围绕实际刀片进行开发,而不是视为独立设置.
2. 线圈设计, 耦合距离和工件定位
3. 工艺开发和温度检查
4. 从加热模式到最终硬度模式
5. 如何验证加固结果
6. 从样品检测到生产设备
7. 过程评估需要哪些信息?
1. 为什么复杂的叶片几何形状会改变感应加热
比较统一的, 与轮廓沿边缘变化的叶片相比,具有受控同心间隙的轴对称零件更容易以可预测的方式加热.
复杂的刀片可能包括尖角, 狭窄的部分, 厚度过渡, 孔, 槽或弯曲切割区域. 这些特征改变了工件与电磁场之间的关系. 零件内的热传导也会随着局部截面的变化而变化.
因此, 一个区域可能比另一个区域加热得更快,即使两个区域都属于相同的所需硬化区域.
一个尖角, 例如, 可能与宽阔平坦部分的反应不同. 刀片的狭窄部分也可能比较厚的相邻区域更快地达到温度. 这些影响并不自动成为缺陷, 但在定义所需的硬度模式时需要考虑它们.
实际问题不是整个叶片受热是否均匀. 需要硬化的区域是否接受产生指定结果所需的加热和冷却.
2. 线圈设计, 耦合距离和工件定位
对于复杂的刀片, 这 感应线圈 应围绕所需的硬化区域进行设计,而不是简单地复制工件的外部轮廓.
如果仅切割区域需要硬化, 感应器需要将热量集中在该区域周围,同时与刀片的其余部分保持有效的关系.
这些 线圈与零件间隙, 有时被描述为耦合距离, 尤为重要. 在复杂的轮廓上, 这个距离可能会从一个点到另一个点发生变化. 距离线圈较近的部分可能会与较远的部分做出不同的响应.
因此,夹具设计成为加热过程的一部分. 它确定刀片相对于线圈的位置以及该关系是否可以在各个部件之间重复.
在某些情况下, 可能需要异形或特殊形状的感应器来跟随目标区域. 在其他方面, 改变工件位置或运动比使线圈紧密跟随每个轮廓更实用.
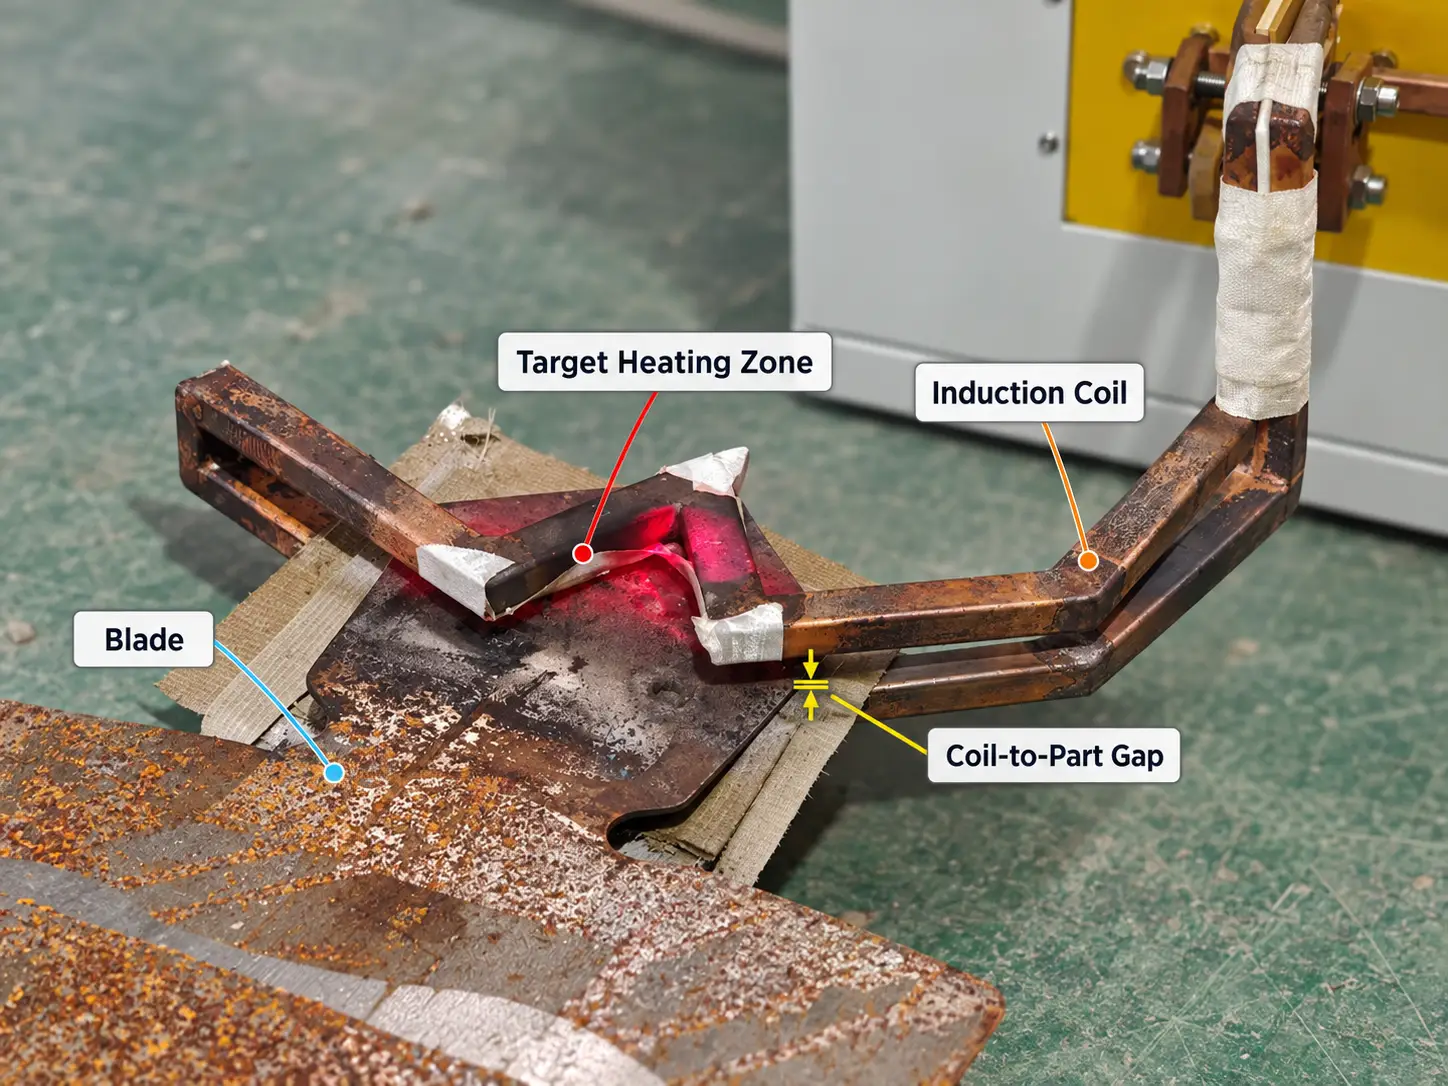
工艺开发过程中复杂叶片轮廓的局部感应加热.
3. 工艺开发和温度检查
复杂的型材通常需要在生产过程最终确定之前进行样品测试.
可以通过加热样品并检查相对于所需硬化区域的热量产生位置来评估初始设置. 线圈位置, 功率水平, 然后可以调整加热时间或工件位置并再次测试.
在此阶段,温度测量会有所帮助, 但不应将其视为硬化过程正确的证据. 表面状况, 氧化和测量方法会影响温度读数, 相似的表面温度不一定会产生相同的硬化层深度或最终硬度.
因此,温度检查的目的是支持工艺开发, 不能取代硬度或金相验证.
工作频率 也会影响加热行为和渗透深度, 但通常将其视为设备和工艺选择的一部分,而不是在生产过程中始终可以自由更改的参数.
4. 从加热模式到最终硬度模式
感应加热过程中出现最热的区域并不自动与最终硬化区域相同.
这些 加热模式 描述淬火前热量如何分布. 这些 硬度图案 描述加热和冷却后的最终硬化区, 包括所需的表面硬度和, 如有指定, 获得渗层深度.
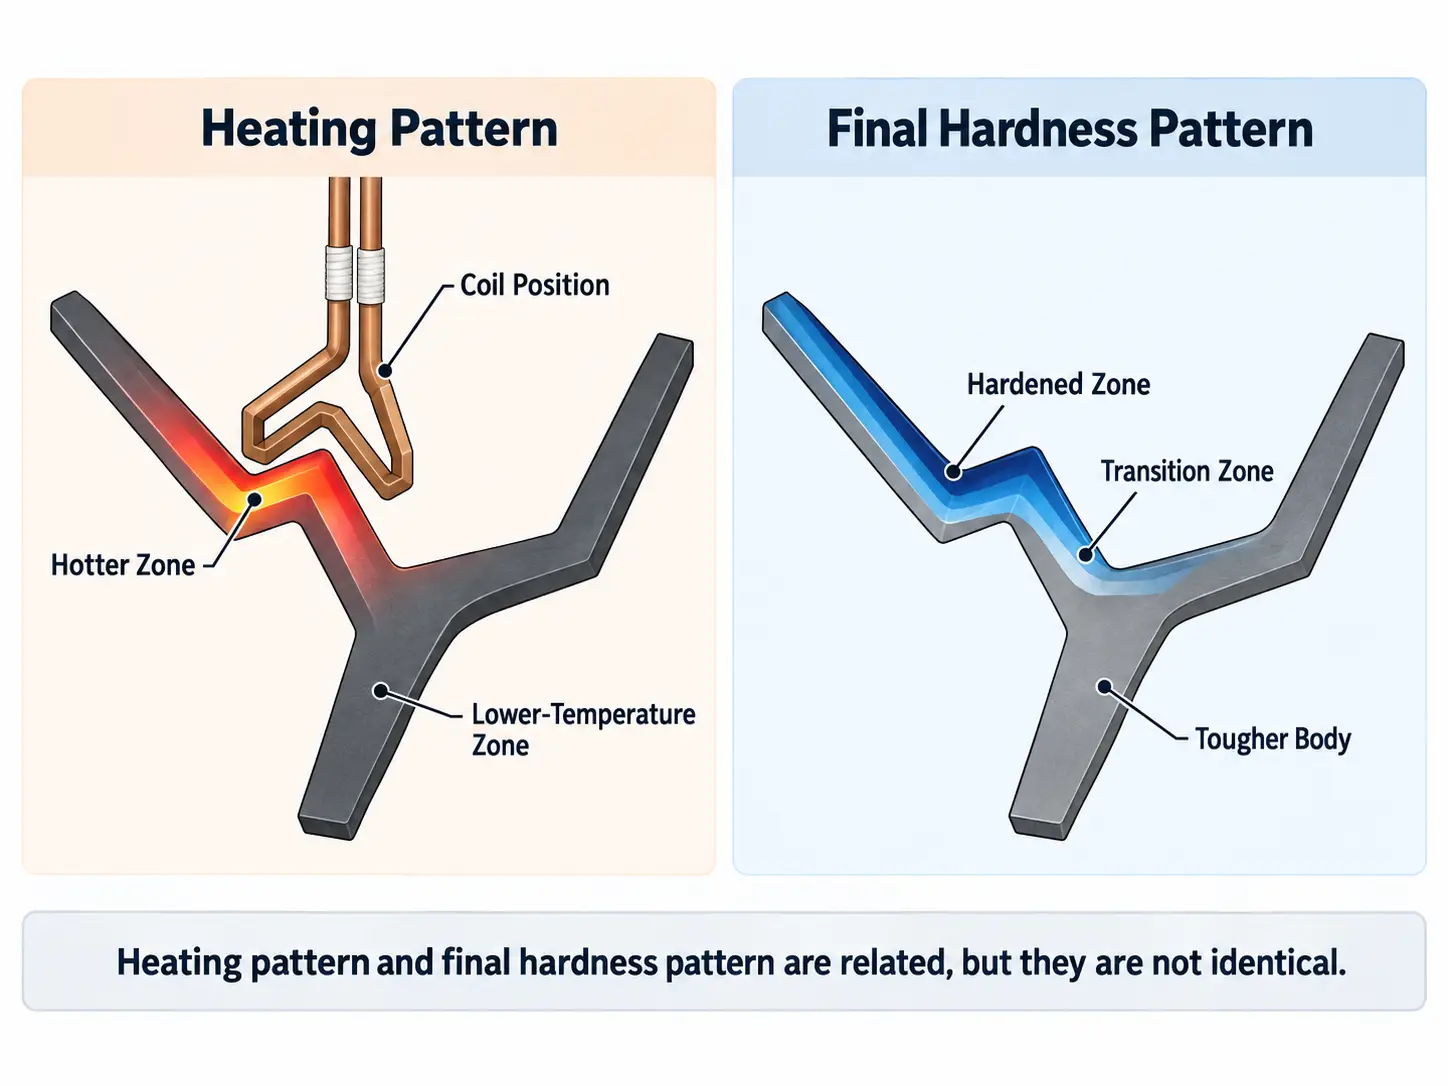
复杂刀片的加热模式与最终硬度模式.
材料成分和淬透性以及加热周期都会影响这一结果. 淬火条件也很重要.
如果加热区域未按所需方式冷却,即使良好的加热模式也可能产生不令人满意的结果. 复杂叶片的表面可能很难用淬火喷雾均匀地到达, 薄截面和厚截面在冷却过程中的反应不同.
由于这个原因, 感应器和淬火装置应作为同一工艺的一部分进行开发. 目标是刀片上所需的硬度图案, 不仅仅是淬火前均匀红热的外观.
5. 如何验证加固结果
最终验收标准应来自叶片规格.
对于许多应用, 最有用的检查是 表面硬度, 硬化区的位置和范围, 以及指定渗碳深度要求时的有效渗碳深度.
如果组件规范要求进行金相检查等检查,则可能需要进行额外检查, 失真控制 或裂纹检查.
重要的一点是,在开发感应工艺之前应定义所需的硬化区域. 标有目标区域的图纸通常比仅提供刀片长度更有用, 宽度和厚度.
这也避免了一个常见的误解: 如果硬化区域未延伸到所需位置或延伸到应保持更坚硬的区域,则工艺可能会产生坚硬的表面,但仍然会失败.
6. 从样品检测到生产设备
适用于一个样品的流程在成为生产流程之前仍需要可重复.
一旦线圈, 工件位置和加热淬火顺序已确定, 生产设备需要逐个重现这些条件. 这可能需要专用的夹具, 受控定位, 可重复的加热时间和协调淬火.
不同的叶片型材有时可能使用相同的感应电源, 但这并不意味着他们使用相同的完整设置. 不同的刀片可能需要另一个线圈, 夹具或工艺参数组.
适用于相关刀片系列, 具有可互换工具的通用机器平台可能是实用的. 刀片几何形状或硬化区域发生显着变化的地方, 单独的流程设置可能更合适.
自动化水平应遵循生产率和处理要求,而不是在工艺开发开始时就假设.
7. 过程评估需要哪些信息?
有用的评估从刀片本身开始.
| 信息 | 其重要性 |
|---|---|
| 刀片照片或绘图 | 显示实际轮廓和可用的线圈访问 |
| 材料 | 确定刀片是否能够达到所需的硬化响应 |
| 厚度和主要截面变化 | 影响加热和冷却行为 |
| 所需硬化面积 | 定义目标加热和硬度模式 |
| 目标硬度, 如果指定 | 定义所需的表面结果 |
| 表面深度, 如果指定 | 影响工艺和设备选择 |
| 现行热处理方法, 如果有的话 | 帮助识别现有的工艺条件 |
| 生产要求 | 帮助确定夹具, 处理和自动化需求 |
对于复杂的刀片, 标有所需硬化区域的图纸特别有用.
要点
复杂刀片感应淬火 是匹配问题, 不是供暖问题. 线圈, 耦合距离, 工件位置和淬火必须一起制定,以将所需的硬度图案准确地放置在图纸指定的位置. 通过表面硬度和表面深度来验证结果,而不是通过刀片热时的外观来验证.
常见问题解答
单击问题以展开答案.
一个线圈可以硬化不同的刀片轮廓吗?
一般没有. 不同的叶片轮廓通常需要单独的线圈, 夹具或工艺参数组, 即使使用相同的感应电源.
加热过程中最热的区域是否始终是最终硬化的区域?
未必. 加热模式和最终硬度模式可能不同, 因为材料的淬透性和淬火条件也决定了获得所需表面硬度和渗层深度的位置.
在工艺开发过程中温度检查是否取代硬度测试?
不. 温度测量支持工艺开发, 但表面状况, 氧化和测量方法会影响读数. 最终硬度和渗层深度仍需要通过硬度或金相检查来验证.
对于复杂的刀片来说,最有用的起始信息是什么?
标有所需硬化区域的图纸, 连同材料和硬化要求. 标记的目标区域比仅刀片长度更有用, 宽度和厚度.
对您的刀片进行硬化工艺评估
如果您正在为具有复杂轮廓的刀片开发选择性感应淬火工艺, 将工件图纸或清晰照片以及材料和硬化要求发送给我们. 根据这些信息, 我们可以评估感应线圈, 工件定位, 加热方式, 淬火布置及设备配置.










