
Tempra ad induzione di lame di forma complessa: Progettazione della bobina e controllo del modello di durezza
In che modo la geometria complessa delle pale influisce sul riscaldamento, Progettazione della bobina, Quenching e zona finale indurita
L'indurimento a induzione diventa più difficile quando una lama ha un profilo complesso, modificando lo spessore della sezione, transizioni brusche o una zona indurita che non segue un semplice percorso circolare o rettilineo.
Per queste parti, la sfida non è semplicemente raggiungere la temperatura di indurimento. Lo schema di riscaldamento deve corrispondere all'area indurita richiesta, inoltre il materiale della lama deve avere una temprabilità adeguata al risultato richiesto.
Geometria della bobina, distanza di accoppiamento, Pertanto, il posizionamento e il raffreddamento del pezzo devono essere sviluppati attorno alla lama vera e propria, anziché essere trattati come impostazioni indipendenti.
2. Progettazione della bobina, Distanza di accoppiamento e posizionamento del pezzo
3. Sviluppo del processo e controllo della temperatura
4. Dal modello di riscaldamento al modello di durezza finale
5. Come viene verificato il risultato dell'indurimento
6. Dal test sui campioni alle apparecchiature di produzione
7. Quali informazioni sono necessarie per la valutazione del processo?
1. Perché la geometria complessa delle pale modifica il riscaldamento a induzione
Un relativamente uniforme, La parte assialsimmetrica con uno spazio concentrico controllato è più facile da riscaldare in modo prevedibile rispetto a una lama il cui profilo cambia lungo il bordo.
Le lame complesse possono includere spigoli vivi, sezioni strette, transizioni di spessore, fori, fessure o aree di taglio curve. Queste caratteristiche modificano la relazione tra il pezzo e il campo elettromagnetico. Anche la conduzione del calore all'interno della parte varia al variare della sezione locale.
Di conseguenza, un'area può riscaldarsi più velocemente di un'altra anche se entrambe appartengono alla stessa zona indurita richiesta.
Un angolo acuto, per esempio, può rispondere in modo diverso da un'ampia sezione piatta. Una parte stretta della lama può anche raggiungere la temperatura più velocemente di una regione adiacente più spessa. Questi effetti non sono automaticamente difetti, ma devono essere presi in considerazione quando viene definito il modello di durezza richiesto.
La questione pratica non è se l’intera lama si riscalda in modo uniforme. Dipende se le aree che devono essere indurite ricevono il riscaldamento e il raffreddamento necessari per produrre il risultato specificato.
2. Progettazione della bobina, Distanza di accoppiamento e posizionamento del pezzo
Per una lama complessa, la bobina a induzione dovrebbe essere progettato attorno alla zona temprata richiesta anziché copiare semplicemente il contorno esterno del pezzo.
Se è necessario indurire solo l'area di taglio, l'induttore deve concentrare il riscaldamento attorno a quella regione mantenendo una relazione praticabile con il resto della pala.
Il distanza bobina-pezzo, talvolta descritto come distanza di accoppiamento, è particolarmente importante. Su un profilo complesso, questa distanza può cambiare da un punto all'altro. Una sezione posizionata molto più vicina alla bobina può rispondere in modo diverso da una sezione più lontana.
La progettazione degli apparecchi diventa quindi parte del processo di riscaldamento. Determina la posizione della lama rispetto alla bobina e se tale relazione può essere ripetuta da una parte all'altra.
In alcuni casi, potrebbe essere necessario un induttore profilato o di forma speciale per seguire la zona target. In altri, cambiare la posizione o il movimento del pezzo è più pratico che far sì che la bobina segua da vicino ogni contorno.
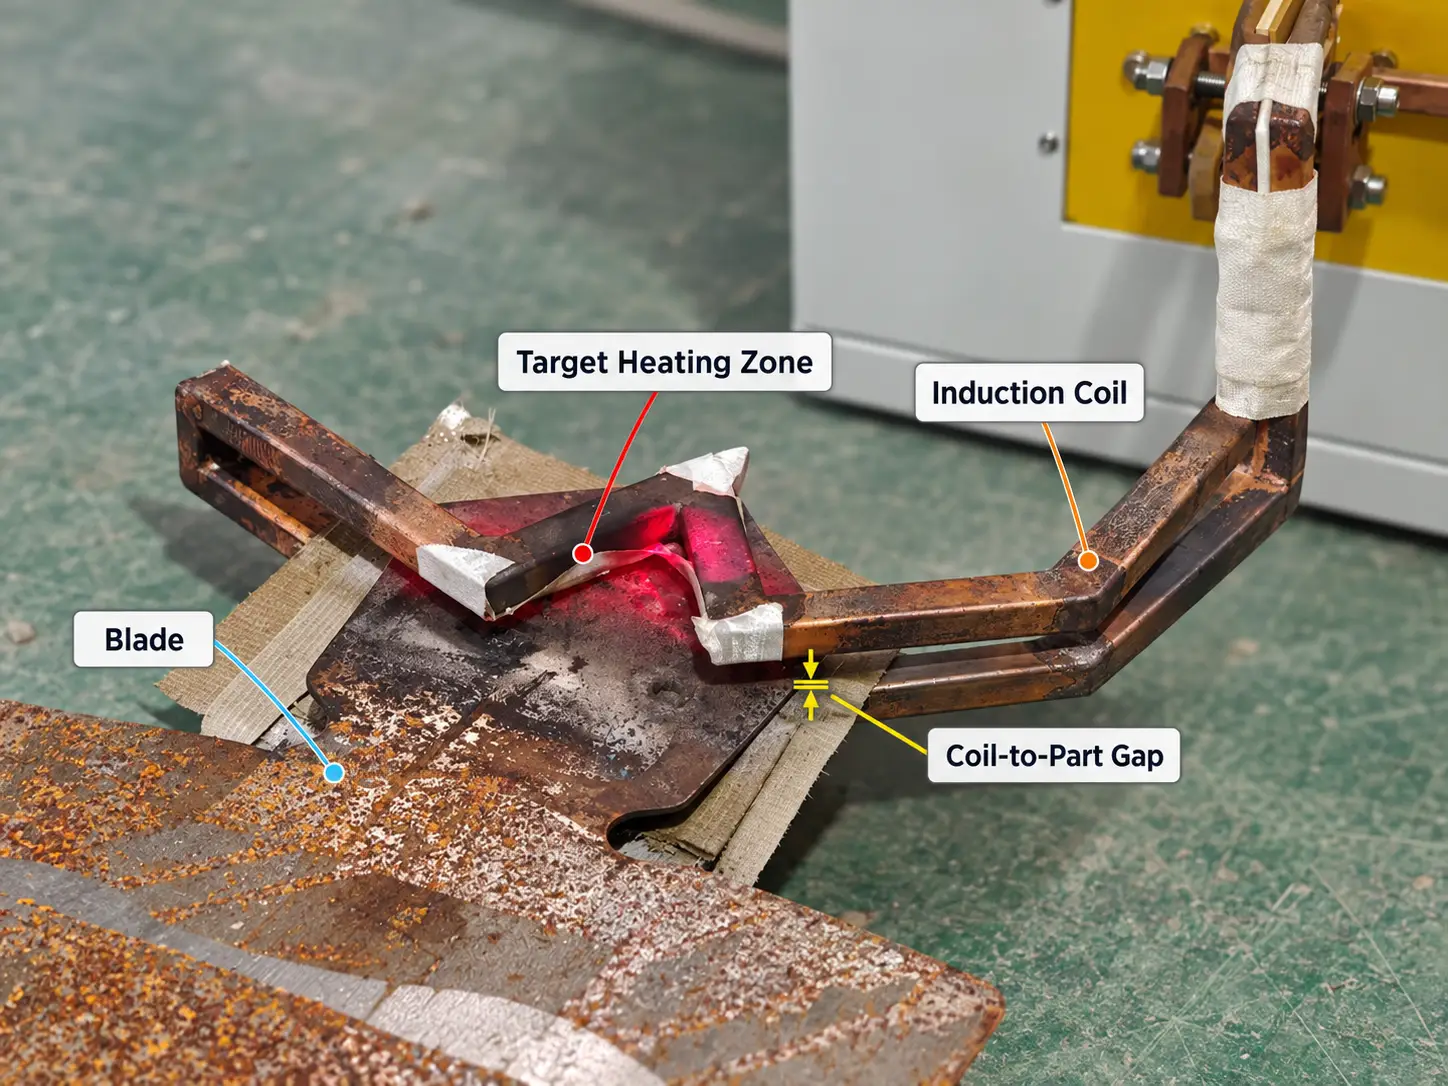
Riscaldamento a induzione localizzato di un profilo di pala complesso durante lo sviluppo del processo.
3. Sviluppo del processo e controllo della temperatura
I profili complessi richiedono solitamente test a campione prima che il processo di produzione sia finalizzato.
Una configurazione iniziale può essere valutata riscaldando un campione e controllando dove si sviluppa il calore rispetto alla zona indurita richiesta. Posizione della bobina, livello di potenza, il tempo di riscaldamento o la posizione del pezzo possono quindi essere regolati e testati nuovamente.
La misurazione della temperatura può aiutare in questa fase, ma non deve essere considerato come una prova che il processo di indurimento sia corretto. Condizione della superficie, l'ossidazione e il metodo di misurazione possono influenzare le letture della temperatura, e temperature superficiali simili non producono necessariamente la stessa profondità della cassa o la stessa durezza finale.
Lo scopo del controllo della temperatura è quindi quello di supportare lo sviluppo del processo, non sostituiscono la durezza o la verifica metallurgica.
Frequenza operativa influenza anche il comportamento al riscaldamento e la profondità di penetrazione, ma viene normalmente considerato come parte della scelta delle attrezzature e del processo piuttosto che come un parametro che può sempre essere liberamente modificato durante la produzione.
4. Dal modello di riscaldamento al modello di durezza finale
La zona che appare più calda durante il riscaldamento a induzione non è automaticamente identica alla zona finale indurita.
Il modello di riscaldamento descrive come viene distribuito il calore prima dello spegnimento. Il modello di durezza descrive la zona indurita finale dopo il riscaldamento e il raffreddamento, compreso dove la durezza superficiale richiesta e, dove specificato, si ottiene la profondità del caso.
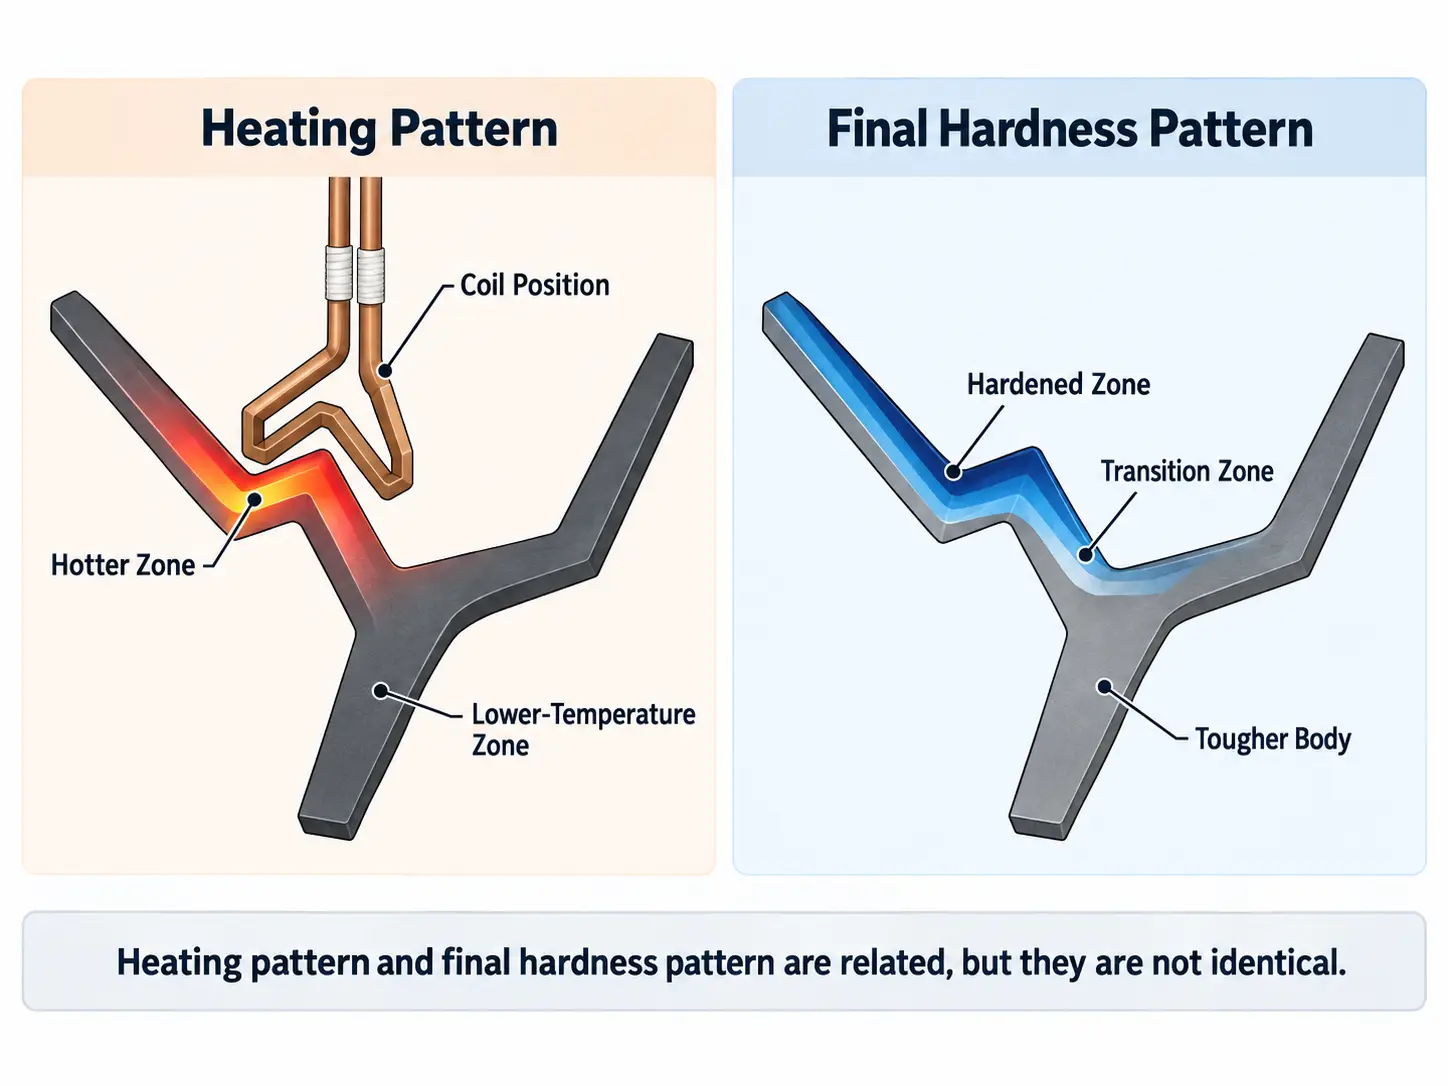
Schema di riscaldamento rispetto allo schema di durezza finale in una lama complessa.
La composizione del materiale e la temprabilità influiscono su questo risultato insieme al ciclo di riscaldamento. Anche le condizioni di spegnimento contano.
Un buon modello di riscaldamento può comunque produrre un risultato insoddisfacente se la zona riscaldata non viene raffreddata nel modo richiesto. Le lame complesse possono avere superfici difficili da raggiungere in modo uniforme con il quench spray, e le sezioni sottili e spesse possono rispondere in modo diverso durante il raffreddamento.
Per questo motivo, l'induttore e il dispositivo di spegnimento dovrebbero essere sviluppati come parti dello stesso processo. L'obiettivo è il modello di durezza richiesto sulla lama, non semplicemente un aspetto ancora rovente prima di spegnersi.
5. Come viene verificato il risultato dell'indurimento
I criteri di accettazione finali dovrebbero derivare dalle specifiche della lama.
Per molte applicazioni, i controlli più utili sono i durezza superficiale, la posizione e l'estensione della zona indurita, e la profondità effettiva del caso quando è stato specificato un requisito relativo alla profondità del caso.
Potrebbe essere necessaria un'ulteriore ispezione laddove le specifiche del componente richiedano controlli come l'esame metallografico, controllo della distorsione o ispezione delle crepe.
Il punto importante è che l'area indurita richiesta dovrebbe essere definita prima che venga sviluppato il processo di induzione. Un disegno con la zona target contrassegnata è solitamente più utile che fornire solo la lunghezza della lama, larghezza e spessore.
Ciò impedisce anche un malinteso comune: un processo può produrre una superficie dura e tuttavia fallire se l'area indurita non si estende nella posizione richiesta o si estende in una regione che dovrebbe rimanere più dura.
6. Dal test sui campioni alle apparecchiature di produzione
Un processo che funziona su un campione deve ancora essere reso ripetibile prima di diventare un processo di produzione.
Una volta che la bobina, sono state stabilite la posizione del pezzo e la sequenza di riscaldamento e tempra, l'attrezzatura di produzione deve riprodurre tali condizioni da una parte all'altra. Ciò potrebbe richiedere un dispositivo dedicato, posizionamento controllato, tempo di riscaldamento ripetibile e tempra coordinata.
Diversi profili di pale possono talvolta utilizzare la stessa alimentazione a induzione, ma ciò non significa che utilizzino la stessa configurazione completa. Una lama diversa potrebbe richiedere un'altra bobina, dispositivo o insieme di parametri di processo.
Per famiglie di lame correlate, una piattaforma macchina comune con utensili intercambiabili può essere pratica. Dove la geometria della lama o la zona indurita cambiano sostanzialmente, potrebbero essere più appropriate configurazioni di processi separati.
Il livello di automazione dovrebbe seguire il ritmo di produzione e i requisiti di movimentazione anziché essere assunto all’inizio dello sviluppo del processo.
7. Quali informazioni sono necessarie per la valutazione del processo?
Una valutazione utile inizia dalla lama stessa.
| Informazioni | Perché è importante |
|---|---|
| Foto o disegno della lama | Mostra il profilo effettivo e l'accesso disponibile alla bobina |
| Materiale | Determina se la lama può raggiungere la risposta di indurimento richiesta |
| Spessori e modifiche principali della sezione | Influisce sul comportamento di riscaldamento e raffreddamento |
| Area indurita richiesta | Definisce il modello di riscaldamento e durezza target |
| Durezza target, se specificato | Definisce il risultato della superficie richiesto |
| Profondità della cassa, se specificato | Influenza la scelta del processo e dell'attrezzatura |
| Attuale metodo di trattamento termico, se presente | Aiuta a identificare la condizione del processo esistente |
| Requisito di produzione | Aiuta a determinare il dispositivo, esigenze di movimentazione e automazione |
Per una lama complessa, Particolarmente utile è un disegno con contrassegnata la zona temprata richiesta.
Chiave da asporto
Tempra ad induzione complessa della lama è un problema di corrispondenza, non è un problema di riscaldamento. La bobina, distanza di accoppiamento, la posizione del pezzo e la tempra devono essere sviluppate insieme per posizionare il modello di durezza richiesto esattamente dove specificato nel disegno. Verifica il risultato in base alla durezza della superficie e alla profondità della custodia, non in base all'aspetto della lama quando è calda.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Una bobina può indurire diversi profili di lama?
Generalmente no. Un profilo della lama diverso richiede solitamente una bobina separata, dispositivo o insieme di parametri di processo, anche quando viene utilizzata la stessa alimentazione a induzione.
L'area più calda durante il riscaldamento è sempre l'area finale indurita?
Non necessariamente. Il modello di riscaldamento e il modello di durezza finale possono differire, perché la temprabilità del materiale e le condizioni di tempra determinano anche dove si ottengono la durezza superficiale e la profondità della cassa richieste.
Il controllo della temperatura sostituisce il test della durezza durante lo sviluppo del processo?
No. La misurazione della temperatura supporta lo sviluppo del processo, ma condizioni della superficie, l'ossidazione e il metodo di misurazione possono influenzare le letture. La durezza finale e la profondità della cassa devono ancora essere verificate mediante controlli di durezza o metallurgici.
Quali sono le informazioni iniziali più utili per una lama complessa?
Un disegno con contrassegnata la zona temprata richiesta, insieme al requisito del materiale e della tempra. Una zona target contrassegnata è più utile della sola lunghezza della lama, larghezza e spessore.
Ottieni una valutazione del processo di indurimento della tua lama
Se stai sviluppando un processo di tempra ad induzione selettiva per una lama dal profilo complesso, inviaci il disegno del pezzo o una foto chiara insieme al materiale e ai requisiti di tempra. Da queste informazioni, possiamo valutare la bobina di induzione, posizionamento del pezzo, il metodo di riscaldamento, disposizione di tempra e configurazione delle apparecchiature.










