Induktionshärten von Zahnrädern: Härteverlauf und Härtetiefe
Wie Zahnradgeometrie, Lastanforderungen und Prozessauswahl definieren die gehärtete Zone
Induktionshärten von Zahnrädern Dabei geht es nicht nur darum, die Zahnoberfläche zu verhärten. Das gewünschte Ergebnis hängt davon ab, wo die gehärtete Zone benötigt wird, wie tief es reichen soll, und wie die Ausrüstung im Betrieb belastet wird. Diese Anforderungen sollten definiert werden, bevor der Einführungsprozess ausgewählt wird.
2. Wo soll der Zahnradzahn gehärtet werden??
3. Was bestimmt das erforderliche Härtemuster??
4. Wie sich das erforderliche Muster auf die Induktionshärtungsmethode auswirkt
5. Die Falltiefe ist mehr als eine einzelne Zahl
6. Wie wird das fertige Härtemuster überprüft??
7. Warum das tatsächliche Muster von der Spezifikation abweichen kann
8. Was sollte vor dem Induktionshärten von Zahnrädern beachtet werden??
1. Was bedeutet das Härtemuster bei einem induktionsgehärteten Zahnrad??
Das Härtemuster beschreibt die Lage und Form des gehärteten Bereichs um einen Zahnradzahn. Je nach Ausführung, es kann hauptsächlich die Zahnflanke bedecken, reichen bis in die Zahnwurzel und Wurzelkehle hinein, oder einem größeren Teil der Zahnkontur folgen.
Dies unterscheidet sich von a Härteprofil. Ein Härtemuster beantwortet die Frage wo der verhärtete Bereich liegt. Ein Härteprofil beschreibt, wie sich die Härte über einen Abschnitt oder mit der Tiefe unter der Oberfläche ändert.
Zwei Zahnräder können daher ähnliche Oberflächenhärtewerte aufweisen, während sie unter der Oberfläche recht unterschiedliche Härtungsmuster aufweisen.
2. Wo soll der Zahnradzahn gehärtet werden??
Der erforderliche gehärtete Bereich sollte der Art und Weise folgen, wie der Zahn die Last trägt, und nicht einer festen Regel, die für jedes Zahnrad gilt.
Zahnflanke. Die Flanke ist die Arbeitsfläche, die wiederholt mit dem Gegenrad oder Ritzel in Kontakt kommt. Bei der Zahnflankenhärtung geht es im Allgemeinen um die Beständigkeit gegen Verschleiß und Kontaktermüdung. Lochfraß ist eine mögliche Form von Kontaktermüdungsschäden in dieser Region.
Zahnwurzel und Wurzelfilet. Die Biegespannung konzentriert sich auf die Zahnwurzel und den Übergang in die Wurzelkehle. Für Zahnräder, bei denen die Wurzelfestigkeit ein wichtiger Konstruktionsaspekt ist, Der angegebene Härteverlauf kann sich in diesem Bereich noch weiter erstrecken. Das bedeutet nicht, dass bei jedem Zahnrad der Zahnfuß auf die gleiche Weise gehärtet werden muss; Die erforderliche Deckungssumme hängt von der Bauart und Einsatzart ab.
Zahnspitze. Die Spitze kann im erforderlichen Muster enthalten sein oder auch nicht. Die Behandlung hängt von der Zahngeometrie ab, das gewählte Härteverfahren und die technische Spezifikation.
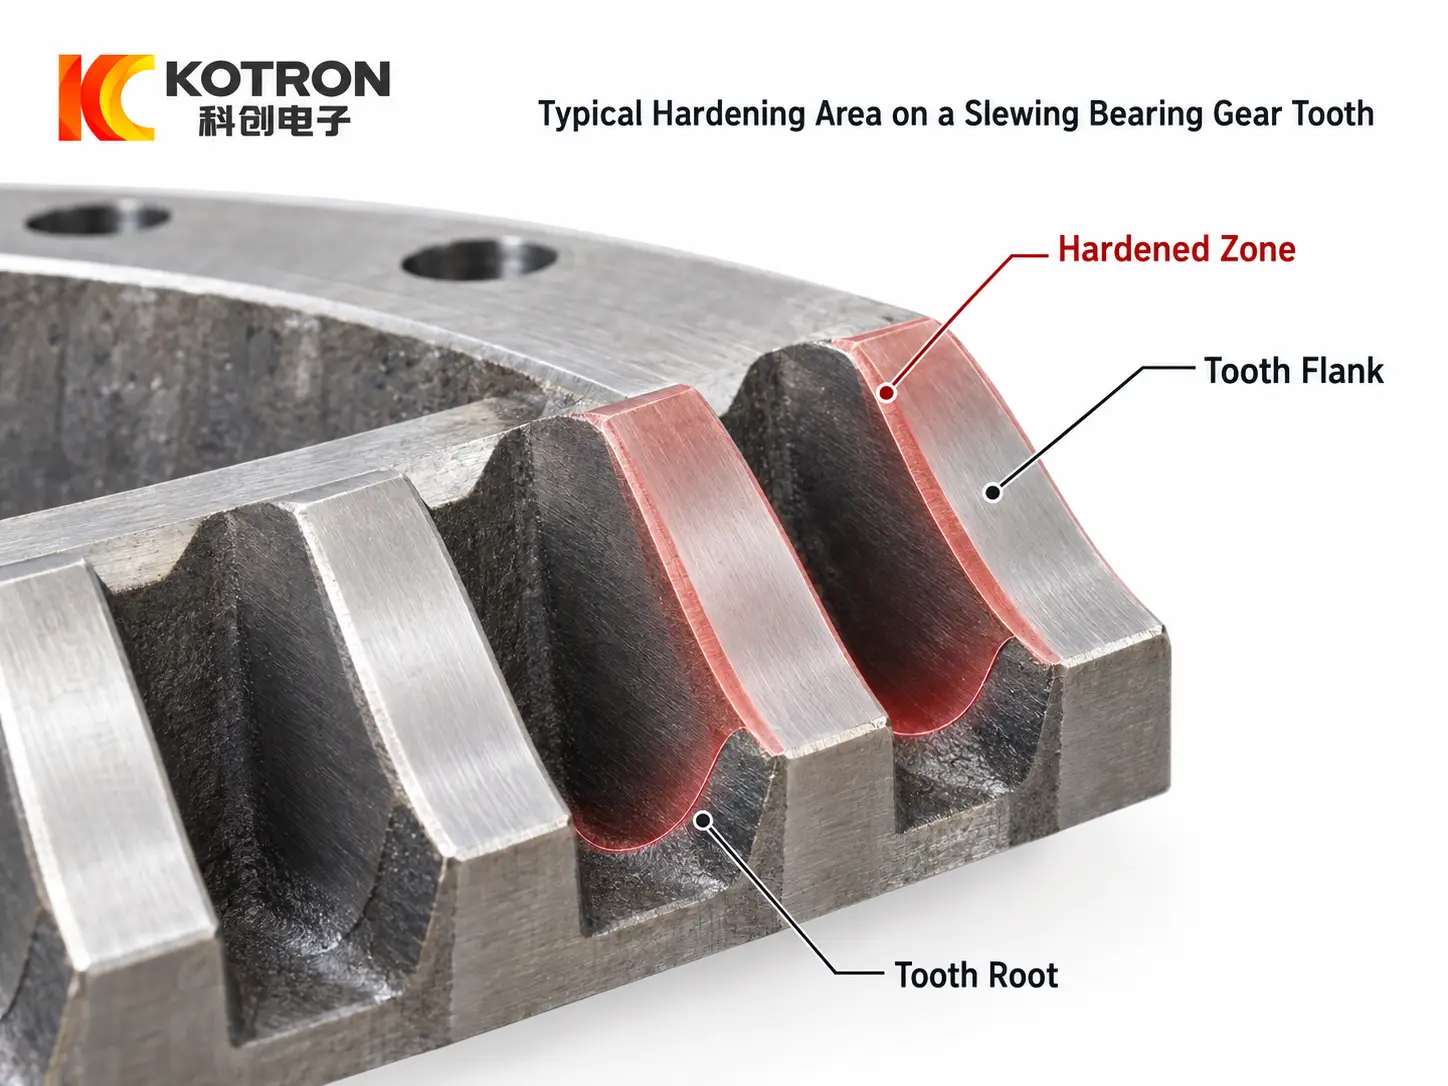
Zahnflanke, Wurzel- und Wurzelkehlhärtungszonen an einem Zahnradzahn.
Der wichtige Punkt ist, dass ein Zahnhärtemuster entsprechend dem beabsichtigten Belastungszustand definiert werden sollte, nicht einfach dadurch, dass versucht wird, eine möglichst große Fläche zu härten.
3. Was bestimmt das erforderliche Härtemuster??
Die Servicelast ist der Ausgangspunkt. Bei einem Zahnrad, das hauptsächlich wiederholten Kontaktbelastungen ausgesetzt ist, liegt möglicherweise ein stärkerer Schwerpunkt auf der Flanke, Während bei einer anderen Anwendung aufgrund der Biegebeanspruchung möglicherweise zusätzliche Aufmerksamkeit auf die Wurzel und die Wurzelverrundung erforderlich ist.
Auch die Zahngeometrie ist wichtig. Getriebemodul, Die Zahngröße und die Form der Zahnlücke beeinflussen sowohl die erforderliche gehärtete Zone als auch die Art und Weise, wie Induktionsenergie auf diese aufgebracht werden kann.
Material und vorherige Mikrostruktur müssen ebenfalls berücksichtigt werden. Beim Induktionshärten verändert sich der Oberflächenbereich eines bereits gefertigten Bauteils, Daher beeinflusst die Reaktion des Stahls auf Erhitzen und Abschrecken die resultierende Härte und Tiefe.
Die Spezifikation muss diese Faktoren dann mit der erforderlichen Oberflächenhärte und Härtetiefe verknüpfen, oder effektive gehärtete Tiefe, wenn diese Terminologie verwendet wird.
Es gibt kein allgemeingültiges „Bestes“.” Zahnradhärtungsmuster. Tiefer ist nicht automatisch besser, und eine Ausweitung der gehärteten Zone weiter zur Wurzel hin stellt nicht automatisch eine Verbesserung dar. Eine übermäßige Betonung allein der Härte kann dazu führen, dass andere Anforderungen wie die Kernzähigkeit außer Acht gelassen werden.
Die Haltbarkeit der Getriebe hängt auch von den Bedingungen außerhalb des Wärmebehandlungsprozesses ab, inklusive Zahngeometrie, ineinandergreifend, Schmierung, Ausrichtung und den Zustand des passenden Zahnrads oder Ritzels.
4. Wie sich das erforderliche Muster auf die Induktionshärtungsmethode auswirkt
Der gewünschte Härteverlauf beeinflusst die Art und Weise, wie das Zahnrad erhitzt wird.
Mit Schleuderhärten, Das Zahnrad wird gedreht, während der gewünschte Bereich um seinen Umfang herum erhitzt wird. Dieser Ansatz kann geeignet sein, wenn die Zahnradgeometrie und das erforderliche Muster eine solche Behandlung des Zahnbereichs ermöglichen.
Für größere Getriebe oder Anwendungen, die eine lokalere Steuerung erfordern, zahnweises Induktionshärten verwendet werden darf. Die Bearbeitung kann auf einzelne Zahnlücken oder ausgewählte Teile der Zahngeometrie konzentriert werden.
Lückenlose Verarbeitung ist eine Form der lokalisierten Behandlung, bei der der Induktor durch aufeinanderfolgende Zahnlücken wirkt.
Konturhärtung bezieht sich auf die Herstellung eines gehärteten Bereichs, der der Zahnkontur besser folgt. Es sollte nicht als automatische Wahl für jeden Gang betrachtet werden; Das erforderliche Muster und die praktische Prozessfähigkeit bestimmen immer noch, ob es angemessen ist.
Daher wird das Verfahren so gewählt, dass es den vorgegebenen Härteverlauf möglichst zuverlässig wiedergibt, anstatt zuerst einen Prozess auszuwählen und das daraus resultierende Muster zu akzeptieren.
5. Die Falltiefe ist mehr als eine einzelne Zahl
Die Oberflächenhärte allein beschreibt den Zustand eines induktionsgehärteten Zahnradzahns nicht vollständig.
Die Hartschicht muss außerdem bis zu einer angemessenen Tiefe reichen. In der Shopfloor-Kommunikation wird dies oft als bezeichnet Gehäusetiefe, Während in spezifischeren Ausrüstungsspezifikationen möglicherweise Begriffe wie verwendet werden effektive Härtetiefe.
Der Messort ist wichtig. Eine an der Flanke gemessene Tiefe beschreibt nicht automatisch, was an der Wurzelausrundung erreicht wurde. Wenn beide Bereiche für das Design wichtig sind, Die Spezifikation und der Inspektionsplan sollten diese Standorte klar angeben.
Dies ist einer der Gründe, warum eine Zeichnung, die nur einen Oberflächenhärtewert angibt, zu viel Interpretationsspielraum lassen kann. Der erforderliche gehärtete Bereich und die Tiefe an relevanten Zahnstellen sollten gemeinsam definiert werden.
6. Wie wird das fertige Härtemuster überprüft??
Das fertige Zahnrad kann anhand der Oberfläche nicht vollständig beurteilt werden.
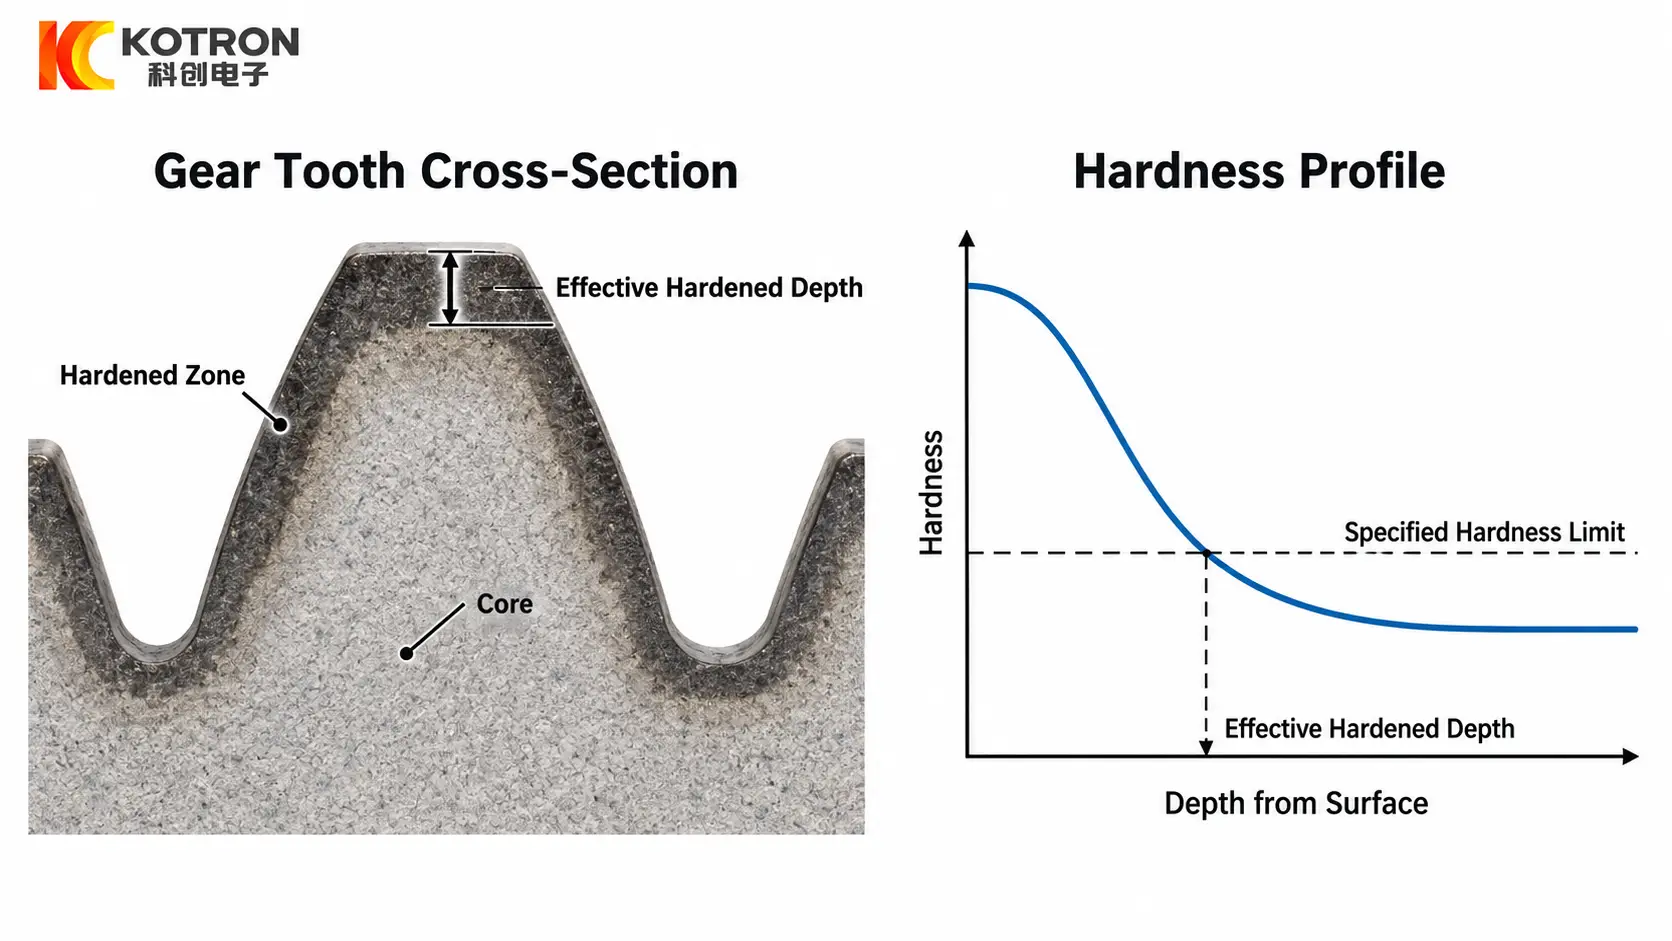
Härteprofil und effektive Härtetiefe über einen Zahnquerschnitt hinweg.
Ein gängiger Verifizierungsansatz besteht darin, einen Querschnitt des gehärteten Zahns zu untersuchen. Die Probe kann geschnitten werden, vorbereitet und poliert, damit der gehärtete Bereich beurteilt werden kann. Makroätzen kann dabei helfen, die allgemeine Form der transformierten Zone sichtbar zu machen.
Härtemessungen im gesamten Abschnitt liefern zusätzliche Informationen. Ein Härteverlauf oder Härteprofil kann zeigen, wie sich die Härte von der Oberfläche zum Kern hin verändert, und kann zur Bestimmung der effektiven Einhärtetiefe gemäß der geltenden Spezifikation verwendet werden.
Diese Methoden beantworten unterschiedliche Fragen. Ein sichtbares geätztes Muster zeigt die Gesamtform des gehärteten Bereichs, während Härtemessungen feststellen, ob dieser Bereich tatsächlich das erforderliche Härtekriterium erfüllt.
7. Warum das tatsächliche Muster von der Spezifikation abweichen kann
Auch wenn das Zielmuster klar definiert ist, Das Produktionsergebnis hängt weiterhin von der Prozesskontrolle ab.
Position und Ausrichtung des Induktors beeinflussen die Kopplung mit dem Zahn. Frequenz, Leistung und Heizdauer beeinflussen, wie die Energie verteilt wird und wie tief die Wärme eindringt. Beim Scannen oder bei lokalisierten Prozessen, Bewegungsbedingungen können das Ergebnis von einem Zahnbereich zum anderen verändern.
Auch das Abschrecken ist wichtig. Die Position und Abdeckung des Quenchs kann die endgültige Transformation beeinflussen, während in angrenzenden Bereichen verbleibende Wärme unter bestimmten Prozessbedingungen zur Rückvergütung beitragen kann.
Aus diesem Grund, Das angestrebte Härtemuster muss im tatsächlichen Prozess bestätigt werden und darf nicht allein aufgrund der Maschineneinstellungen angenommen werden.
8. Was sollte vor dem Induktionshärten von Zahnrädern beachtet werden??
Eine nützliche Spezifikation für die Induktionshärtung von Zahnrädern sollte mehr als eine einzelne Härtezahl enthalten.
Die Informationen beginnen normalerweise mit der Zahnradzeichnung, Material, Zahnradmodul und Zahngeometrie. Es sollte dann den erforderlichen gehärteten Bereich identifizieren, Oberflächenhärte, Einsatztiefe oder effektive Härtetiefe, und ob die Flanke, Wurzel oder Wurzelfilet erfordern eine spezielle Abdeckung.
Auch Produktionsanforderungen sind von Bedeutung, da sie sich auf die praktische Härtungsmethode auswirken können, die zur Reproduktion des angegebenen Musters verwendet wird.
Die entscheidende technische Frage ist daher nicht einfach, „Wie hart sollte der Zahnradzahn sein??” Er ist:
Wo soll es gehärtet werden?, Wie tief sollte sich dieser verhärtete Bereich erstrecken?, und wie wird das Ergebnis überprüft?
Für große Innen- oder Außendrehwerke, Die gleichen Prinzipien leiten auch die Konfiguration von a Induktionshärtemaschine für Großwälzlager. Die Ausrüstung sollte den Zeichnungs- und Härtespezifikationen entsprechen, ersetzen sie nicht.
Schlüssel zum Mitnehmen
Induktionshärten von Zahnrädern wird durch drei Fragen definiert – wo sich der gehärtete Bereich befindet, wie tief es reichen soll, und wie das Ergebnis überprüft wird. Die Oberflächenhärte allein reicht nicht aus, und das Muster muss dem tatsächlichen Belastungszustand folgen und nicht einer festen Regel, die für jeden Gang gilt.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Was ist der Unterschied zwischen einem Härtemuster und einem Härteprofil??
Ein Härtemuster beschreibt, wo sich der gehärtete Bereich um einen Zahn herum befindet, Während ein Härteprofil beschreibt, wie sich die Härte über einen Abschnitt oder mit der Tiefe unter der Oberfläche ändert. Zwei Zahnräder können eine ähnliche Oberflächenhärte aufweisen, jedoch unterschiedliche Härtemuster unter der Oberfläche.
Muss bei jedem Zahnrad der Zahnfuß gehärtet werden??
Nicht unbedingt. Die Biegebeanspruchung konzentriert sich auf die Wurzel und das Wurzelfilet, Daher ist die Wurzelhärtung wichtig, wenn die Wurzelfestigkeit ein Konstruktionsaspekt ist. Die erforderliche Abdeckung hängt von der Konstruktion und dem Einsatzzweck ab und ist nicht eine feste Regel, die für jedes Getriebe gilt.
Ist ein tieferer Fall immer besser??
Nein. Tiefer ist nicht automatisch besser, und eine Ausweitung der gehärteten Zone weiter zur Wurzel hin stellt nicht automatisch eine Verbesserung dar. Eine übermäßige Betonung allein der Härte kann dazu führen, dass andere Anforderungen wie die Kernzähigkeit außer Acht gelassen werden.
Wie wird das fertige Härtemuster überprüft??
Ein Querschnitt wird geschnitten, vorbereitet und poliert, Anschließend wurde eine Makroätzung vorgenommen, um die transformierte Zone freizulegen. Ein Härteverlauf zeigt, wie sich die Härte von der Oberfläche zum Kern hin verändert und bestimmt die effektive Einhärtetiefe.
Warum kann das tatsächliche Muster von der Spezifikation abweichen??
Position des Induktors, Frequenz, Leistung, Erwärmungszeit, Bewegung und Löschabdeckung beeinflussen alle das Ergebnis. Das angestrebte Härtemuster muss im tatsächlichen Prozess bestätigt werden und darf nicht allein aufgrund der Maschineneinstellungen angenommen werden.
Geben Sie die gehärtete Zone an, bevor Sie die Methode auswählen
Senden Sie Ihre Zahnradzeichnung, Material- und Wärmebehandlungsanforderungen. Wir ermitteln das erforderliche Härtebild, Falltiefe und Verifizierungsansatz zusammen, Dann empfehlen Sie eine Induktionshärtungskonfiguration für Ihre Ausrüstung.