
Индукционная закалка лезвий сложной формы: Конструкция катушки и контроль твердости
Как сложная геометрия лезвий влияет на нагрев, Конструкция катушки, Закалка и зона окончательной закалки
индукционное упрочнение становится сложнее, если лезвие имеет сложный профиль, изменение толщины сечения, резкие переходы или закаленная зона, которая не следует простому круговому или прямому пути.
Для этих частей, задача состоит не в том, чтобы просто достичь температуры закалки. Схема нагрева должна соответствовать требуемой закаленной площади., материал лезвия также должен иметь подходящую прокаливаемость для достижения требуемого результата..
Геометрия катушки, расстояние соединения, поэтому позиционирование заготовки и закалку необходимо разрабатывать вокруг реального лезвия, а не рассматривать как независимые настройки..
2. Конструкция катушки, Расстояние соединения и позиционирование заготовки
3. Разработка процесса и проверка температуры
4. От схемы нагрева к окончательной схеме твердости
5. Как проверяется результат закалки
6. От тестирования образцов до производственного оборудования
7. Какая информация необходима для оценки процесса?
1. Почему сложная геометрия лезвия меняет индукционный нагрев
Относительно однородный, осесимметричную деталь с контролируемым концентрическим зазором легче предсказуемо нагреть, чем лопатку, профиль которой меняется по кромке.
Сложные лезвия могут иметь острые углы., узкие секции, переходы толщины, отверстия, пазы или изогнутые области резки. Эти особенности меняют взаимосвязь между заготовкой и электромагнитным полем.. Теплопроводность внутри детали также меняется при изменении локального сечения..
Как результат, одна область может нагреваться быстрее, чем другая, даже если обе принадлежат одной и той же требуемой закаленной зоне..
Острый угол, например, может реагировать иначе, чем на широкий плоский раздел. Узкая часть лезвия также может нагреться быстрее, чем более толстая прилегающая область.. Эти эффекты не являются автоматически дефектами., но их необходимо учитывать при определении требуемого образца твердости.
Практический вопрос не в том, равномерно ли нагревается все лезвие.. Вопрос в том, получают ли участки, подлежащие закалке, нагрев и охлаждение, необходимые для достижения заданного результата..
2. Конструкция катушки, Расстояние соединения и позиционирование заготовки
Для сложного клинка, сама индукционная катушка следует проектировать вокруг необходимой закаленной зоны, а не просто копировать внешний контур заготовки..
Если закалку требует только зона резания, индуктор должен концентрировать нагрев вокруг этой области, сохраняя при этом работоспособное взаимодействие с остальной частью лопасти..
The зазор между катушкой и деталью, иногда описывается как расстояние связи, особенно важно. По сложному профилю, это расстояние может меняться от одной точки к другой. Секция, расположенная гораздо ближе к катушке, может реагировать иначе, чем секция, расположенная дальше..
Таким образом, проектирование светильников становится частью процесса отопления.. Он определяет, где находится лезвие относительно катушки и может ли это соотношение повторяться от детали к детали..
В некоторых случаях, для отслеживания целевой зоны может потребоваться профилированный индуктор или индуктор специальной формы.. В других, изменение положения или движения заготовки более практично, чем заставлять катушку точно повторять каждый контур..
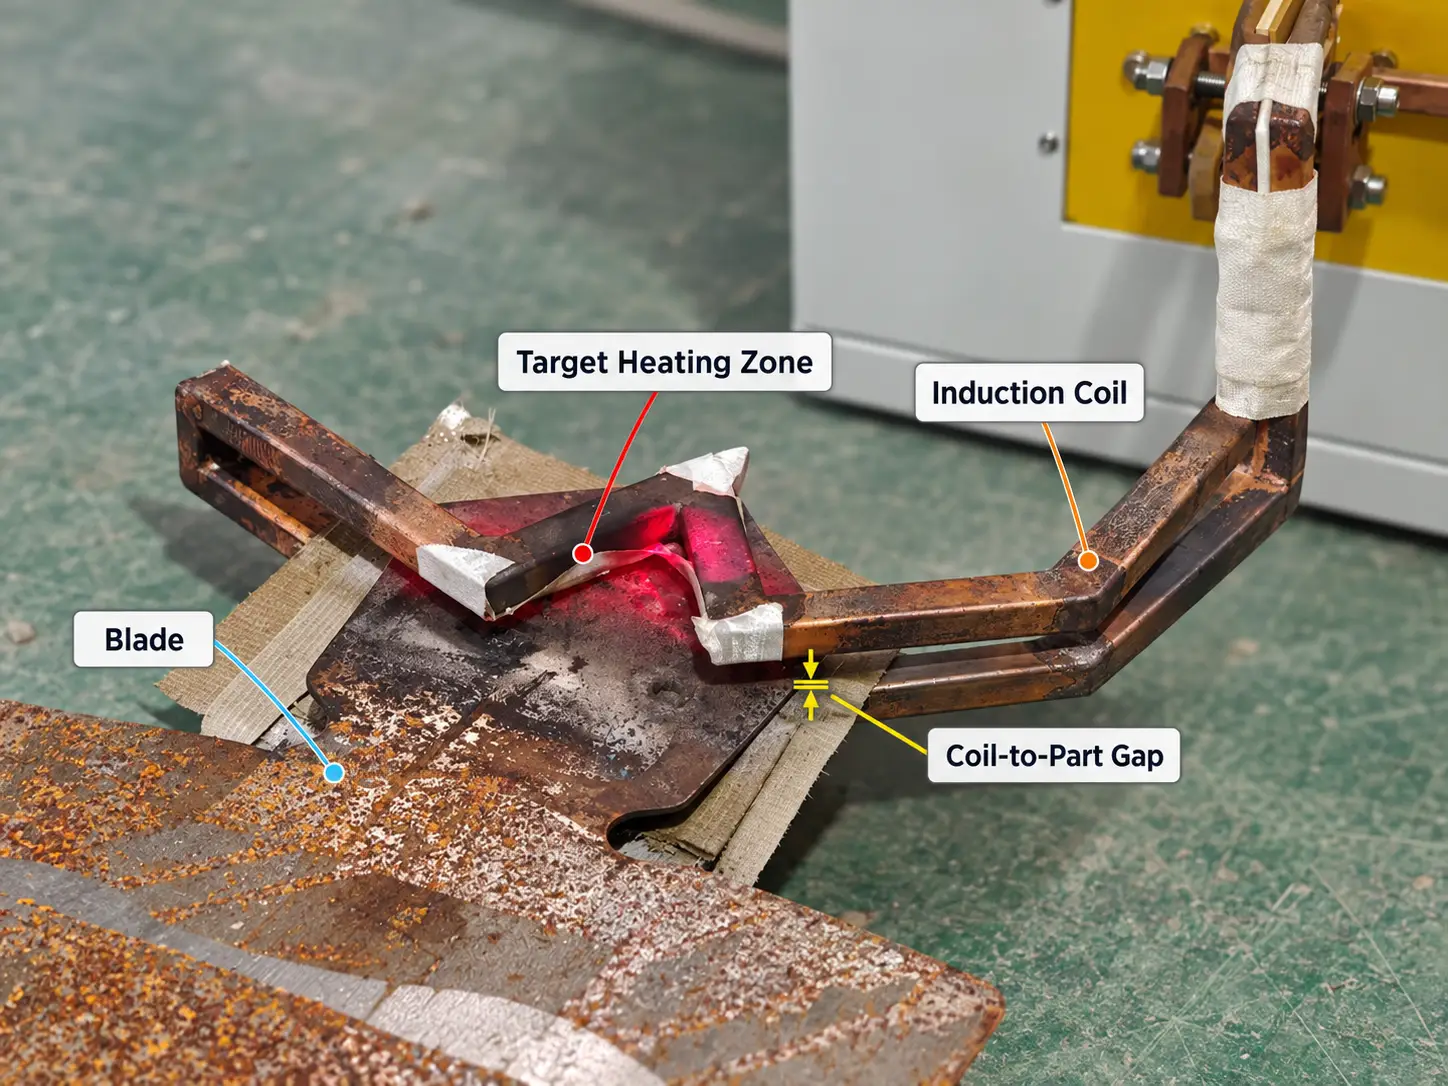
Локализованный индукционный нагрев лопатки сложного профиля при отработке процесса.
3. Разработка процесса и проверка температуры
Сложные профили обычно требуют выборочного тестирования до завершения производственного процесса..
Первоначальную настройку можно оценить, нагрев образец и проверив, где выделяется тепло относительно требуемой закаленной зоны.. Положение катушки, уровень мощности, время нагрева или положение заготовки можно затем отрегулировать и снова проверить.
Измерение температуры может помочь на этом этапе., но это не следует рассматривать как доказательство правильности процесса закалки.. Состояние поверхности, окисление и метод измерения могут повлиять на показания температуры, и схожие температуры поверхности не обязательно обеспечивают одинаковую глубину гильзы или конечную твердость..
Таким образом, целью проверки температуры является поддержка разработки процесса., не заменяет твердость или металлургическую проверку.
Рабочая частота также влияет на поведение при нагревании и глубину проникновения, но обычно его рассматривают как часть выбора оборудования и процесса, а не как параметр, который всегда можно свободно изменить в процессе производства..
4. От схемы нагрева к окончательной схеме твердости
Область, которая кажется самой горячей во время индукционного нагрева, не является автоматически идентичной области окончательной закалки..
The схемы нагрева описывает, как распределяется тепло перед закалкой. The образец твердости описывает зону окончательной закалки после нагрева и охлаждения., в том числе там, где необходимая твердость поверхности и, где указано, глубина корпуса получается.
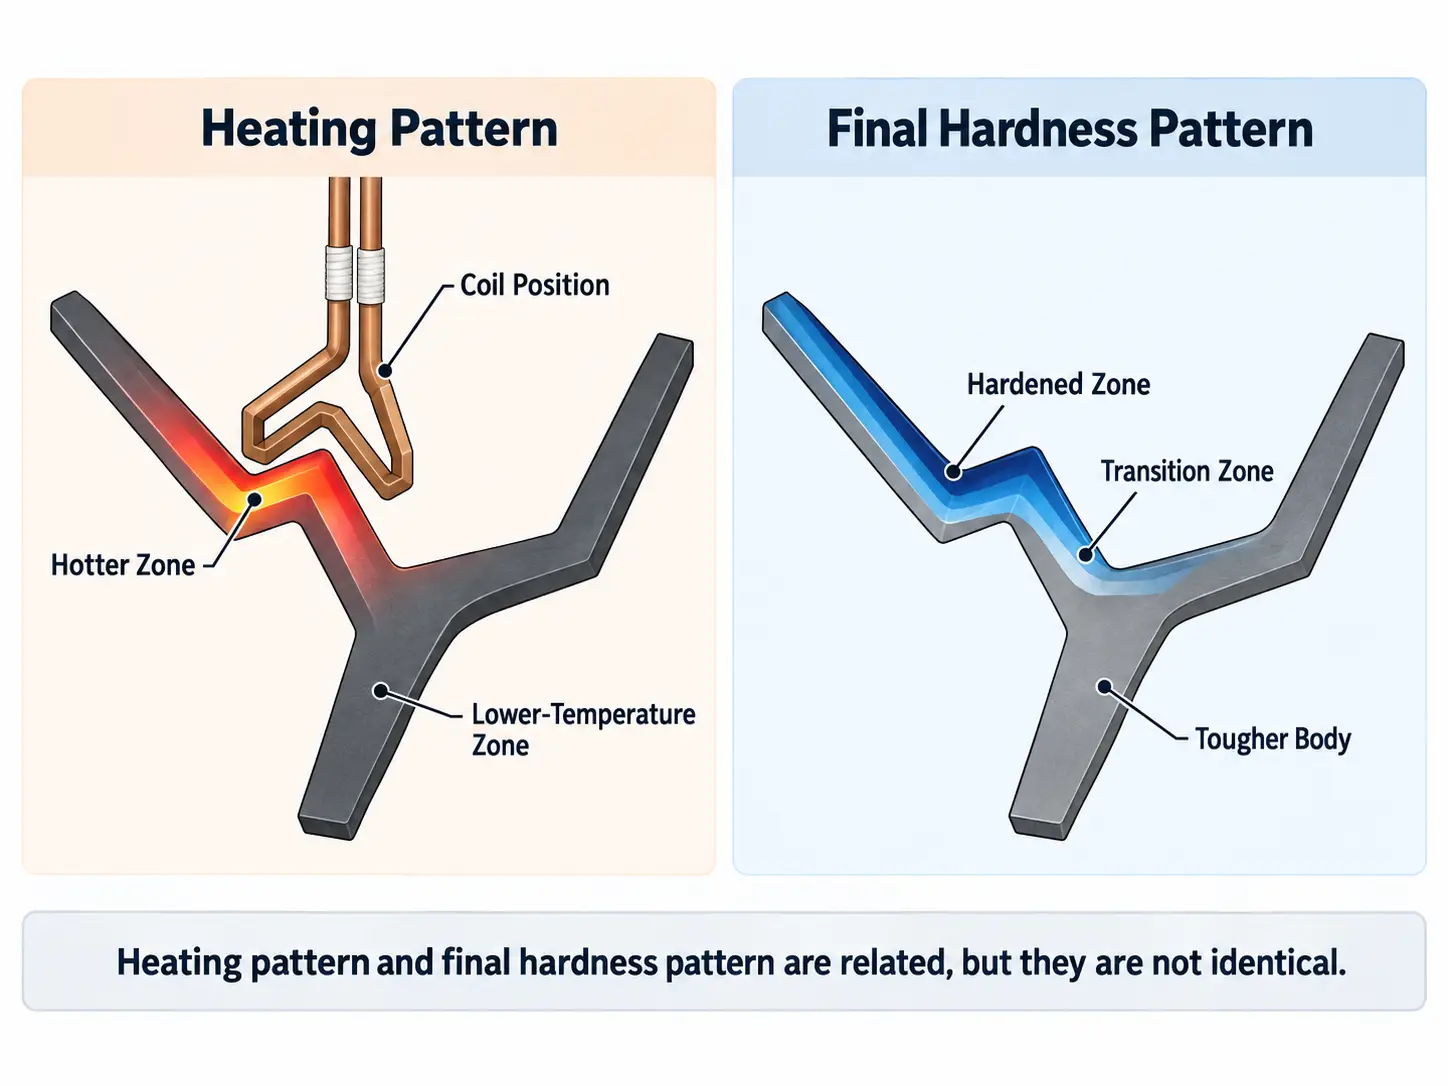
Схема нагрева в сравнении с окончательной твердостью сложного клинка.
Состав материала и прокаливаемость влияют на этот результат вместе с циклом нагрева.. Условия закалки также имеют значение..
Хорошая схема нагрева все равно может дать неудовлетворительный результат, если зона нагрева не охлаждается должным образом.. Сложные лезвия могут иметь поверхности, которые трудно равномерно обработать закалочным распылением., а тонкие и толстые секции могут по-разному реагировать при охлаждении.
По этой причине, индуктор и устройство гашения должны разрабатываться как части одного и того же процесса.. Целью является получение требуемого рисунка твердости на лезвии., не просто ровный раскаленный вид перед закалкой.
5. Как проверяется результат закалки
Окончательные критерии приемки должны исходить из спецификации лезвия..
Для многих приложений, наиболее полезными проверками являются твердость поверхности, расположение и протяженность закаленной зоны, и эффективная глубина корпуса, если указано требование к глубине корпуса..
Дополнительная проверка может потребоваться, если спецификация компонента требует проведения таких проверок, как металлографический контроль., контроль искажений или проверка трещин.
Важным моментом является то, что необходимая область закалки должна быть определена до разработки индукционного процесса.. Чертеж с отмеченной целевой зоной обычно более полезен, чем указание только длины лезвия., ширина и толщина.
Это также предотвращает распространенное недопонимание: процесс может привести к получению твердой поверхности и все равно потерпеть неудачу, если закаленная область не распространяется на требуемое место или распространяется на область, которая должна оставаться более прочной.
6. От тестирования образцов до производственного оборудования
Процесс, который работает с одним образцом, все равно необходимо сделать повторяемым, прежде чем он станет производственным процессом..
Как только катушка, установлено положение заготовки и последовательность нагрева и закалки, производственное оборудование должно воспроизводить эти условия от детали к детали.. Для этого может потребоваться специальное приспособление, контролируемое позиционирование, повторяемое время нагрева и скоординированная закалка.
Иногда в разных профилях лезвий может использоваться один и тот же индукционный источник питания., но это не значит, что они используют одинаковую полную настройку. Для другого лезвия может потребоваться другая катушка., приспособление или набор параметров процесса.
Для родственных семейств лезвий, общая платформа станка со сменными инструментами может оказаться целесообразным. Если геометрия лезвия или закаленная зона существенно изменяются., отдельные настройки процесса могут быть более подходящими.
Уровень автоматизации должен соответствовать производительности и требованиям к обработке, а не предполагаться в начале разработки процесса..
7. Какая информация необходима для оценки процесса?
Полезная оценка начинается с самого лезвия..
| Информация | Почему это важно |
|---|---|
| Фото или рисунок клинка | Показывает фактический профиль и доступный доступ к катушке. |
| Материал | Определяет, сможет ли лезвие достичь требуемой реакции закалки. |
| Толщина и основные изменения сечения | Влияет на поведение при нагреве и охлаждении |
| Требуемая закаленная площадь | Определяет целевой профиль нагрева и твердости. |
| Целевая твердость, если указано | Определяет требуемый результат поверхности |
| Глубина прокаливаемого слоя, если указано | Влияет на процесс и выбор оборудования |
| Текущий метод термообработки, если таковые есть | Помогает определить существующее состояние процесса |
| Производственное требование | Помогает определить приспособление, потребности в обработке и автоматизации |
Для сложного клинка, особенно полезен чертеж с обозначением необходимой закаленной зоны..
Ключевой вывод
Комплексная индукционная закалка клинка это проблема соответствия, это не проблема с отоплением. Катушка, расстояние соединения, положение заготовки и закалка должны разрабатываться вместе, чтобы обеспечить требуемый образец твердости именно там, где указано на чертеже.. Проверяйте результат по твердости поверхности и глубине корпуса, а не по тому, как выглядит горячее лезвие..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли одна катушка закалить разные профили лезвий??
Обычно нет. Другой профиль лезвия обычно требует отдельной катушки., приспособление или набор параметров процесса, даже если используется тот же индукционный источник питания.
Всегда ли самая горячая зона во время нагрева является окончательно затвердевшей??
Не обязательно. Схема нагрева и конечная твердость могут отличаться., поскольку прокаливаемость материала и условия закалки также определяют, где достигается необходимая твердость поверхности и глубина оболочки..
Заменяет ли проверка температуры испытание на твердость при разработке процесса??
Нет. Измерение температуры способствует разработке процессов, но состояние поверхности, окисление и метод измерения могут повлиять на показания. Окончательную твердость и глубину гильзы по-прежнему необходимо проверять твердостью или металлургическими проверками..
Какая исходная информация наиболее полезна для сложного клинка?
Чертеж, на котором отмечена необходимая закаленная зона., вместе с материалом и требованиями к закалке. Обозначенная целевая зона более полезна, чем просто длина лезвия., ширина и толщина.
Получите оценку процесса закалки вашего лезвия
Если вы разрабатываете процесс селективной индукционной закалки клинка сложного профиля, отправьте нам чертеж заготовки или четкую фотографию вместе с материалом и требованиями к закалке.. Исходя из этой информации, мы можем оценить индукционную катушку, позиционирование заготовки, метод нагрева, схема закалки и конфигурация оборудования.










