
การชุบแข็งแบบเหนี่ยวนำของใบมีดรูปทรงซับซ้อน: การออกแบบคอยล์และการควบคุมรูปแบบความแข็ง
เรขาคณิตของใบมีดที่ซับซ้อนส่งผลต่อความร้อนอย่างไร, การออกแบบขดลวด, การชุบแข็งและโซนแข็งตัวสุดท้าย
การชุบแข็งด้วยเหนี่ยวนํา จะยากขึ้นเมื่อใบมีดมีโปรไฟล์ที่ซับซ้อน, การเปลี่ยนความหนาของส่วน, การเปลี่ยนผ่านที่คมชัดหรือโซนแข็งที่ไม่เป็นไปตามเส้นทางวงกลมหรือทางตรงธรรมดา.
สำหรับชิ้นส่วนเหล่านี้, ความท้าทายไม่ใช่แค่เพียงการเข้าถึงอุณหภูมิที่แข็งตัวเท่านั้น. รูปแบบการให้ความร้อนจะต้องตรงกับพื้นที่ชุบแข็งที่ต้องการ, และวัสดุใบมีดจะต้องมีความสามารถในการชุบแข็งที่เหมาะสมเพื่อให้ได้ผลลัพธ์ที่ต้องการ.
รูปทรงขดลวด, ระยะเชื่อมต่อ, การวางตำแหน่งและการดับของชิ้นงานจึงจำเป็นต้องได้รับการพัฒนารอบๆ ใบมีดจริง แทนที่จะถือเป็นการตั้งค่าที่เป็นอิสระ.
2. การออกแบบขดลวด, ระยะการเชื่อมต่อและการวางตำแหน่งชิ้นงาน
3. การพัฒนากระบวนการและการตรวจสอบอุณหภูมิ
4. จากรูปแบบการทำความร้อนไปจนถึงรูปแบบความแข็งขั้นสุดท้าย
5. วิธีการตรวจสอบผลการชุบแข็ง
6. ตั้งแต่การทดสอบตัวอย่างไปจนถึงอุปกรณ์การผลิต
7. ข้อมูลใดบ้างที่จำเป็นสำหรับการประเมินกระบวนการ?
1. เหตุใดรูปทรงใบมีดที่ซับซ้อนจึงเปลี่ยนการทำความร้อนแบบเหนี่ยวนำ
มีความค่อนข้างสม่ำเสมอ, ชิ้นส่วนแกนสมมาตรที่มีช่องว่างศูนย์กลางที่ควบคุมได้ง่ายกว่าในการให้ความร้อนที่คาดเดาได้ง่ายกว่าใบมีดที่โปรไฟล์เปลี่ยนแปลงไปตามขอบ.
ใบมีดที่ซับซ้อนอาจมีมุมที่แหลมคม, ส่วนที่แคบ, การเปลี่ยนความหนา, รู, ช่องหรือพื้นที่ตัดโค้ง. คุณสมบัติเหล่านี้จะเปลี่ยนความสัมพันธ์ระหว่างชิ้นงานกับสนามแม่เหล็กไฟฟ้า. การนำความร้อนภายในชิ้นส่วนยังแตกต่างกันไปตามการเปลี่ยนแปลงของส่วนท้องถิ่น.
ส่งผลให้, พื้นที่หนึ่งอาจร้อนเร็วกว่าอีกพื้นที่หนึ่งแม้ว่าทั้งสองแห่งจะอยู่ในโซนชุบแข็งที่ต้องการเหมือนกันก็ตาม.
มุมคมๆ, ตัวอย่างเช่น, อาจตอบสนองแตกต่างจากส่วนแบนกว้าง. ส่วนที่แคบของใบมีดอาจถึงอุณหภูมิได้เร็วกว่าบริเวณที่อยู่ติดกันที่หนากว่า. ผลกระทบเหล่านี้ไม่ใช่ข้อบกพร่องโดยอัตโนมัติ, แต่จำเป็นต้องพิจารณาเมื่อมีการกำหนดรูปแบบความแข็งที่ต้องการ.
คำถามเชิงปฏิบัติไม่ใช่ว่าใบมีดทั้งหมดมีความร้อนสม่ำเสมอหรือไม่. อยู่ที่ว่าบริเวณที่ต้องเสริมความแข็งจะได้รับความร้อนและความเย็นที่จำเป็นเพื่อให้ได้ผลลัพธ์ตามที่กำหนดหรือไม่.
2. การออกแบบขดลวด, ระยะการเชื่อมต่อและการวางตำแหน่งชิ้นงาน
สำหรับใบมีดที่ซับซ้อน, การจัดเรียง คอยล์เหนี่ยวนำ ควรออกแบบให้รอบๆ บริเวณที่มีความแข็งที่ต้องการ แทนที่จะคัดลอกรูปร่างภายนอกของชิ้นงานเพียงอย่างเดียว.
หากเฉพาะพื้นที่ตัดต้องผ่านการชุบแข็ง, ตัวเหนี่ยวนำจำเป็นต้องให้ความร้อนรอบๆ บริเวณนั้นโดยยังคงรักษาความสัมพันธ์ที่สามารถใช้งานได้กับส่วนที่เหลือของใบมีด.
หลักการ ระยะห่างระหว่างขดลวดกับชิ้นงาน, บางครั้งเรียกว่าระยะคัปปลิ้ง, เป็นสิ่งสำคัญอย่างยิ่ง. บนโปรไฟล์ที่ซับซ้อน, ระยะนี้อาจเปลี่ยนจากจุดหนึ่งไปอีกจุดหนึ่ง. ส่วนที่วางไว้ใกล้กับขดลวดมากขึ้นอาจตอบสนองแตกต่างไปจากส่วนที่อยู่ไกลออกไป.
การออกแบบฟิกซ์เจอร์จึงกลายเป็นส่วนหนึ่งของกระบวนการทำความร้อน. โดยจะกำหนดตำแหน่งของใบมีดที่สัมพันธ์กับขดลวด และดูว่าความสัมพันธ์นั้นสามารถทำซ้ำจากส่วนหนึ่งไปยังอีกส่วนหนึ่งได้หรือไม่.
ในบางกรณี, อาจจำเป็นต้องใช้ตัวเหนี่ยวนำที่มีโปรไฟล์หรือรูปทรงพิเศษเพื่อติดตามโซนเป้าหมาย. ในผู้อื่น, การเปลี่ยนตำแหน่งหรือการเคลื่อนที่ของชิ้นงานนั้นมีประโยชน์มากกว่าการทำให้คอยล์ติดตามทุกโครงร่างอย่างใกล้ชิด.
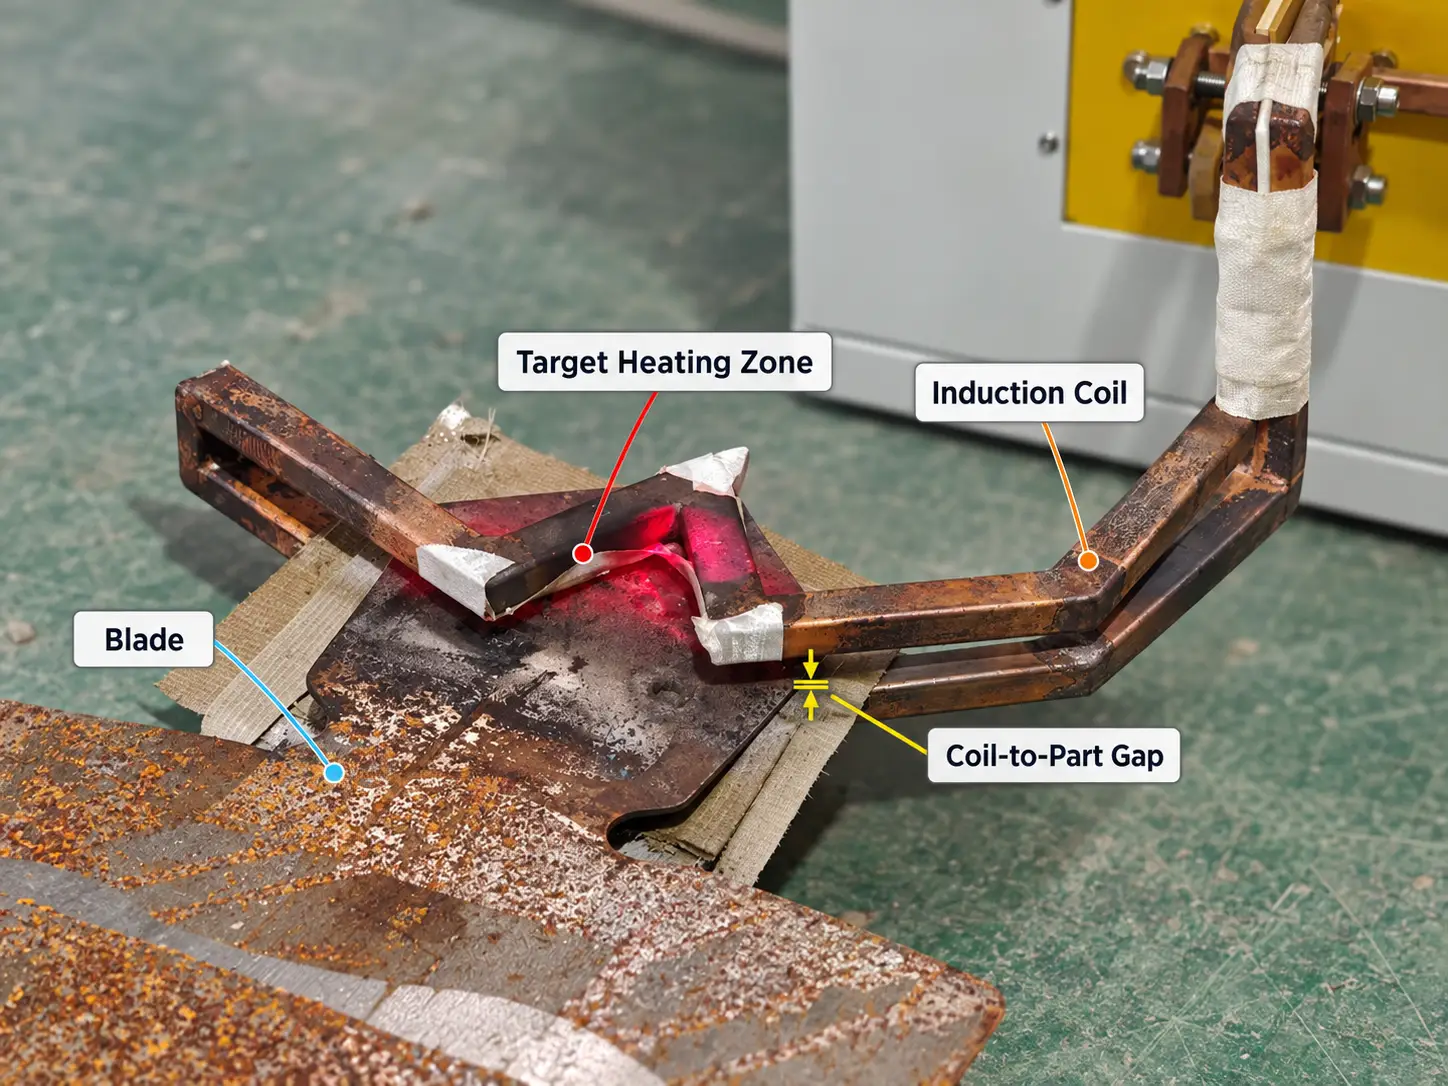
การทำความร้อนแบบเหนี่ยวนำเฉพาะจุดของโปรไฟล์เบลดที่ซับซ้อนในระหว่างการพัฒนากระบวนการ.
3. การพัฒนากระบวนการและการตรวจสอบอุณหภูมิ
โปรไฟล์ที่ซับซ้อนมักต้องมีการทดสอบตัวอย่างก่อนที่จะสรุปกระบวนการผลิต.
การตั้งค่าเริ่มต้นอาจได้รับการประเมินโดยการให้ความร้อนแก่ตัวอย่างและตรวจสอบว่าความร้อนเกิดขึ้นที่ใดสัมพันธ์กับโซนชุบแข็งที่ต้องการ. ตำแหน่งคอยล์, ระดับกำลังไฟ, เวลาในการทำความร้อนหรือตำแหน่งชิ้นงานสามารถปรับและทดสอบได้อีกครั้ง.
การวัดอุณหภูมิสามารถช่วยได้ในระยะนี้, แต่ไม่ควรถือว่าเป็นการพิสูจน์ว่ากระบวนการชุบแข็งนั้นถูกต้อง. สภาพพื้นผิว, วิธีการออกซิเดชันและการวัดอาจส่งผลต่อการอ่านอุณหภูมิ, และอุณหภูมิพื้นผิวที่ใกล้เคียงกันไม่จำเป็นต้องสร้างความลึกของเคสหรือความแข็งสุดท้ายเท่ากัน.
วัตถุประสงค์ของการตรวจสอบอุณหภูมิจึงเพื่อรองรับการพัฒนากระบวนการ, ไม่ได้แทนที่ความแข็งหรือการตรวจสอบทางโลหะวิทยา.
ความถี่ในการทำงาน ยังส่งผลต่อพฤติกรรมการให้ความร้อนและความลึกของการเจาะด้วย, แต่โดยปกติจะถือว่าเป็นส่วนหนึ่งของการเลือกอุปกรณ์และกระบวนการมากกว่าเป็นพารามิเตอร์ที่สามารถเปลี่ยนแปลงได้อย่างอิสระในระหว่างการผลิต.
4. จากรูปแบบการทำความร้อนไปจนถึงรูปแบบความแข็งขั้นสุดท้าย
พื้นที่ที่ปรากฏร้อนที่สุดในระหว่างการทำความร้อนแบบเหนี่ยวนำจะไม่เหมือนกับพื้นที่ชุบแข็งขั้นสุดท้ายโดยอัตโนมัติ.
หลักการ รูปแบบการทำความร้อน อธิบายการกระจายความร้อนก่อนการดับ. หลักการ รูปแบบความแข็ง อธิบายโซนแข็งตัวสุดท้ายหลังจากการทำความร้อนและความเย็น, รวมถึงจุดที่ต้องการความแข็งของพื้นผิวและ, ที่ระบุไว้, ได้รับความลึกของเคส.
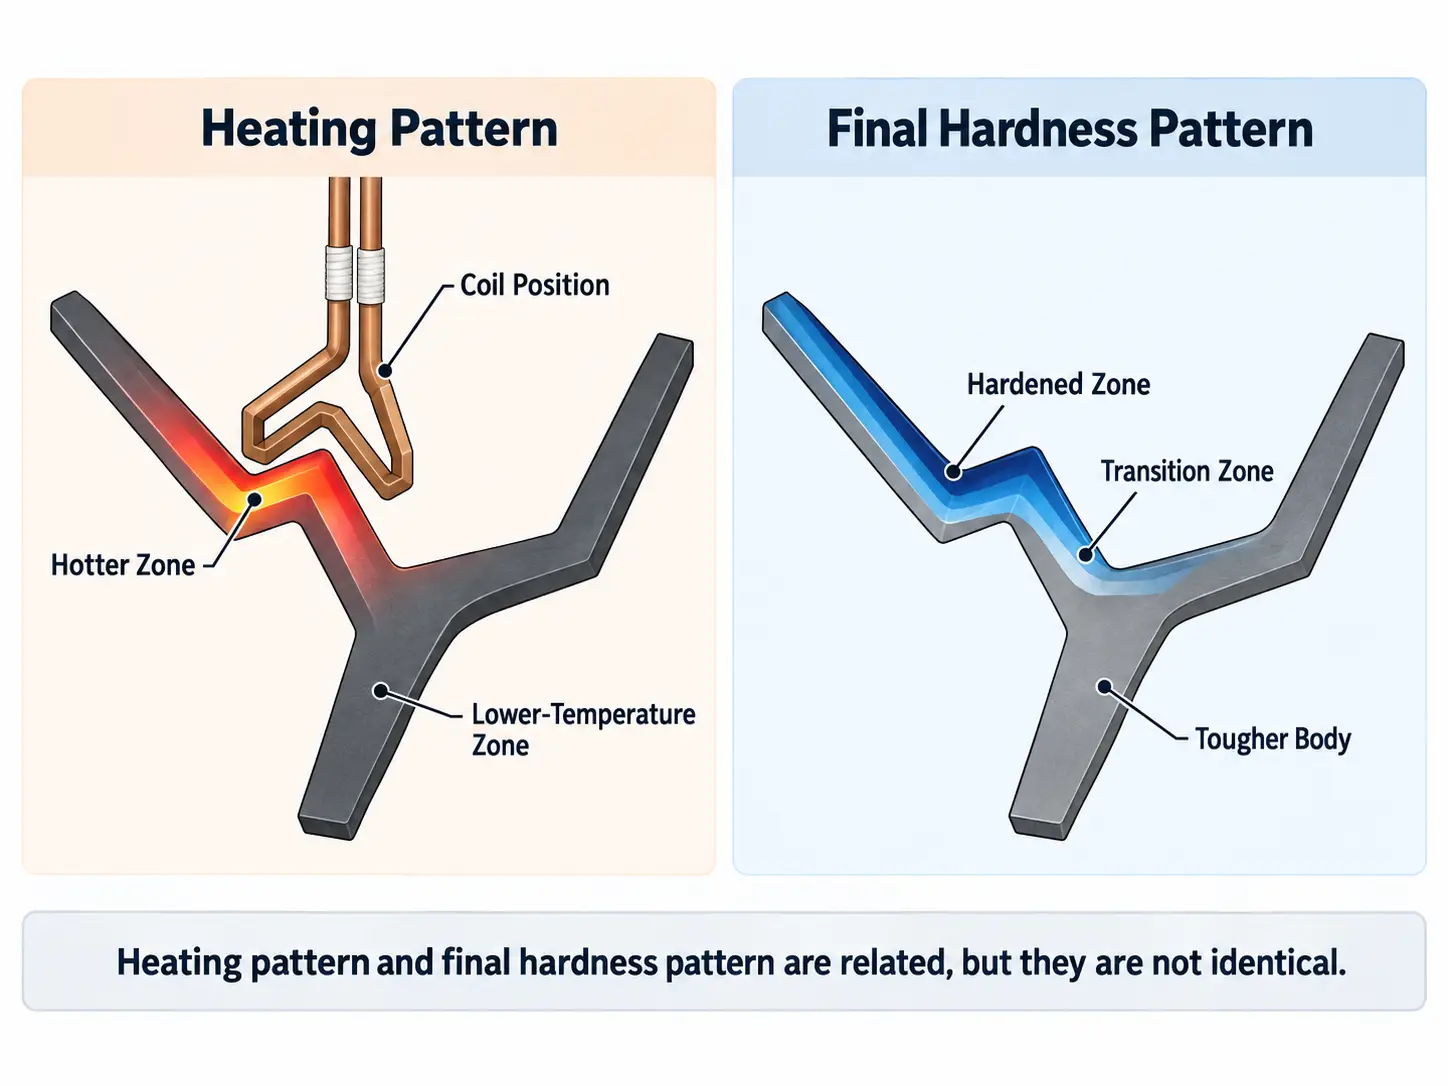
รูปแบบการให้ความร้อนกับรูปแบบความแข็งสุดท้ายในใบมีดที่ซับซ้อน.
องค์ประกอบของวัสดุและความสามารถในการชุบแข็งส่งผลต่อผลลัพธ์นี้ร่วมกับวงจรการให้ความร้อน. เงื่อนไขการดับก็มีความสำคัญเช่นกัน.
รูปแบบการทำความร้อนที่ดียังสามารถให้ผลลัพธ์ที่ไม่น่าพอใจได้ หากโซนที่ให้ความร้อนไม่ได้รับการระบายความร้อนตามวิธีที่ต้องการ. ใบมีดที่ซับซ้อนอาจมีพื้นผิวที่เข้าถึงได้ยากด้วยสเปรย์ดับกลิ่น, และส่วนที่บางและหนาสามารถตอบสนองที่แตกต่างกันระหว่างการทำความเย็น.
ด้วยเหตุผลนั้น, การจัดเรียงตัวเหนี่ยวนำและการดับควรได้รับการพัฒนาเป็นส่วนหนึ่งของกระบวนการเดียวกัน. วัตถุประสงค์คือรูปแบบความแข็งที่ต้องการบนใบมีด, ไม่ใช่แค่เพียงรูปลักษณ์ที่ร้อนแดงก่อนดับเท่านั้น.
5. วิธีการตรวจสอบผลการชุบแข็ง
เกณฑ์การยอมรับขั้นสุดท้ายควรมาจากข้อกำหนดใบมีด.
สำหรับการใช้งานมากมาย, การตรวจสอบที่มีประโยชน์ที่สุดคือ ความแข็งผิว, ตำแหน่งและขอบเขตของโซนแข็งตัว, และความลึกของกรณีและปัญหาที่มีประสิทธิภาพเมื่อมีการระบุข้อกำหนดความลึกของกรณีและปัญหา.
อาจจำเป็นต้องมีการตรวจสอบเพิ่มเติมในกรณีที่ข้อกำหนดเฉพาะของส่วนประกอบเรียกร้องให้มีการตรวจสอบ เช่น การตรวจสอบทางโลหะวิทยา, การควบคุมความผิดเพี้ยน หรือการตรวจสอบรอยแตกร้าว.
จุดสำคัญคือควรกำหนดพื้นที่ชุบแข็งที่ต้องการก่อนที่จะพัฒนากระบวนการเหนี่ยวนำ. การวาดภาพโดยทำเครื่องหมายโซนเป้าหมายมักจะมีประโยชน์มากกว่าการระบุเฉพาะความยาวของใบมีด, ความกว้างและความหนา.
นอกจากนี้ยังป้องกันความเข้าใจผิดทั่วไปด้วย: กระบวนการสามารถสร้างพื้นผิวแข็งและยังคงล้มเหลวหากพื้นที่ชุบแข็งไม่ขยายไปยังตำแหน่งที่ต้องการหรือขยายไปสู่บริเวณที่ควรคงความแข็งแกร่งไว้.
6. ตั้งแต่การทดสอบตัวอย่างไปจนถึงอุปกรณ์การผลิต
กระบวนการที่ใช้กับตัวอย่างเดียวยังคงต้องทำซ้ำได้ก่อนที่จะกลายเป็นกระบวนการผลิต.
เมื่อขดลวด, ตำแหน่งชิ้นงานและลำดับการให้ความร้อนและดับได้ถูกสร้างขึ้นแล้ว, อุปกรณ์การผลิตจำเป็นต้องสร้างเงื่อนไขเหล่านั้นขึ้นมาใหม่จากส่วนหนึ่งไปอีกส่วนหนึ่ง. ซึ่งอาจต้องใช้ฟิกซ์เจอร์เฉพาะ, ตำแหน่งที่ควบคุม, เวลาทำความร้อนซ้ำและการดับแบบประสานงาน.
โปรไฟล์เบลดที่แตกต่างกันบางครั้งอาจใช้แหล่งจ่ายไฟเหนี่ยวนำเดียวกัน, แต่นั่นไม่ได้หมายความว่าพวกเขาใช้การตั้งค่าที่สมบูรณ์เหมือนกัน. ใบมีดอื่นอาจต้องใช้ขดลวดอื่น, ฟิกซ์เจอร์หรือชุดพารามิเตอร์กระบวนการ.
สำหรับตระกูลใบมีดที่เกี่ยวข้อง, แท่นเครื่องจักรทั่วไปที่มีเครื่องมือแบบเปลี่ยนได้อาจใช้งานได้จริง. เมื่อรูปทรงของใบมีดหรือโซนแข็งมีการเปลี่ยนแปลงอย่างมาก, การตั้งค่ากระบวนการแยกกันอาจมีความเหมาะสมมากกว่า.
ระดับของระบบอัตโนมัติควรเป็นไปตามอัตราการผลิตและข้อกำหนดในการจัดการ แทนที่จะถือว่าเริ่มต้นของการพัฒนากระบวนการ.
7. ข้อมูลใดบ้างที่จำเป็นสำหรับการประเมินกระบวนการ?
การประเมินที่เป็นประโยชน์จะเริ่มต้นจากตัวใบมีดเอง.
| ข้อมูล | ทำไมมันถึงสำคัญ |
|---|---|
| ภาพถ่ายใบมีดหรือภาพวาด | แสดงโปรไฟล์จริงและการเข้าถึงคอยล์ที่มีอยู่ |
| วัสดุ | กำหนดว่าใบมีดสามารถตอบสนองการชุบแข็งที่ต้องการได้หรือไม่ |
| ความหนาและการเปลี่ยนแปลงส่วนหลัก | ส่งผลต่อพฤติกรรมการทำความร้อนและความเย็น |
| พื้นที่แข็งที่ต้องการ | กำหนดรูปแบบการให้ความร้อนและความแข็งเป้าหมาย |
| ความแข็งเป้าหมาย, ถ้าระบุไว้ | กำหนดผลลัพธ์พื้นผิวที่ต้องการ |
| ความลึกของเคส, ถ้าระบุไว้ | มีอิทธิพลต่อกระบวนการและการเลือกอุปกรณ์ |
| วิธีการรักษาความร้อนในปัจจุบัน, ถ้ามี | ช่วยระบุสภาวะกระบวนการที่มีอยู่ |
| ความต้องการในการผลิต | ช่วยกำหนดอุปกรณ์ติดตั้ง, ความต้องการการจัดการและระบบอัตโนมัติ |
สำหรับใบมีดที่ซับซ้อน, การวาดภาพโดยทำเครื่องหมายโซนแข็งที่ต้องการจะมีประโยชน์อย่างยิ่ง.
คีย์ Takeaway
การชุบแข็งแบบเหนี่ยวนำใบมีดที่ซับซ้อน เป็นปัญหาที่ตรงกัน, ไม่ใช่ปัญหาเรื่องความร้อน. คอยล์, ระยะเชื่อมต่อ, ตำแหน่งชิ้นงานและการชุบแข็งต้องได้รับการพัฒนาร่วมกันเพื่อวางรูปแบบความแข็งที่ต้องการตรงตามที่วาดกำหนด. ตรวจสอบผลลัพธ์ด้วยความแข็งของพื้นผิวและความลึกของตัวเรือน ไม่ใช่โดยลักษณะของใบมีดในขณะที่ร้อน.
คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
คอยล์หนึ่งตัวสามารถชุบแข็งโปรไฟล์ใบมีดที่แตกต่างกันได้?
โดยทั่วไปไม่มี. โปรไฟล์ใบมีดที่แตกต่างกันมักจะต้องใช้คอยล์แยกต่างหาก, ฟิกซ์เจอร์หรือชุดพารามิเตอร์กระบวนการ, แม้ว่าจะใช้แหล่งจ่ายไฟเหนี่ยวนำเดียวกันก็ตาม.
พื้นที่ที่ร้อนที่สุดในระหว่างการทำความร้อนจะเป็นพื้นที่แข็งตัวสุดท้ายเสมอหรือไม่?
ไม่จำเป็น. รูปแบบการทำความร้อนและรูปแบบความแข็งสุดท้ายอาจแตกต่างกัน, เนื่องจากความสามารถในการชุบแข็งของวัสดุและสภาวะการชุบแข็งยังเป็นตัวกำหนดว่าจะได้ความแข็งของพื้นผิวและความลึกของเคสที่ต้องการเมื่อใด.
การตรวจสอบอุณหภูมิจะแทนที่การทดสอบความแข็งในระหว่างการพัฒนากระบวนการหรือไม่?
ไม่ใช่. การวัดอุณหภูมิช่วยสนับสนุนการพัฒนากระบวนการ, แต่สภาพพื้นผิว, วิธีการออกซิเดชันและการวัดอาจส่งผลต่อการอ่านค่า. ความแข็งขั้นสุดท้ายและความลึกของตัวเรือนยังต้องได้รับการตรวจสอบโดยการตรวจสอบความแข็งหรือโลหะวิทยา.
ข้อมูลเริ่มต้นที่มีประโยชน์ที่สุดสำหรับเบลดที่ซับซ้อนคืออะไร?
ภาพวาดที่มีการทำเครื่องหมายโซนแข็งที่ต้องการ, รวมถึงข้อกำหนดด้านวัสดุและการชุบแข็ง. โซนเป้าหมายที่ทำเครื่องหมายไว้นั้นมีประโยชน์มากกว่าแค่ความยาวของใบมีดเท่านั้น, ความกว้างและความหนา.
รับการประเมินกระบวนการชุบแข็งสำหรับใบมีดของคุณ
หากคุณกำลังพัฒนากระบวนการชุบแข็งแบบเหนี่ยวนำแบบเลือกสรรสำหรับใบมีดที่มีโปรไฟล์ที่ซับซ้อน, ส่งแบบชิ้นงานหรือรูปถ่ายที่ชัดเจนพร้อมวัสดุและข้อกำหนดในการชุบแข็งมาให้เรา. จากข้อมูลนั้น, เราสามารถประเมินขดลวดเหนี่ยวนำได้, การวางตำแหน่งชิ้นงาน, วิธีการให้ความร้อน, การจัดเรียงดับและการกำหนดค่าอุปกรณ์.










