
Cách giảm oxy hóa khi làm nóng cảm ứng: 8 Các chiến lược đã được chứng minh
Oxidation beim Induktionserwärmen ist eines der ersten Prozessprobleme, das Hersteller beim Übergang vom Prototyp zur Serienproduktion bemerken. Sie zeigt sich als Zunder auf der Oberfläche, Verfärbung, Entkohlung oder schlechte Benetzung beim Löten – und führt in vielen Betrieben zusätzlicher Reinigung, Nacharbeit oder sogar Ausschussteilen. Die gute Nachricht: In den meisten Fällen ist Oxidation kein Materialproblem. Sie ist ein Problem der Prozesskontrolle – und die richtige Kombination aus Stromquelle, Thiết kế cuộn dây, Zykluszeit und Atmosphärenmanagement kann sie deutlich reduzieren.
|
5. Thiết kế cuộn dây & Positionierung 6. Spezifische Kontrolle beim Härten |
1. Warum Oxy hóa entsteht & warum Geschwindigkeit wichtig ist
Oxy hóa là một phản ứng hóa học đơn giản: Kim loại + Oxy + Nhiệt = Oxy hóa. Tốc độ phản ứng tăng theo Nhiệt độ và thời gian tiếp xúc. Từ đó có hai yếu tố thực tế có thể điều chỉnh: giữ nhiệt độ đỉnh càng thấp càng tốt, như quy trình cho phép, và giảm thiểu thời gian, in der sich das Bauteil im oxidationsanfälligen Temperaturbereich befindet. Genau hier hat das Induktionserwärmen einen grundlegenden Vorteil gegenüber konventionellen Verfahren: Es bringt Wärme schnell, lokal und nur in die Zone ein, in der sie benötigt wird.
Das Schlüsselwort ist jedoch „kann“. Ein Induktionssystem liefert diese Vorteile nur dann, wenn Stromquelle, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. Ist die Frequenz falsch, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, cửa sổ oxy hóa mở rộng. Nguyên tắc đầu tiên do đó rất đơn giản: Tránh oxy hóa bắt đầu từ thiết kế quy trình, không phải bằng các biện pháp bổ sung. Nguồn điện không bao giờ nên được đánh giá riêng - nó thuộc cùng một xem xét với cuộn dây, Kühlsystem, Thiết bị, Phương pháp truyền và tất cả các yêu cầu về môi trường hoặc che chắn.
2. Leistungsregelung: schnelles Erwärmen vs. aggressives Erwärmen
Trong sản xuất, việc làm nóng nhanh hơn nói chung giảm oxy hóa - nhưng chỉ, nếu nó được kiểm soát được thực hiện. Có một sự khác biệt quan trọng giữa làm nóng nhanh và làm nóng mạnh mẽ:
Làm nóng mạnh mẽ: Đưa quá nhiều công suất quá nhanh. Bề mặt quá nhiệt, trước khi lõi hoặc khu vực nối đạt nhiệt độ mục tiêu. Điều này tạo ra các điểm nóng, điểm nóng này bị oxy hóa đầu tiên và nhanh nhất.
Làm nóng nhanh có kiểm soát: Sử dụng mật độ công suất và tần số phù hợp với hình dạng chi tiết, đưa toàn bộ vùng mục tiêu đều đạt nhiệt độ và giảm thiểu thời gian tổng thể ở nhiệt độ cao.
Làm nóng chậm: Thường do nguồn điện có công suất thấp hoặc điều chỉnh kém gây ra; kéo dài thời gian, mà bộ phận ở trong vùng dễ bị oxy hóa. Ngay cả khi nhiệt độ cực đại chính xác, exposure tích lũy cũng có thể gây ra gỉ đáng kể.
Ở đây cần một giải pháp toàn diện cho gia nhiệt cảm ứng quan trọng. Khi nguồn điện và cuộn dây được thiết kế đồng bộ, nhiệt sẽ được cung cấp chính xác ngay tại chỗ, nơi cần thiết, Tiếp xúc không cần thiết được giảm thiểu và kết quả vẫn ổn định giữa các mẻ. Đối với các ứng dụng như tôi cứng cảm ứng, Hàn thiếc, Ghép co hoặc tiền gia nhiệt là Độ chính xác lặp lại quan trọng như nhiệt độ đỉnh. Khi hồ sơ làm nóng dao động từ chi tiết này sang chi tiết khác, oxy hóa cũng dao động.
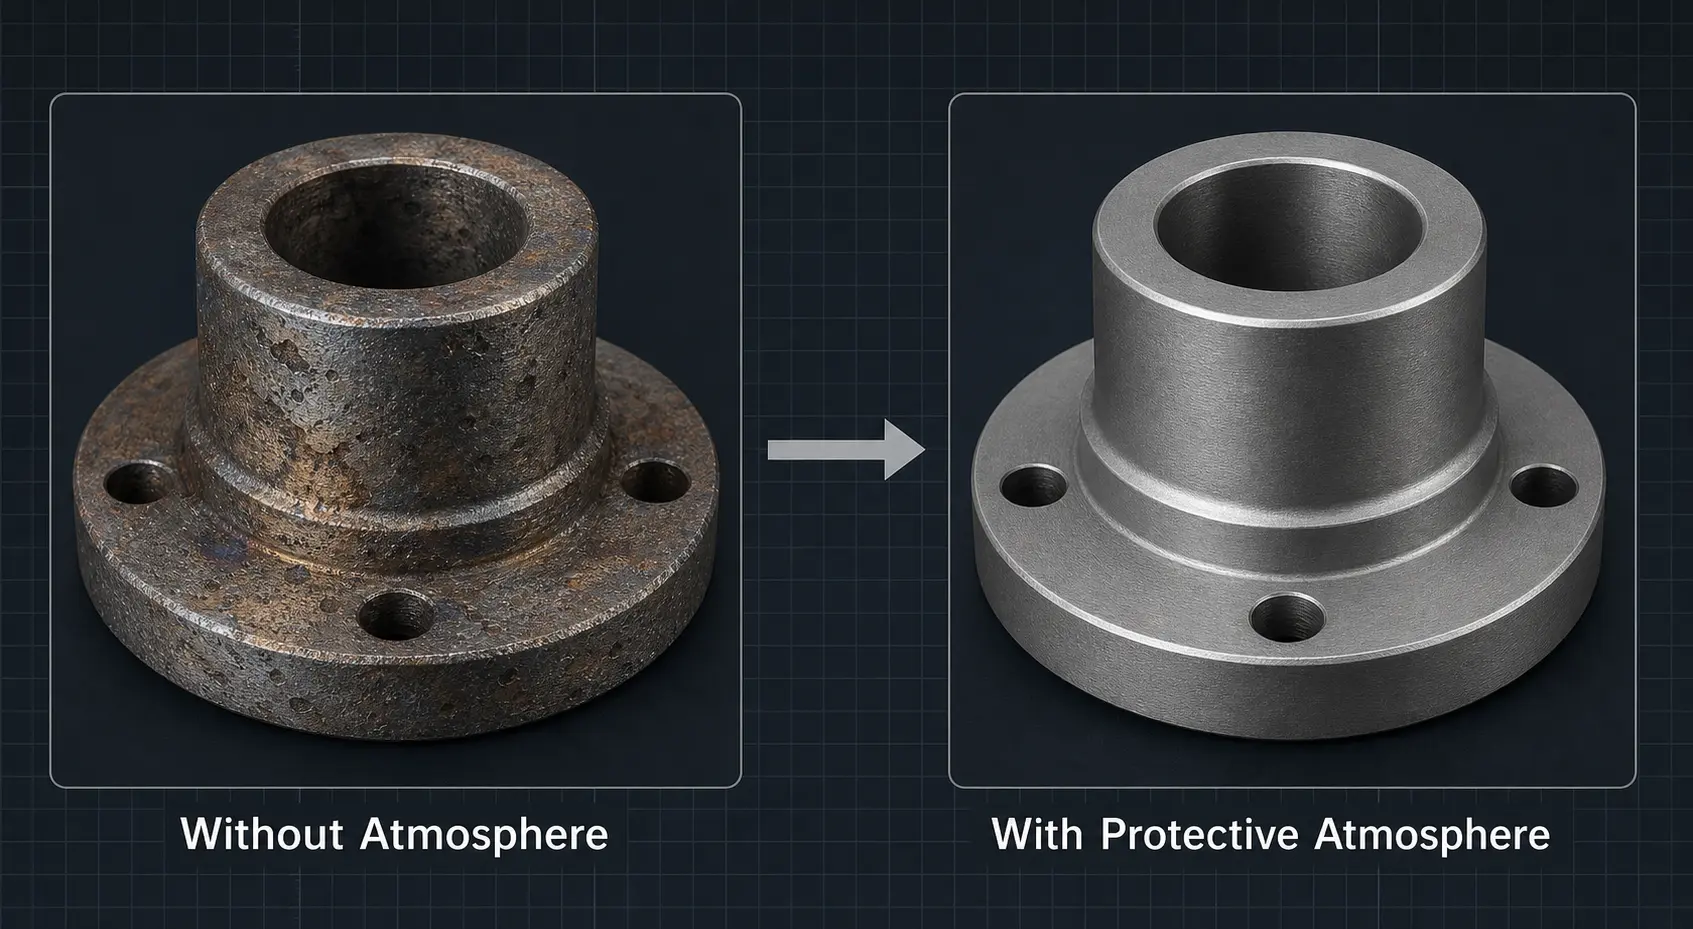
3. Schutzatmosphären: die richtige Option wählen
Khi chất lượng bề mặt là quan trọng, một môi trường bảo vệ có thể làm giảm đáng kể hoặc hoàn toàn tránh oxy hóa. Nhưng không có một môi trường nào là tốt nhất cho mọi ứng dụng. Sự lựa chọn đúng phụ thuộc vào vật liệu, nhiệt độ, sản lượng sản xuất và mức độ chất lượng bề mặt thực tế cần thiết. Bảng dưới đây so sánh bốn lựa chọn phổ biến nhất.
| Bầu không khí | Chi phí | Hiệu quả | Phù hợp nhất cho | Wichtige Überlegungen |
|---|---|---|---|---|
| Nitơ (N2) | Niedrig | Tốt | Gia nhiệt chung cho thép và đồng; Thiết bị kín hoặc bán kín | Là lựa chọn trơ kinh tế nhất; phổ biến rộng rãi; hoạt động tốt trong hầu hết các ứng dụng không quan trọng |
| Argon (Ar) | Trung bình | Tốt hơn | Các bộ phận chất lượng cao; hợp kim dễ bị oxy hóa; Titan- và các vật liệu nền niken | Nặng hơn không khí và do đó cung cấp lớp bảo vệ tốt hơn; tinh khiết hơn so với nitơ thông thường trong nhiều chuỗi cung ứng |
| khí Formier (N2/H2-hỗn hợp) |
Trung bình | Tốt (khử) | Ứng dụng, yêu cầu điều kiện khử; hàn nhất định- và các quá trình ủ | Hàm lượng hydro đặt ra yêu cầu về an toàn và thông gió; phải được thiết kế cẩn thận |
| chân không | Cao | Tốt nhất | Chất lượng bề mặt quan trọng; Không khí- hàng không vũ trụ- cũng như các thành phần y tế; Quá trình, không chịu được oxy hóa | Tăng chi phí thiết bị, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. Một hệ thống gia nhiệt cảm ứng mạnh mẽ hơn với kiểm soát bầu không khí tích hợp thường có thể giảm chi phí tổng thể theo thời gian – đặc biệt khi quá trình oxy hóa đã ảnh hưởng đến chất lượng sản phẩm hoặc sự chấp nhận của khách hàng.
4. Flussmittel, Beschichtungen & Barriereverfahren: wann sie helfen
Bên cạnh việc kiểm soát bầu không khí, nhiều phương pháp bảo vệ bề mặt có thể giảm quá trình oxy hóa trong một số ứng dụng. Điều then chốt là phải hiểu, mỗi phương pháp có thể làm gì và không thể làm gì:
Flussmittel (Hàn thiếc): Khi Hàn cảm ứng không thể thiếu: Chất trợ hàn bảo vệ vùng hàn khỏi sự oxy hóa và hỗ trợ việc thấm ướt đúng cách bởi thiếc hàn. Hóa chất trợ hàn thích hợp cũng quan trọng như chu trình gia nhiệt đúng.
Lớp phủ chống gỉ: Khi uốn nóng và rèn, các lớp phủ đặc biệt có thể giảm oxy hóa trong quá trình gia nhiệt và chuyển phôi. Chúng là một bổ sung tiện lợi – không phải thay thế – cho việc kiểm soát nhiệt độ tốt.
Các tấm chắn/làm kín đơn giản: Trong nhiều ứng dụng, một vỏ bọc thổi khí hoặc một lá chắn cục bộ xung quanh cuộn dây có thể cải thiện đáng kể chất lượng bề mặt – mà không tốn chi phí cho một hệ thống chân không hoàn chỉnh.
Lưu ý quan trọng: Những phương pháp này hoạt động hiệu quả nhất như một phần của thiết kế quy trình hoàn chỉnh. Chỉ một lớp phủ không giải quyết được vấn đề quá nhiệt. Một lá chắn khí đơn lẻ không khắc phục được cuộn dây điều chỉnh kém hoặc đầu ra công suất không ổn định. Nếu chất lượng bề mặt liên quan trực tiếp đến quang học, Tính toàn vẹn mối hàn hoặc xử lý sau khi hàn liên quan đến, là sự tích hợp của nguồn điện, Spule, vỏ bọc, hệ thống làm mát và điều khiển khác biệt giữa một quy trình bền vững và một quy trình dễ bị ảnh hưởng.
5. Thiết kế cuộn dây & Bauteilpositionierung: các biến thường bị bỏ qua
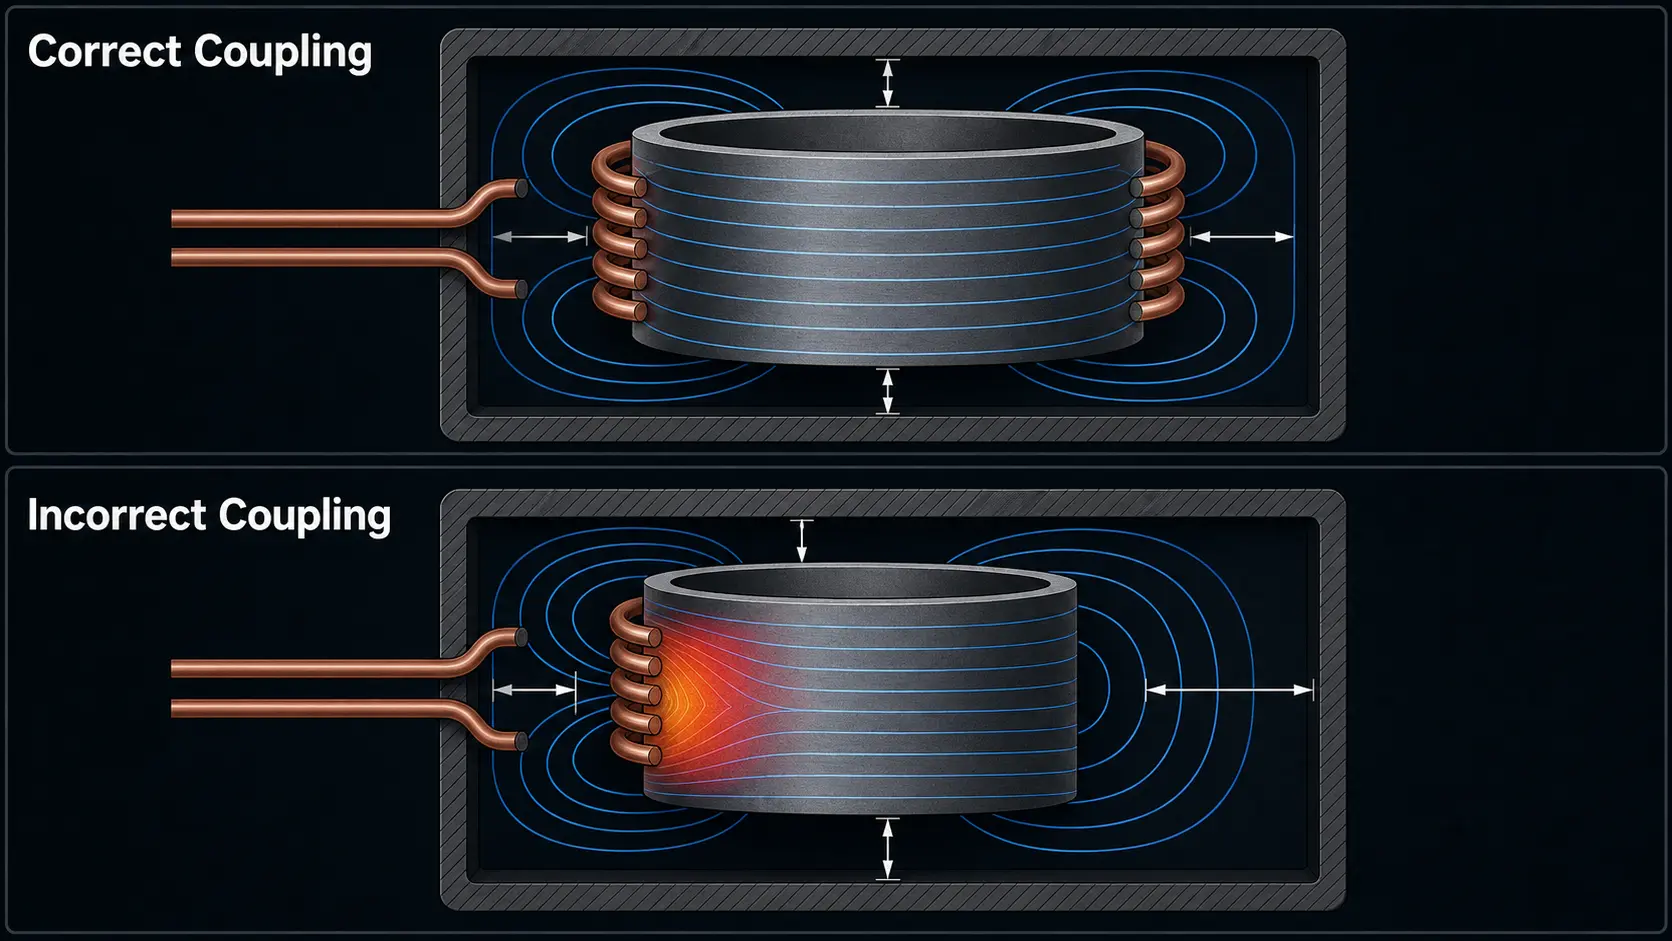
Thiết kế cuộn dây có ảnh hưởng trực tiếp và thường bị đánh giá thấp đến quá trình oxy hóa. Quá nhiệt cục bộ tại các cạnh, gờ, lỗ khoan, ren hoặc khi thay đổi độ dày tiết diện tạo ra mẫu nguội lặp lại, mà trông giống như vấn đề về vật liệu, nhưng thực ra là vấn đề về quy trình. Khi khoảng cách ghép của cuộn dây thay đổi, Các linh kiện được đặt không đồng đều hoặc tình trạng của cuộn dây xấu đi theo thời gian, mẫu làm nóng sẽ không đồng đều – và quá trình oxy hóa sẽ theo các vùng nóng nhất.
Các yếu tố ổn định thực tế, những yếu tố ảnh hưởng trực tiếp đến quá trình oxy hóa:
Khoảng cách ghép không đổi: Ngay cả những sai lệch nhỏ trong khe giữa cuộn dây và linh kiện cũng làm thay đổi sự ghép từ tính và tạo ra các gradient nhiệt.
Việc đặt linh kiện lặp đi lặp lại: Việc nạp thủ công không đồng nhất là một trong những nguyên nhân phổ biến nhất gây ra sự oxy hóa dao động trong sản xuất số lượng trung bình.
Tình trạng của hệ thống làm mát: Sự suy giảm của làm mát bằng nước ảnh hưởng đến nhiệt độ cuộn dây, do đó làm dịch chuyển trở kháng và thay đổi mô hình gia nhiệt theo thời gian.
Tính toàn vẹn của thiết bị: Các thiết bị hao mòn hoặc căn chỉnh sai thay đổi vị trí chi tiết so với cuộn dây và gây ra oxy hóa ở những chỗ có thể dự đoán được.
Giám sát tình trạng cuộn dây: Một cuộn dây, bị hao mòn, tạo hồ quang điện hoặc bề mặt bị xuống cấp, tạo ra oxy hóa từng bước - thường chỉ được nhận ra, khi tỷ lệ sản phẩm lỗi tăng lên.
Khi oxy hóa chỉ xảy ra, sau khi hệ thống đã hoạt động một thời gian, thì hiếm khi là một sự thay đổi đột ngột của vật liệu. Khả năng cao hơn là, rằng Mòn cuộn dây, làm mát giảm hoặc trôi lệch định hướng đã làm quá trình ra khỏi cửa sổ đã được xác nhận của nó. Một nhà cung cấp thiết bị tốt nên giúp, giám sát và kiểm soát các biến này – và không chỉ cung cấp một nguồn điện.
6. kiểm soát oxy hóa trong tôi cứng cảm ứng
Khi Tôi cứng hóa cảm ứng kiểm soát oxy hóa đặc biệt liên quan chặt chẽ đến ba biến quá trình: Nhiệt độ Austenit hóa, Độ đồng đều khi làm nóng và thời điểm làm nguội. Nếu bề mặt được giữ quá lâu trên nhiệt độ biến đổi trước khi làm nguội, nimmt die Oxidation zu und auch die Härteergebnisse können weniger konstant werden.
Eine Anlage zum Scan-Härten, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, Dung sai kích thước và lắp ghép sau xử lý – nó không bao giờ chỉ là thẩm mỹ.
Các bộ phận quan trọng về an toàn hoặc chất lượng cao bảo vệ từ đầu việc điều khiển vòng kín, độ lặp lại nhiệt tốt hơn và tích hợp môi trường bảo vệ.
Kết luận: Đánh giá sự oxy hóa như một phần của toàn bộ thiết kế hệ thống làm cứng, không phải là một điểm bổ sung sau này. Khi bộ phận yêu cầu nghiêm ngặt về chất lượng bề mặt, thường sẽ tiết kiệm hơn, tích hợp những chức năng này từ đầu vào hệ thống, sau này mới lắp thêm.
7. Các lỗi thường gặp, làm tăng mức oxy hóa
Nhiều vấn đề oxy hóa không phát sinh từ một quyết định sai lầm đơn lẻ – chúng tích tụ từ những khoảng trống quy trình có thể sửa chữa, Khoảng trống quy trình có thể sửa chữa. Đây là những lỗi, mà đội ngũ kỹ thuật của chúng tôi thường thấy nhất:
1. Bù một cách bằng công suất cao hơn hoặc chu kỳ dài hơn. Khi các bộ phận ra khỏi quy trình đã bị oxy hóa, phản xạ thường là: 'nóng hơn và nhanh hơn'. Mà không khắc phục nguyên nhân thực sự (Điều chỉnh cuộn dây, Tần số, Tải), điều này thường làm tăng quá trình oxy hóa.
2. Annehmen, rằng nitơ hòa tan mọi thứ. nitơ giúp, nhưng không thể sửa chữa quy trình với kiểm soát nhiệt độ kém, các chi tiết đầu vào bị bẩn hoặc việc di chuyển chậm sau khi làm nóng.
3. bỏ qua độ sạch bề mặt của các chi tiết đầu vào. Dầu, cặn dầu cắt gọt hoặc gỉ trên bề mặt chi tiết làm tăng tốc quá trình oxy hóa khi làm nóng. Vào sạch nghĩa là ra sạch.
4. di chuyển chi tiết chậm sau khi làm nóng. Khi bộ phận được làm nóng để trước bước xử lý tiếp theo (Làm nguội nhanh, Định hình, Hàn thiếc) nằm trong không khí mở, tăng lớp oxit mỗi giây.
5. Căn cuộn kém hoặc thiết bị bị mòn. Vị trí bộ phận không đồng đều tạo ra sự làm nóng và oxy hóa không đồng đều – thường bị hiểu sai là sự biến động giữa các lô vật liệu.
6. Lắp đặt kiểm soát khí hậu sau. Việc thêm một lớp khí bảo vệ vào một dây chuyền, không được thiết kế cho điều đó, hiếm khi hoạt động tốt như mong đợi. Khi ứng dụng yêu cầu oxy hóa thấp, nên được lên kế hoạch từ đầu.
7. Đánh giá riêng biệt giá của nguồn điện. Chi phí mua thấp hơn, dẫn đến nhiều sản phẩm loại bỏ hơn, nhiều công đoạn làm lại và vệ sinh bổ sung, không phải là tiết kiệm. So sánh tổng chi phí vận hành, không chỉ giá mua.
8. tiêu chí mua hàng: những điều bạn nên chú ý trong một hệ thống ít oxy hóa
Nếu dự án tiếp theo của bạn yêu cầu kiểm soát oxy hóa chặt chẽ, Danh sách kiểm tra thực tiễn này giúp đánh giá thiết bị. Jeder Punkt auf dieser Liste beeinflusst die Oberflächenqualität direkt oder indirekt:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (Pyrometer- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. Một cuộn dây tiêu chuẩn hiếm khi mang lại kết quả tối ưu. Chú ý đến nhà cung cấp, người thiết kế cuộn dây phù hợp với hình dạng linh kiện cụ thể và khối lượng sản xuất của bạn.
☐ Thiết kế hệ thống làm mát. Một hệ thống làm mát bằng nước đầy đủ cho cả nguồn điện và cuộn dây là rất quan trọng để đảm bảo ổn định nhiệt và kết quả liên tục trong quá trình vận hành lâu dài.
☐ Tương thích với môi trường khí quyển. Ngay cả khi hôm nay bạn không cần bảo vệ bằng khí trơ, bạn nên xác nhận, rằng hệ thống có thể được tích hợp với một buồng hoặc xả khí cục bộ khi có yêu cầu thay đổi.
☐ Tính lặp lại của thiết bị và việc nạp vật liệu. Định vị linh kiện ổn định cũng quan trọng như việc cung cấp công suất ổn định. Hãy hỏi về các tùy chọn thiết bị và khả năng tương thích với tự động hóa.
☐ Hỗ trợ trong việc xác nhận quy trình. Một nhà cung cấp, cung cấp thử nghiệm ứng dụng và phát triển quy trình trước khi giao hàng, có thể phát hiện sớm các rủi ro oxy hóa – sau đó, khi chúng được khắc phục rẻ nhất.
☐ Tổng chi phí sở hữu. So sánh giá mua, Hiệu quả năng lượng, Tuổi thọ cuộn dây, Yêu cầu bảo trì và chi phí ẩn từ phế phẩm và làm lại.
Chiến lược tốt nhất để ngăn ngừa oxy hóa hiếm khi là một quyết định công nghệ đơn lẻ. Nó là một Quyết định trên cấp hệ thống, bắt đầu bằng việc xác định yêu cầu bề mặt và chọn thiết bị xung quanh nó – không phải ngược lại.
Nhận định quan trọng nhất: Oxy hóa trong quá trình gia nhiệt cảm ứng là vấn đề kiểm soát quy trình, kein Materialproblem. Ein gut ausgelegtes System – bei dem Stromquelle, Spule, Làm mát, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
Câu hỏi thường gặp: Oxidation beim Induktionserwärmen
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
MỘT: Für die meisten allgemeinen Erwärmungsanwendungen mit Stahl und Kupfer bietet Stickstoff eine ausreichende Reduzierung der Oxidation zu den niedrigsten Kosten – insbesondere in geschlossenen oder halbgeschlossenen Anlagen. Wechseln Sie zu Argon, wenn Bauteile hochwertig sind, aus oxidationsanfälligen Legierungen bestehen (Titan, nickelbasiert) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
MỘT: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Một vỏ bọc đơn giản được rửa bằng khí hoặc một biện pháp che chắn cục bộ trong khu vực cuộn dây có thể được bổ sung cho hầu hết các hệ thống và mang lại sự cải thiện đáng kể đối với các yêu cầu vừa phải về chất lượng bề mặt. Tuy nhiên, nếu hệ thống gặp vấn đề cơ bản về điều chỉnh cuộn dây, Ổn định hiệu suất hoặc xử lý linh kiện, Chỉ khí ga sẽ không mang lại kết quả mong đợi. Các nâng cấp thành công nhất bắt đầu bằng một cuộc kiểm tra quy trình: Trước tiên xác định nguồn oxy hóa chi phối và sau đó bổ sung kiểm soát bầu không khí như một phần của giải pháp toàn diện – không phải là biện pháp độc lập.
F: Mức độ oxy hóa nào là chấp nhận được khi tôi luyện so với khi hàn?
MỘT: Giới hạn chấp nhận được phụ thuộc vào, những gì xảy ra sau khi làm nóng – không chỉ dựa vào, vẻ ngoài của chi tiết một cách bề ngoài. Khi tôi luyện, sự đổi màu nhẹ thường được dung nạp, với điều kiện nó không ảnh hưởng đến kích thước, kiểm tra vết nứt (kiểm tra thẩm thấu huỳnh quang) hoặc sự khớp lắp sau quá trình không bị ảnh hưởng. Starker Zunder, bị bong tróc, làm thay đổi độ nhám bề mặt hoặc che phủ các dấu hiệu kiểm tra, là không chấp nhận được. Khi hàn, tiêu chuẩn đặt ra cao hơn: Sự oxy hóa trên bề mặt ghép nối ảnh hưởng trực tiếp đến khả năng làm ướt bởi thiếc hàn và tính toàn vẹn của mối nối. Ngay cả oxy hóa nhẹ, mà khi tôi còn chịu nhiệt vẫn có thể chấp nhận được, cũng có thể dẫn đến lỗi hàn. Hãy thiết lập tiêu chí chấp nhận cùng với nhóm chất lượng của bạn, trước khi bạn xác định ngân sách cho việc kiểm soát oxy hóa.
Bạn có gặp vấn đề oxy hóa trên dây chuyền làm nóng cảm ứng của mình không?
Đội ngũ kỹ thuật của chúng tôi có thể hỗ trợ bạn, Vật liệu, Zykluszeit, Đánh giá thiết kế cuộn dây và các yêu cầu về môi trường – và đưa ra khuyến nghị, liệu một nguồn điện tiêu chuẩn hay một hệ thống tích hợp đầy đủ có thể cung cấp chất lượng bề mặt cần thiết.










