
So reduzieren Sie Oxidation beim Induktionserwärmen: 8 bewährte Strategien
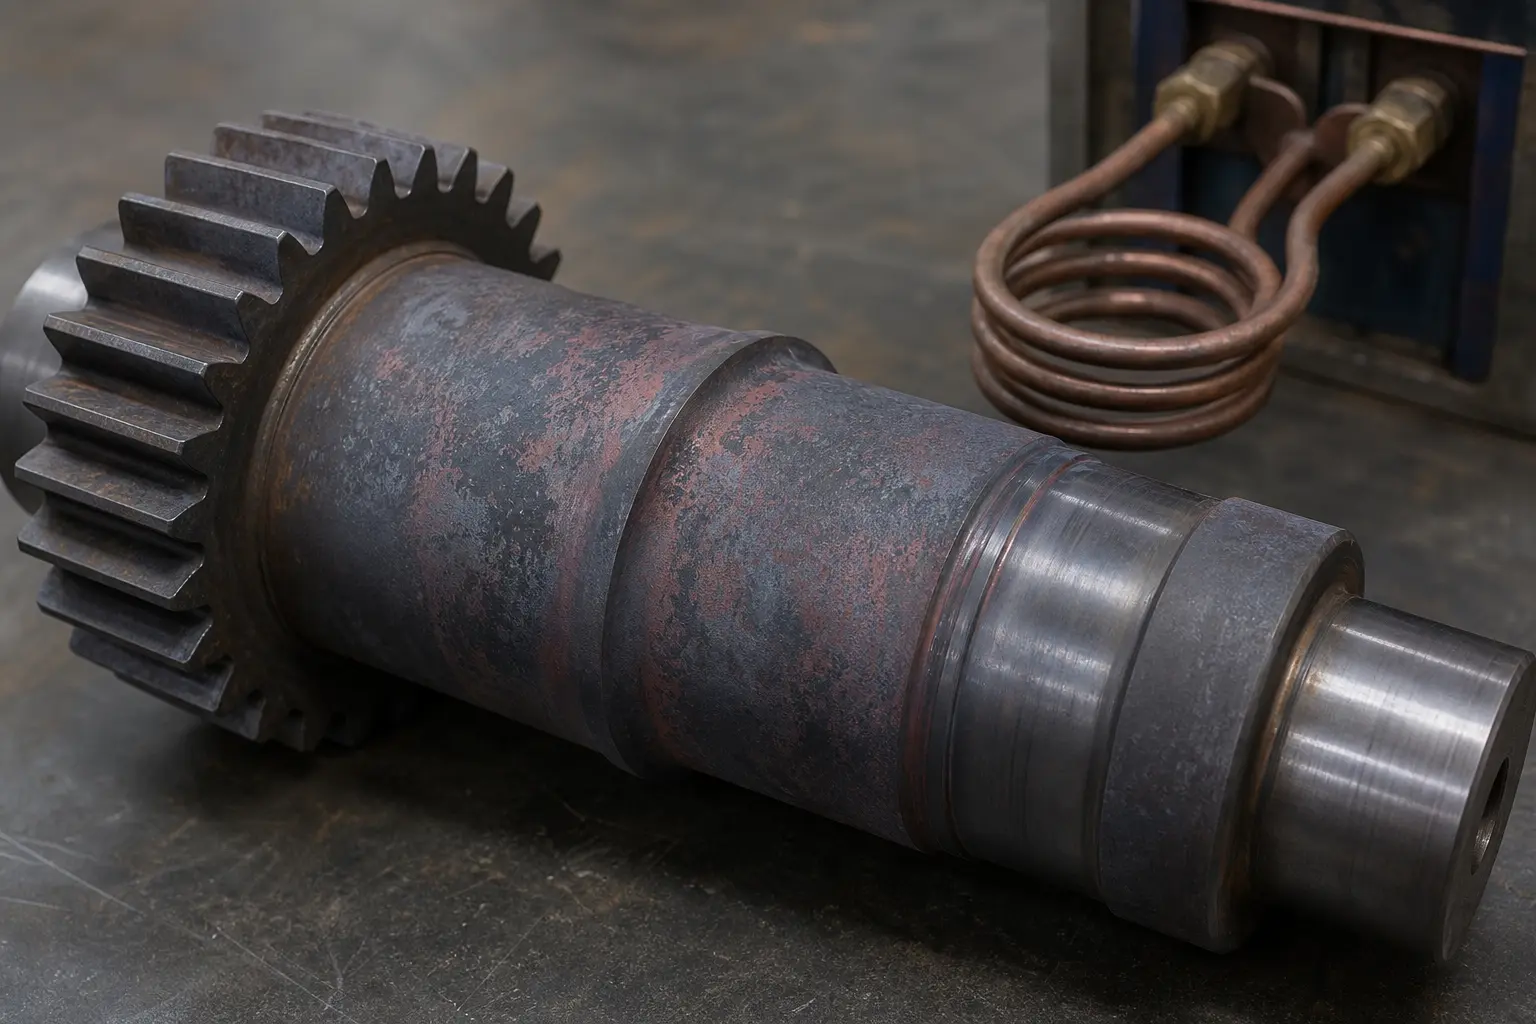
الأكسدة عند التسخين بالحث هي واحدة من أوائل مشاكل العملية, التي يلاحظها المصنعون عند الانتقال من النموذج الأولي إلى الإنتاج التسلسلي. تظهر على شكل قشرة أكسيد على السطح, تغير لون, نزع الكربون أو سوء الرطوبة عند اللحام - وتقود في العديد من المصانع إلى تنظيف إضافي, إعادة العمل أو حتى أجزاء مرفوضة. الخبر السار: في معظم الحالات، الأكسدة ليست مشكلة في المادة. إنها مشكلة في التحكم في العملية - والتوليفة الصحيحة من مصدر الطاقة, تصميم الملف, وقت الدورة وإدارة الغلاف الجوي يمكن أن تقلله بشكل كبير.
1. لماذا تحدث الأكسدة & لماذا السرعة مهمة
Oxidation ist eine einfache chemische Reaktion: Metall + Sauerstoff + Wärme = Oxid. Die Reaktionsgeschwindigkeit steigt mit Temperatur und Expositionszeit. Daraus ergeben sich zwei praktische Stellhebel: die Spitzentemperatur so niedrig halten, wie es der der Prozess zulässt, und die Zeit minimieren, in der sich das Bauteil im oxidationsanfälligen Temperaturbereich befindet. Genau hier hat das Induktionserwärmen einen grundlegenden Vorteil gegenüber konventionellen Verfahren: Es bringt Wärme schnell, lokal und nur in die Zone ein, in der sie benötigt wird.
Das Schlüsselwort ist jedoch „kann“. Ein Induktionssystem liefert diese Vorteile nur dann, wenn Stromquelle, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. هل التردد خاطئ, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, تتوسّع نافذة التأكسد. المبدأ الأول لذلك بسيط: يبدأ تجنب الأكسدة بتصميم العملية, ليس مع تدابير إضافية. يجب ألا يتم تقييم مصدر التيار أبداً بشكل معزول – إنه ينتمي إلى نفس النظرة مثل الملف, نظام التبريد, الجهاز, طريقة النقل وجميع المتطلبات للأجواء أو الشاشة.
2. تحكم القدرة: التسخين السريع مقابل. التسخين العدواني
في الإنتاج، يقلل التسخين الأسرع عموماً من الأكسدة – ولكن فقط, عندما يكون متحكم بها يتم تنفيذه. هناك فرق مهم بين التسخين السريع والتسخين العدواني:
التسخين العدواني: يضيف الكثير من الطاقة بسرعة كبيرة. تسخن السطح بشكل مفرط, قبل أن يصل النواة أو منطقة الوصل إلى درجة الحرارة المستهدفة. يؤدي ذلك إلى تكوّن نقاط ساخنة, تتأكسد أولاً وبأسرع ما يمكن.
التسخين السريع المتحكّم فيه: يستفيد من كثافة الطاقة والتردد المناسبين لهندسة القطعة, يبقي كامل منطقة الهدف على درجة حرارة متساوية ويقلّل الوقت الإجمالي عند ارتفاع درجة الحرارة.
التسخين البطيء: غالبًا ما يسببه مصدر طاقة غير مناسب أو سيء التوافق; يسبب تمديد الوقت, حيث يقع الجزء في المنطقة القابلة للأكسدة. حتى إذا كانت درجة الحرارة القصوى صحيحة, يمكن أن يؤدي التعرض التراكمي إلى صدأ كبير.
هنا تعتبر حلًا كاملاً لتسخين الحث مهم. عندما يتم تصميم مصدر التيار والملف معًا, يتم إدخال الحرارة بدقة في المكان المطلوب, حيث تكون مطلوبة, يتم تقليل التعرض غير الضروري وتظل النتائج متسقة عبر الدفعات. في التطبيقات مثل التصلب بالحث, اللحام, اللحامات الانكماشية أو التسخين المسبق دقة التكرار مهمة بنفس قدر درجة الحرارة القصوى. إذا كان ملف التسخين يختلف من قطعة إلى أخرى, فإن الأكسدة تتقلب أيضًا.
3. الأجواء الواقية: اختيار الخيار الصحيح
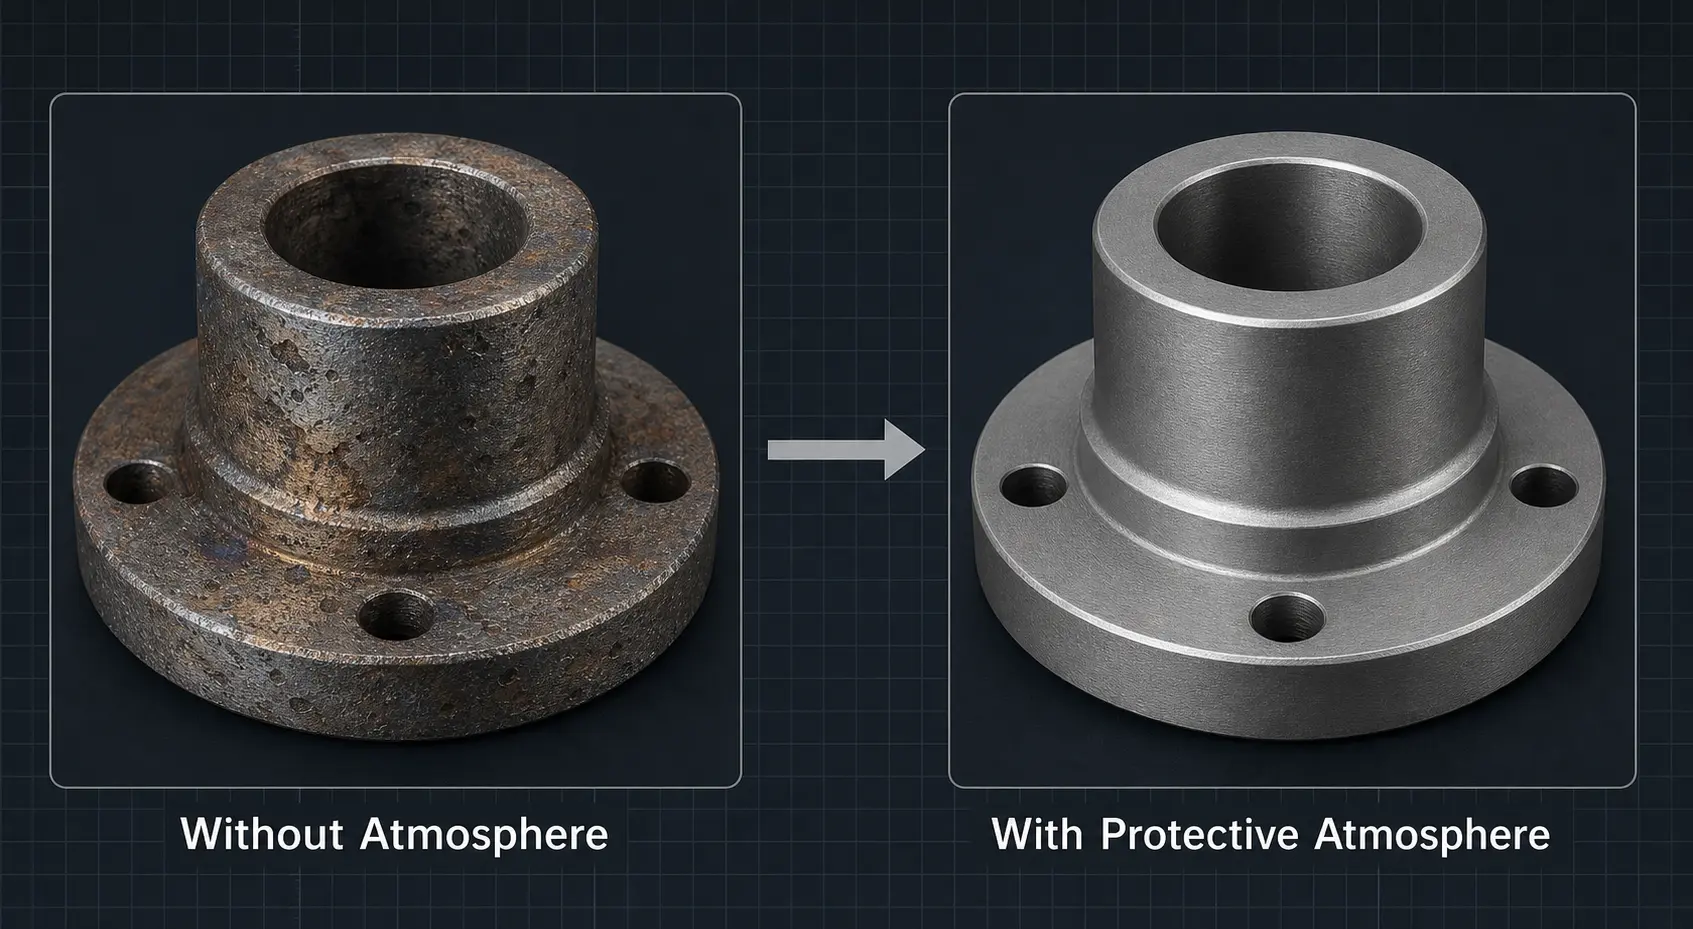
إذا كانت جودة السطح حرجة, يمكن للغلاف الجوي الحامي تقليل الأكسدة بشكل كبير أو تجنبها تمامًا. لكن لا يوجد غلاف جوي واحد هو الأفضل لكل تطبيق. الاختيار الصحيح يعتمد على المادة, درجة الحرارة, حجم الإنتاج والمستوى الفعلي المطلوب لجودة السطح. الجدول التالي يقارن بين الخيارات الأربعة الأكثر شيوعًا.
| الغلاف الجوي | التكلفة | التأثير | الأفضل لـ | اعتبارات مهمة |
|---|---|---|---|---|
| النيتروجين (N2) | Niedrig | جيد | التسخين العام للفولاذ والنحاس; المنشآت المغلقة أو شبه المغلقة | الخيار الخامل الأكثر اقتصادية; متوفر على نطاق واسع; يعمل بشكل جيد في معظم التطبيقات غير الحرجة |
| الأرجون (Ar) | Mittel | أفضل | مكونات عالية الجودة; سبائك قابلة للأكسدة; تيتانيوم- والمواد القائمة على النيكل | Schwerer als Luft und bietet dadurch eine bessere Schutzabdeckung; في العديد من سلاسل التوريد نقاء أعلى من النيتروجين السائب |
| غاز التشكيل (N2/هيدروجين2-خليط) |
Mittel | جيد (اختزالي) | التطبيقات, الذي يتطلب ظروفًا اختزالية; لحام معين- وعملية التليين | نسبة الهيدروجين تجلب متطلبات للأمان والتهوية; يجب تصميمه بعناية |
| تفريغ | Hoch | الأفضل | جودة سطح حرجة; الهواء- والفضاء- بالإضافة إلى مكونات طبية; العمليات, التي لا تتحمل التأكسد | يزيد من تكاليف المعدات, تعقيد التحميل ومدة الدورة; تقييم الجدوى الاقتصادية الإجمالية |
بالنسبة لفرق الشراء يجب أن يكون القرار على الأساس حالة العمل الكاملة يستند, ليس فقط على الرغبة في سطح أنظف. قارن سعر المعدات مع تكاليف التنظيف اللاحقة, مخاطر العيوب, الصيانة والإنتاجية. يمكن لنظام تسخين بالحث أكثر فعالية مع التحكم في الغلاف الجوي المتكامل أن يقلل من التكاليف الإجمالية على مر الوقت غالبًا - خاصة إذا كانت الأكسدة تؤثر بالفعل على جودة المنتج أو قبول العملاء.
4. المواد المساعدة (الفلكس), الطلاءات & طريقة الحاجز: متى تساعد
Neben der Atmosphärensteuerung können mehrere Methoden zum Oberflächenschutz die Oxidation in bestimmten Anwendungen reduzieren. Entscheidend ist zu verstehen, was jede Methode leisten kann und was nicht:
المواد المساعدة (الفلكس) (اللحام): Beim اللحام بالحث الكهربائي unverzichtbar: Flussmittel schützt den Fügebereich vor Oxidation und unterstützt die ordnungsgemäße Benetzung durch das Lot. Die richtige Flussmittelchemie ist ebenso wichtig wie der richtige Erwärmungszyklus.
Zunderschutzbeschichtungen: أثناء التشكيل الحراري والحدادة يمكن للطلاءات الخاصة تقليل التأكسد خلال التسخين والنقل. إنها إضافة عملية – وليست بديلاً – للتحكم الجيد في درجة الحرارة.
حواجز/أغطية بسيطة: في العديد من التطبيقات يمكن لغلاف مغسول بالغاز أو تحصين محلي حول الملفات تحسين جودة السطح بشكل كبير – دون تكاليف نظام تفريغ كامل.
الملاحظة المهمة: تعمل هذه الطرق بشكل أفضل كجزء من تصميم عملية كامل. طلاء واحد لا يحل مشكلة ارتفاع الحرارة. حاجز الغاز وحده لا يعوض ملف غير مضبوط أو إخراج طاقة غير مستقر. عندما ترتبط جودة السطح مباشرة بالمظهر, سلامة اللحام أو المعالجة اللاحقة, فإن دمج مصدر الطاقة, Spule, التغليف, التبريد والتحكم هو الفرق بين عملية قوية وعملية عرضة للأعطال.
5. تصميم الملف & تموضع القطعة: المتغيرات التي غالبًا ما يتم تجاهلها
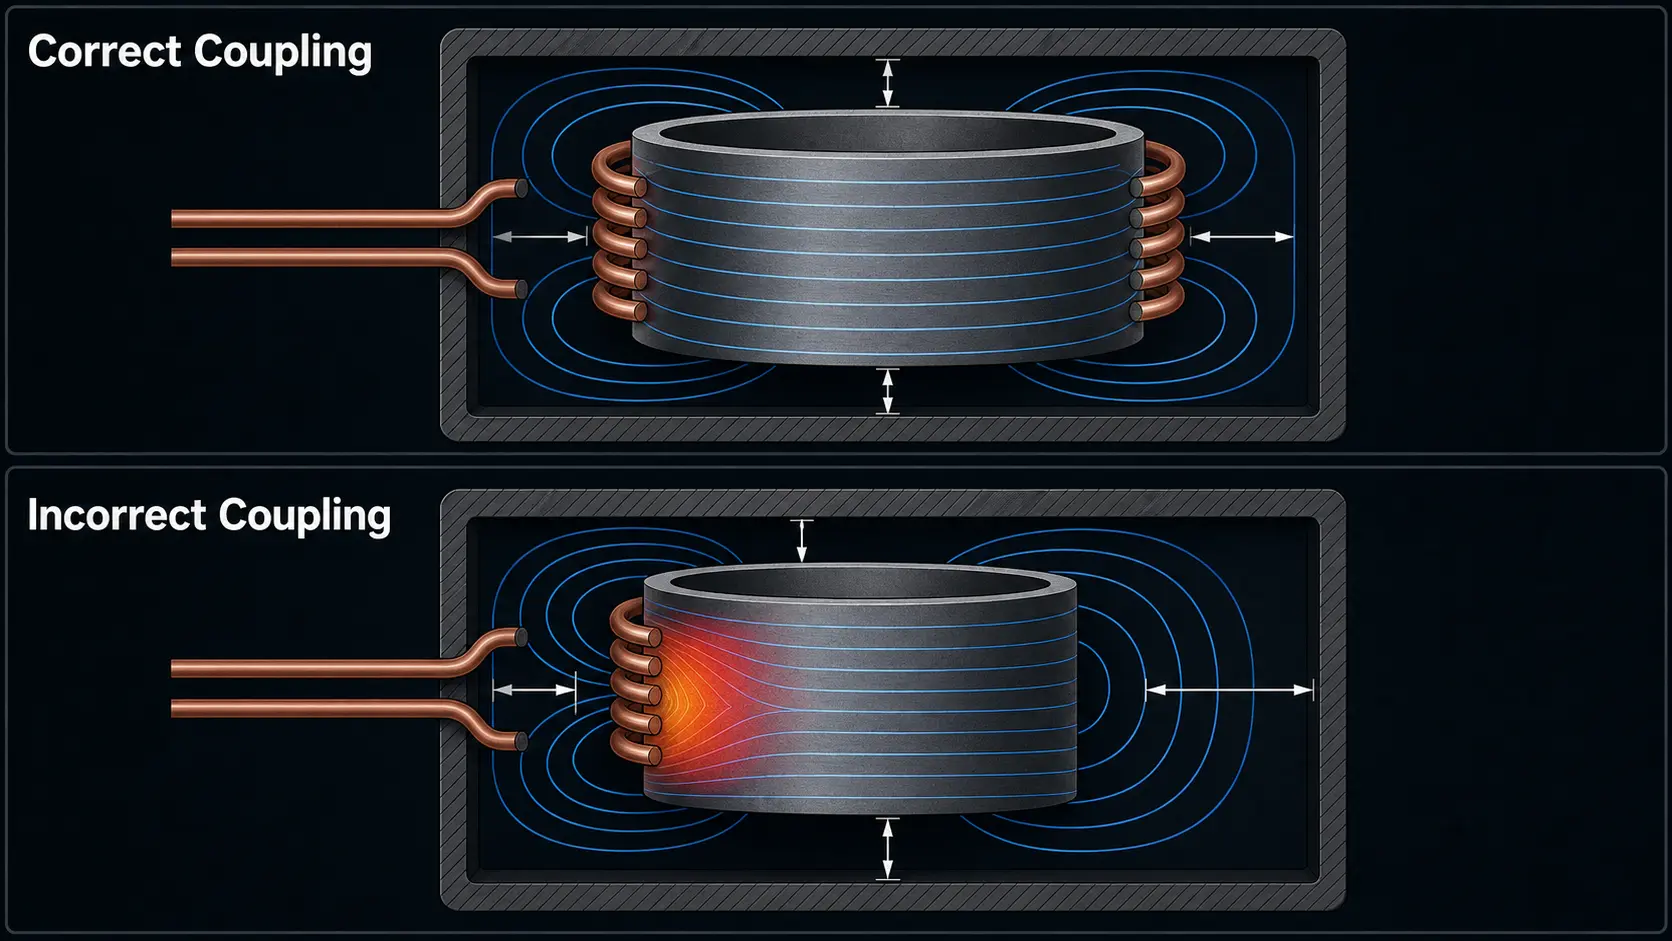
تصميم الملف له تأثير مباشر وغالبًا ما يُقلل من شأنه على الأكسدة. الارتفاع المحلي للحرارة عند الحواف, الخطوات, الثقوب, الخرط أو عند تغييرات سمك المقطع العرضي تنتج نمط متكرر من الشرر, الذي يبدو كمشكلة في المادة, ولكنه في الواقع مشكلة في العملية. عندما يختلف مدى التوصيل للملف, يتم وضع المكونات بشكل غير متساوٍ أو يتدهور حالة الملف مع مرور الوقت, سيصبح نمط التسخين غير متساوٍ – وتحدث الأكسدة في أكثر المناطق سخونة.
عوامل الاستقرار العملية, التي تؤثر مباشرة على الأكسدة:
مسافة اقتران ثابتة: حتى الانحرافات الصغيرة في الفجوة بين الملف والمكوّن تغير الاقتران المغناطيسي وتخلق تدريجات في درجة الحرارة.
إدخال المكونات بشكل متكرر: التحميل اليدوي غير المتسق هو أحد أكثر الأسباب شيوعًا لتقلب الأكسدة في الإنتاج بكميات متوسطة.
حالة نظام التبريد: تؤثر تدهور التبريد بالماء على درجة حرارة الملف, مما يغير المقاومة ويغير ملف التسخين بمرور الوقت.
سلامة الجهاز: الأجهزة البالية أو غير المحاذاة بشكل صحيح تغير موضع الجزء نسبة إلى الملف وتسبب الأكسدة في أماكن متوقعة.
مراقبة حالة الملف: Eine Spule, die verschleißt, Lichtbögen bildet oder deren Oberfläche sich verschlechtert, erzeugt schrittweise mehr Oxidation – oft erst erkannt, wenn die Ausschussquote steigt.
Wenn Oxidation erst auftrat, nachdem das System einige Zeit in Betrieb war, handelt es sich selten um eine plötzliche Materialänderung. Wahrscheinlicher ist, dass Spulenverschleiß, nachlassende Kühlung oder Ausrichtungsdrift den Prozess aus seinem validierten Fenster verschoben haben. Ein guter Anlagenlieferant sollte dabei helfen, مراقبة هذه المتغيرات والسيطرة عليها – وليس مجرد توفير مصدر للتيار الكهربائي.
6. التحكم في الأكسدة أثناء التصلد بالحث
Beim Induktionshärten تحكم الأكسدة مرتبط ارتباطًا وثيقًا بثلاثة متغيرات عملية: درجة حرارة التصلب الأوستنيتي, تساوي التسخين ووقت التبريد المفاجئ. إذا تم الاحتفاظ بالسطح لفترة طويلة فوق درجة حرارة التحول قبل التبريد المفاجئ, تزداد الأكسدة ويمكن أن تصبح نتائج الصلابة أقل ثباتًا.
منشأة للصلابة بالمسح, الذي ينظم بدقة المسافة بين الملف والحلقة المبردة – جنبًا إلى جنب مع غطاء الرش, معدل التدفق وسرعة التقدم – يمكن أن يقلل بشكل كبير من تكوّن الصدأ على السطح. في العديد من مشاريع التقسية يُعتبر:
التلون الطفيف يمكن أن يكون مقبولاً, إذا لم يؤثر على الحفاظ على الأبعاد أو التجميع اللاحق.
الصدأ الشديد يعوق اختبار الشقوق, تحمل الأبعاد والتلائم بعد المعالجة – فهو ليس مجرد مسألة تجميلية.
الأجزاء الحرجة من حيث الأمان أو المكونات عالية الجودة rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. الأخطاء الشائعة, تفاقم الأكسدة
Viele Oxidationsprobleme entstehen nicht durch eine einzelne falsche Entscheidung – sie summieren sich aus kleinen, korrigierbaren Prozesslücken. Hier sind die Fehler, die unser Engineering-Team am häufigsten sieht:
1. Mit mehr Leistung oder längeren Zyklen kompensieren. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: „heißer und schneller“. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, التردد, Beladung), verschlimmert dies die Oxidation in der Regel.
2. قبول, dass Stickstoff alles löst. Stickstoff hilft, لا يمكن تصحيح عملية بها تحكم سيء في درجة الحرارة, أو أجزاء مدخل متسخة أو نقل بطيء بعد التسخين.
3. تجاهل نظافة سطح أجزاء المدخل. الزيت, بقايا سوائل القطع أو الصدأ على سطح القطعة تسارع الأكسدة عند التسخين. النظافة عند الإدخال تعني النظافة عند الإخراج.
4. نقل القطعة ببطء بعد التسخين. إذا كانت القطعة المسخنة قبل الخطوة التالية من العملية (تبريد سريع, تشكيل, اللحام) عندما تكون في الهواء الطلق, يزيد طبقة الأكسيد كل ثانية.
5. محاذاة الملفات السيئة أو المعدات البالية. الموضع غير المتجانس للمكونات يولد تسخينًا متغيرًا وأكسدة متغيرة – غالبًا ما يُفسر خطأً على أنها تباين بين دفعات المواد.
6. تركيب التحكم في الغلاف الجوي لاحقًا. إضافة حماية غازية إلى خط, الذي لم يُصمم لذلك, نادراً ما يعمل كما هو متوقع. عندما تتطلب العملية أكسدة منخفضة, يجب التخطيط لهذا من البداية.
7. تقييم سعر مصدر الطاقة بشكل منفصل. تكاليف الشراء المنخفضة, التي تؤدي إلى زيادة الهدر, المزيد من إعادة العمل والتنظيف الإضافي, ليست توفيرًا. قارن بين إجمالي تكاليف التشغيل, ليس فقط سعر الشراء.
8. Kaufkriterien: worauf Sie bei einem oxidationsarmen System achten sollten
إذا كان مشروعك التالي يتطلب تحكمًا دقيقًا في الأكسدة, تساعد هذه القائمة العملية في تقييم المعدات. كل نقطة في هذه القائمة تؤثر على جودة السطح بشكل مباشر أو غير مباشر:
☐ تكييف التردد حسب هندسة المكون. التردد الصحيح يضمن, أن الحرارة تُنتج بالعمق المناسب, مما يقلل من زيادة التسخين السطحي والوقت الزائد للتعرض.
☐ دقة التحكم وقابلية التكرار. التحكم في الطاقة بنظام الحلقة المغلقة ومراقبة الحرارة (مقياس البيومتر- أو تغذية راجعة من مستشعر الحرارة) تحافظ على كل دورة ضمن النطاق المعتمد.
☐ تكييف الملف والدعم. نادراً ما يقدم الملف القياسي نتائج مثالية. انتبه لمزود الخدمة, تصميم الملفات بما يتوافق مع هندسة قطع الغيار الخاصة بك وحجم إنتاجك.
☐ تصميم نظام التبريد. تبريد المياه الكافي لكل من مصدر الطاقة والملف أمر بالغ الأهمية للاستقرار الحراري والنتائج المستمرة في التشغيل الطويل.
☐ التوافق مع الغلاف الجوي. حتى إذا لم تكن بحاجة إلى حماية بالغاز اليوم, ينبغي عليك التأكد, أن النظام يمكن دمجه مع غطاء أو تدفق غاز محلي في حالة تغير المتطلبات.
☐ قابلية تكرار الجهاز والتحميل. تحديد موقع المكونات بشكل ثابت مهم بنفس قدر أهمية إخراج الأداء الثابت. استفسر عن خيارات الجهاز وتوافقه مع الأتمتة.
☐ الدعم في التحقق من صحة العملية. مورد واحد, الذي يقدم اختبارات التطبيق وتطوير العملية قبل التسليم, يمكنه اكتشاف مخاطر التأكسد في وقت مبكر - حينها, عندما يكون من الأكثر ملاءمة معالجتها.
☐ إجمالي تكلفة الملكية. قارن سعر الشراء, كفاءة الطاقة, عمر اللفافة, متطلبات الصيانة والتكاليف الخفية للنفايات وإعادة العمل.
أفضل استراتيجية لتجنب التأكسد نادرًا ما تكون قرارًا تكنولوجيًا واحدًا فقط. إنها قرار على مستوى النظام, يبدأ بتحديد متطلبات السطح ويختار النظام حولها - وليس العكس.
أهم استنتاج: التأكسد عند التسخين بالحث هو مشكلة متعلقة بالتحكم في العملية, ليست مشكلة في المواد. نظام مصمم جيدًا - حيث مصدر التيار, Spule, Kühlung, يتم تعديل الجهاز والجو وفقًا للقطعة المحددة وبيئة الإنتاج – يقلل من التأكسد, يحسن الثبات ويخفض تكلفة التشغيل الإجمالية. حدد متطلبات السطح مبكرًا, قم بتصميم النظام وفقًا لذلك واختر شريك المعدات, الذي يفهم العملية بأكملها – وليس فقط الإلكترونيات القوية.
الأسئلة المتكررة: الأكسدة عند التسخين بالحث
ص: هل يكفي النيتروجين, أم أحتاج إلى الأرجون أو الفراغ?
أ: بالنسبة لمعظم تطبيقات التسخين العامة مع الصلب والنحاس، يوفر النيتروجين تقليلًا كافيًا للأكسدة بأقل التكاليف – خاصة في المنشآت المغلقة أو شبه المغلقة. التحول إلى الأرجون, عندما تكون الأجزاء عالية الجودة, مصنوعة من سبائك عرضة للأكسدة (تيتانيوم, معتمدة على النيكل) أو عندما تكون جودة السطح مرتبطة بمواصفات العملاء. يكون الفراغ مبررًا, عندما تكون سلامة السطح حرجة للوظيفة أو السلامة, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
ص: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
أ: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. يمكن إضافة حاوية بسيطة مغسولة بالغاز أو حاوية محلية في منطقة الملفات إلى معظم الأنظمة وتوفر تحسناً ملموساً عند المتطلبات المعتدلة لجودة السطح. ومع ذلك، إذا كان النظام يعاني من مشاكل أساسية في ضبط الملفات, وثبات الأداء أو التعامل مع المكونات،, فلن يوفر الغاز وحده النتائج المتوقعة. تبدأ أنجح عمليات الترقية بتدقيق العملية: Zuerst die dominante Oxidationsquelle identifizieren und dann die Atmosphärensteuerung als einen Baustein einer umfassenderen Lösung ergänzen – nicht als alleinstehende Maßnahme.
ص: Wie viel Oxidation ist beim Härten im Vergleich zum Löten akzeptabel?
أ: Die akzeptable Grenze hängt davon ab, was nach dem Erwärmen geschieht – nicht nur davon, wie das Bauteil aussieht. Beim Härten ist leichte Verfärbung häufig tolerierbar, sofern sie Maßhaltigkeit, Rissprüfung (Fluoreszenz-Eindringprüfung) oder Montagepassung nach dem Prozess nicht beeinträchtigt. الصدأ الشديد, der abblättert, die Oberflächenrauheit verändert oder Prüfanzeigen verdeckt, ist nicht akzeptabel. Beim Löten liegt die Messlatte höher: Oxidation an der Fügefläche beeinträchtigt direkt die Benetzung durch das Lot und die Integrität der Verbindung. Selbst leichte Oxidation, die beim Härten noch akzeptabel wäre, kann zu Lötfehlern führen. Legen Sie die Akzeptanzkriterien gemeinsam mit Ihrem Qualitätsteam fest, bevor Sie das Budget für die Oxidationskontrolle bestimmen.
Haben Sie Oxidationsprobleme an Ihrer Induktionserwärmungslinie?
Unser Engineering-Team kann Sie dabei unterstützen, مادة, Zykluszeit, Spulendesign und Atmosphärenanforderungen zu bewerten – und empfehlen, ob eine Standard-Stromquelle oder ein vollständig integriertes System die benötigte Oberflächenqualität liefert.










