
Assim reduz a oxidação durante o aquecimento por indução: 8 estratégias comprovadas
Oxidação durante o aquecimento por indução é um dos primeiros problemas de processo, que os fabricantes notam ao passar do protótipo para a produção em série. Manifesta-se como escória na superfície, Descoloração, Descarbonização ou má molhabilidade durante a soldadura – e leva muitas vezes as empresas a efetuarem limpeza adicional, Retrabalho ou mesmo peças rejeitadas. A boa notícia: Na maioria dos casos, a oxidação não é um problema do material. É um problema de controlo do processo – e a combinação certa de fonte de energia, Spulendesign, tempo de ciclo e gestão da atmosfera pode reduzi-la significativamente.
|
5. Spulendesign & Posicionamento 6. Controlo específico na têmpera |
1. Porque ocorre a oxidação & porque a velocidade é importante
Oxidação é uma reação química simples: metal + oxigénio + calor = óxido. A velocidade da reação aumenta com temperatura e tempo de exposição. Disto resultam dois ajustes práticos: manter a temperatura de pico tão baixa, quanto o processo permitir, e minimizar o tempo, em que a peça se encontra na faixa de temperatura suscetível à oxidação. É exatamente aqui que o aquecimento por indução tem uma vantagem fundamental em relação aos processos convencionais: Ele fornece calor de forma rápida, local e apenas na zona, onde é necessário.
A palavra-chave, no entanto, é 'pode'. Um sistema de indução oferece estas vantagens apenas, se a fonte de alimentação, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. Ist die Frequenz falsch, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, o intervalo de oxidação aumenta. O primeiro princípio é, portanto, simples: A prevenção da oxidação começa com o design do processo, não com medidas suplementares. A fonte de corrente nunca deve ser avaliada isoladamente – deve ser considerada juntamente com a bobina, sistema de arrefecimento, Dispositivo, Método de transferência e todos os requisitos de atmosfera ou blindagem.
2. Regulação de potência: aquecimento rápido vs. aquecimento agressivo
Na produção, um aquecimento mais rápido geralmente reduz a oxidação – mas apenas, se ela controlado for realizada. Existe uma diferença importante entre aquecimento rápido e aquecimento agressivo:
Aquecimento agressivo: Introduz demasiada potência demasiado rapidamente. A superfície sobreaquece, antes de o núcleo ou a zona de união atingirem a temperatura-alvo. Isto cria pontos quentes, que oxidam primeiro e mais rapidamente.
Aquecimento rápido controlado: Utiliza a densidade de potência e a frequência adequadas para a geometria do componente, leva toda a zona-alvo uniformemente à temperatura e minimiza o tempo total a temperatura elevada.
Langsames Erwärmen: Häufig verursacht durch eine unterdimensionierte oder schlecht abgestimmte Stromquelle; verlängert die Zeit, in der sich das Bauteil im oxidationsanfälligen Bereich befindet. Selbst wenn die Spitzentemperatur korrekt ist, kann die kumulierte Exposition erheblichen Zunder verursachen.
Hier wird eine vollständige Lösung für das Induktionserwärmen wichtig. Wenn Stromquelle und Spule gemeinsam ausgelegt werden, wird die Wärme präzise dort eingebracht, wo sie benötigt wird, a exposição desnecessária é minimizada e os resultados permanecem consistentes entre lotes. Em aplicações como têmpera por indução, Soldadura, união por encolhimento ou pré-aquecimento é A repetibilidade é tão importante quanto a temperatura máxima. Quando o perfil de aquecimento varia de peça para peça, a oxidação também varia.
3. Atmosferas de proteção: escolher a opção correta
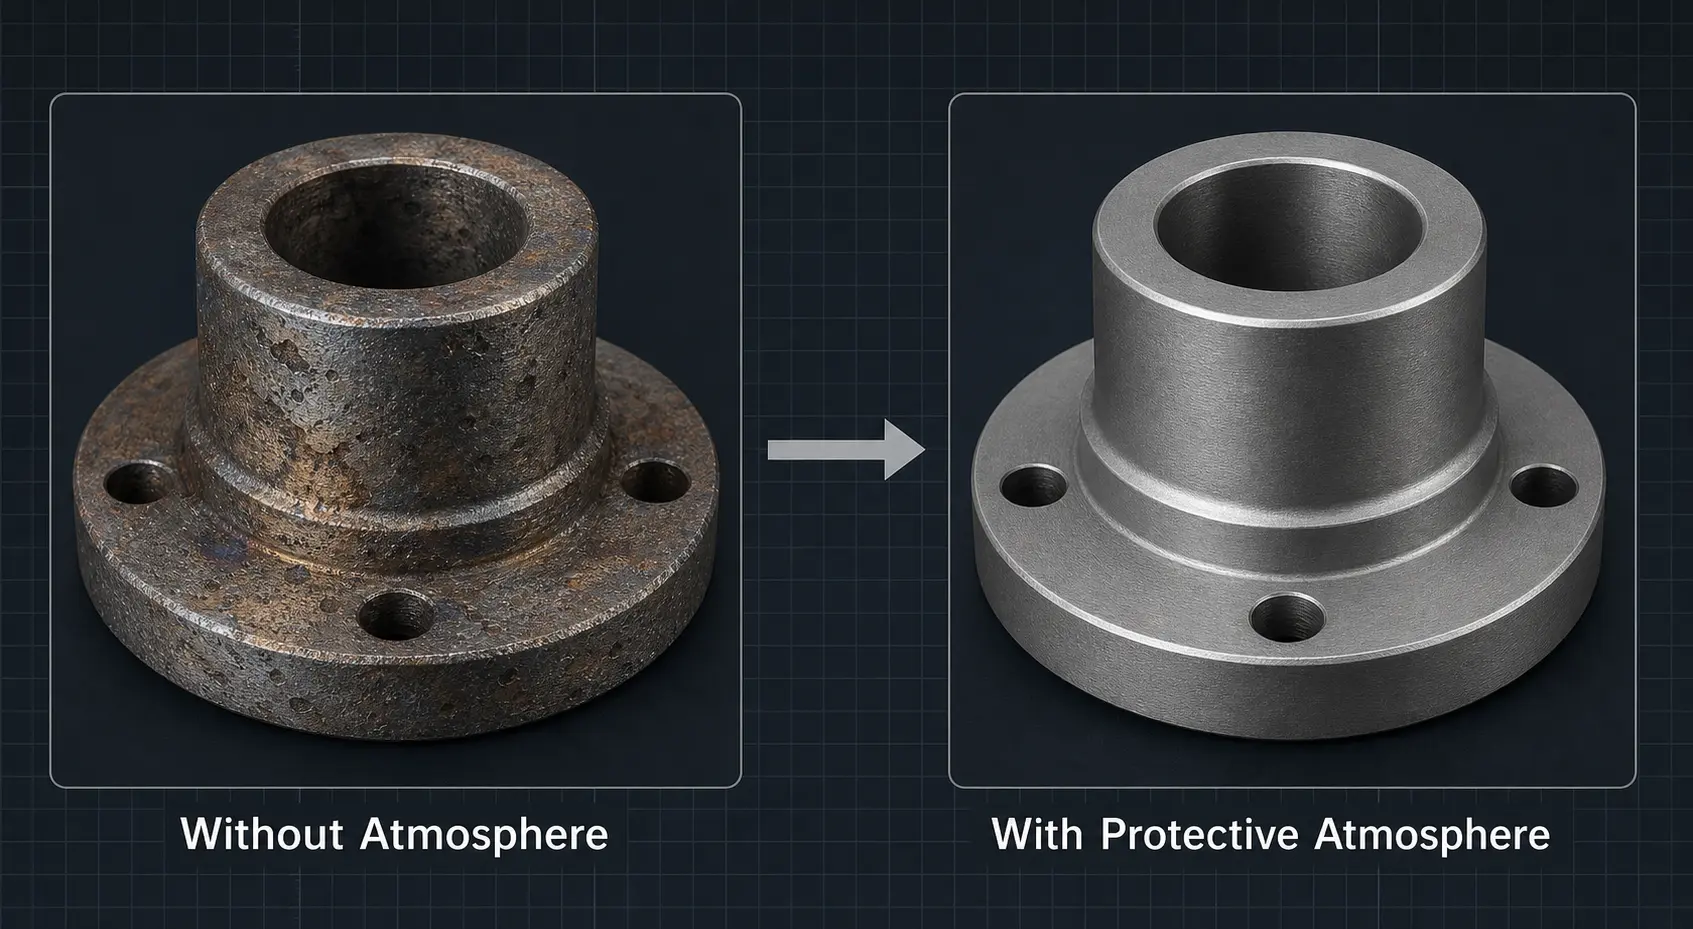
Quando a qualidade da superfície é crítica, uma atmosfera protetora pode reduzir significativamente ou evitar completamente a oxidação. Mas nenhuma atmosfera individual é a melhor para todas as aplicações. A escolha certa depende do material, Temperatur, volume de produção e do nível de qualidade de superfície realmente necessário. A tabela seguinte compara as quatro opções mais comuns.
| Atmosfera | Custo | Efeito | Mais adequada para | Considerações importantes |
|---|---|---|---|---|
| Nitrogénio (N2) | Niedrig | Bom | Aquecimento geral de aço e cobre; instalações fechadas ou semi-fechadas | Opção inerte mais económica; largamente disponível; funciona bem na maioria das aplicações não críticas |
| Argão (Ar) | Mittel | Melhor | Componentes de alta qualidade; ligas susceptíveis à oxidação; Titan- e materiais à base de níquel | Schwerer als Luft und bietet dadurch eine bessere Schutzabdeckung; in vielen Lieferketten höhere Reinheit als Bulk-Stickstoff |
| Formiergas (N2/H2-Gemisch) |
Mittel | Bom (reduzierend) | Aplicações, die reduzierende Bedingungen erfordern; bestimmte Löt- und Glühprozesse | Wasserstoffanteil bringt Anforderungen an Sicherheit und Belüftung mit sich; muss sorgfältig ausgelegt werden |
| Vakuum | Hoch | Am besten | Kritische Oberflächenqualität; Ar- e Aeronáutica- sowie Medizinkomponten; Prozesse, die keine Oxidation tolerieren | Erhöht Anlagenkosten, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. Ein leistungsfähigeres Induktionserwärmungssystem mit integrierter Atmosphärensteuerung kann die Gesamtkosten über die Zeit häufig senken – insbesondere wenn Oxidation bereits Produktqualität oder Kundenakzeptanz beeinträchtigt.
4. Fluxos, Revestimentos & processo de barreira: quando elas ajudam
Neben der Atmosphärensteuerung können mehrere Methoden zum Oberflächenschutz die Oxidation in bestimmten Anwendungen reduzieren. Entscheidend ist zu verstehen, was jede Methode leisten kann und was nicht:
Fluxos (Soldadura): Beim Brasagem por indução se torna indispensável: O fluxo protege a área de junção contra a oxidação e facilita a molhagem adequada pelo metal de solda. A química correta do fluxo é tão importante quanto o ciclo de aquecimento apropriado.
Revestimentos de proteção contra fungos/escória: Durante a conformação a quente e forjamento, revestimentos especiais podem reduzir a oxidação durante o aquecimento e transferência. São um complemento prático – não um substituto – para um bom controlo de temperatura.
Proteções/enclosures simples: Em muitas aplicações, um invólucro purgado a gás ou uma proteção local em redor da bobina pode melhorar significativamente a qualidade da superfície – sem os custos de um sistema de vácuo completo.
A nota importante: Estes métodos funcionam melhor como parte de um desenho de processo completo. Um revestimento sozinho não resolve um problema de sobreaquecimento. Uma proteção com gás sozinha não compensa uma bobina mal ajustada ou uma saída de potência instável. Quando a qualidade da superfície está diretamente ligada à aparência, Integridade da solda ou ao processamento subsequente, A integração da fonte de energia, Spule, Encapsulamento, Refrigeração e controlo é a diferença entre um processo robusto e um processo susceptível a problemas.
5. Spulendesign & posicionamento de componentes: as variáveis frequentemente ignoradas
Das Spulendesign hat einen direkten und häufig unterschätzten Einfluss auf die Oxidation. Lokale Überhitzung an Kanten, Absätzen, Bohrungen, Gewinden oder bei Änderungen der Querschnittsdicke erzeugt wiederholbare Zundermuster, die wie ein Materialproblem aussehen, tatsächlich aber ein Prozessproblem sind. Wenn der Kopplungsabstand der Spule variiert, Bauteile uneinheitlich eingelegt werden oder sich der Zustand der Spule über die Zeit verschlechtert, o padrão de aquecimento torna-se desigual – e a oxidação segue as áreas mais quentes.
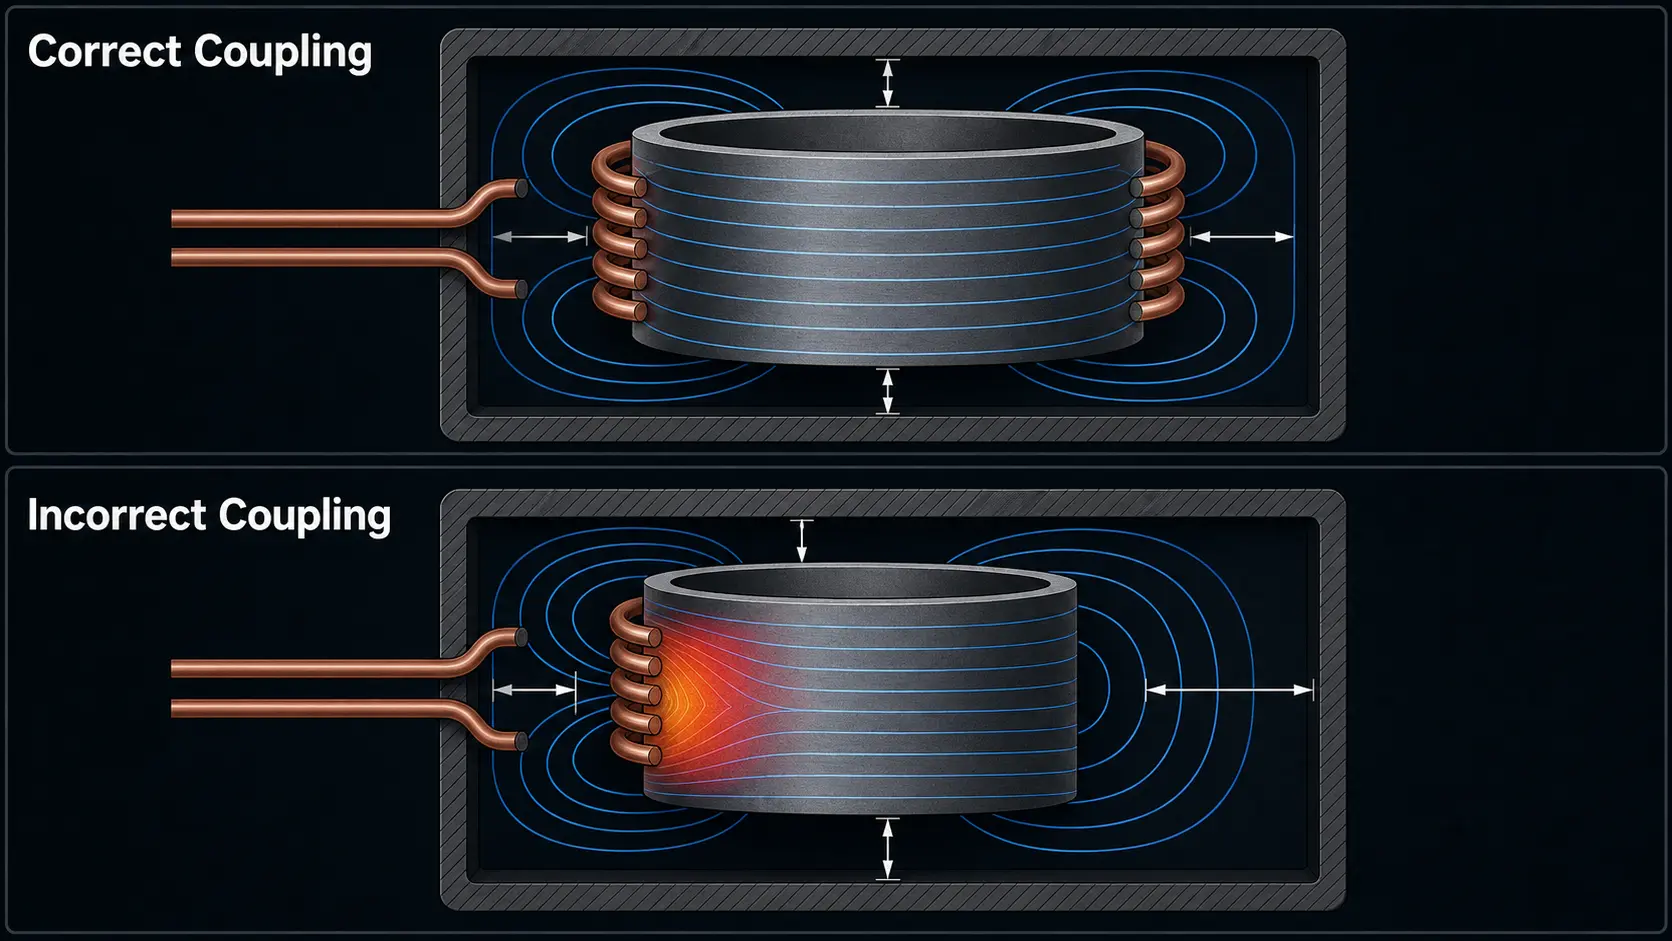
Fatores práticos de estabilidade, que influenciam diretamente a oxidação:
Distância constante de acoplamento: Mesmo pequenas variações na folga entre a bobina e o componente alteram o acoplamento magnético e geram gradientes de temperatura.
Inserção repetível dos componentes: Carregamento manual inconsistente é uma das causas mais comuns de variação da oxidação na produção de médias quantidades.
Estado do sistema de arrefecimento: Diminuição do arrefecimento por água afeta a temperatura da bobina, desloca, assim, a impedância e altera o perfil de aquecimento ao longo do tempo.
Integridade do dispositivo: Dispositivos desgastados ou mal alinhados alteram a posição da peça em relação à bobina e causam oxidação em pontos previsíveis.
Monitorização do estado da bobina: Uma bobina, desgasta-se, forma arcos de luz ou cuja superfície se deteriora, gera progressivamente mais oxidação – muitas vezes só é reconhecida, quando a taxa de rejeição aumenta.
Quando a oxidação ocorreu apenas, após o sistema ter estado em funcionamento durante algum tempo, raro é tratar-se de uma mudança súbita de material. Mais provável é, que o desgaste das bobinas, a redução da refrigeração ou o desvio de alinhamento tenham deslocado o processo do seu intervalo validado. Um bom fornecedor de equipamentos deve ajudar nisso, monitorizar e controlar estas variáveis – e não apenas fornecer uma fonte de corrente.
6. controlo da oxidação na têmpera por indução
Beim Induktionshärten o controlo da oxidação está particularmente ligado a três variáveis do processo: temperatura de austenitização, uniformidade de aquecimento e momento da têmpera. Se a superfície for mantida demasiado tempo acima da temperatura de transformação antes da têmpera, a oxidação aumenta e os resultados da dureza também podem tornar-se menos consistentes.
Uma instalação para têmpera por varredura, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, Maßtoleranz und Nachprozess-Passung – er ist niemals nur kosmetisch.
Sicherheitskritische oder hochwertige Bauteile rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. Erros comuns, agravar a oxidação
Muitos problemas de oxidação não resultam de uma única decisão errada – acumulam-se a partir de pequenas, lacunas de processo corrigíveis. Aqui estão os erros, que a nossa equipa de engenharia vê com mais frequência:
1. Compensar com mais potência ou ciclos mais longos. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: „heißer und schneller“. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, Frequência, Beladung), verschlimmert dies die Oxidation in der Regel.
2. Aceitar, dass Stickstoff alles löst. Stickstoff hilft, kann aber keinen Prozess mit schlechter Temperaturkontrolle, verschmutzten Eingangsteilen oder langsamem Transfer nach dem Erwärmen korrigieren.
3. Die Oberflächensauberkeit der Eingangsteile ignorieren. Öl, Rückstände von Schneidflüssigkeiten oder Rost auf der Bauteiloberfläche beschleunigen die Oxidation beim Erwärmen. Sauber hinein bedeutet sauber hinaus.
4. Langsamer Bauteiltransfer nach dem Erwärmen. Wenn das erhitzte Bauteil vor dem nächsten Prozessschritt (Abschrecken, Umformen, Soldadura) in offener Luft liegt, aumenta a camada de óxido a cada segundo.
5. Alinhamento incorreto da bobina ou dispositivos desgastados. Posicionamento inconsistente das peças gera aquecimento variável e oxidação variável – frequentemente interpretado erroneamente como variação entre lotes de material.
6. Instalar controlo de atmosfera posteriormente. Adicionar uma barreira de gás a uma linha, que não foi projetada para isso, raramente funciona tão bem quanto esperado. Quando a aplicação exige baixa oxidação, deveria ser planeado desde o início.
7. Avaliar o preço da fonte de energia isoladamente. Custos de aquisição mais baixos, que levam a mais rejeições, mais retrabalho e limpeza adicional, não representam uma poupança. Compare os custos totais de operação, não apenas o preço de compra.
8. critérios de compra: o que deve procurar num sistema com baixa oxidação
Se o seu próximo projeto exigir um controlo rigoroso da oxidação, esta lista prática de verificação ajuda na avaliação dos equipamentos. Cada ponto desta lista influencia a qualidade da superfície direta ou indiretamente:
☐ Ajuste de frequência à geometria do componente. A frequência correta garante, que o calor seja gerado na profundidade correta, minimizando o sobreaquecimento da superfície e o tempo de exposição desnecessário.
☐ Precisão e repetibilidade de controlo. Controlo de potência em malha fechada e monitorização de temperatura (Pirómetro- ou feedback de termopar) mantêm cada ciclo dentro da janela validada.
☐ Ajuste das bobinas e suporte. Uma bobina padrão raramente fornece resultados ótimos. Preste atenção a um fornecedor, as bobinas são dimensionadas de acordo com a geometria específica do componente e o seu volume de produção.
☐ Dimensionamento do sistema de refrigeração. Uma refrigeração a água adequada tanto para a fonte de energia como para a bobina é crucial para a estabilidade térmica e resultados constantes durante operação contínua.
☐ Compatibilidade atmosférica. Mesmo que hoje não necessite de proteção gasosa, deve confirmar, que o sistema pode ser integrado com um invólucro ou purga local de gás caso os requisitos mudem.
☐ Wiederholbarkeit von Vorrichtung und Beladung. Konstante Bauteilpositionierung ist ebenso wichtig wie konstante Leistungsabgabe. Fragen Sie nach Vorrichtungsoptionen und Automatisierungskompatibilität.
☐ Unterstützung bei der Prozessvalidierung. Ein Lieferant, der Anwendungstests und Prozessentwicklung vor der Auslieferung anbietet, kann Oxidationsrisiken frühzeitig erkennen – dann, wenn sie am günstigsten zu beheben sind.
☐ Total Cost of Ownership. Vergleichen Sie Kaufpreis, Eficiência energética, Spulenlebensdauer, Requisitos de manutenção e os custos ocultos de desperdício e retrabalho.
A melhor estratégia para evitar a oxidação raramente é uma única decisão tecnológica. É uma Decisão a nível de sistema, que começa com a definição do requisito da superfície e seleciona a instalação em torno disso – não o contrário.
Principais conclusões: A oxidação no aquecimento por indução é um problema de controlo do processo, não um problema de material. Um sistema bem projetado – em que a fonte de energia, Spule, Arrefecimento, Dispositivo e atmosfera ajustados à peça específica e ao ambiente de produção – reduz a oxidação, melhora a consistência e reduz os custos operacionais totais. Defina o requisito de superfície logo no início, projete o sistema em conformidade e escolha parceiros de instalações, que compreendam todo o processo – não apenas a eletrónica de potência.
Perguntas Frequentes: Oxidação durante o aquecimento por indução
F: É suficiente o azoto, ou preciso de argão ou de vácuo?
A: Para a maioria das aplicações gerais de aquecimento com aço e cobre, o azoto oferece uma redução suficiente da oxidação ao custo mais baixo – especialmente em instalações fechadas ou semi-fechadas. Mude para argão, quando as peças forem de alta qualidade, forem feitas de ligas suscetíveis à oxidação (Titan, à base de níquel) ou quando a qualidade da superfície estiver ligada a uma especificação do cliente. O vácuo é justificado, quando a integridade da superfície for crítica para a funcionalidade ou segurança, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
A: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Uma simples caixa com purga de gás ou uma blindagem local na área das bobinas pode ser adicionada na maioria dos sistemas e oferece uma melhoria notável para requisitos moderados de qualidade de superfície. No entanto, se o sistema tiver problemas fundamentais na sintonia das bobinas, estabilidade de desempenho ou manuseamento de componentes, o gás sozinho não produzirá os resultados esperados. As atualizações com maior sucesso começam com uma auditoria do processo: Primeiro identificar a fonte de oxidação dominante e depois complementar o controlo da atmosfera como uma parte de uma solução mais abrangente – não como uma medida isolada.
F: Quanta oxidação é aceitável no endurecimento comparado com a soldadura?
A: O limite aceitável depende de, o que acontece após o aquecimento – não apenas de, como a peça parece. No endurecimento, uma ligeira descoloração é frequentemente tolerável, desde que a precisão dimensional, teste de fissuras (teste de penetração fluorescente) ou ajuste de montagem não afectado pelo processo. Starker Zunder, que descasca, altera a rugosidade da superfície ou cobre indicadores de teste, não é aceitável. Na soldadura, o padrão é mais elevado: A oxidação na superfície de união afecta directamente a molhabilidade pelo solda e a integridade da ligação. Mesmo uma leve oxidação, que seria ainda aceitável durante a têmpera, pode levar a falhas na soldadura. Defina os critérios de aceitação em conjunto com a sua equipa de qualidade, antes de determinar o orçamento para o controlo da oxidação.
Tem problemas de oxidação na sua linha de aquecimento por indução?
A nossa equipa de engenharia pode ajudá-lo com isso, Material, Zykluszeit, Avaliar o design da bobina e os requisitos atmosféricos – e recomendar, se uma fonte de corrente padrão ou um sistema totalmente integrado fornece a qualidade de superfície necessária.










