
So reduzieren Sie Oxidation beim Induktionserwärmen: 8 bewährte Strategien
Utlenianie w czasie nagrzewania indukcyjnego jest jednym z pierwszych problemów procesowych, które producenci zauważają przy przechodzeniu od prototypu do produkcji seryjnej. Objawia się jako zgorzel na powierzchni, przebarwienia, odwadnienie węgla lub słabe zwilżanie podczas lutowania – i prowadzi w wielu zakładach do dodatkowego czyszczenia, poprawek lub nawet odrzuconych części. Dobrą wiadomością jest to: W większości przypadków utlenianie nie jest problemem materiałowym. Jest ono problemem kontroli procesu – i odpowiednia kombinacja źródła prądu, Spulendesign, Czas cyklu i zarządzanie atmosferą mogą go znacząco skrócić.
|
5. Spulendesign & Positionierung 6. Specyficzna kontrola podczas hartowania |
1. Dlaczego powstaje utlenianie & dlaczego szybkość jest ważna
Oxidation ist eine einfache chemische Reaktion: Metall + Sauerstoff + Wärme = Oxid. Die Reaktionsgeschwindigkeit steigt mit Temperatur und Expositionszeit. Daraus ergeben sich zwei praktische Stellhebel: die Spitzentemperatur so niedrig halten, wie es der Prozess zulässt, und die Zeit minimieren, in der sich das Bauteil im oxidationsanfälligen Temperaturbereich befindet. Genau hier hat das Induktionserwärmen einen grundlegenden Vorteil gegenüber konventionellen Verfahren: Es bringt Wärme schnell, lokal und nur in die Zone ein, in der sie benötigt wird.
Das Schlüsselwort ist jedoch „kann“. Ein Induktionssystem liefert diese Vorteile nur dann, wenn Stromquelle, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. Czy częstotliwość jest niewłaściwa, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, vergrößert sich das Oxidationsfenster. Das erste Prinzip ist daher einfach: Unikanie utleniania zaczyna się od projektowania procesu, nie od działań dodatkowych. Źródło prądu nigdy nie powinno być oceniane w izolacji – należy je uwzględnić w tym samym rozważaniu co cewka, Kühlsystem, Urządzenie, Metoda transferu i wszystkie wymagania dotyczące atmosfery lub osłony.
2. Sterowanie mocą: szybkie nagrzewanie vs. agresywne nagrzewanie
W produkcji szybsze podgrzewanie zazwyczaj zmniejsza utlenianie – ale tylko, jeżeli to kontrolowanie następuje. Istnieje istotna różnica między szybkim podgrzewaniem a agresywnym podgrzewaniem:
Agresywne podgrzewanie: Dostarczanie zbyt dużej mocy zbyt szybko. Powierzchnia przegrzewa się, zanim rdzeń lub obszar spawania osiągną docelową temperaturę. Powoduje to powstawanie punktów gorących, które utleniają się najpierw i najszybciej.
Kontrolowane szybkie nagrzewanie: Wykorzystuje odpowiednią gęstość mocy i częstotliwość dla geometrii elementu, równomiernie nagrzewa całą strefę docelową i minimalizuje całkowity czas w podwyższonej temperaturze.
Powolne nagrzewanie: Często spowodowane przez niedostatecznie wymiarowane lub źle dopasowane źródło prądu; wydłuża czas, gdzie element znajduje się w obszarze podatnym na utlenianie. nawet jeśli temperatura szczytowa jest prawidłowa, skumulowana ekspozycja może powodować znaczne powstawanie rdzy.
Tutaj przedstawiono kompletne rozwiązanie dla nagrzewania indukcyjnego jest to ważne. Kiedy źródło prądu i cewka są projektowane razem, ciepło jest precyzyjnie wprowadzane w to miejsce, O sie benötigt wird, niepotrzebna ekspozycja jest minimalizowana, a wyniki pozostają stałe w partiach. W zastosowaniach takich jak hartowanie indukcyjne, Löten, zciskanie lub wstępne nagrzewanie jest Powtarzalność jest równie ważna jak maksymalna temperatura. Jeżeli profil nagrzewania różni się między elementami, również utlenianie będzie się różnić.
3. Atmosfery ochronne: wybrać odpowiednią opcję
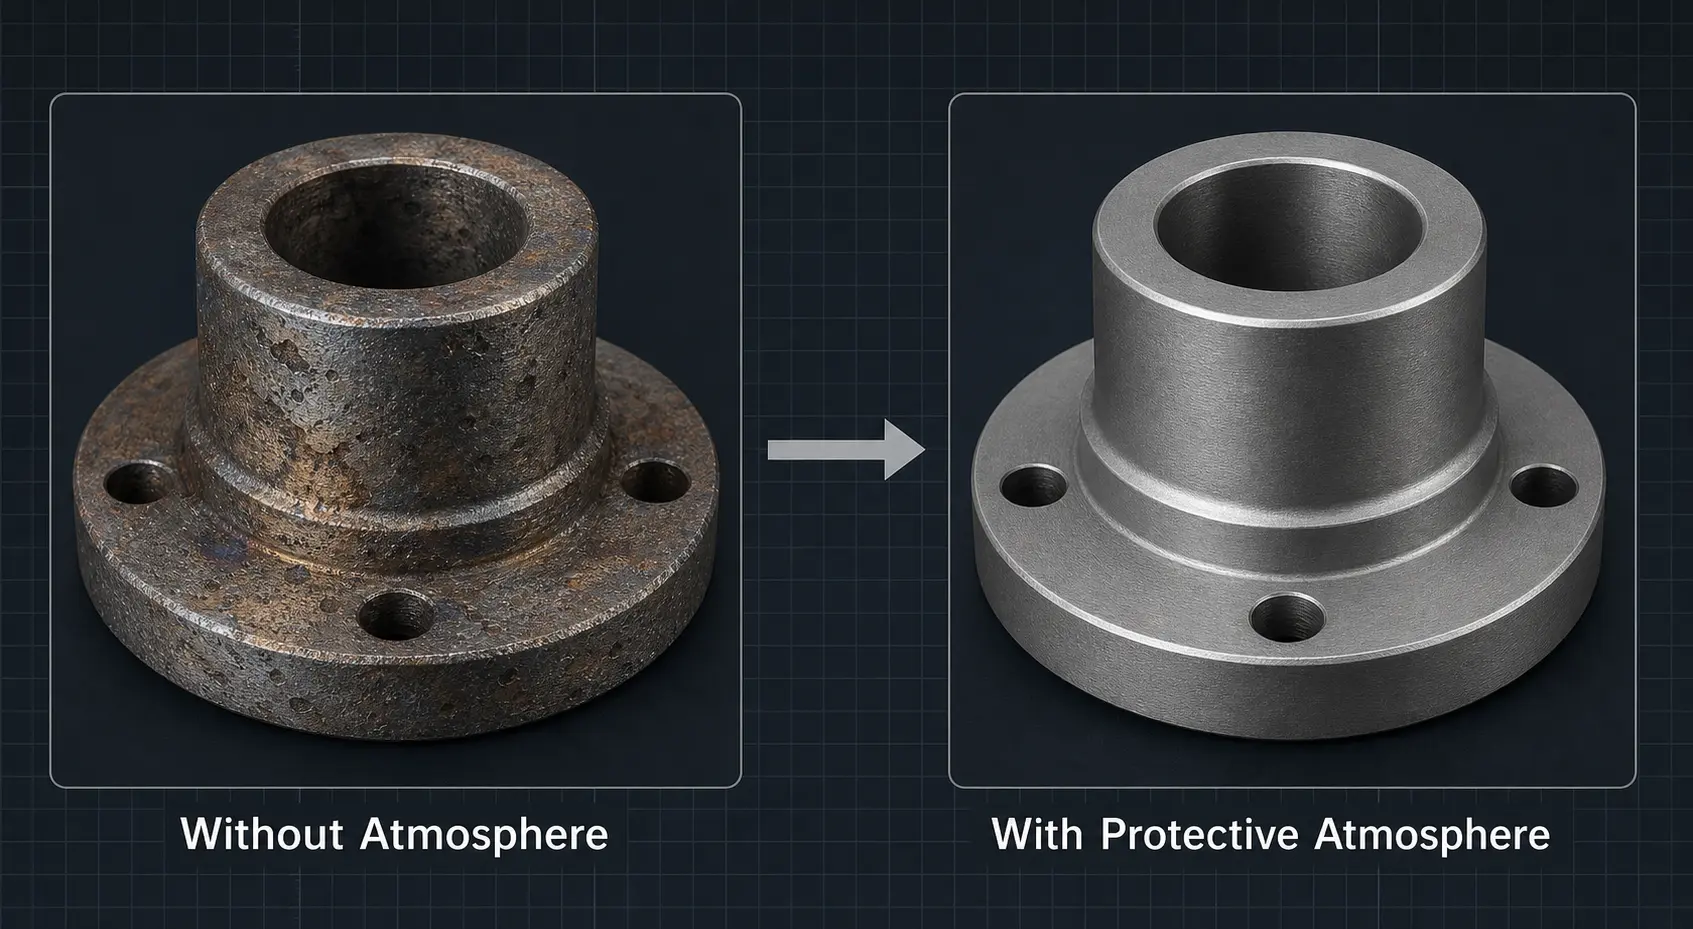
Gdy jakość powierzchni jest krytyczna, atmosfera ochronna może znacznie zmniejszyć lub całkowicie zapobiec utlenianiu. Ale żadna pojedyncza atmosfera nie jest najlepsza dla każdej aplikacji. Właściwy wybór zależy od materiału, Temperatur, wolumenu produkcji i faktycznie wymaganego poziomu jakości powierzchni. Poniższa tabela porównuje cztery najczęściej stosowane opcje.
| Atmosfera | Koszty | Efekt | Najlepiej nadaje się do | Wichtige Überlegungen |
|---|---|---|---|---|
| Azot (N2) | Niski | Dobry | Ogólne nagrzewanie stali i miedzi; Zamknięte lub półzamknięte instalacje | Najbardziej ekonomiczna opcja obojętna; Szeroko dostępny; Działa dobrze w większości zastosowań niekrytycznych |
| Argon (Ar) | Mittel | Lepszy | Wysokiej jakości komponenty; Stopy podatne na utlenianie; tytan- i materiały na bazie niklu | Cięższy od powietrza, zapewniając lepsze pokrycie ochronne; W wielu łańcuchach dostaw wyższa czystość niż azot luzem |
| Gaz formujący (N2/H2-Mieszanka) |
Mittel | Dobry (Redukujący) | Zastosowania, Wymagająca warunków redukcyjnych; bestimmte Löt- und Glühprozesse | Wasserstoffanteil bringt Anforderungen an Sicherheit und Belüftung mit sich; muss sorgfältig ausgelegt werden |
| Vakuum | Hoch | Am besten | Kritische Oberflächenqualität; Powietrze- i lotnictwo- sowie Medizinkomponenten; Prozesse, die keine Oxidation tolerieren | Erhöht Anlagenkosten, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Porównaj cenę urządzenia z późniejszymi kosztami czyszczenia, Ryzyko odrzutów, Konserwacja i wydajność. Wydajniejszy system nagrzewania indukcyjnego z zintegrowaną kontrolą atmosfery często może obniżyć całkowite koszty w dłuższym czasie – szczególnie gdy oksydacja już wpływa na jakość produktu lub akceptację przez klienta.
4. Topniki, Powłoki & Metoda barierowa: kiedy mogą pomóc
Neben der Atmosphärensteuerung können mehrere Methoden zum Oberflächenschutz die Oxidation in bestimmten Anwendungen reduzieren. Entscheidend ist zu verstehen, was jede Methode leisten kann und was nicht:
Topniki (Löten): Beim Lutowanie indukcyjne unverzichtbar: Flussmittel schützt den Fügebereich vor Oxidation und unterstützt die ordnungsgemäße Benetzung durch das Lot. Die richtige Flussmittelchemie ist ebenso wichtig wie der richtige Erwärmungszyklus.
Zunderschutzbeschichtungen: Podczas kształtowania na ciepło i kucia specjalne powłoki mogą zmniejszyć utlenianie podczas nagrzewania i przenoszenia. Są praktycznym dodatkiem – nie zamiennikiem – dla dobrej kontroli temperatury.
Proste osłony / obudowy: W wielu zastosowaniach obudowa przepłukiwana gazem lub lokalna osłona wokół cewki może znacznie poprawić jakość powierzchni – bez kosztów pełnego systemu próżniowego.
Ważna uwaga: Te metody działają najlepiej jako część kompletnego projektu procesu. Samą powłoką nie rozwiąże się problemu przegrzewania. Samo osłona gazowa nie kompensuje źle dobranej cewki ani niestabilnej dostawy mocy. Jeśli jakość powierzchni wiąże się bezpośrednio z wyglądem, Integralnością spoiny lutowniczej lub dalszą obróbką, integracja źródła prądu, Cewka, obudowy, chłodzenia i sterowania stanowi różnicę między procesem solidnym a podatnym na problemy.
5. Spulendesign & Pozycjonowanie komponentów: czynniki często pomijane
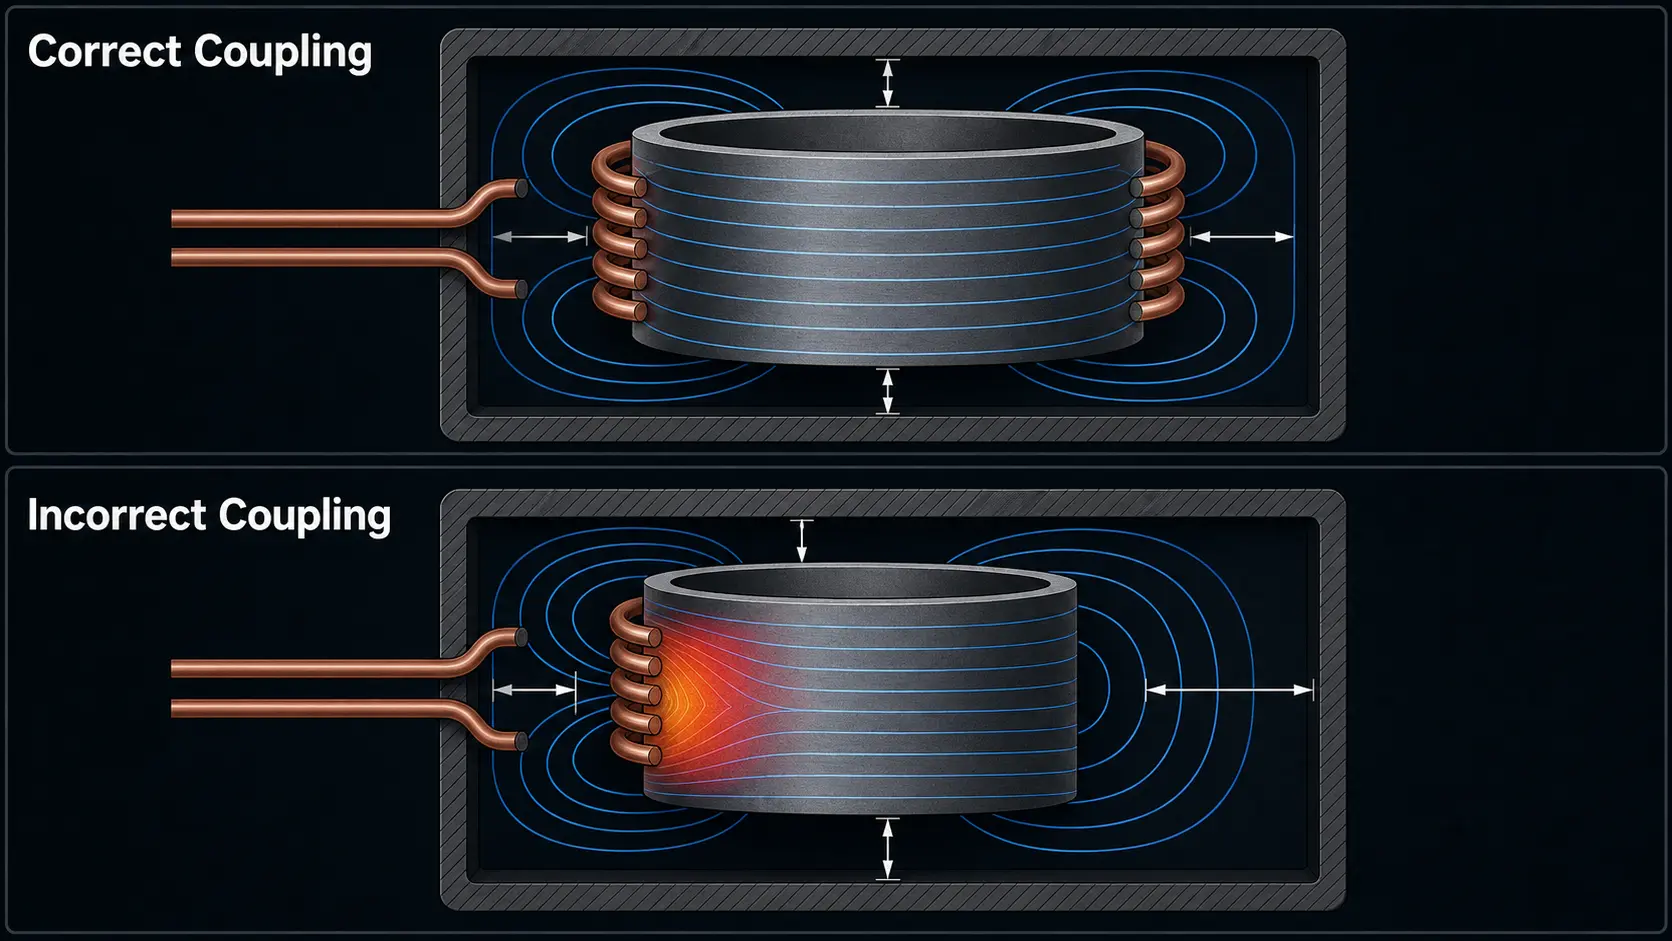
Projektowanie cewki ma bezpośredni i często niedoceniany wpływ na utlenianie. Lokalne przegrzewanie na krawędziach, Przewężenia, Otworach, Gwintach lub przy zmianach grubości przekroju generuje Powtarzalne wzory zgorzeliny, Które wyglądają jak problem z materiałem, W rzeczywistości są problemem procesu. Kiedy odległość sprzężenia cewki się zmienia, Elementy są wkładane nierównomiernie lub stan cewki pogarsza się z czasem, wzorzec nagrzewania staje się nierówny – a utlenianie następuje w najgorętszych obszarach.
Praktyczne czynniki stabilności, które bezpośrednio wpływają na utlenianie:
Stała odległość sprzężenia: Nawet niewielkie odchylenia w szczelinie między cewką a elementem zmieniają sprzężenie magnetyczne i powodują gradienty temperatury.
Powtarzalne umieszczanie elementów: Niejednorodne ręczne ładowanie jest jedną z najczęstszych przyczyn wahań utleniania w produkcji średnich serii.
Stan systemu chłodzenia: Malejąca wydajność chłodzenia wodnego wpływa na temperaturę cewki, przesuwa w ten sposób impedancję i zmienia profil nagrzewania w czasie.
Integralność urządzenia: Zużyte lub źle ustawione urządzenia zmieniają położenie elementu względem cewki i powodują utlenianie w przewidywalnych miejscach.
Monitorowanie stanu cewki: Eine Spule, zużywa się, tworzy łuki elektryczne lub jego powierzchnia się pogarsza, stopniowo powoduje więcej utleniania – często wykrywane dopiero, gdy wzrasta odsetek odpadów.
Gdy utlenianie wystąpiło dopiero, po tym jak system był przez jakiś czas w użyciu, rzadko jest to nagła zmiana materiału. Prawdopodobniejsze jest, że zużycie cewek, spadek efektywności chłodzenia lub dryf ustawienia przesunęły proces poza jego zatwierdzony zakres. Dobry dostawca urządzeń powinien w tym pomóc, monitorować i kontrolować te zmienne – a nie tylko dostarczać źródło prądu.
6. Kontrola utleniania podczas hartowania indukcyjnego
Beim hartowania indukcyjnego kontrola utleniania jest szczególnie ściśle powiązana z trzema zmiennymi procesu: temperatura austenityzacji, jednorodność nagrzewania i moment hartowania. jeśli powierzchnia jest utrzymywana zbyt długo powyżej temperatury przemiany przed hartowaniem, utlenianie wzrasta, a wyniki twardości mogą być mniej stałe.
urządzenie do hartowania skanem, który precyzyjnie reguluje odstęp między cewką a pierścieniem hartującym – wraz z osłoną natryskową, Przepływ i prędkość posuwu – może znacząco zmniejszyć powstawanie żużla na powierzchni. W wielu projektach hartowania obowiązuje:
Lekka przebarwienia mogą być akceptowalne, jeśli nie wpływają na dokładność wymiarową lub późniejszy montaż.
Silny żużel przeszkadza w badaniu pęknięć, Tolerancje wymiarowe i dopasowanie w procesach następczych – nigdy nie jest tylko kosmetyczny.
Części krytyczne dla bezpieczeństwa lub wysokiej jakości rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. Częste błędy, pogarszanie utleniania
Viele Oxidationsprobleme entstehen nicht durch eine einzelne falsche Entscheidung – sie summieren sich aus kleinen, korrigierbaren Prozesslücken. Hier sind die Fehler, die unser Engineering-Team am häufigsten sieht:
1. Mit mehr Leistung oder längeren Zyklen kompensieren. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: „heißer und schneller“. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, Częstotliwość, Beladung), verschlimmert dies die Oxidation in der Regel.
2. Zaakceptuj, dass Stickstoff alles löst. Stickstoff hilft, nie można jednak naprawić procesu z kiepską kontrolą temperatury, zanieczyszczonymi częściami wejściowymi lub powolnym transferem po podgrzewaniu.
3. ignorować czystości powierzchni części wejściowych. Öl, pozostałości płynów do cięcia lub rdza na powierzchni części przyspieszają utlenianie podczas podgrzewania. Czyste wejście oznacza czyste wyjście.
4. Powolny transfer części po podgrzewaniu. Jeśli podgrzana część przed następnym etapem procesu (Hartowanie, Formowanie, Löten) leży na otwartym powietrzu, zwiększa warstwę tlenku z każdą sekundą.
5. Złe ustawienie cewki lub zużyte urządzenia. Niejednorodne rozmieszczenie elementów powoduje różną temperaturę i zróżnicowaną oksydację – często błędnie interpretowaną jako różnice między partiami materiału.
6. Późniejsze wprowadzenie kontroli atmosfery. Dodanie osłony gazowej do linii, która nie jest do tego przystosowana, rzadko działa tak dobrze, jak można by oczekiwać. Gdy zastosowanie wymaga niskiej oksydacji, powinno to być zaplanowane od samego początku.
7. Ocenić cenę źródła energii osobno. Niższe koszty nabycia, co prowadzi do większego odrzutu, więcej poprawek i dodatkowego czyszczenia, to nie jest oszczędność. Porównaj całkowite koszty eksploatacji, nie tylko cenę zakupu.
8. Kaufkriterien: worauf Sie bei einem oxidationsarmen System achten sollten
Jeśli Twój następny projekt wymaga ścisłej kontroli utleniania, ta praktyczna lista kontrolna pomoże w ocenie urządzeń. Każdy punkt na tej liście wpływa bezpośrednio lub pośrednio na jakość powierzchni:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (Pireometr- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. Eine Standardspule liefert selten optimale Ergebnisse. Achten Sie auf einen Lieferanten, cewki dopasowane do geometrii Twojego komponentu i wolumenu produkcji.
☐ Projektowanie systemu chłodzenia. Odpowiednie chłodzenie wodne zarówno źródła zasilania, jak i cewki jest kluczowe dla stabilności termicznej i stałych wyników podczas pracy ciągłej.
☐ Kompatybilność atmosferyczna. Nawet jeśli obecnie nie potrzebujesz ochrony gazowej, powinieneś potwierdzić, że system może być zintegrowany z obudową lub lokalnym przepłukiwaniem gazem przy zmienionych wymaganiach.
☐ Powtarzalność urządzenia i załadunku. Stała pozycja komponentu jest tak samo ważna jak stała wydajność. Zapytaj o opcje urządzenia i kompatybilność z automatyzacją.
☐ Wsparcie w walidacji procesu. Ein Lieferant, oferuje testy aplikacyjne i rozwój procesu przed dostawą, może w porę wykryć ryzyko utleniania – wtedy, gdy najłatwiej je usunąć.
☐ Całkowity koszt posiadania. Porównaj cenę zakupu, Energieeffizienz, Trwałość cewki, Wymagania konserwacyjne i ukryte koszty odpadów i przeróbek.
Najlepsza strategia unikania utleniania rzadko jest pojedynczą decyzją technologiczną. Jest to Decyzja na poziomie systemu, która zaczyna się od określenia wymagań dotyczących powierzchni i wybiera urządzenie wokół tego – a nie odwrotnie.
Najważniejsze spostrzeżenia: Utlenianie podczas nagrzewania indukcyjnego jest problemem kontroli procesu, a nie problemem materiałowym. Dobrze zaprojektowany system – w którym źródło prądu, Cewka, Kühlung, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
FAQ: Utlenianie w czasie nagrzewania indukcyjnego
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
A: Für die meisten allgemeinen Erwärmungsanwendungen mit Stahl und Kupfer bietet Stickstoff eine ausreichende Reduzierung der Oxidation zu den niedrigsten Kosten – insbesondere in geschlossenen oder halbgeschlossenen Anlagen. Wechseln Sie zu Argon, wenn Bauteile hochwertig sind, aus oxidationsanfälligen Legierungen bestehen (tytan, nickelbasiert) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
A: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Eine einfache gasgespülte Einhausung oder eine lokale Abschirmung im Spulenbereich kann bei den meisten Systemen ergänzt werden und bietet eine spürbare Verbesserung bei moderaten Anforderungen an die Oberflächenqualität. Wenn das System jedoch grundlegende Probleme bei Spulenabstimmung, Leistungsstabilität oder Bauteilhandling hat, wird Gas allein nicht die erwarteten Ergebnisse liefern. Die erfolgreichsten Nachrüstungen beginnen mit einem Prozessaudit: Najpierw zidentyfikować dominujące źródło utleniania, a następnie uzupełnić kontrolę atmosfery jako element bardziej kompleksowego rozwiązania – nie jako samodzielny środek.
F: Ile utleniania jest akceptowalne podczas hartowania w porównaniu z lutowaniem?
A: Akceptowalna granica zależy od tego, co dzieje się po podgrzewaniu – nie tylko od tego, jak wygląda element. Podczas hartowania lekka przebarwienia są często tolerowane, pod warunkiem zachowania wymiarów, kontroli pęknięć (badania penetracyjnego fluorescencyjnego) lub dopasowanie montażowe po procesie nie jest zakłócone. Silny żużel, który złuszcza się, zmienia chropowatość powierzchni lub zasłania wskaźniki kontrolne, jest nieakceptowalne. Podczas lutowania poprzeczna poprzeczka jest wyżej ustawiona: Utlenianie na powierzchni łączenia bezpośrednio wpływa na zwilżanie przez lut i integralność połączenia. Nawet lekkie utlenianie, które byłoby jeszcze akceptowalne podczas hartowania, może prowadzić do błędów lutowania. Ustal kryteria akceptacji wspólnie ze swoim zespołem ds. jakości, zanim określisz budżet na kontrolę utleniania.
Haben Sie Oxidationsprobleme an Ihrer Induktionserwärmungslinie?
Unser Engineering-Team kann Sie dabei unterstützen, Materiał, Czas cyklu, Spulendesign und Atmosphärenanforderungen zu bewerten – und empfehlen, ob eine Standard-Stromquelle oder ein vollständig integriertes System die benötigte Oberflächenqualität liefert.










