
So reduzieren Sie Oxidation beim Induktionserwärmen: 8 bewährte Strategien
Oxidation beim Induktionserwärmen ist eines der ersten Prozessprobleme, das Hersteller beim Übergang vom Prototyp zur Serienproduktion bemerken. Sie zeigt sich als Zunder auf der Oberfläche, Verfärbung, Entkohlung oder schlechte Benetzung beim Löten – und führt in vielen Betrieben zu zusätzlicher Reinigung, Nacharbeit oder sogar Ausschussteilen. Die gute Nachricht: In den meisten Fällen ist Oxidation kein Materialproblem. Sie ist ein Problem der Prozesskontrolle – und die richtige Kombination aus Stromquelle, การออกแบบขดลวด, Zykluszeit und Atmosphärenmanagement kann sie deutlich reduzieren.
|
5. การออกแบบขดลวด & การวางตำแหน่ง 6. Spezifische Kontrolle beim Härten |
1. Warum Oxidation entsteht & warum Geschwindigkeit wichtig ist
Oxidation ist eine einfache chemische Reaktion: Metall + Sauerstoff + Wärme = Oxid. Die Reaktionsgeschwindigkeit steigt mit Temperatur und Expositionszeit. Daraus ergeben sich zwei praktische Stellhebel: die Spitzentemperatur so niedrig halten, wie es der Prozess zulässt, und die Zeit minimieren, ซึ่งชิ้นส่วนอยู่ในช่วงอุณหภูมิที่เสี่ยงต่อการเกิดออกซิเดชัน. ตรงจุดนี้ การให้ความร้อนด้วยเหนี่ยวนำมีข้อได้เปรียบพื้นฐานเหนือวิธีแบบเดิม: มันทำให้ความร้อนเข้ามาอย่างรวดเร็ว, เฉพาะจุดและเฉพาะในบริเวณ, ที่ต้องการ.
คำสำคัญคือ 'สามารถ'. ระบบเหนี่ยวนำจะให้ประโยชน์เหล่านี้ได้ก็เมื่อ, แหล่งจ่ายไฟ, ขดลวด และการควบคุมถูกปรับให้เหมาะสมกับชิ้นส่วน. ความถี่ผิดหรือไม่, เวลาของรอบเบี่ยงเบนหรือการสื่อสารของขดลวดไม่สม่ำเสมอ, หน้าต่างการเกิดออกซิเดชันขยายตัว. หลักการแรกจึงง่าย: การหลีกเลี่ยงการเกิดออกซิเดชันเริ่มต้นจากการออกแบบกระบวนการ, ไม่ใช่มาตรการเสริม. แหล่งจ่ายไฟไม่ควรถูกประเมินแยก – ควรพิจารณาร่วมกับขดลวด, ระบบระบายความร้อน, อุปกรณ์, วิธีการถ่ายโอนและข้อกำหนดทั้งหมดเกี่ยวกับบรรยากาศหรือการป้องกัน.
2. Leistungsregelung: schnelles Erwärmen vs. aggressives Erwärmen
ในการผลิต การอุ่นให้เร็วขึ้นโดยทั่วไปจะลดการเกิดออกซิเดชัน – แต่เฉพาะ, หากมัน ควบคุมได้ เกิดขึ้น. มีความแตกต่างสำคัญระหว่างการให้ความร้อนอย่างรวดเร็วกับการให้ความร้อนรุนแรง:
การให้ความร้อนรุนแรง: ส่งพลังงานมากเกินไปอย่างรวดเร็ว. พื้นผิวร้อนเกินไป, ก่อนที่แกนหรือพื้นที่รอยต่อจะถึงอุณหภูมิเป้าหมาย. ส่งผลให้เกิดจุดร้อน, ที่เกิดออกซิเดชันก่อนและเร็วที่สุด.
การให้ความร้อนอย่างรวดเร็วแบบควบคุม: ใช้ความหนาแน่นพลังงานและความถี่ที่เหมาะสมกับรูปทรงชิ้นส่วน, ทำให้อุณหภูมิของโซนเป้าหมายทั้งหมดเท่ากันและลดเวลารวมในการเพิ่มอุณหภูมิ.
Langsames Erwärmen: Häufig verursacht durch eine unterdimensionierte oder schlecht abgestimmte Stromquelle; verlängert die Zeit, in der sich das Bauteil im oxidationsanfälligen Bereich befindet. Selbst wenn die Spitzentemperatur korrekt ist, kann die kumulierte Exposition erheblichen Zunder verursachen.
Hier wird eine vollständige Lösung für das Induktionserwärmen wichtig. Wenn Stromquelle und Spule gemeinsam ausgelegt werden, wird die Wärme präzise dort eingebracht, wo sie benötigt wird, การเปิดเผยที่ไม่จำเป็นจะถูกลดให้น้อยที่สุดและผลลัพธ์ยังคงคงที่ในแต่ละชุด. ในแอปพลิเคชันเช่นการชุบแข็งด้วยเหนี่ยวนำ, Löten, การประกอบรัดหรือการอุ่นล่วงหน้า ความแม่นยำในการทำซ้ำสำคัญเท่ากับอุณหภูมิสูงสุด. เมื่อโปรไฟล์การให้ความร้อนแตกต่างกันไปจากชิ้นส่วนต่อชิ้นส่วน, การเกิดออกซิเดชันก็จะแตกต่างกันไปด้วย.
3. Schutzatmosphären: die richtige Option wählen
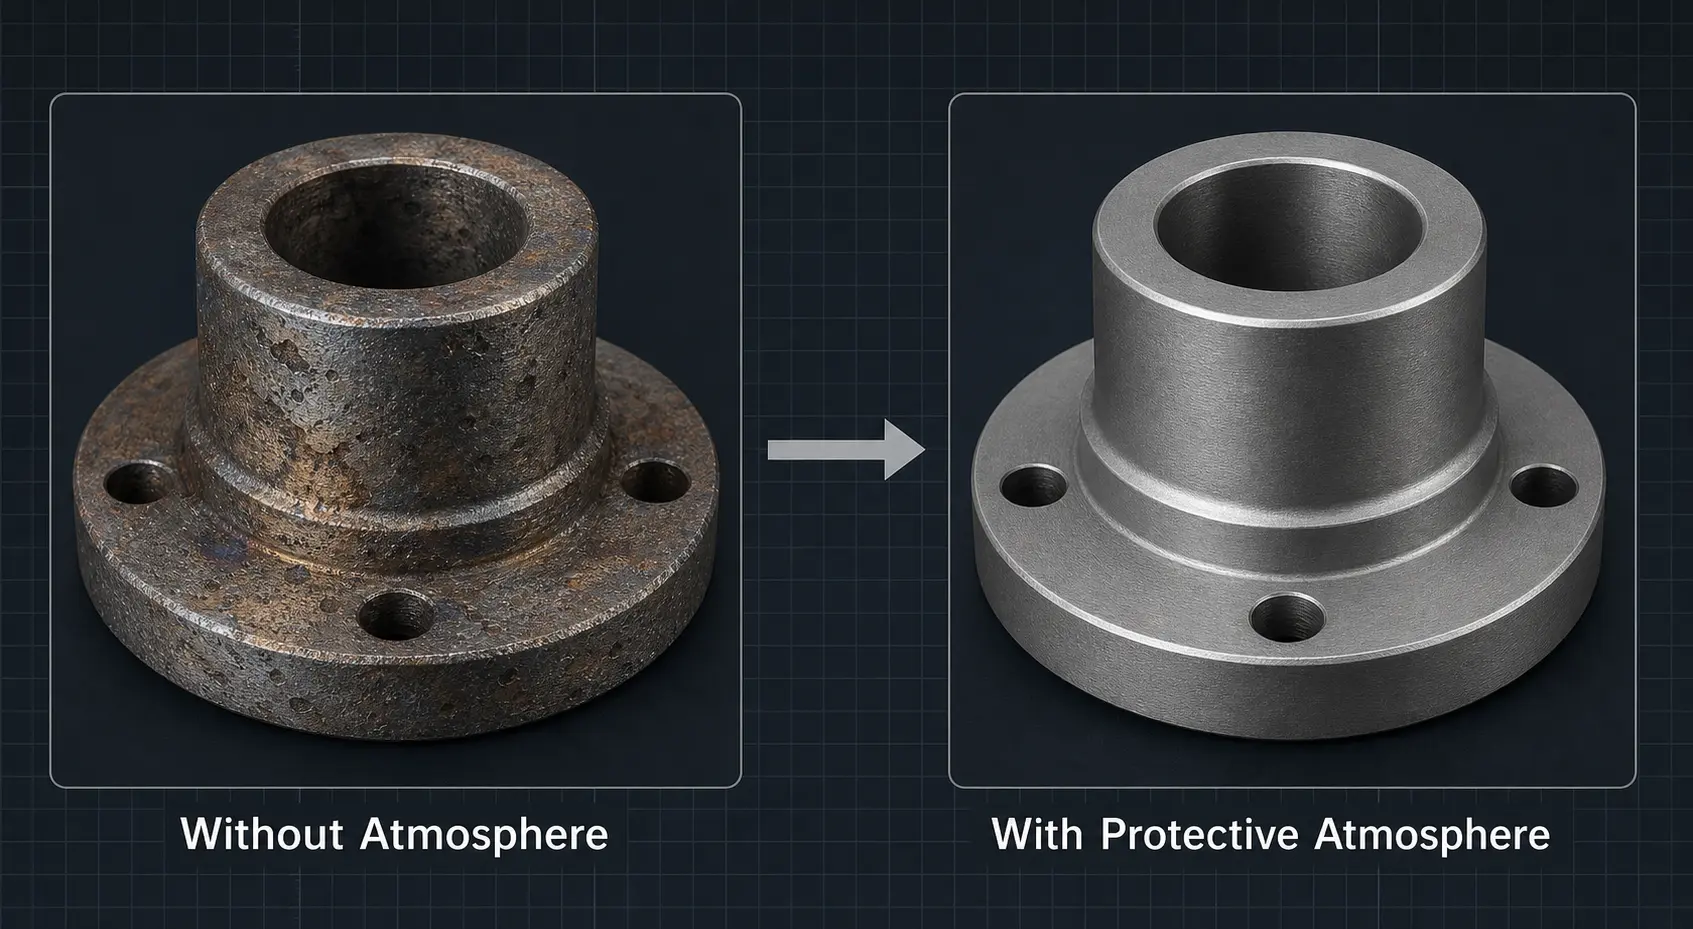
เมื่อคุณภาพผิวมีความสำคัญ, ชั้นบรรยากาศป้องกันสามารถลดการเกิดออกซิเดชันได้อย่างมากหรือหลีกเลี่ยงได้โดยสิ้นเชิง. แต่ ไม่มีบรรยากาศใดที่เหมาะสมที่สุดสำหรับทุกการใช้งาน. Die richtige Wahl hängt von Material, อุณหภูมิ, Produktionsvolumen und dem tatsächlich erforderlichen Niveau der Oberflächenqualität ab. Die folgende Tabelle vergleicht die vier gängigsten Optionen.
| Atmosphäre | Kosten | Wirkung | เหมาะสมที่สุดสำหรับ | Wichtige Überlegungen |
|---|---|---|---|---|
| Stickstoff (N2) | Niedrig | Gut | Allgemeine Erwärmung von Stahl und Kupfer; geschlossene oder halbgeschlossene Anlagen | Wirtschaftlichste inerte Option; breit verfügbar; funktioniert gut in den meisten nicht-kritischen Anwendungen |
| อาร์กอน (Ar) | Mittel | Besser | Hochwertige Komponenten; oxidationsanfällige Legierungen; ไททาเนียม- วัสดุที่มีนิกเกิลเป็นส่วนประกอบ | หนักกว่าลม จึงให้การปกป้องที่ดีกว่า; ในหลายห่วงโซ่อุปทานมีความบริสุทธิ์สูงกว่าก๊าซไนโตรเจนแบบจำนวนมาก |
| แก๊สฟอร์เมอร์ (N2/H2-ส่วนผสม) |
Mittel | Gut (ลดสภาพ (รีดิวซิง)) | การประยุกต์ใช้งาน, ที่ต้องการสภาพลด; การบัดกรีบางประเภท- และกระบวนการอบอ่อน | ปริมาณไฮโดรเจนสร้างความต้องการด้านความปลอดภัยและการระบายอากาศ; ต้องออกแบบอย่างรอบคอบ |
| สุญญากาศ | Hoch | ดีที่สุด | คุณภาพพื้นผิวที่สำคัญ; Luft- und Raumfahrt- รวมถึงชิ้นส่วนทางการแพทย์; กระบวนการ, ที่ไม่สามารถทนต่อการเกิดออกซิเดชัน | เพิ่มต้นทุนอุปกรณ์, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. ระบบทำความร้อนด้วยเหนี่ยวนำที่มีประสิทธิภาพสูงขึ้นพร้อมการควบคุมบรรยากาศในตัว มักสามารถลดต้นทุนรวมเมื่อเวลาเปลี่ยนไปได้ – โดยเฉพาะอย่างยิ่งเมื่อการเกิดออกซิเดชันส่งผลกระทบต่อคุณภาพผลิตภัณฑ์หรือการยอมรับของลูกค้าอยู่แล้ว.
4. ฟลักซ์, สารเคลือบ & Barriereverfahren: wann sie helfen
นอกเหนือจากการควบคุมบรรยากาศแล้ว ยังมีหลายวิธีในการปกป้องพื้นผิวที่สามารถลดการเกิดออกซิเดชันในบางการใช้งานได้. สิ่งสำคัญคือการเข้าใจ, ว่าวิธีแต่ละอย่างสามารถทำอะไรได้บ้างและทำอะไรไม่ได้บ้าง:
ฟลักซ์ (Löten): Beim การบัดกรีด้วยเหนี่ยวนำ unverzichtbar: Flussmittel schützt den Fügebereich vor Oxidation und unterstützt die ordnungsgemäße Benetzung durch das Lot. Die richtige Flussmittelchemie ist ebenso wichtig wie der richtige Erwärmungszyklus.
Zunderschutzbeschichtungen: Beim Warmumformen und Schmieden können spezielle Beschichtungen die Oxidation während Erwärmung und Transfer reduzieren. Sie sind eine praktische Ergänzung – kein Ersatz – für eine gute Temperaturkontrolle.
Einfache Abschirmungen/Einhausungen: ในหลายการใช้งาน การหุ้มแบบเป่าก๊าซหรือการป้องกันเฉพาะที่รอบ ๆ ขดลวดสามารถปรับปรุงคุณภาพพื้นผิวได้อย่างมาก – โดยไม่ต้องเสียค่าใช้จ่ายเหมือนระบบสุญญากาศเต็มรูปแบบ.
คำแนะนำที่สำคัญ: วิธีการเหล่านี้ทำงานได้ดีที่สุดเมื่อเป็นส่วนหนึ่งของการออกแบบกระบวนการทั้งหมด. การเคลือบเพียงอย่างเดียวไม่สามารถแก้ปัญหาความร้อนได้. การป้องกันด้วยก๊าซเพียงอย่างเดียวไม่สามารถชดเชยขดลวดที่จูนไม่ดีหรือการจ่ายพลังงานที่ไม่เสถียรได้. เมื่อคุณภาพพื้นผิวสัมพันธ์โดยตรงกับแสง, ความสมบูรณ์ของรอยบัดกรีหรือการประมวลผลขั้นหลังเกี่ยวข้องกับ, คือการรวมตัวของแหล่งจ่ายไฟ, ขดลวด, การครอบคลุม, การระบายความร้อนและการควบคุม ความแตกต่างระหว่างกระบวนการที่ทนทานและกระบวนการที่เปราะบาง.
5. การออกแบบขดลวด & Bauteilpositionierung: die oft übersehenen Variablen
การออกแบบขดลวดมีผลโดยตรงและมักถูกประเมินค่าต่ำต่อการเกิดออกซิเดชัน. การร้อนเกินในท้องที่บริเวณขอบ, รอยย่น, รูเจาะ, เกลียว หรือเมื่อมีการเปลี่ยนแปลงความหนาตัดขวาง จะทำให้เกิด ลวดลายเขม่าแบบทำซ้ำได้, ซึ่งดูเหมือนปัญหาของวัสดุ, แต่แท้จริงแล้วเป็นปัญหาของกระบวนการ. เมื่อระยะการเชื่อมต่อของขดลวดเปลี่ยนแปลง, เมื่อชิ้นส่วนถูกวางอย่างไม่สม่ำเสมอหรือสภาพของขดลวดเสื่อมลงตามเวลา, รูปแบบการให้ความร้อนจะไม่สม่ำเสมอ – และการออกซิเดชันจะเกิดตามบริเวณที่ร้อนที่สุด.
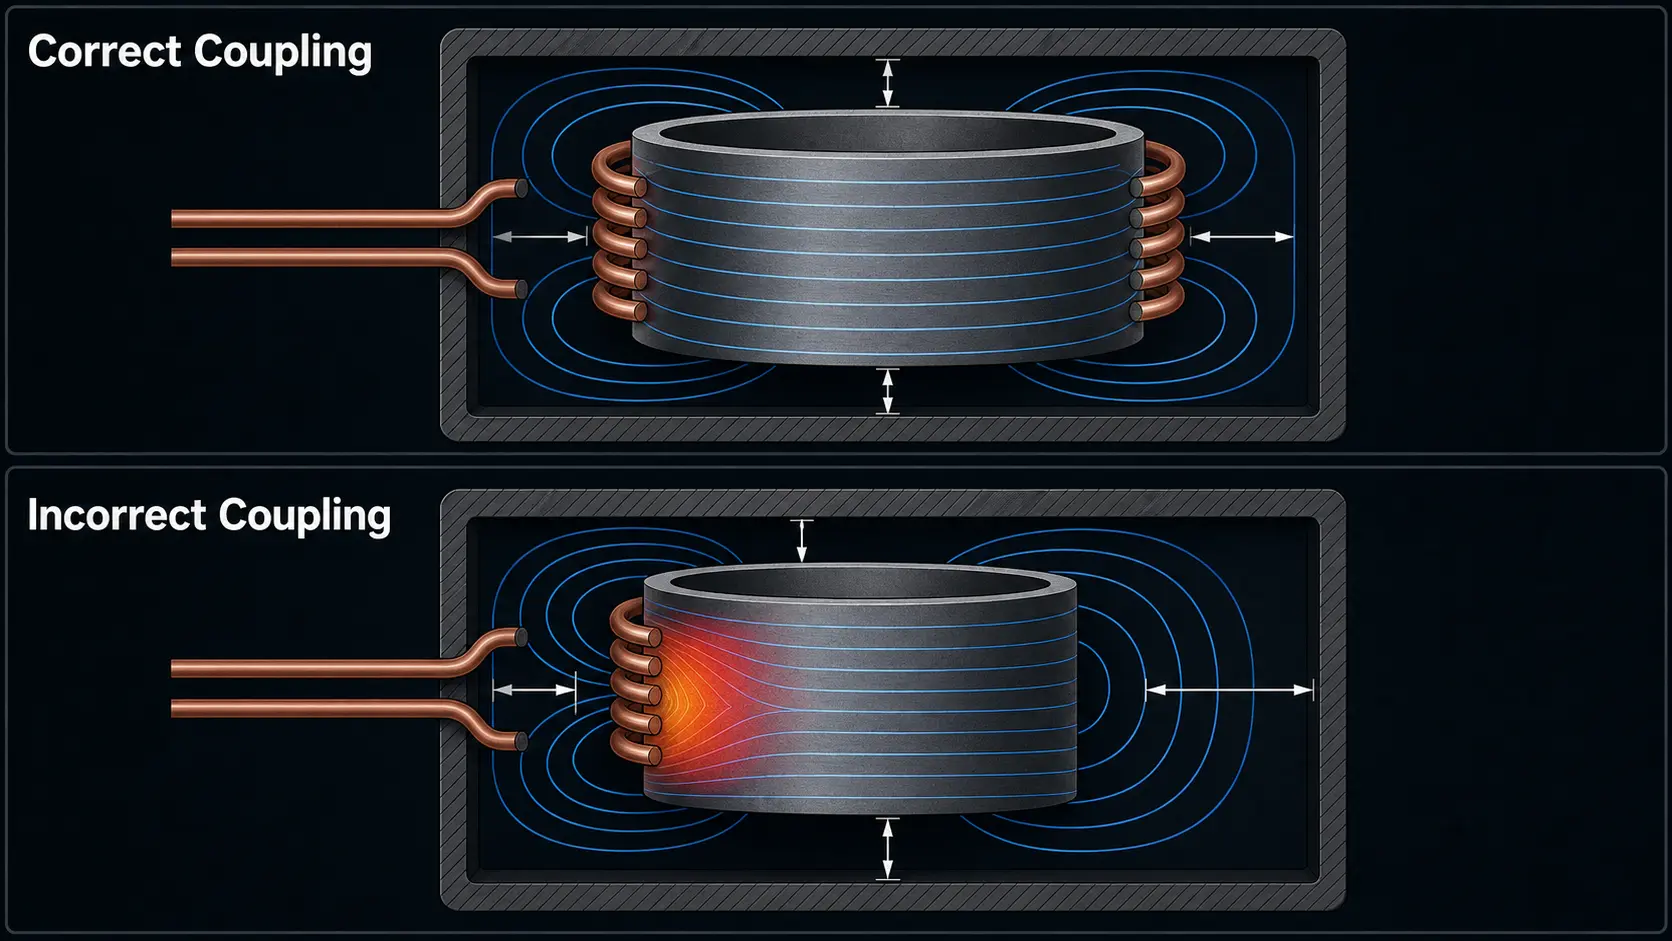
ปัจจัยความเสถียรเชิงปฏิบัติ, ที่มีผลโดยตรงต่อการออกซิเดชัน:
ระยะการเชื่อมต่อคงที่: Schon kleine Abweichungen im Spalt zwischen Spule und Bauteil verändern die magnetische Kopplung und erzeugen Temperaturgradienten.
Wiederholbares Einlegen der Bauteile: Uneinheitliches manuelles Beladen ist eine der häufigsten Ursachen für schwankende Oxidation in der Produktion mittlerer Stückzahlen.
Zustand des Kühlsystems: Nachlassende Wasserkühlung beeinflusst die Spulentemperatur, verschiebt dadurch die Impedanz und verändert das Erwärmungsprofil im Laufe der Zeit.
Integrität der Vorrichtung: Verschlissene oder falsch ausgerichtete Vorrichtungen verändern die Bauteilposition relativ zur Spule und verursachen Oxidation an vorhersehbaren Stellen.
Überwachung des Spulenzustands: Eine Spule, die verschleißt, Lichtbögen bildet oder deren Oberfläche sich verschlechtert, erzeugt schrittweise mehr Oxidation – oft erst erkannt, wenn die Ausschussquote steigt.
Wenn Oxidation erst auftrat, nachdem das System einige Zeit in Betrieb war, handelt es sich selten um eine plötzliche Materialänderung. Wahrscheinlicher ist, dass การสึกหรอของขดลวด, การระบายความร้อนลดลงหรือการลื่นไถลของการจัดแนว กระบวนการถูกเลื่อนออกจากช่วงที่ผ่านการตรวจสอบแล้ว. ผู้จำหน่ายอุปกรณ์ที่ดีควรช่วย, ในการตรวจสอบและควบคุมตัวแปรเหล่านี้ – ไม่ใช่แค่ให้แหล่งกระแสไฟฟ้า.
6. Oxidationskontrolle beim Induktionshärten
Beim การชุบแข็งด้วยเหนี่ยวนำ การควบคุมการเกิดออกซิเดชันมีความเกี่ยวข้องอย่างใกล้ชิดกับตัวแปรกระบวนการสามตัว: อุณหภูมิการออสเทนนิไทซ์, ความสม่ำเสมอของการให้ความร้อนและเวลาการดอง. หากพื้นผิวถูกคงไว้เหนืออุณหภูมิการเปลี่ยนแปลงนานเกินไปก่อนการดอง, nimmt die Oxidation zu und auch die Härteergebnisse können weniger konstant werden.
Eine Anlage zum Scan-Härten, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, ความคลาดเคลื่อนของขนาดและการปรับแต่งหลังการประมวลผล – มันไม่เคยเป็นเพียงแค่เรื่องเครื่องสำอาง.
ชิ้นส่วนที่สำคัญต่อความปลอดภัยหรือชิ้นส่วนคุณภาพสูง ควรมีการควบคุมแบบวงปิดตั้งแต่เริ่มต้น, ความแม่นยำทางความร้อนที่ดีกว่าและการรวมของบรรยากาศป้องกัน.
ข้อสรุป: ประเมินการเกิดออกซิเดชันเป็นส่วนหนึ่งของ การออกแบบระบบชุบแข็งทั้งหมด, ไม่ใช่เป็นประเด็นที่เพิ่มมาทีหลัง. ถ้าชิ้นส่วนมีข้อกำหนดที่เข้มงวดเกี่ยวกับคุณภาพผิว, แทบจะมักจะคุ้มค่ามากกว่า, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. Häufige Fehler, die Oxidation verschlimmern
Viele Oxidationsprobleme entstehen nicht durch eine einzelne falsche Entscheidung – sie summieren sich aus kleinen, korrigierbaren Prozesslücken. Hier sind die Fehler, die unser Engineering-Team am häufigsten sieht:
1. Mit mehr Leistung oder längeren Zyklen kompensieren. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: „heißer und schneller“. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, ความถี่, Beladung), สิ่งนี้มักจะทำให้การออกซิเดชันแย่ลง.
2. ยอมรับ, ไนโตรเจนสามารถละลายทุกอย่างได้. ไนโตรเจนช่วยได้, แต่ไม่สามารถแก้กระบวนการที่มีการควบคุมอุณหภูมิไม่ดี, ชิ้นส่วนเข้าที่สกปรก หรือการถ่ายโอนช้าหลังจากทำความร้อน.
3. ไม่สนความสะอาดของชิ้นส่วนเข้า. น้ำมัน, คราบน้ำยาตัดหรือสนิมบนพื้นผิวของชิ้นส่วนจะเร่งการออกซิเดชันเมื่อทำความร้อน. ใส่เข้ามาสะอาดก็ออกไปสะอาด.
4. การถ่ายโอนชิ้นส่วนช้าหลังจากทำความร้อน. เมื่อชิ้นส่วนที่ถูกทำให้ร้อนอยู่ก่อนขั้นตอนการประมวลผลถัดไป (การช็อกเย็น, การขึ้นรูป, Löten) อยู่ในอากาศเปิด, เพิ่มความหนาของชั้นออกไซด์ทุกวินาที.
5. การจัดตำแหน่งขดลวดไม่ดีหรืออุปกรณ์ที่สึกหรอ. การจัดตำแหน่งชิ้นส่วนไม่สม่ำเสมอทำให้เกิดการอุ่นและออกไซด์ที่แตกต่างกัน – มักถูกเข้าใจผิดว่าเป็นความผันผวนระหว่างชุดวัสดุ.
6. ติดตั้งระบบควบคุมบรรยากาศเพิ่มเติมภายหลัง. การเพิ่มการป้องกันก๊าซให้กับสายการผลิต, ที่ไม่ได้ออกแบบมาสำหรับสิ่งนั้น, มักจะใช้ได้ผลไม่ดีอย่างที่คาดหวัง. หากแอปพลิเคชันต้องการการเกิดออกซิเดชันต่ำ, ควรวางแผนตั้งแต่ต้น.
7. ประเมินราคาของแหล่งพลังงานแยกต่างหาก. ต้นทุนการจัดซื้อที่ต่ำกว่า, ซึ่งนำไปสู่ของเสียมากขึ้น, งานซ่อมแซมเพิ่มเติมและการทำความสะอาดเพิ่มเติม, ไม่ใช่การประหยัด. เปรียบเทียบค่าใช้จ่ายในการดำเนินงานทั้งหมด, ไม่ใช่แค่ราคาซื้อ.
8. Kaufkriterien: worauf Sie bei einem oxidationsarmen System achten sollten
หากโครงการถัดไปของคุณต้องการการควบคุมการเกิดออกซิเดชันอย่างเข้มงวด, เช็กลิสต์ที่ใช้งานได้จริงนี้ช่วยในการประเมินอุปกรณ์. Jeder Punkt auf dieser Liste beeinflusst die Oberflächenqualität direkt oder indirekt:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (ไพโรมิเตอร์- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. ม้วนมาตรฐานให้ผลลัพธ์ที่ดีที่สุดไม่บ่อยนัก. ให้ความสนใจกับผู้จัดจำหน่าย, ที่ออกแบบม้วนให้เหมาะกับรูปทรงชิ้นส่วนเฉพาะของคุณและปริมาณการผลิตของคุณ.
☐ การออกแบบระบบระบายความร้อน. การระบายความร้อนด้วยน้ำที่เพียงพอทั้งสำหรับแหล่งจ่ายไฟและม้วนมีความสำคัญต่อความคงที่ทางความร้อนและผลลัพธ์ที่สม่ำเสมอในระหว่างการทำงานต่อเนื่อง.
☐ ความเข้ากันได้กับชั้นบรรยากาศ. แม้ว่าปัจจุบันคุณจะไม่ต้องการการป้องกันด้วยแก๊ส, คุณควรยืนยัน, ว่าระบบสามารถรวมเข้ากับการหุ้มหรือการล้างก๊าซในพื้นที่เมื่อมีการเปลี่ยนแปลงข้อกำหนดได้.
☐ ความสามารถในการทำซ้ำของอุปกรณ์และการบรรทุก. การวางตำแหน่งชิ้นส่วนที่คงที่สำคัญเท่ากับการจ่ายพลังงานที่คงที่. สอบถามเกี่ยวกับตัวเลือกอุปกรณ์และความเข้ากันได้กับระบบอัตโนมัติ.
☐ การสนับสนุนในการตรวจสอบความถูกต้องของกระบวนการ. ผู้จัดหา, การทดสอบแอปพลิเคชันและการพัฒนากระบวนการก่อนการส่งมอบที่มีให้, สามารถตรวจจับความเสี่ยงจากการเกิดออกซิเดชันได้ตั้งแต่เนิ่น ๆ – จากนั้น, เมื่อแก้ไขได้ในเวลาที่เหมาะสมที่สุด.
☐ ต้นทุนรวมในการเป็นเจ้าของ. เปรียบเทียบราคาซื้อ, ประหยัดพลังงาน, อายุการใช้งานของขดลวด, ข้อกำหนดการบำรุงรักษาและค่าใช้จ่ายที่ซ่อนอยู่จากของเสียและงานซ่อมแซม.
กลยุทธ์ที่ดีที่สุดในการป้องกันการเกิดออกซิเดชันมักไม่ใช่การตัดสินใจทางเทคโนโลยีเพียงอย่างเดียว. มันเป็น การตัดสินใจในระดับระบบ, ซึ่งเริ่มจากการกำหนดข้อกำหนดของพื้นผิวและเลือกอุปกรณ์รอบ ๆ ข้อกำหนดนั้น – ไม่ใช่กลับกัน.
ข้อค้นพบที่สำคัญ: การเกิดออกซิเดชันในการให้ความร้อนด้วยการเหนี่ยวนำเป็นปัญหาของการควบคุมกระบวนการ, ไม่ใช่ปัญหาของวัสดุ. Ein gut ausgelegtes System – bei dem Stromquelle, ขดลวด, Kühlung, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
คำถามที่พบบ่อย: Oxidation beim Induktionserwärmen
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
ก: Für die meisten allgemeinen Erwärmungsanwendungen mit Stahl und Kupfer bietet Stickstoff eine ausreichende Reduzierung der Oxidation zu den niedrigsten Kosten – insbesondere in geschlossenen oder halbgeschlossenen Anlagen. Wechseln Sie zu Argon, wenn Bauteile hochwertig sind, aus oxidationsanfälligen Legierungen bestehen (ไททาเนียม, nickelbasiert) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
ก: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. การหุ้มด้วยแก๊สแบบง่ายหรือการป้องกันท้องถิ่นในบริเวณขดลวดสามารถเพิ่มเข้าไปในระบบส่วนใหญ่ได้ และให้การปรับปรุงที่เห็นได้ชัดในกรณีที่มีข้อกำหนดคุณภาพพื้นผิวในระดับปานกลาง. อย่างไรก็ตาม หากระบบมีปัญหาพื้นฐานเกี่ยวกับการปรับจูนขดลวด, ความเสถียรของประสิทธิภาพ หรือการจัดการชิ้นส่วน, แก๊สเพียงอย่างเดียวจะไม่สามารถให้ผลลัพธ์ตามที่คาดหวังได้. การอัปเกรดที่ประสบความสำเร็จมักเริ่มต้นด้วยการตรวจสอบกระบวนการ: ก่อนอื่นระบุแหล่งการเกิดออกซิเดชันที่โดดเด่นก่อน จากนั้นจึงใช้การควบคุมบรรยากาศเป็นส่วนหนึ่งของวิธีแก้ปัญหาโดยรวม ไม่ใช่มาตรการเดี่ยวลำพัง.
F: ปริมาณการเกิดออกซิเดชันที่ยอมรับได้ในการชุบแข็งเมื่อเทียบกับการบัดกรี?
ก: ขีดจำกัดที่ยอมรับได้นั้นขึ้นอยู่กับ, สิ่งที่จะเกิดขึ้นหลังจากการให้ความร้อน – ไม่ใช่เพียงแค่, รูปลักษณ์ของชิ้นส่วน. ในการชุบแข็ง การมีสีเปลี่ยนเล็กน้อยมักยอมรับได้, ตราบใดที่ขนาดยังคงแม่นยำ, การตรวจสอบรอยแตก (การตรวจสอบด้วยฟลูออเรสเซนต์) oder Montagepassung nach dem Prozess nicht beeinträchtigt. Starker Zunder, ,' der abblättert, die Oberflächenrauheit verändert oder Prüfanzeigen verdeckt, ist nicht akzeptabel. Beim Löten liegt die Messlatte höher: Oxidation an der Fügefläche beeinträchtigt direkt die Benetzung durch das Lot und die Integrität der Verbindung. Selbst leichte Oxidation, die beim Härten noch akzeptabel wäre, kann zu Lötfehlern führen. Legen Sie die Akzeptanzkriterien gemeinsam mit Ihrem Qualitätsteam fest, bevor Sie das Budget für die Oxidationskontrolle bestimmen.
Haben Sie Oxidationsprobleme an Ihrer Induktionserwärmungslinie?
Unser Engineering-Team kann Sie dabei unterstützen, วัสดุ, Zykluszeit, Spulendesign und Atmosphärenanforderungen zu bewerten – und empfehlen, ob eine Standard-Stromquelle oder ein vollständig integriertes System die benötigte Oberflächenqualität liefert.










