
如何减少感应加热过程中的氧化: 8 行之有效的策略
感应加热时的氧化 是首先遇到的工艺问题之一, 制造商在从原型到批量生产过渡时注意到的. 它表现为表面的氧化皮, 变色, 脱碳或焊接时的润湿不良——并导致许多工厂的额外清洁, 后续加工或甚至废品. 好消息: 在大多数情况下,氧化不是材料问题. 它是一个 工艺控制问题 —以及正确的电源组合, 线圈设计, 循环时间和气氛管理可以显著降低它们.
1. 为什么会发生氧化 & 为什么速度很重要
氧化是一个简单的化学反应: 金属 + 氧 + 热量=氧化物. 反应速度随之增加 温度和暴露时间. 这产生了两个实用的杠杆: 保持峰值温度较低, 在流程允许的情况下, 并尽量减少时间, 其中组件处于容易氧化的温度范围内. 这正是感应加热相对于传统工艺具有根本优势的地方: 它能快速带来热量, 本地且仅在区域内, 需要它的地方.
然而,关键词是“可以”。. 感应系统仅具有这些优点, 如果电源, 线圈和控制器与组件正确匹配. 如果频率不对, 周期时间是否漂移或者线圈的耦合是否不一致, 氧化窗口增加. 因此第一个原则很简单: 氧化避免始于工艺设计, 而非附加措施. 电源不应孤立评估——它应与线圈置于同一考量中, 冷却系统, 装置, 传输方法及所有对气氛或屏蔽的要求.
2. 功率控制: 快速加热与. 剧烈加热
在生产中,更快的加热通常会减少氧化——但仅, 当它 可控 发生. 快速加热和激进加热之间存在重要区别:
激进加热: 引入过多功率太快. 表面过热, 在核心或焊接区域达到目标温度之前. 由此产生热点, 首先且最快发生氧化.
可控的快速加热: 利用适合的功率密度和频率针对组件几何形状, 使整个目标区域均匀升温,并在提高温度时将总时间最小化.
缓慢加热: 通常由功率不足或不匹配的电源引起; 延长时间, 在氧化敏感区域内该部件所在的位置. 即使峰值温度正确, 累积暴露可能导致严重的氧化皮.
这里是一种 完整的感应加热解决方案 重要. 如果电源和线圈共同设计, 热量将被精确地引入, 需要的地方, 不必要的暴露被最小化,结果在批次之间保持一致. 在如感应淬火的应用中, 焊接, 收缩装配或预热 重复精度与峰值温度同样重要. 当部件从部件到部件的加热轮廓波动时, 氧化也会波动.
3. 保护气氛: 选择正确的选项
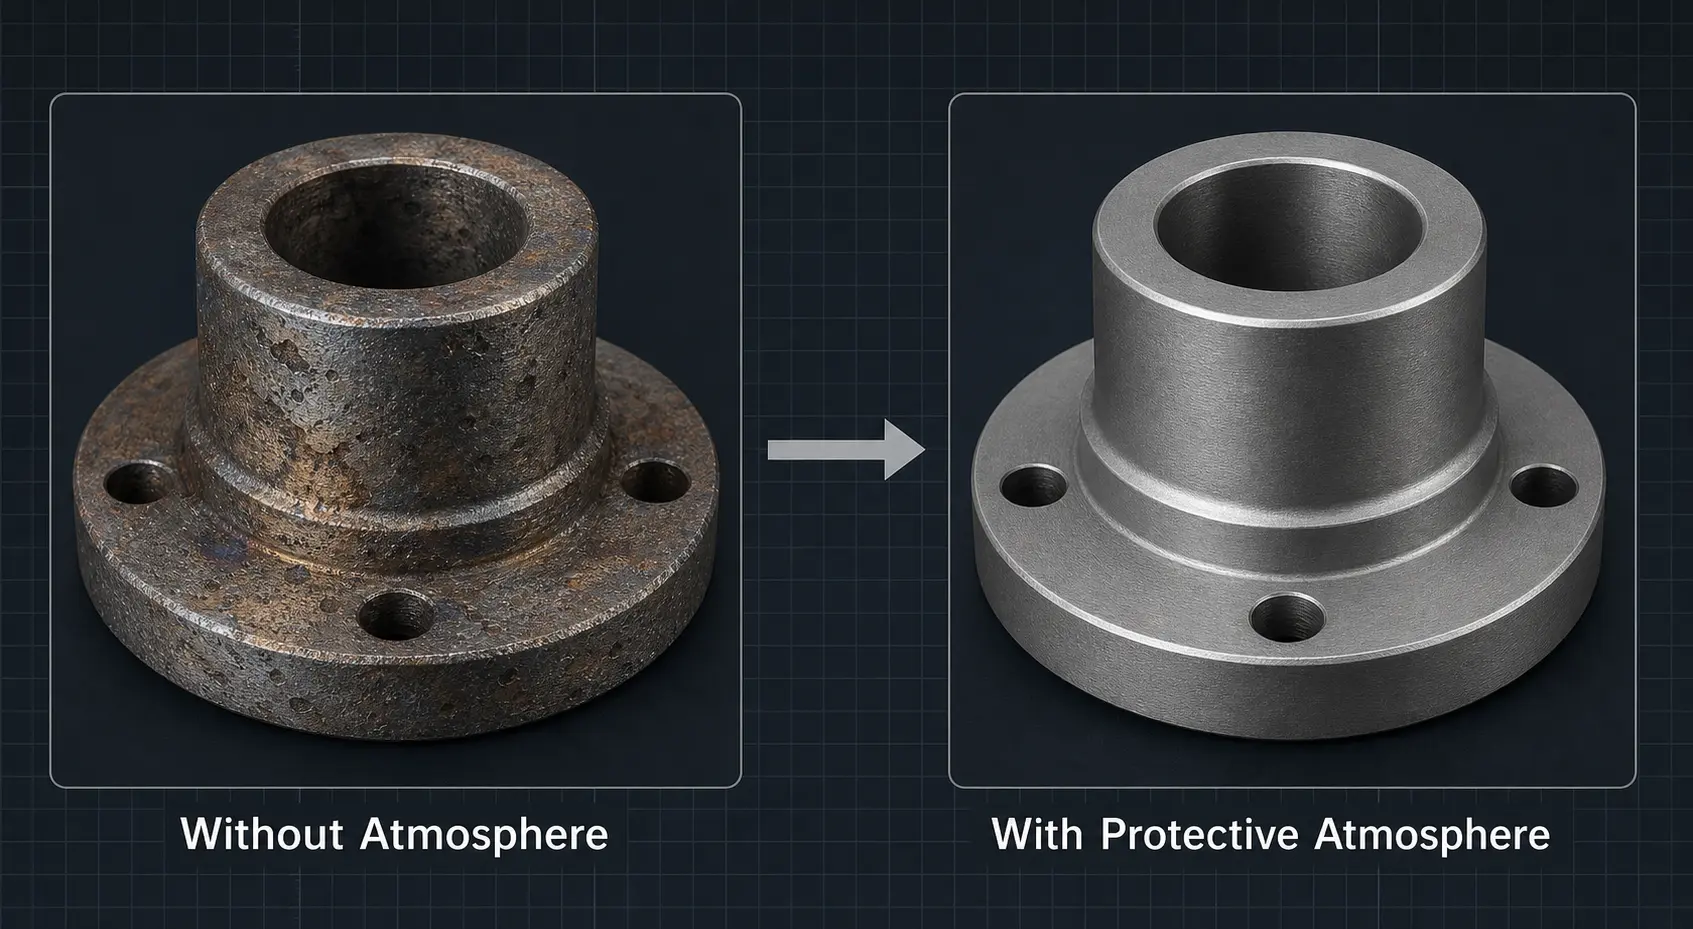
当表面质量是关键时, 保护气氛可以显著减少氧化或完全避免. 但是 没有单一的氛围对每种应用都是最好的. 正确的选择取决于材料, 温度, 生产量和实际所需的表面质量水平. 下表比较了四种最常见的选项.
| 气氛 | 成本 | 效果 | 最适合 | 重要考量 |
|---|---|---|---|---|
| 氮气 (N2) | 低 | 良好 | 钢和铜的一般加热; 封闭或半封闭系统 | 最经济的惰性选择; 广泛可用; 在大多数非关键应用中效果良好 |
| 氩气 (Ar) | 中等 | 更好 | 高品质组件; 易氧化合金; 钛- 以及镍基材料 | 比空气重,因此提供更好的保护覆盖; 在许多供应链中高于散装氮气的纯度 |
| 成型气体 (N2/氢2-混合物) |
中等 | 良好 (还原性) | 应用, 需要还原性条件的; 特定的焊接- 和回火工艺 | 氢含量带来了安全和通风要求; 必须仔细设计 |
| 真空 | 高 | 最好 | 关键表面质量; 空气- 航空航天- 以及医疗组件; 工艺, 不允许氧化的 | 增加设备成本, 装载复杂性和周期时间; 评估整体经济性 |
对于采购团队,决策应基于 整个商业案例 基于, 不仅仅是对更清洁表面的需求. 将设备价格与后续清洁成本进行比较, 报废风险, 维护和产量. 一个具备集成气氛控制的高性能感应加热系统通常可以随着时间的推移降低总体成本——尤其是在氧化已经影响产品质量或客户接受度的情况下.
4. 助熔剂, 涂层 & 屏障方法: 它们何时有用
除了气氛控制之外,多种表面保护方法可以减少某些应用中的氧化. 关键是要理解, 每种方法可以做什么和不能做什么:
助熔剂 (焊接): 在 感应焊接 不可或缺: 助焊剂可保护连接区域免受氧化并支持焊料的适当润湿. 正确的助焊剂化学成分与正确的加热循环同样重要.
防垢涂料: 在热成形和锻造过程中,特殊涂层可以减少加热和转移过程中的氧化. 它们是对良好温度控制的实用补充——不是替代品.
简单的屏蔽/封闭措施: 在许多应用中,一个气体冲洗的封闭装置或线圈周围的局部屏蔽可以显著改善表面质量——而无需完整真空系统的成本.
重要提示: 这些方法作为完整工艺设计的一部分效果最佳. 仅涂层无法解决过热问题. 仅气体屏蔽不能弥补线圈调节不当或功率输出不稳定. 当表面质量直接与光学性能相关, 焊点完整性或后续加工相关, 电源的集成, 线圈, 封装, 冷却和控制是坚固工艺与易损工艺之间的区别.
5. 线圈设计 & 工件定位: 经常被忽视的变量
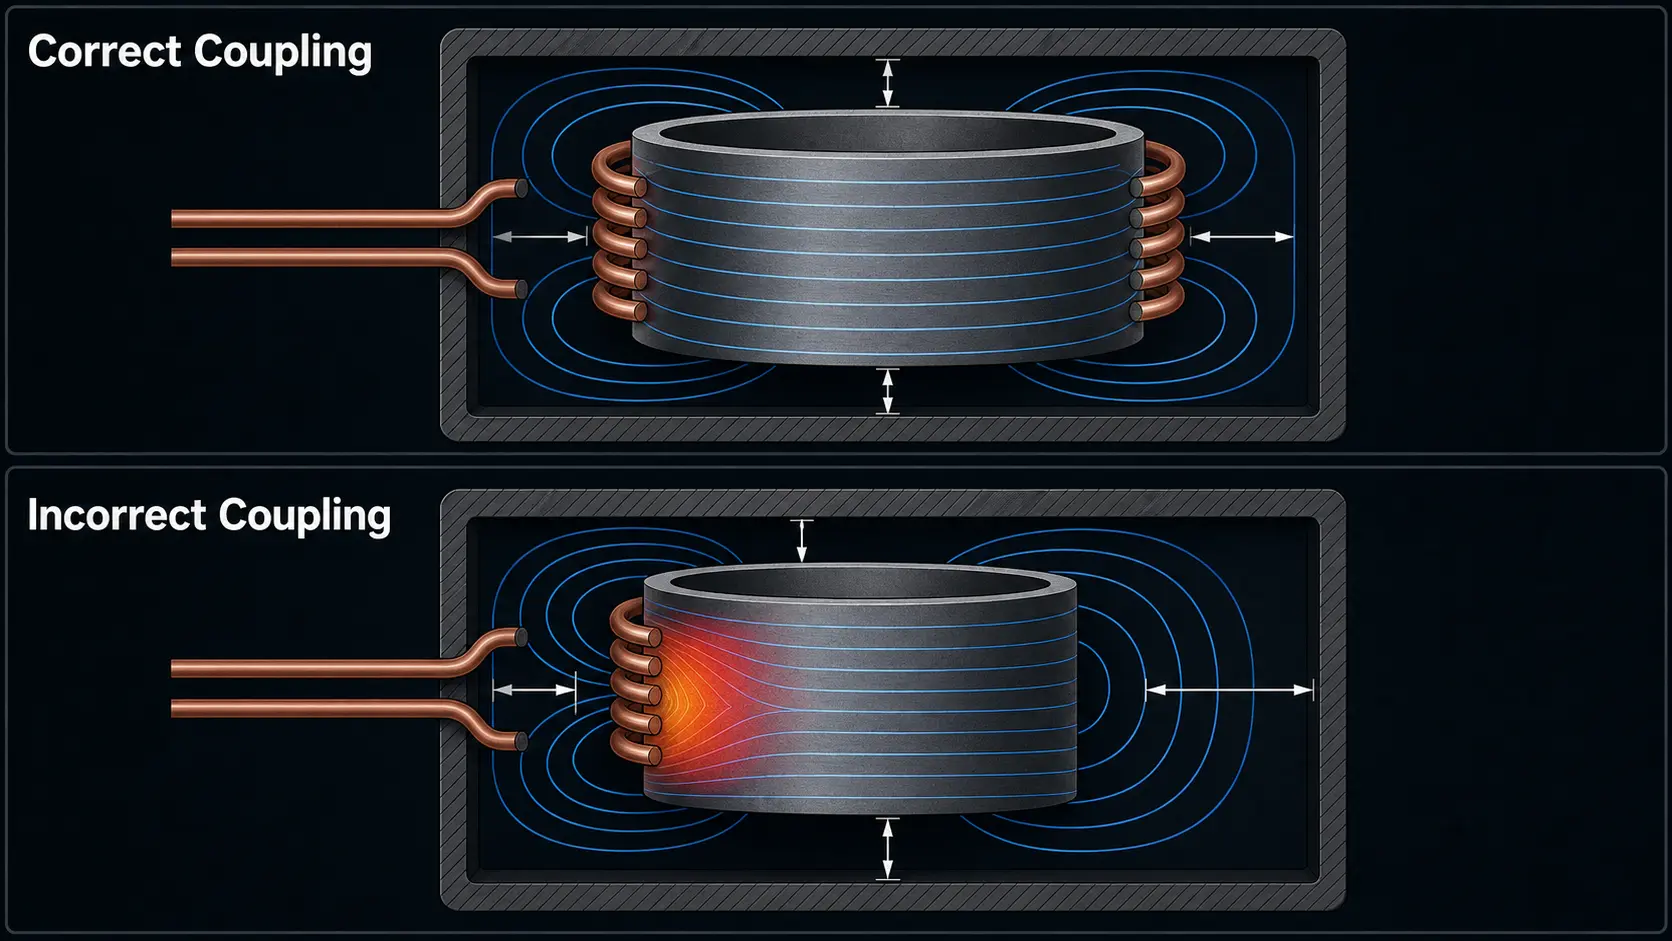
线圈设计对氧化有直接且常被低估的影响. 在边缘的局部过热, 台阶, 孔, 螺纹或在截面厚度变化处产生 可重复的锡花模式, 看起来像材料问题, 实际上是工艺问题. 当线圈的耦合距离变化时, 如果元件放置不均匀或者线圈的状态随时间恶化, 加热模式会不均匀——氧化将出现在最热的区域.
实际稳定性因素, 直接影响氧化的因素:
恒定的耦合距离: 线圈与工件之间的缝隙即使有很小的偏差,也会改变磁耦合并产生温度梯度.
可重复地放置工件: 手动装载不一致是中等批量生产中氧化波动的最常见原因之一.
冷却系统状况: 减少水冷会影响线圈温度, 从而随着时间的推移改变阻抗并改变加热曲线.
设备完整性: 磨损或未对准的设备会改变元件相对于线圈的位置,并导致可预测位置氧化.
线圈状态监测: 一个线圈, 磨损了, 形成电弧或表面恶化, 逐渐产生更多的氧化——通常只能被识别, 当废品率增加时.
一旦发生氧化, 系统运行一段时间后, 材料很少发生突然变化. 更有可能, 那 线圈磨损, 冷却效率下降或对准漂移 使工艺偏离其验证窗口. 一个好的设备供应商应该帮助, 监控和控制这些变量——而不仅仅是提供一个电源.
6. 感应淬火中的氧化控制
在 感应淬火 氧化控制特别紧密地与三个工艺变量相关联: 奥氏体化温度, 加热均匀性和淬火时间点. 如果在淬火之前表面在相变温度以上保持太长时间, 氧化增加,硬度结果也可能变得不太一致.
扫描强化系统, 它与喷雾盖一起精确控制线圈和淬火环之间的距离, 流量和进给速度——可以显着减少表面结垢的形成. 这适用于许多加固项目:
轻微变色 可能可以接受, 如果不影响尺寸精度或后续装配.
强火种 干扰裂纹测试, 尺寸公差和后处理配合——不仅仅是装饰性的.
安全关键或高质量组件 从一开始就证明闭环调节的合理性, 更好的热重复性和保护气氛的集成.
结论: 率氧化作为一部分 整个硬化系统设计, 不是事后的想法. 如果零件对表面质量有严格要求, 它几乎总是更便宜, 从一开始就将这些功能集成到系统中, 比稍后改造.
7. 常见错误, 恶化氧化
许多氧化问题并不是由一个错误的决定引起的 - 它们会积少成多, 可纠正的过程差距. 这是错误, 我们的工程团队最常看到的:
1. 用更大的功率或更长的周期进行补偿. 当组件从流程中出来时被氧化, 是反射经常: “更热、更快”. 没有解决根本原因 (线圈调谐, 频率, 加载中), 这通常会加剧氧化.
2. 认为, 氮能解决一切问题. 氮气有帮助, 但无法纠正温度控制不良的工艺, 污染的进料件或加热后缓慢的传输.
3. 忽略进料件的表面清洁度. 油, 切削液残留或零件表面的锈迹会在加热时加速氧化. 干净进料,干净产出.
4. 加热后零件传输缓慢. 如果加热的零件在下一个工序步骤之前 (淬火, 成形, 焊接) 暴露在空气中, 每秒都会增厚氧化层.
5. 线圈对准不良或夹具磨损. 零件放置不均匀会产生不同的加热和不同的氧化——经常被错误地解释为材料批次之间的波动.
6. 事后安装大气控制. 在不适合的生产线上增加气体保护, 该生产线并未针对该操作设计, 通常不像预期那样有效. 如果应用需要低氧化, 应从一开始就进行规划.
7. 单独评估电源的价格. 较低的购置成本, 导致更高的废品率, 更多的返工和额外清洁, 并不是节省. 比较总体运营成本, 而不仅仅是购买价格.
8. 购买标准: 低氧化系统应注意什么
如果您的下一个项目需要严格的氧化控制, 这个实用的清单有助于评估设备. 清单上的每一点都会直接或间接影响表面质量:
☐ 根据零件几何形状调整频率. 合适的频率可确保, 热量在适当深度生成, 从而将表面过热和不必要的暴露时间降到最低.
☐ 控制精度和重复性. 闭环功率控制和温度监测 (红外测温仪- 或热电偶反馈) 保持每个周期在已验证的范围内.
☐ 线圈调整和支撑. 标准线圈很少能提供最佳效果. 注意供应商, 线圈的设计适合您特定的组件几何形状和产量.
☐ 冷却系统设计. 电源和线圈的充分水冷却对于连续运行中的热稳定性和一致结果至关重要.
☐ 气氛兼容性. 即使您今天不需要气体保护, 你应该确认, 系统可以在需求变化时与防护罩或局部气体冲洗集成.
☐ 装置和装载的可重复性. 部件的固定位置与恒定的性能输出同样重要. 询问装置选项和自动化兼容性.
☐ 提供工艺验证支持. 一个供应商, 在交付前提供应用测试和工艺开发, 可以及早发现氧化风险 – 然后, 当修复它们的成本最低时.
☐ 总拥有成本. 比较购买价格, 能源效率, 线圈寿命, 维护要求与报废和返工的隐藏成本.
避免氧化的最佳策略很少是单一的技术决策. 它是一种 系统层面的决策, 从表面要求的定义开始,并围绕该要求选择设备——而不是相反.
最重要的发现: 感应加热中的氧化是一个工艺控制问题, 不是材料问题. 一个设计良好的系统——在电源方面, 线圈, 冷却, 设备和气氛根据特定组件和生产环境量身定制 - 减少氧化, 提高一致性并降低总体运营成本. 尽早定义表面要求, 相应地设计系统并选择系统合作伙伴, 他们了解整个过程——而不仅仅是电力电子设备.
常见问题解答: 感应加热时的氧化
F: 氮气够吗?, 或者我需要氩气还是真空?
一个: 对于大多数一般的钢和铜加热应用,氮气以最低的成本提供足够的氧化还原 - 特别是在封闭或半封闭系统中. 切换到氩气, 如果组件是高质量的, 由易氧化的合金组成 (钛, 镍基) 或者如果表面质量与客户规格相关. 真空是合理的, 当表面完整性对于功能或安全至关重要时, 例如空气组件- 和太空旅行或医疗技术. 正确的问题不是“什么是最好的?”, 但是“这个组件实际上需要什么——它的成本是多少?”, 如果我们错了?“
F: 我可以在现有的感应加热系统中改装气氛控制吗?
一个: 在许多情况下是的 - 但结果在很大程度上取决于现有系统. 大多数系统都可以添加简单的气体净化外壳或线圈区域的局部屏蔽,并在适度的表面质量要求下提供显着的改进. 但是,如果系统在线圈调谐方面存在根本问题, 性能稳定性或组件处理, 仅靠天然气不会产生预期的结果. 最成功的改造始于流程审核: 首先确定主要的氧化源,然后添加大气控制作为更全面解决方案的一个组成部分 - 而不是作为一项独立措施.
F: 与焊接相比,硬化时可接受的氧化程度是多少?
一个: 可接受的限制取决于此, 加热后会发生什么——不仅如此, 该组件是什么样子的. 固化过程中轻微变色通常是可以接受的, 只要它们具有尺寸精度, 裂纹测试 (荧光渗透检测) 或加工后装配配合不受影响. 强火种, 正在剥落, 表面粗糙度变化或测试指标被遮挡, 不可接受. 当谈到焊接时,标准就提高了: 连接表面的氧化直接影响焊料的润湿和连接的完整性. 即使轻微氧化, 在硬化过程中仍然可以接受, 可能导致焊接错误. 与您的质量团队一起确定验收标准, 在确定氧化控制预算之前.
您的感应加热线上是否存在氧化问题?
我们的工程团队可以为您提供支持, 材料, 周期, 评估并推荐线圈设计和气氛要求, 无论是标准电源还是完全集成的系统都能提供所需的表面质量.










