
Así reduce la oxidación durante el calentamiento por inducción: 8 estrategias comprobadas
La oxidación en el calentamiento por inducción es uno de los primeros problemas del proceso, que los fabricantes notan al pasar del prototipo a la producción en serie. Se manifiesta como escoria en la superficie, decoloración, descarbonización o mala adhesión al soldar, y en muchas empresas conduce a limpieza adicional, retrabalho o incluso piezas defectuosas. La buena noticia: En la mayoría de los casos, la oxidación no es un problema del material. Es un Problema de control del proceso – y la combinación correcta de fuente de corriente, Diseño de bobina, Tiempo de ciclo y gestión de atmósferas puede reducirla significativamente.
|
1. Por qué se produce la oxidación |
5. Diseño de bobina & Posicionamiento 6. Control específico en el endurecimiento |
1. Por qué se produce la oxidación & Por qué la velocidad es importante
la oxidación es una reacción química simple: metal + oxígeno + calor = óxido. la velocidad de reacción aumenta con temperatura y tiempo de exposición. de esto resultan dos palancas prácticas: mantener la temperatura máxima lo más baja posible, según lo permita el proceso, y minimizar el tiempo, en que la pieza se encuentra en el rango de temperatura susceptible a la oxidación. Aquí es exactamente donde el calentamiento por inducción tiene una ventaja fundamental sobre los métodos convencionales: Aporta calor rápida, local y solo en la zona, donde se necesita.
La palabra clave, sin embargo, es 'puede'. Un sistema de inducción solo proporciona estas ventajas, si la fuente de energía, la bobina y el control están correctamente ajustados a la pieza. Ist die Frequenz falsch, si el tiempo del ciclo deriva o el acoplamiento de la bobina es desigual, el intervalo de oxidación se amplía. El primer principio es por lo tanto simple: La prevención de la oxidación comienza con el diseño del proceso, no con medidas adicionales. La fuente de corriente nunca debe evaluarse de forma aislada: debe considerarse junto con la bobina, sistema de refrigeración, Dispositivo, Método de transferencia y todos los requisitos de atmósfera o protección.
2. Control de potencia: Calentamiento rápido vs. Calentamiento agresivo
En la producción, un calentamiento más rápido generalmente reduce la oxidación, pero solo, si se kontrolliert realiza. Hay una diferencia importante entre calentar rápidamente y calentar de manera agresiva:
Calentamiento agresivo: Introduce demasiada potencia demasiado rápido. La superficie se sobrecalienta, antes de que el núcleo o la zona de unión alcancen la temperatura objetivo. Esto genera puntos calientes, que se oxidan primero y más rápido.
Calentamiento rápido controlado: Utiliza la densidad de potencia y la frecuencia adecuada para la geometría del componente, lleva toda la zona objetivo a la temperatura de manera uniforme y minimiza el tiempo total a temperatura elevada.
Calentamiento lento: Frecuentemente causado por una fuente de corriente subdimensionada o mal sintonizada; alarga el tiempo, en el que el componente se encuentra en la zona susceptible a la oxidación. Aunque la temperatura punta sea correcta, puede causar una acumulación de exposición que provoque una considerable costra.
Aquí se usa una solución completa para el calentamiento por inducción importante. Cuando la fuente de corriente y la bobina se diseñan conjuntamente, se introduce el calor precisamente allí, donde se necesita, La exposición innecesaria se minimiza y los resultados permanecen consistentes entre lotes. En aplicaciones como el temple por inducción, Löten, El ensamblaje por contracción o el precalentamiento es La repetibilidad es tan importante como la temperatura máxima. Si el perfil de calentamiento varía de pieza a pieza,, también varía la oxidación.
3. Atmósferas protectoras: elegir la opción correcta
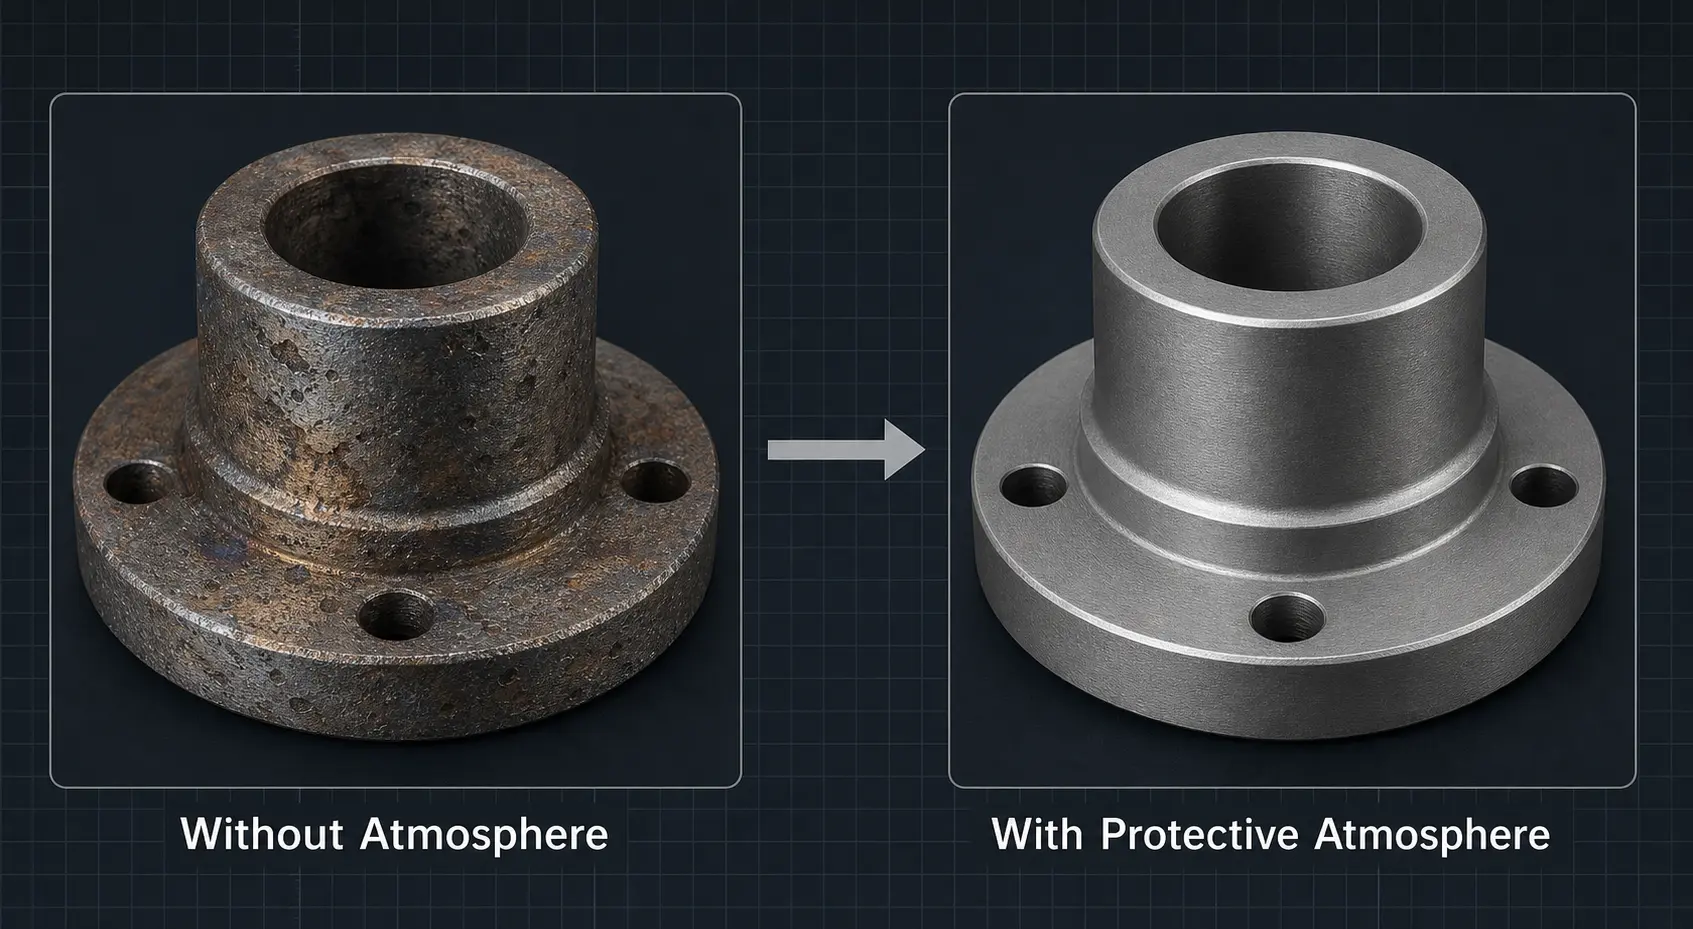
Cuando la calidad de la superficie es crítica, una atmósfera protectora puede reducir significativamente la oxidación o incluso evitarla por completo. Pero ninguna atmósfera única es la mejor para todas las aplicaciones. Die richtige Wahl hängt von Material, Temperatura, Produktionsvolumen und dem tatsächlich erforderlichen Niveau der Oberflächenqualität ab. Die folgende Tabelle vergleicht die vier gängigsten Optionen.
| Atmosphäre | Kosten | Wirkung | Más adecuado para | Wichtige Überlegungen |
|---|---|---|---|---|
| Stickstoff (N2) | Bajo | Gut | Calentamiento general de acero y cobre; instalaciones cerradas o semicerradas | Opción inerte más económica; ampliamente disponible; funciona bien en la mayoría de las aplicaciones no críticas |
| Argón (Ar) | Mittel | Mejor | Componentes de alta calidad; aleaciones susceptibles a la oxidación; Titan- y materiales a base de níquel | Más pesado que el aire y, por lo tanto, ofrece una mejor cobertura de protección; En muchas cadenas de suministro mayor pureza que el nitrógeno a granel |
| Gas de formación (N2/H2-Mezcla) |
Mittel | Gut (Reduciente) | Aplicaciones, Que requieren condiciones reductoras; Ciertos procesos de soldadura- Y recocido | El contenido de hidrógeno conlleva requisitos de seguridad y ventilación; Debe diseñarse cuidadosamente |
| Vacío | Hoch | Lo mejor | Calidad superficial crítica; Aire- y aeroespacial- Así como componentes médicos; Procesos, Que no toleran oxidación | Aumenta los costos de instalación, Complejidad de carga y tiempo de ciclo; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. Ein leistungsfähigeres Induktionserwärmungssystem mit integrierter Atmosphärensteuerung kann die Gesamtkosten über die Zeit häufig senken – insbesondere wenn Oxidation bereits Produktqualität oder Kundenakzeptanz beeinträchtigt.
4. Fundentes, Beschichtungen & procedimiento de barrera: cuándo ayudan
Además del control de la atmósfera, varios métodos de protección superficial pueden reducir la oxidación en aplicaciones específicas. Es crucial entender, lo que cada método puede lograr y lo que no:
Fundentes (Löten): En Soldadura por inducción se vuelve indispensable: El fundente protege la zona de unión contra la oxidación y apoya la humectación adecuada por parte del estaño. La química correcta del fundente es tan importante como el ciclo de calentamiento adecuado.
Recubrimientos de protección contra la escoria: Beim Warmumformen und Schmieden können spezielle Beschichtungen die Oxidation während Erwärmung und Transfer reduzieren. Sie sind eine praktische Ergänzung – kein Ersatz – für eine gute Temperaturkontrolle.
Einfache Abschirmungen/Einhausungen: In vielen Anwendungen kann eine gasgespülte Einhausung oder eine lokale Abschirmung um die Spule die Oberflächenqualität deutlich verbessern – ohne die Kosten eines vollständigen Vakuumsystems.
Der wichtige Hinweis: Estos métodos funcionan mejor como parte de un diseño de proceso completo. Un recubrimiento por sí solo no resuelve un problema de sobrecalentamiento. Una protección de gas por sí sola no compensa una bobina mal ajustada o una entrega de energía inestable. Cuando la calidad de la superficie está directamente relacionada con la apariencia, la integridad de la soldadura o el procesamiento posterior, la integración de la fuente de alimentación, Spule, el encapsulado, la refrigeración y el control es la diferencia entre un proceso robusto y uno propenso a fallos.
5. Diseño de bobina & posicionamiento de componentes: las variables a menudo pasadas por alto
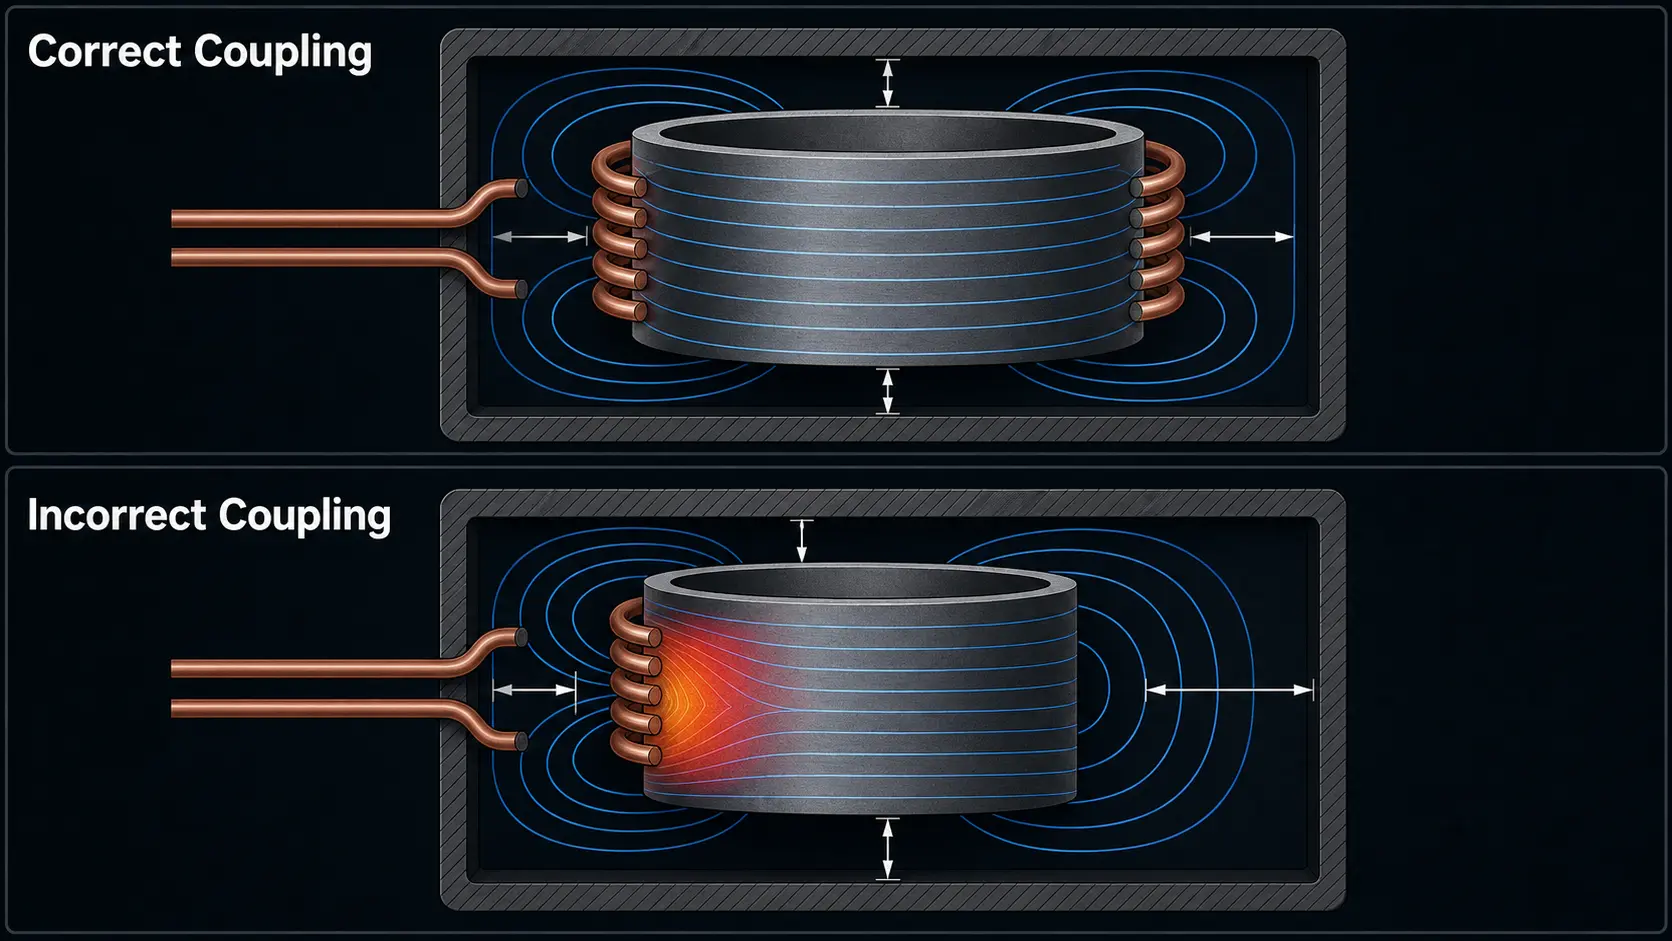
El diseño de la bobina tiene una influencia directa y a menudo subestimada en la oxidación. Sobrecalentamiento local en los bordes, Pasajes, Orificios, Roscas o cuando se cambie el grosor de la sección transversal generan Patrones de escoria repetibles, que parecen un problema de material, pero que en realidad son un problema de proceso. Cuando varía la distancia de acoplamiento de la bobina, Los componentes se colocan de manera desigual o el estado de la bobina se deteriora con el tiempo, el patrón de calentamiento se vuelve desigual – y la oxidación sigue las zonas más calientes.
Factores prácticos de estabilidad, que afectan directamente la oxidación:
Distancia de acoplamiento constante: Incluso pequeñas desviaciones en la brecha entre la bobina y la pieza modifican el acoplamiento magnético y generan gradientes de temperatura.
Colocación repetible de las piezas: La carga manual no uniforme es una de las causas más comunes de la oxidación fluctuante en la producción de series medianas.
Estado del sistema de refrigeración: El enfriamiento por agua deficiente influye en la temperatura de la bobina, cambia así la impedancia y altera el perfil de calentamiento con el tiempo.
Integridad del dispositivo: Los dispositivos desgastados o mal alineados cambian la posición de la pieza respecto a la bobina y causan oxidación en lugares previsibles.
Monitoreo del estado de la bobina: Una bobina, que se desgasta, forma arcos eléctricos o cuya superficie se deteriora, genera gradualmente más oxidación: a menudo solo se reconoce, cuando aumenta la tasa de rechazo.
Cuando la oxidación ocurre por primera vez, después de que el sistema ha estado en funcionamiento algún tiempo, rara vez se trata de un cambio de material repentino. Wahrscheinlicher ist, dass Spulenverschleiß, nachlassende Kühlung oder Ausrichtungsdrift den Prozess aus seinem validierten Fenster verschoben haben. Ein guter Anlagenlieferant sollte dabei helfen, monitorear y controlar estas variables, y no solo proporcionar una fuente de corriente.
6. control de oxidación durante el endurecimiento por inducción
En Endurecimiento por inducción el control de la oxidación está especialmente estrechamente relacionado con tres variables del proceso: temperatura de austenitización, uniformidad de calentamiento y momento de enfriamiento. Si la superficie se mantiene demasiado tiempo por encima de la temperatura de transformación antes del enfriamiento, la oxidación aumenta y los resultados de dureza también pueden volverse menos consistentes.
Una instalación para el temple por escaneo, que regula con precisión la distancia entre la bobina y el anillo de enfriamiento – junto con la cobertura de pulverización, La tasa de flujo y la velocidad de avance – pueden reducir significativamente la formación de óxido en la superficie. En muchos proyectos de endurecimiento se considera:
Leve decoloración puede ser aceptable, si no afecta la precisión dimensional o el montaje posterior.
Óxido severo interfiere con la prueba de fisuras, Tolerancia dimensional y ajuste posterior – nunca es solo cosmético.
Componentes críticos para la seguridad o de alta calidad justificar desde el principio un control en circuito cerrado, mejor precisión térmica repetible y la integración de una atmósfera protectora.
La conclusión: Evaluar la oxidación como parte del diseño total del sistema de endurecimiento, no como un punto posterior. Si la pieza requiere altos estándares de calidad superficial, casi siempre es más conveniente, integrar estas funciones desde el principio en el sistema, que incorporarlas más tarde.
7. Errores frecuentes, empeorar la oxidación
Muchos problemas de oxidación no surgen de una sola decisión incorrecta: se acumulan a partir de pequeñas, brechas de proceso corregibles. Aquí están los errores, que nuestro equipo de ingeniería ve con más frecuencia:
1. Compensar con más potencia o ciclos más largos. Cuando los componentes salen oxidados del proceso, el reflejo suele ser: 'más caliente y más rápido'. Sin abordar la causa real (Ajuste de bobinas, Frequenz, Carga), esto generalmente empeora la oxidación.
2. Annehmen, que el nitrógeno lo soluciona todo. El nitrógeno ayuda, pero no puede corregir un proceso con mal control de temperatura, piezas de entrada sucias o transferencia lenta después del calentamiento.
3. Ignorar la limpieza superficial de las piezas de entrada. Öl, Los residuos de fluidos de corte o el óxido en la superficie de la pieza aceleran la oxidación al calentar. Limpio al entrar significa limpio al salir.
4. Transferencia lenta de la pieza después del calentamiento. Si la pieza calentada queda antes del siguiente paso del proceso (Temple, Conformado, Löten) al aire libre, aumenta cada segundo la capa de óxido.
5. Desalineación del bobinado o desgaste de los dispositivos. La colocación desigual de los componentes genera calentamiento variable y oxidación variable, a menudo interpretada erróneamente como variación entre lotes de material.
6. Instalar un control de atmósfera posteriormente. Agregar una protección de gas a una línea, que no estaba diseñada para ello, rara vez funciona tan bien como se espera. Cuando la aplicación requiere poca oxidación, debería planificarse desde el principio.
7. Evaluar el precio de la fuente de energía de forma aislada. Costos de adquisición más bajos, que llevan a más desperdicio, más retrabajo y limpieza adicional, no son un ahorro. Compare todos los costos operativos, no solo el precio de compra.
8. criterios de compra: a qué debe prestar atención en un sistema con baja oxidación
Si su próximo proyecto requiere un control estricto de la oxidación, esta práctica lista de verificación ayuda a evaluar los equipos. Cada punto en esta lista influye directa o indirectamente en la calidad de la superficie:
☐ Adaptación de la frecuencia a la geometría del componente. La frecuencia correcta asegura, que el calor se genere a la profundidad adecuada, lo que minimiza el sobrecalentamiento de la superficie y el tiempo de exposición innecesario.
☐ Precisión de control y repetibilidad. Control de potencia en lazo cerrado y monitoreo de temperatura (Pirómetro- o retroalimentación de termopar) mantienen cada ciclo dentro de la ventana validada.
☐ Adaptación y soporte de bobinas. Una bobina estándar rara vez proporciona resultados óptimos. Preste atención a un proveedor, diseña las bobinas adecuadas a la geometría específica de su componente y a su volumen de producción.
☐ Diseño del sistema de refrigeración. Una refrigeración por agua adecuada tanto para la fuente de alimentación como para la bobina es crucial para la estabilidad térmica y resultados constantes en operación continua.
☐ Compatibilidad con la atmósfera. Aunque hoy no necesite protección con gas, debería confirmar, que el sistema puede integrarse con un recubrimiento o flujo de gas local si cambian los requisitos.
☐ Repetibilidad del dispositivo y de la carga. La colocación constante de las piezas es tan importante como la entrega constante de potencia. Pregunte por las opciones de dispositivos y la compatibilidad con la automatización.
☐ Apoyo en la validación del proceso. Un proveedor, que ofrece pruebas de aplicación y desarrollo de procesos antes de la entrega, puede reconocer riesgos de oxidación temprano – entonces, cuando sea más económico solucionarlos.
☐ Costo total de propiedad. Compare el precio de compra, Eficiencia energética, Vida útil de las bobinas, Requisitos de mantenimiento y los costos ocultos del desperdicio y la reelaboración.
La mejor estrategia para evitar la oxidación rara vez es una decisión tecnológica única. Es una Decisión a nivel de sistema, que comienza con la definición del requisito de la superficie y selecciona la instalación alrededor de esto, no al revés.
Wichtigste Erkenntnis: La oxidación durante el calentamiento por inducción es un problema de control del proceso, no un problema de material. Un sistema bien diseñado, en el que la fuente de corriente, Spule, Kühlung, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
Preguntas frecuentes: La oxidación en el calentamiento por inducción
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
A: Para la mayoría de las aplicaciones generales de calentamiento con acero y cobre, el nitrógeno ofrece una reducción suficiente de la oxidación a los costos más bajos – especialmente en instalaciones cerradas o semicerradas. Cambie a argón, cuando las piezas sean de alta calidad, están hechas de aleaciones susceptibles a la oxidación (Titan, a base de níquel) o cuando la calidad de la superficie esté vinculada a una especificación del cliente. El vacío está justificado, cuando la integridad de la superficie sea crítica para la función o la seguridad, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
A: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Una simple carcasa con purga de gas o un apantallamiento local en el área de las bobinas se puede añadir en la mayoría de los sistemas y ofrece una mejora notable bajo requisitos moderados de calidad superficial. Sin embargo, si el sistema tiene problemas fundamentales en la sintonización de las bobinas, la estabilidad del rendimiento o el manejo de los componentes, el gas por sí solo no proporcionará los resultados esperados. Las actualizaciones más exitosas comienzan con una auditoría del proceso: Zuerst die dominante Oxidationsquelle identifieren und dann die Atmosphärensteuerung als einen Baustein einer umfassenderen Lösung ergänzen – nicht als alleinstehende Maßnahme.
F: Wie viel Oxidation ist beim Härten im Vergleich zum Löten akzeptabel?
A: Die akzeptable Grenze hängt davon ab, was nach dem Erwärmen geschieht – nicht nur davon, wie das Bauteil aussieht. Beim Härten ist leichte Verfärbung häufig tolerierbar, sofern sie Maßhaltigkeit, Rissprüfung (Fluoreszenz-Eindringprüfung) o el ajuste de montaje no se ve afectado después del proceso. Óxido severo, que se desprende, que cambia la rugosidad de la superficie o cubre las indicaciones de prueba, no es aceptable. Para la soldadura, el nivel de exigencia es mayor: La oxidación en la superficie de unión afecta directamente la humectación por el soldadura y la integridad de la conexión. Incluso una ligera oxidación, que todavía sería aceptable durante el endurecimiento, puede provocar errores de soldadura. Defina los criterios de aceptación junto con su equipo de calidad, antes de determinar el presupuesto para el control de oxidación.
¿Tiene problemas de oxidación en su línea de calentamiento por inducción??
Nuestro equipo de ingeniería puede ayudarle, Material, Zykluszeit, a evaluar el diseño de bobinas y los requisitos de atmósfera, y recomendar, si una fuente de corriente estándar o un sistema totalmente integrado proporciona la calidad de superficie necesaria.










