
Così ridurrete l'ossidazione durante il riscaldamento a induzione: 8 strategie collaudate
Ossidazione durante il riscaldamento a induzione è uno dei primi problemi di processo, che i produttori notano nel passaggio dal prototipo alla produzione di serie. Si manifesta come incrostazioni sulla superficie, Scolorimento, Decarburazione o cattiva bagnabilità durante la saldatura – e porta in molte aziende a pulizie aggiuntive, Rilavorazioni o addirittura scarti. La buona notizia: Nella maggior parte dei casi l'ossidazione non è un problema del materiale. È un Problem der Prozesskontrolle – und die richtige Kombination aus Stromquelle, Progettazione della bobina, Zykluszeit und Atmosphärenmanagement kann sie deutlich reduzieren.
|
5. Progettazione della bobina & Posizionamento 6. Spezifische Kontrolle beim Härten |
1. Warum Oxidation entsteht & warum Geschwindigkeit wichtig ist
L'ossidazione è una semplice reazione chimica: Metallo + Ossigeno + Calore = Ossido. La velocità di reazione aumenta con Temperatura e tempo di esposizione. Ne derivano due leve pratiche: mantenere la temperatura massima il più bassa possibile, compatibilmente con il processo, e minimizzare il tempo, in cui il componente si trova nella fascia di temperatura sensibile all'ossidazione. Proprio qui il riscaldamento a induzione ha un vantaggio fondamentale rispetto ai metodi convenzionali: Produce calore rapidamente, localmente e solo nella zona, dove è necessario.
La parola chiave, tuttavia, è 'può'. Un sistema a induzione fornisce questi vantaggi solo se, la sorgente di corrente,, la bobina e il controllo sono correttamente abbinati al componente. Se la frequenza è sbagliata, il tempo del ciclo deriva o il collegamento della bobina è irregolare, la finestra di ossidazione si amplia. Il primo principio è quindi semplice: La prevenzione dell'ossidazione inizia con la progettazione del processo, non con misure aggiuntive. La sorgente di corrente non dovrebbe mai essere valutata isolatamente – appartiene alla stessa considerazione della bobina, Kühlsystem, Apparecchio, Metodo di trasferimento e tutti i requisiti relativi all'atmosfera o alla schermatura.
2. Leistungsregelung: schnelles Erwärmen vs. aggressives Erwärmen
In produzione, un riscaldamento più rapido riduce generalmente l'ossidazione – tuttavia solo, se questo controllato avviene. C'è una differenza importante tra riscaldamento rapido e riscaldamento aggressivo:
Riscaldamento aggressivo: Introducendo troppa potenza troppo velocemente. La superficie si surriscalda, prima che il nucleo o l'area di giunzione raggiungano la temperatura obiettivo. Questo crea punti caldi, che si ossidano per primi e più rapidamente.
Riscaldamento rapido controllato: Utilizza la densità di potenza e la frequenza appropriate per la geometria del componente, porta l'intera zona obiettivo uniformemente alla temperatura e minimizza il tempo complessivo a temperatura elevata.
Riscaldamento lento: Spesso causato da una fonte di alimentazione sottodimensionata o scarsamente adattata; allunga i tempi, in cui il componente si trova nella zona suscettibile all'ossidazione. Anche se la temperatura di picco è corretta, l'esposizione cumulativa può causare dimensioni significative.
Ce ne sarà uno qui soluzione completa per il riscaldamento a induzione importante. Quando la fonte di alimentazione e la bobina sono progettate insieme, il calore viene introdotto proprio lì, where it is needed, l'esposizione inutile viene minimizzata e i risultati rimangono costanti tra i lotti. Per applicazioni come la tempra ad induzione, Nella saldatura a brasatura, la giunzione per contrazione o il preriscaldamento è la ripetibilità è importante quanto la temperatura massima. Se il profilo di riscaldamento varia da componente a componente, varia anche l'ossidazione.
3. Schutzatmosphären: die richtige Option wählen
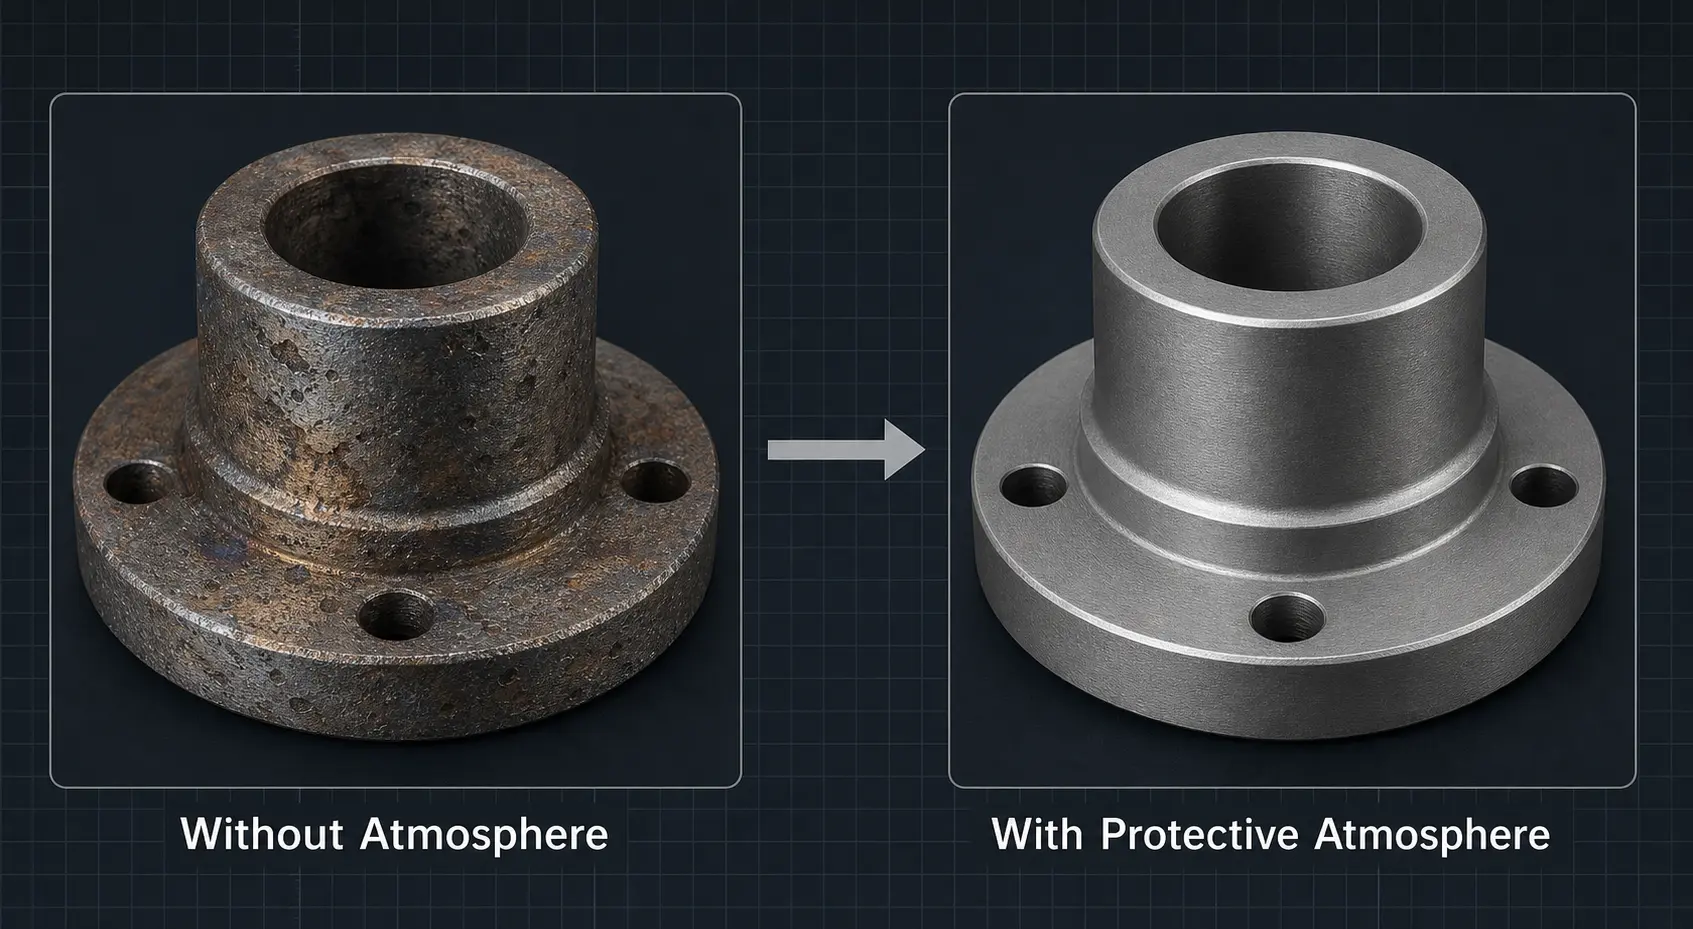
Quando la qualità della superficie è critica, un'atmosfera protettiva può ridurre significativamente o evitare completamente l'ossidazione. Ma nessuna atmosfera singola è la migliore per ogni applicazione. La scelta giusta dipende dal materiale, Temperatura, dal volume di produzione e dal livello effettivamente richiesto della qualità della superficie. La seguente tabella confronta le quattro opzioni più comuni.
| Atmosfera | Costi | Effetto | Più adatto per | Considerazioni importanti |
|---|---|---|---|---|
| Azoto (N2) | Basso | Buono | Riscaldamento generale di acciaio e rame; Impianti chiusi o semi-chiusi | Opzione inerte più economica; Ampiamente disponibile; Funziona bene nella maggior parte delle applicazioni non critiche |
| Argon (Ar) | Medio | Migliore | Componenti di alta qualità; Leghe sensibili all'ossidazione; Titan- e materiali a base di nichel | Più pesante dell'aria e offre quindi una migliore copertura protettiva; in molte filiere maggiore purezza rispetto all'azoto sfuso |
| Gas formato (N2/H2-Miscela) |
Medio | Buono (riducente) | Applicazioni, che richiedono condizioni riducenti; alcuni processi di saldatura- e ricottura | La presenza di idrogeno comporta requisiti di sicurezza e ventilazione; deve essere progettato attentamente |
| Vuoto | Alta | Meglio | Qualità critica della superficie; Luft- und Raumfahrt- così come componenti medicali; Processi, che non tollerano ossidazione | Aumenta i costi degli impianti, Complessità di caricamento e tempo di ciclo; Valutare l’efficienza economica complessiva |
Per i team di acquisto, la decisione dovrebbe essere basata su intero caso aziendale basato, non solo il desiderio di una superficie più pulita. Confrontare il prezzo del sistema con i costi di pulizia a valle, Rifiutare il rischio, Manutenzione e produttività. Un sistema di riscaldamento a induzione più efficiente con controllo integrato dell'atmosfera può spesso ridurre i costi totali nel tempo – specialmente quando l'ossidazione compromette già la qualità del prodotto o l'accettazione da parte dei clienti.
4. Flussmittel, Rivestimenti & Barriereverfahren: wann sie helfen
Oltre al controllo dell'atmosfera, diversi metodi di protezione della superficie possono ridurre l'ossidazione in applicazioni specifiche. È fondamentale comprendere, cosa ogni metodo può fare e cosa no:
Flussmittel (Nella saldatura a brasatura): Durante La brasatura a induzione indispensabile: Il flusso protegge l'area di giunzione dall'ossidazione e supporta la corretta bagnabilità mediante la saldatura. La chimica corretta del flussante è importante quanto il giusto ciclo di riscaldamento.
Rivestimenti protettivi contro la ruggine: Durante la deformazione a caldo e la forgiatura, rivestimenti speciali possono ridurre l'ossidazione durante il riscaldamento e il trasferimento. Sono un complemento pratico – non un sostituto – di un buon controllo della temperatura.
Semplici schermature/recinzioni: In molte applicazioni, un involucro soffiato a gas o una schermatura locale attorno alla bobina può migliorare significativamente la qualità della superficie – senza i costi di un sistema a vuoto completo.
L'importante avvertimento: Questi metodi funzionano meglio come parte di un progetto di processo completo. Una sola verniciatura non risolve un problema di surriscaldamento. Una sola schermatura a gas non compensa una bobina mal tarata o un'erogazione di potenza instabile. Quando la qualità della superficie è direttamente collegata all'ottica, L'integrità della saldatura o della lavorazione successiva è collegata, è l'integrazione della fonte di alimentazione, Spule, incapsulamento, raffreddamento e controllo la differenza tra un processo robusto e uno soggetto a guasti.
5. Progettazione della bobina & Bauteilpositionierung: le variabili spesso trascurate
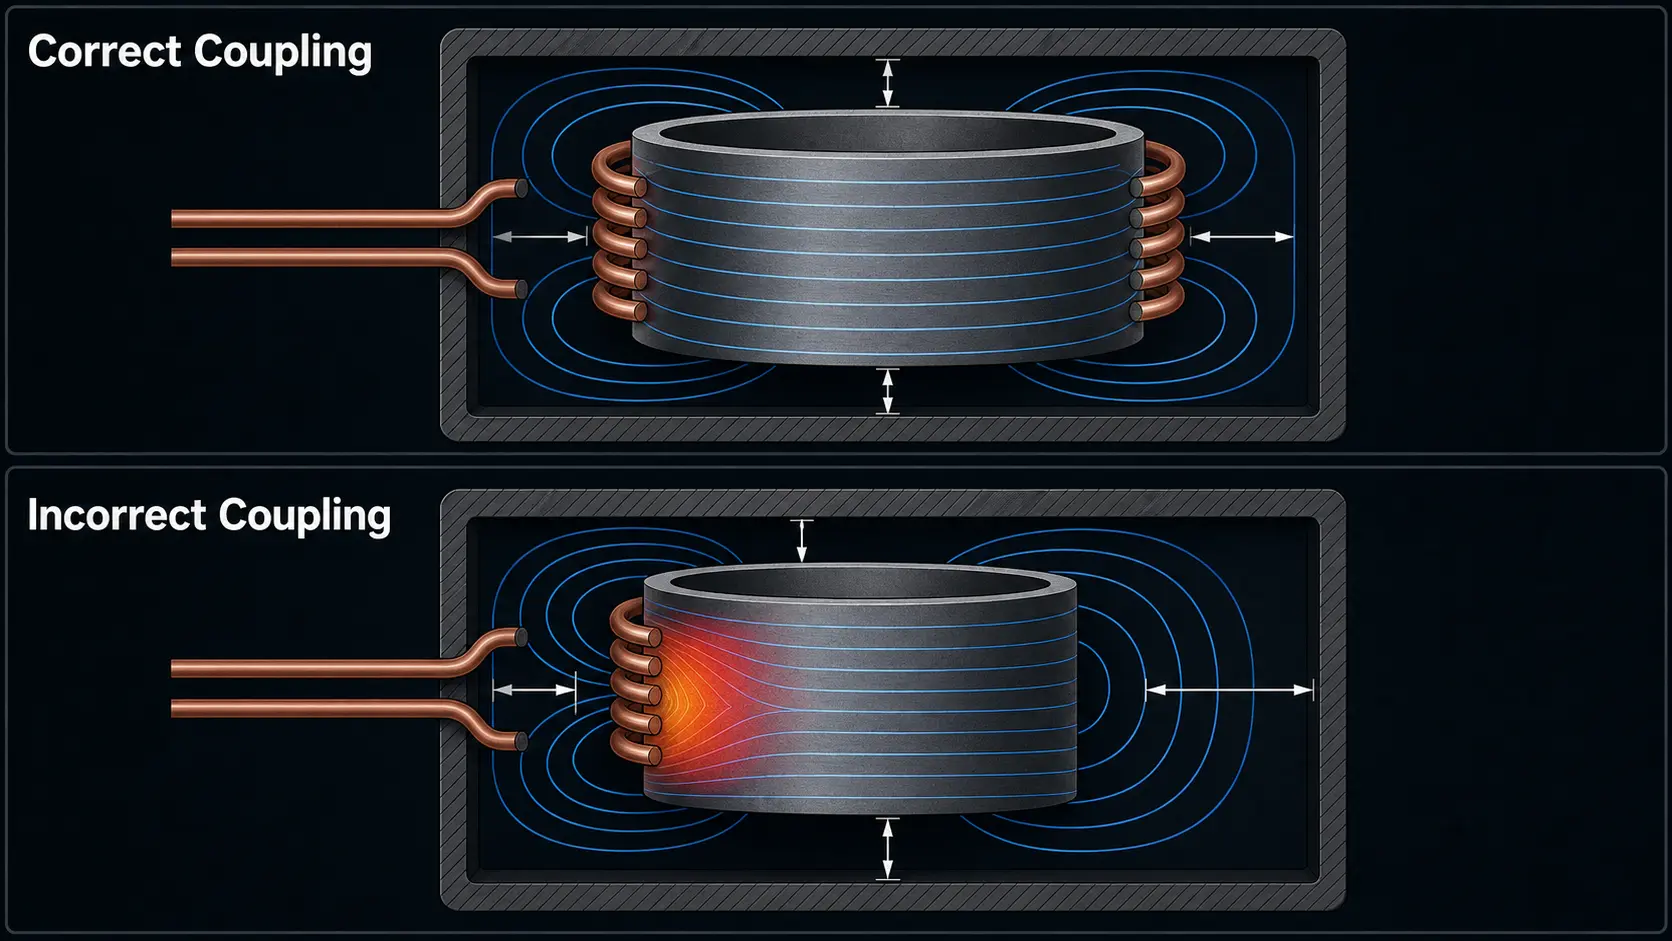
Il design della bobina ha un'influenza diretta e spesso sottovalutata sull'ossidazione. Surriscaldamento locale sui bordi, gradini, fori, filettature o in caso di variazioni dello spessore della sezione trasversale genera schemi di bruciature ripetibili, che sembrano un problema del materiale, ma che in realtà sono un problema del processo. Se la distanza di accoppiamento della bobina varia, i componenti vengono inseriti in modo non uniforme o lo stato della bobina peggiora nel tempo, il modello di riscaldamento diventa irregolare – e l'ossidazione segue le zone più calde.
Fattori pratici di stabilità, che influenzano direttamente l'ossidazione:
Distanza di accoppiamento costante: Anche piccole deviazioni nella fessura tra bobina e componente modificano l'accoppiamento magnetico e generano gradienti di temperatura.
Inserimento ripetibile dei componenti: Il caricamento manuale non uniforme è una delle cause più comuni di ossidazione variabile nella produzione a media tiratura.
Stato del sistema di raffreddamento: Il raffreddamento ad acqua ridotto influisce sulla temperatura della bobina, modifica così l'impedenza e altera il profilo di riscaldamento nel tempo.
Integrità del dispositivo: Dispositivi usurati o mal allineati modificano la posizione del componente rispetto alla bobina e causano ossidazione in punti prevedibili.
Monitoraggio dello stato della bobina: Una bobina, che si usura, forma archi elettrici o il cui superficie peggiora, produce gradualmente più ossidazione – spesso rilevata solo, quando aumenta il tasso di scarto.
Quando l'ossidazione si è verificata solo, dopo che il sistema ha funzionato per un po' di tempo, non si tratta quasi mai di un cambiamento improvviso del materiale. È più probabile, che Usura delle bobine, raffreddamento decrescente o deriva di allineamento hanno spostato il processo dalla sua finestra convalidata. Un buon fornitore di impianti dovrebbe aiutare, a monitorare e controllare queste variabili – e non solo fornire una sorgente di corrente.
6. Controllo dell'ossidazione nella tempratura a induzione
Durante tempra a induzione il controllo dell'ossidazione è particolarmente strettamente legato a tre variabili di processo: Temperatura di austenitizzazione, Uniformità del riscaldamento e momento della tempra. Se la superficie viene mantenuta troppo a lungo al di sopra della temperatura di trasformazione prima della tempra, nimmt die Oxidation zu und auch die Härteergebnisse können weniger konstant werden.
Eine Anlage zum Scan-Härten, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, Tolleranza dimensionale e adattamento post-processo – non è mai solo cosmetico.
Componenti critici per la sicurezza o di alta qualità giustificano fin dall'inizio un controllo in loop chiuso, migliore ripetibilità termica e integrazione di un'atmosfera protettiva.
La conclusione: Valutare l'ossidazione come parte del progetto complessivo del sistema di indurimento, non come un punto successivo. Quando il componente richiede precise caratteristiche della superficie, è quasi sempre più conveniente, integrare queste funzioni nel sistema fin dall'inizio, aggiungerle successivamente.
7. Errori comuni, peggiorare l'ossidazione
Molti problemi di ossidazione non derivano da una singola decisione sbagliata – si accumulano da piccoli, difetti di processo correggibili. Ecco gli errori, che il nostro team di ingegneria vede più spesso:
1. Compensare con più potenza o cicli più lunghi. Quando i componenti escono dal processo ossidati, il riflesso è spesso: 'più caldo e più veloce'. Senza risolvere la causa effettiva (Regolazione delle bobine, Frequenza, Caricamento), questo peggiora generalmente l'ossidazione.
2. Accettare, il azoto scioglie tutto. l'azoto aiuta, ma non può correggere un processo con cattivo controllo della temperatura, parti di ingresso sporche o trasferimento lento dopo il riscaldamento.
3. ignorare la pulizia superficiale delle parti in ingresso. Öl, residui di fluidi da taglio o ruggine sulla superficie del componente accelerano l'ossidazione durante il riscaldamento. pulito dentro significa pulito fuori.
4. trasferimento lento dei componenti dopo il riscaldamento. Se il componente riscaldato giace all'aperto prima della fase successiva del processo (Tempra, Deformazione, Nella saldatura a brasatura) all'aria aperta, aumenta ogni secondo lo strato di ossido.
5. Cattivo allineamento delle bobine o attrezzature usurate. Il posizionamento non uniforme dei componenti genera riscaldamento variabile e ossidazione variabile – frequentemente interpretato erroneamente come variazione tra lotti di materiale.
6. Installare successivamente il controllo dell'atmosfera. L'aggiunta di una barriera di gas a una linea, che non è stata progettata per questo, funziona raramente così bene come previsto. Se l'applicazione richiede bassa ossidazione, questo dovrebbe essere pianificato fin dall'inizio.
7. Valutare il prezzo della sorgente di energia in isolamento. Costi di acquisizione più bassi, che portano a maggiore scarto, più lavori di rifinitura e pulizia aggiuntiva, non sono un risparmio. Confrontare i costi operativi totali, non solo il prezzo di acquisto.
8. Criteri di acquisto: a cosa prestare attenzione in un sistema a bassa ossidazione
Se il vostro prossimo progetto richiede un controllo preciso dell'ossidazione, questa pratica lista di controllo aiuta nella valutazione degli impianti. Jeder Punkt auf dieser Liste beeinflusst die Oberflächenqualität direkt oder indirekt:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (Pirometro- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. Una bobina standard raramente fornisce risultati ottimali. Fate attenzione a un fornitore, che progetti bobine adatte alla geometria specifica del vostro componente e al vostro volume di produzione.
☐ Progettazione del sistema di raffreddamento. Un raffreddamento ad acqua sufficiente sia per la fonte di alimentazione che per la bobina è fondamentale per la stabilità termica e per risultati costanti in funzionamento continuo.
☐ Compatibilità atmosferica. Anche se oggi non avete bisogno di protezione con gas, dovreste confermare, dass das System bei geänderten Anforderungen mit einer Einhausung oder lokalen Gasspülung integriert werden kann.
☐ Wiederholbarkeit von Vorrichtung und Beladung. Konstante Bauteilpositionierung ist ebenso wichtig wie konstante Leistungsabgabe. Fragen Sie nach Vorrichtungsoptionen und Automatisierungskompatibilität.
☐ Unterstützung bei der Prozessvalidierung. Ein Lieferant, der Anwendungstests und Prozessentwicklung vor der Auslieferung anbietet, kann Oxidationsrisiken frühzeitig erkennen – dann, wenn sie am günstigsten zu beheben sind.
☐ Costo totale di proprietà. Confrontare il prezzo di acquisto, Efficienza energetica, Durata della bobina, Requisiti di manutenzione e i costi nascosti di scarto e rilavorazione.
La migliore strategia per evitare l'ossidazione raramente è una singola decisione tecnologica. È una decisione a livello di sistema, che inizia con la definizione del requisito della superficie e seleziona l'impianto attorno ad esso – non il contrario.
Principale scoperta: L'ossidazione durante il riscaldamento a induzione è un problema di controllo del processo, non un problema del materiale. Un sistema ben progettato - dove la fonte di energia, Spule, Kühlung, Il dispositivo e l'atmosfera sono adattati al componente specifico e all'ambiente di produzione: riducono l'ossidazione, migliora la coerenza e riduce i costi operativi complessivi. Definire tempestivamente i requisiti della superficie, progettare il sistema di conseguenza e selezionare il partner di sistema, che comprendono l’intero processo, non solo l’elettronica di potenza.
FAQ: Ossidazione durante il riscaldamento a induzione
F: L'azoto è sufficiente?, oppure ho bisogno dell'argon o del vuoto?
Un: Per la maggior parte delle applicazioni generali di riscaldamento di acciaio e rame, l'azoto fornisce una sufficiente riduzione dell'ossidazione al costo più basso, in particolare nei sistemi chiusi o semichiusi. Passa all'Argon, se i componenti sono di alta qualità, sono costituiti da leghe suscettibili all'ossidazione (Titan, a base di nichel) o se la qualità della superficie è legata a una specifica del cliente. Il vuoto è giustificato, quando l'integrità della superficie è fondamentale per il funzionamento o la sicurezza, ad esempio con componenti per l'aria- e viaggi spaziali o tecnologia medica. La domanda giusta non è “cosa è meglio?”, ma “di cosa ha effettivamente bisogno questo componente – e quanto costa?”, se abbiamo torto?“
F: Posso aggiornare un controllo dell'atmosfera nel mio sistema di riscaldamento a induzione esistente?
Un: In molti casi sì, ma i risultati dipendono fortemente dal sistema esistente. Un semplice involucro ventilato a gas o una schermatura locale nell'area della bobina può essere integrata nella maggior parte dei sistemi e offre un miglioramento significativo per requisiti moderati di qualità della superficie. Tuttavia, se il sistema presenta problemi di base nella messa a punto delle bobine, stabilità delle prestazioni o gestione dei componenti, il gas da solo non produrrà i risultati attesi. Gli aggiornamenti più efficaci iniziano con un audit del processo: Identificare prima la principale fonte di ossidazione e poi integrare il controllo atmosferico come un elemento di una soluzione più ampia – non come misura autonoma.
F: Quanta ossidazione è accettabile durante la tempra rispetto alla saldatura?
Un: Il limite accettabile dipende da, ciò che accade dopo il riscaldamento – non solo da, come appare il componente. Durante la tempra è spesso tollerabile una leggera scoloritura, a condizione che la precisione dimensionale, il controllo delle cricche (il controllo tramite liquidi penetranti fluorescenti) oppure l'adattamento di montaggio non deve essere compromesso dal processo. Starker Zunder, che si sfalda, che modifica la rugosità superficiale o copre gli indicatori di controllo, non è accettabile. Durante la saldatura l'asticella di misurazione è più alta: L'ossidazione sulla superficie di giunzione influisce direttamente sulla bagnabilità della saldatura e sull'integrità della connessione. Anche una leggera ossidazione, che sarebbe ancora accettabile durante la tempra, può causare difetti di saldatura. Stabilite i criteri di accettazione insieme al vostro team qualità, prima di determinare il budget per il controllo dell'ossidazione.
Avete problemi di ossidazione sulla vostra linea di riscaldamento a induzione?
Il nostro team di ingegneria può aiutarvi, Materiale, Tempo di ciclo, a valutare il design delle bobine e i requisiti atmosferici – e a raccomandare, se una fonte di corrente standard o un sistema completamente integrato fornisce la qualità superficiale richiesta.










