
Так вы снижаете окисление при индукционном нагреве: 8 доказанные стратегии
Окисление при индукционном нагреве является одной из первых проблем процесса, которые производители замечают при переходе от прототипа к серийному производству. Оно проявляется в виде окалины на поверхности, обесцвечивания, декарбюризации или плохого смачивания при пайке – и во многих предприятиях приводит к дополнительной очистке, доделкам или даже браку. Хорошая новость: В большинстве случаев окисление не является проблемой материала. Это проблема управления процессом – и правильное сочетание источника тока, Дизайн катушки, времени цикла и управления атмосферой может значительно её уменьшить.
|
5. Дизайн катушки & Positionierung 6. Специфический контроль при закалке |
1. Почему возникает окисление & почему скорость важна
Окисление — это простая химическая реакция: металл + кислород + тепло = окисел. Скорость реакции увеличивается с температурой и временем воздействия. Из этого вытекают два практических рычага: держать пиковую температуру как можно ниже, насколько позволяет процесс, und die Zeit minimieren, in der sich das Bauteil im oxidationsanfälligen Temperaturbereich befindet. Genau hier hat das Induktionserwärmen einen grundlegenden Vorteil gegenüber konventionellen Verfahren: Es bringt Wärme schnell, lokal und nur in die Zone ein, in der sie benötigt wird.
Das Schlüsselwort ist jedoch „kann“. Ein Induktionssystem liefert diese Vorteile nur dann, wenn Stromquelle, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. Ist die Frequenz falsch, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, окислительное окно увеличивается. Первый принцип поэтому прост: Избежание окисления начинается с проектирования процесса, а не с дополнительных мер. Электропитание никогда не следует оценивать изолированно – оно должно рассматриваться вместе с катушкой, система охлаждения, Устройство, Метод переноса и все требования к атмосфере или защите.
2. Регулировка мощности: быстрый разогрев против. агрессивного разогрева
В производстве более быстрое нагревание обычно снижает окисление – однако только, если это kontrolliert осуществляется. Существует важная разница между быстрым нагревом и агрессивным нагревом:
Агрессивный нагрев: Вносит слишком много энергии слишком быстро. Поверхность перегревается, прежде чем ядро или зона соединения достигнут целевой температуры. Это приводит к появлению горячих точек, которые окисляются первыми и быстрее всего.
Контролируемый быстрый нагрев: Использует подходящую плотность энергии и частоту для геометрии детали, равномерно нагревает всю целевую зону и минимизирует общее время при повышенной температуре.
Медленный разогрев: Часто вызывается недостаточно мощным или плохо согласованным источником тока; увеличивает время, в течение которого компонент находится в области, подверженной окислению. Даже если максимальная температура правильная, накопленное воздействие может вызвать значительное образование окалины.
Здесь предлагается полное решение для индукционного нагрева важно. Когда источник тока и катушка разрабатываются совместно, тепло подводится точно туда, где оно нужно, unnötige Exposition wird minimiert und die Ergebnisse bleiben über Chargen hinweg konstant. Bei Anwendungen wie Induktionshärten, пайка, Schrumpffügen oder Vorwärmen ist Wiederholgenauigkeit ebenso wichtig wie die Spitzentemperatur. Wenn das Erwärmungsprofil von Bauteil zu Bauteil schwankt, schwankt auch die Oxidation.
3. Защитные атмосферы: выбрать правильный вариант
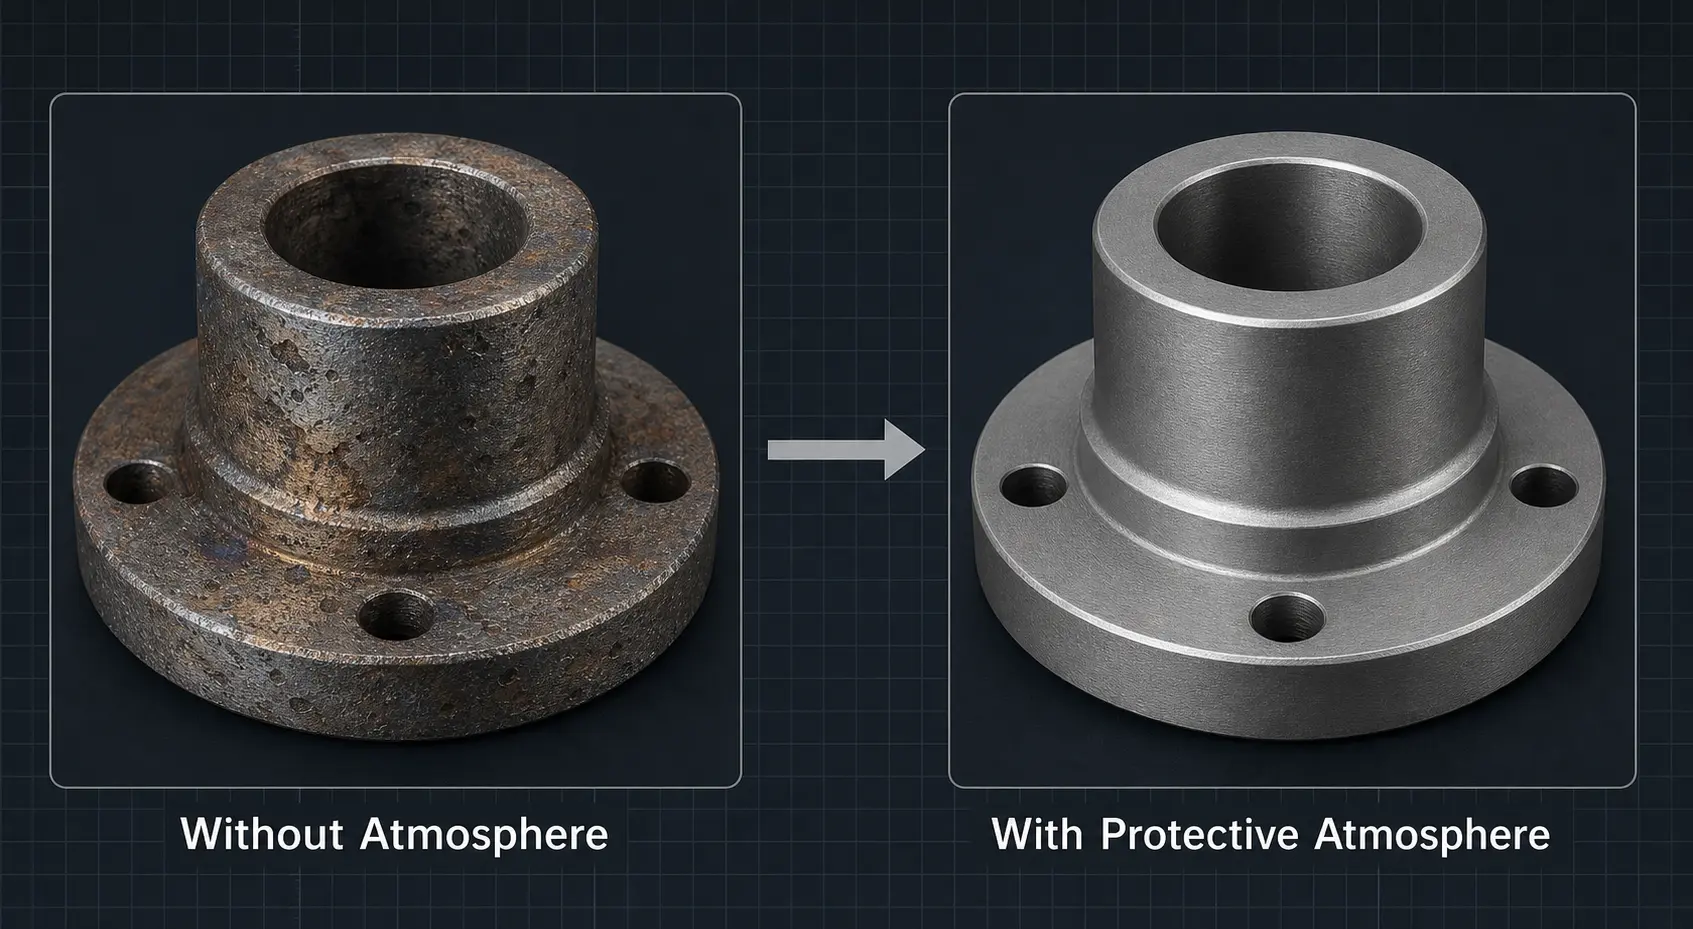
Wenn die Oberflächenqualität kritisch ist, kann eine Schutzatmosphäre Oxidation deutlich reduzieren oder ganz vermeiden. Aber keine einzelne Atmosphäre ist für jede Anwendung die beste. Правильный выбор зависит от материала, Температура, объема производства и фактически требуемого уровня качества поверхности. Следующая таблица сравнивает четыре наиболее распространенные варианты.
| Атмосфера | Стоимость | Эффект | Наиболее подходит для | Важные моменты |
|---|---|---|---|---|
| Азот (N2) | Низкая | Хорошо | Общее нагревание стали и меди; закрытые или полузакрытые установки | Наиболее экономичный инертный вариант; широко доступен; хорошо работает в большинстве некритических применений |
| Аргон (Ar) | Среднее | Лучше | Высококачественные компоненты; способные к окислению сплавы; Titan- и никельсодержащие материалы | Schwerer als Luft und bietet dadurch eine bessere Schutzabdeckung; in vielen Lieferketten höhere Reinheit als Bulk-Stickstoff |
| Formiergas (N2/H2-Gemisch) |
Среднее | Хорошо (reduzierend) | Применения, die reduzierende Bedingungen erfordern; bestimmte Löt- und Glühprozesse | Wasserstoffanteil bringt Anforderungen an Sicherheit und Belüftung mit sich; muss sorgfältig ausgelegt werden |
| Vakuum | Высокая | Am besten | Kritische Oberflächenqualität; Люфт- и космической отрасли- sowie Medizinkomponenten; Prozesse, die keine Oxidation tolerieren | Erhöht Anlagenkosten, Beladungskomplexität und Zykluszeit; Gesamtwirtschaftlichkeit bewerten |
Für Einkaufsteams sollte die Entscheidung auf dem gesamten Business Case basieren, nicht nur auf dem Wunsch nach einer saubereren Oberfläche. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. Ein leistungsfähigeres Induktionserwärmungssystem mit integrierter Atmosphärensteuerung kann die Gesamtkosten über die Zeit häufig senken – insbesondere wenn Oxidation bereits Produktqualität oder Kundenakzeptanz beeinträchtigt.
4. Флюсы, Покрытия & барьерный процесс: когда они помогают
Neben der Atmosphärensteuerung können mehrere Methoden zum Oberflächenschutz die Oxidation in bestimmten Anwendungen reduzieren. Entscheidend ist zu verstehen, was jede Methode leisten kann und was nicht:
Флюсы (пайка): Beim Индукционная пайка unverzichtbar: Флюс защищает область соединения от окисления и способствует правильному смачиванию припоем. Правильная химия флюса так же важна, как и правильный цикл нагрева.
Zunderschutzbeschichtungen: Beim Warmumformen und Schmieden können spezielle Beschichtungen die Oxidation während Erwärmung und Transfer reduzieren. Sie sind eine praktische Ergänzung – kein Ersatz – für eine gute Temperaturkontrolle.
Einfache Abschirmungen/Einhausungen: In vielen Anwendungen kann eine gasgespülte Einhausung oder eine lokale Abschirmung um die Spule die Oberflächenqualität deutlich verbessern – ohne die Kosten eines vollständigen Vakuumsystems.
Der wichtige Hinweis: Эти методы работают лучше всего в рамках полного проектирования процесса. Одного покрытия недостаточно для решения проблемы перегрева. Один только газовый экран не компенсирует плохо настроенную катушку или нестабильную подачу мощности. Когда качество поверхности напрямую связано с внешним видом, цельностью пайки или последующей обработкой, интеграция источника питания, Катушка, корпуса, охлаждения и управления является тем, что отличает надежный процесс от уязвимого.
5. Дизайн катушки & позиционирование компонентов: часто упускаемые из виду переменные
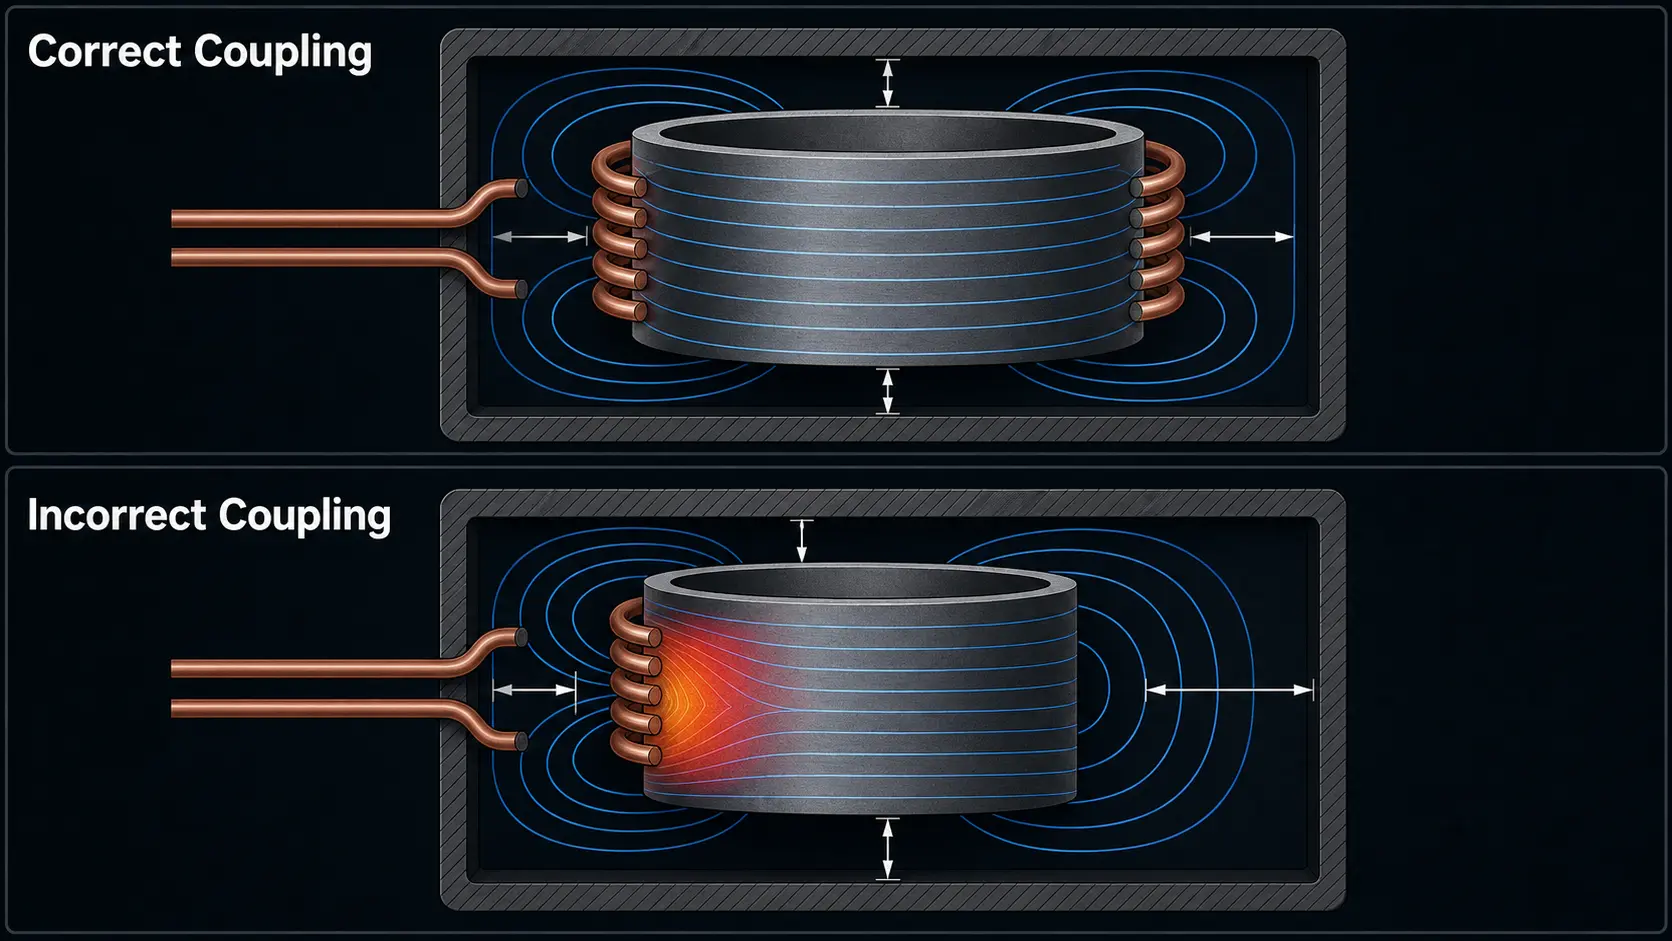
Дизайн катушки оказывает прямое и часто недооцененное влияние на окисление. Местный перегрев на кромках, ступенях, отверстиях, резьбах или при изменениях толщины сечения вызывает повторяющиеся зажигающие узоры, которые выглядят как проблема материала, но на самом деле являются проблемой процесса. Когда расстояние сцепления катушки варьируется, компоненты вкладываются неоднородно или состояние катушки со временем ухудшается, шаблон нагрева становится неравномерным – и окисление следует за самыми горячими областями.
Практические факторы стабильности, которые напрямую влияют на окисление:
Постоянное расстояние связи: Даже небольшие отклонения в зазоре между катушкой и деталью изменяют магнитную связь и создают температурные градиенты.
Повторяемое размещение деталей: Нерегулярная ручная загрузка является одной из самых частых причин колебаний окисления при производстве средних серий.
Состояние системы охлаждения: Снижение эффективности водяного охлаждения влияет на температуру катушки, что, в свою очередь, смещает импеданс и изменяет профиль нагрева с течением времени.
Целостность приспособления: Изношенные или неправильно выровненные приспособления изменяют положение детали относительно катушки и вызывают окисление в предсказуемых местах.
Мониторинг состояния катушки: Катушка, который изнашивается, создает дугу или поверхность ухудшается, вызывает постепенное увеличение окисления — часто обнаруживается только, когда растет процент брака.
Если окисление произошло только, после того как система работала некоторое время, редко это связано с внезапным изменением материала. Скорее всего, что Износ катушек, снижение эффективности охлаждения или смещение выравнивания смещали процесс из его валидированного окна. Хороший поставщик оборудования должен помочь в этом, следить за этими переменными и контролировать их – а не просто обеспечивать источник тока.
6. контроль окисления при индукционной закалке
Beim Индукционной закалкой контроль окисления особенно тесно связан с тремя переменными процесса: температура аустенитизации, равномерность нагрева и момент закалки. Если поверхность слишком долго удерживать выше температуры превращения перед закалкой,, окисление увеличивается, и результаты по твердости могут стать менее стабильными.
Установка для сканирующей закалки, который точно регулирует расстояние между катушкой и охлаждающим кольцом – вместе с распылительным покрытием, Скорость потока и скорость подачи – могут значительно уменьшить образование окалины на поверхности. Во многих закалочных проектах считается:
Легкое обесцвечивание может быть допустимым, если оно не влияет на точность размеров или последующую сборку.
Сильная окалина мешает проверке трещин, Допуск размеров и посадка после обработки – это никогда не только косметично.
Критически важные для безопасности или высококачественные детали rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. Частые ошибки, ухудшать окисление
Многие проблемы окисления возникают не из-за одного неверного решения – они накапливаются из маленьких, исправимых процессных пробелов. Вот ошибки, которые наша инженерная команда видит чаще всего:
1. Компенсировать большей мощностью или более длинными циклами. Если компоненты выходят из процесса окисленными, рефлекс часто такой: «горячее и быстрее». Не устраняя самую причину (Настройка катушек, частоты, Нагрузка), это обычно усугубляет окисление.
2. Принять, что азот всё растворяет. азот помогает, но не может исправить процесс с плохим контролем температуры, грязные входные детали или медленный перенос после нагрева.
3. Игнорировать чистоту поверхности входных деталей. Масло, Остатки режущих жидкостей или ржавчина на поверхности детали ускоряют окисление при нагреве. Чисто внутри значит чисто снаружи.
4. Медленный перенос детали после нагрева. Если нагретая деталь перед следующим этапом процесса (Закалка, Формовка, пайка) лежит на открытом воздухе, увеличивает оксидный слой с каждой секундой.
5. Плохое выравнивание катушки или изношенные приспособления. Неравномерное расположение компонентов вызывает переменное нагревание и переменное окисление – часто ошибочно принимается за различия между партиями материала.
6. Установить последующую атмосферную регулировку. Добавление газовой защиты к линии, которая для этого не предназначена, редко работает так хорошо, как ожидалось. Когда применение требует минимального окисления, если это планировать с самого начала.
7. оценивать цену источника питания отдельно. низкие начальные затраты, которые приводят к большему браку, большему количеству доработок и дополнительной очистке, не являются экономией. сравнивайте общие эксплуатационные расходы, а не только цену покупки.
8. критерии покупки: на что обратить внимание в системе с низким уровнем окисления
если ваш следующий проект требует строгого контроля окисления, эта практическая контрольная таблица помогает при оценке оборудования. каждый пункт в этом списке прямо или косвенно влияет на качество поверхности:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (пирометр- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. Eine Standardspule liefert selten optimale Ergebnisse. Achten Sie auf einen Lieferanten, катушка, рассчитанная в соответствии с вашей конкретной геометрией компонентов и объемом производства.
☐ Проектирование системы охлаждения. Достаточное водяное охлаждение как источника питания, так и катушки имеет решающее значение для тепловой стабильности и постоянных результатов при непрерывной работе.
☐ Совместимость с атмосферой. Даже если вам сегодня не требуется газовая защита, следует подтвердить, что система при измененных требованиях может быть интегрирована с кожухом или локальной продувкой газом.
☐ Повторяемость приспособления и загрузки. Постоянное позиционирование деталей так же важно, как и постоянная подача мощности. Спросите о вариантах приспособлений и совместимости с автоматизацией.
☐ Поддержка валидации процессов. Один поставщик, который предлагает тестирование применения и разработку процессов до отгрузки, может выявлять риски окисления на ранней стадии — тогда, когда их проще всего устранить.
☐ Общие затраты на владение. Сравните цену покупки, Энергоэффективность, Срок службы катушек, Требования к техническому обслуживанию и скрытые затраты на брак и переделки.
Лучшая стратегия предотвращения окисления редко является одной технологической мерой. Это Решение на уровне системы, которое начинается с определения требований к поверхности и выбирает установку вокруг этого – а не наоборот.
Основное открытие: Окисление при индукционном нагреве является проблемой контроля процесса, а не проблемой материала. Хорошо спроектированная система – с источником тока, Катушка, Kühlung, Устройство и атмосфера адаптированы к конкретной детали и производственной среде – снижает окисление, улучшает стабильность и снижает общие эксплуатационные расходы. Определите требования к поверхности на ранней стадии, настраивайте систему исходя из этого и выбирайте партнера по установке, который понимает весь процесс – а не только силовую электронику.
Часто задаваемые вопросы: Окисление при индукционном нагреве
F: Хватит ли азота, или мне нужен аргон или вакуум?
А: Для большинства общих применений нагрева стали и меди азот обеспечивает достаточное снижение окисления при минимальных затратах – особенно в закрытых или полузакрытых установках. Перейдите на аргон, если детали высокого качества, из сплавов, подверженных окислению (Titan, на никелевой основе) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
А: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Простое газовое ограждение или локальная защита в области катушки может быть добавлена в большинство систем и обеспечивает заметное улучшение при умеренных требованиях к качеству поверхности. Однако, если система имеет фундаментальные проблемы с настройкой катушек, Стабильностью мощности или обработкой компонентов, только газ не даст ожидаемых результатов. Наиболее успешные доработки начинаются с аудита процесса: Zuerst die dominante Oxidationsquelle identifizieren und dann die Atmosphärensteuerung als einen Baustein einer umfassenderen Lösung ergänzen – nicht als alleinstehende Maßnahme.
F: Wie viel Oxidation ist beim Härten im Vergleich zum Löten akzeptabel?
А: Die akzeptable Grenze hängt davon ab, was nach dem Erwärmen geschieht – nicht nur davon, wie das Bauteil aussieht. Beim Härten ist leichte Verfärbung häufig tolerierbar, sofern sie Maßhaltigkeit, Rissprüfung (Fluoreszenz-Eindringprüfung) или посадка после процесса не нарушена. Сильная окалина, отслоение, изменяет шероховатость поверхности или закрывает контрольные метки, не приемлемо. При пайке требования выше: Окисление на стыковой поверхности непосредственно влияет на смачивание припоем и целостность соединения. Даже легкое окисление, которое при закалке еще было бы допустимо, может привести к дефектам пайки. Установите критерии приемлемости совместно с вашей командой по качеству, прежде чем определять бюджет на контроль окисления.
У вас есть проблемы с окислением на вашей линии индукционного нагрева?
Наша инженерная команда может помочь вам, Материал, Время цикла, оценить конструкцию катушки и требования к атмосфере – и дать рекомендации, подходит ли стандартный источник тока или полностью интегрированная система для достижения необходимого качества поверхности.










