
인덕션 가열 시 산화를 줄이는 방법: 8 검증된 전략
Oxidation beim Induktionserwärmen ist eines der ersten Prozessprobleme, das Hersteller beim Übergang vom Prototyp zur Serienproduktion bemerken. Sie zeigt sich als Zunder auf der Oberfläche, Verfärbung, Entkohlung oder schlechte Benetzung beim Löten – und führt in vielen Betrieben zu zusätzlicher Reinigung, Nacharbeit oder sogar Ausschussteilen. Die gute Nachricht: In den meisten Fällen ist Oxidation kein Materialproblem. Sie ist ein Problem der Prozesskontrolle – und die richtige Kombination aus Stromquelle, 스풀렌디자인, Zykluszeit und Atmosphärenmanagement kann sie deutlich reduzieren.
|
6. Spezifische Kontrolle beim Härten |
1. Warum Oxidation entsteht & warum Geschwindigkeit wichtig ist
산화는 단순한 화학 반응이다: 금속 + 산소 + 열 = 산화물. 반응 속도는 다음에 따라 증가한다 온도와 노출 시간. 여기서 두 가지 실용적인 조정 수단이 나온다: 최고 온도를 낮게 유지, wie es der Prozess zulässt, und die Zeit minimieren, in der sich das Bauteil im oxidationsanfälligen Temperaturbereich befindet. Genau hier hat das Induktionserwärmen einen grundlegenden Vorteil gegenüber konventionellen Verfahren: Es bringt Wärme schnell, lokal und nur in die Zone ein, in der sie benötigt wird.
Das Schlüsselwort ist jedoch „kann“. Ein Induktionssystem liefert diese Vorteile nur dann, wenn Stromquelle, Spule und Steuerung korrekt auf das Bauteil abgestimmt sind. Ist die Frequenz falsch, driftet die Zykluszeit oder ist die Kopplung der Spule uneinheitlich, vergrößert sich das Oxidationsfenster. Das erste Prinzip ist daher einfach: Oxidationsvermeidung beginnt mit dem Prozessdesign, nicht mit Zusatzmaßnahmen. Die Stromquelle sollte niemals isoliert bewertet werden – sie gehört in dieselbe Betrachtung wie Spule, Kühlsystem, Vorrichtung, Transfermethode und alle Anforderungen an Atmosphäre oder Abschirmung.
2. Leistungsregelung: schnelles Erwärmen vs. 공격적 가열
In der Produktion reduziert schnelleres Erwärmen im Allgemeinen die Oxidation – jedoch nur, wenn es kontrolliert erfolgt. Es gibt einen wichtigen Unterschied zwischen schnellem Erwärmen und aggressivem Erwärmen:
Aggressives Erwärmen: Bringt zu viel Leistung zu schnell ein. 표면이 과열됨, 핵심 또는 접합 영역이 목표 온도에 도달하기 전에. 이로 인해 핫스팟이 발생하며, 핫스팟이 가장 먼저 그리고 가장 빠르게 산화됨.
제어된 빠른 가열: 부품 형상에 적합한 전력 밀도와 주파수를 활용, 전체 목표 영역을 균일하게 목표 온도로 올리고 높은 온도에서 총 시간을 최소화함.
느린 가열: 종종 과소 설계되었거나 잘 조정되지 않은 전원으로 인해 발생; 시간이 길어짐, in der sich das Bauteil im oxidationsanfälligen Bereich befindet. Selbst wenn die Spitzentemperatur korrekt ist, kann die kumulierte Exposition erheblichen Zunder verursachen.
Hier wird eine vollständige Lösung für das Induktionserwärmen wichtig. Wenn Stromquelle und Spule gemeinsam ausgelegt werden, wird die Wärme präzise dort eingebracht, wo sie benötigt wird, 불필요한 노출은 최소화되고 결과는 배치 간 일관성을 유지합니다.. 유도 경화와 같은 적용에서, 납땜, 수축 조립이나 예열에서도 반복 정확성은 최고 온도만큼 중요합니다.. 부품마다 가열 프로파일이 달라지면, 산화도 달라집니다..
3. Schutzatmosphären: 올바른 옵션 선택
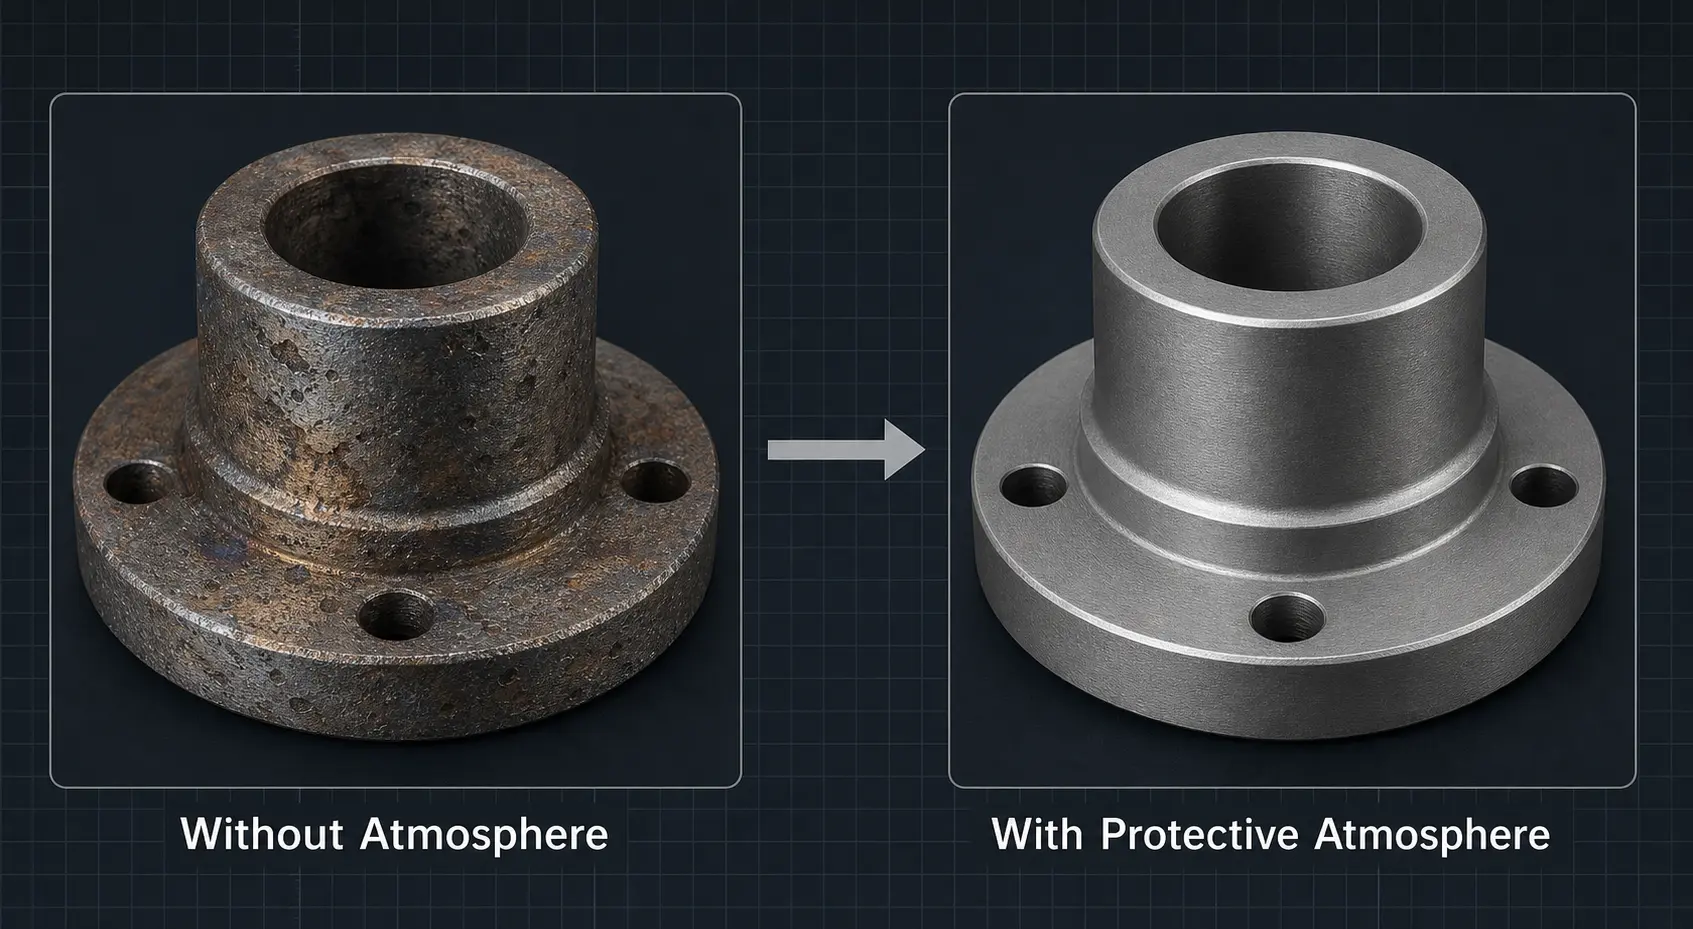
표면 품질이 중요한 경우, 보호 분위기는 산화를 현저히 줄이거나 완전히 방지할 수 있습니다.. 하지만 모든 응용에 가장 적합한 단일 분위기는 없습니다.. Die richtige Wahl hängt von Material, Temperatur, Produktionsvolumen und dem tatsächlich erforderlichen Niveau der Oberflächenqualität ab. Die folgende Tabelle vergleicht die vier gängigsten Optionen.
| 대기 | Kosten | 효과 | Am besten geeignet für | Wichtige Überlegungen |
|---|---|---|---|---|
| 질소 (질소2) | 낮음 | 좋음 | 철과 구리의 일반적 가열; 폐쇄 또는 반폐쇄 설비 | 가장 경제적인 비활성 옵션; 폭넓게 사용 가능; 대부분의 비핵심 응용에서 잘 작동 |
| 아르곤 (Ar) | 중간 | 더 나음 | 고급 부품; 산화에 취약한 합금; Titan- 및 니켈 기반 재료 | 공기보다 무겁고 그로 인해 더 나은 보호 덮개 제공; 많은 공급망에서 벌크 질소보다 높은 순도 |
| 포밍가스 (질소2/수소2-혼합물) |
중간 | 좋음 (환원성) | 응용, 환원 조건이 필요한; 특정 납땜- 및 풀림 공정 | 수소 함량은 안전 및 환기에 대한 요구를 가져옴; 신중하게 설계해야 함 |
| 진공 | 높음 | 최선 | 중요한 표면 품질; Luft- und Raumfahrt- 뿐만 아니라 의료 부품; 공정, 산화를 허용하지 않는 | 설비 비용 증가, 적재 복잡성 및 사이클 시간; 총 경제성 평가 |
구매팀의 경우 결정은 전체 비즈니스 사례를 기반으로 해야 하며, 단순히 더 깨끗한 표면에 대한 욕구에만 기초해서는 안 됨. Vergleichen Sie den Anlagenpreis mit nachgelagerten Reinigungskosten, Ausschussrisiko, Wartung und Durchsatz. 통합된 대기 제어 기능을 갖춘 보다 강력한 유도 가열 시스템은 시간 경과에 따른 총 비용을 종종 절감할 수 있습니다 – 특히 산화가 이미 제품 품질이나 고객 수용성에 영향을 미치는 경우.
4. Flussmittel, Beschichtungen & 장벽 공정: 언제 도움이 되는지
대기 제어 외에도 여러 표면 보호 방법이 특정 응용에서 산화를 줄일 수 있습니다. 중요한 것은 이해하는 것입니다, 각 방법이 무엇을 할 수 있고, 무엇을 할 수 없는지:
Flussmittel (납땜): Beim 유도 납땜 필수적이다: Flussmittel schützt den Fügebereich vor Oxidation und unterstützt die ordnungsgemäße Benetzung durch das Lot. Die richtige Flussmittelchemie ist ebenso wichtig wie der richtige Erwärmungszyklus.
Zunderschutzbeschichtungen: Beim Warmumformen und Schmieden können spezielle Beschichtungen die Oxidation während Erwärmung und Transfer reduzieren. 그들은 좋은 온도 제어를 대체하는 것이 아니라 실용적인 보완입니다.
간단한 차폐/하우징: 많은 응용 분야에서 가스로 씻어내는 인클로저나 코일 주변의 국소 차폐는 전체 진공 시스템의 비용 없이 표면 품질을 현저히 개선할 수 있습니다.
중요한 참고사항: 이러한 방법들은 전체 공정 설계의 일부로 사용할 때 가장 효과적입니다. 코팅만으로는 과열 문제를 해결할 수 없습니다. 가스 차폐만으로는 잘 맞지 않는 코일이나 불안정한 전력 출력을 보완할 수 없습니다. 표면 품질이 광학과 직접 연관될 경우, 납땜 이음부의 완전성 또는 후속 처리와 관련이 있다, 전원 공급 장치의 통합이다, 코일, 인클로저, 냉각 및 제어가 강건한 프로세스와 취약한 프로세스의 차이점이다.
5. 스풀렌디자인 & 부품 위치 지정: 자주 간과되는 변수들
코일 설계는 산화에 직접적이고 종종 과소평가되는 영향을 가진다. 모서리에서의 국부 과열, 계단형 부분, 드릴 구멍, 나사산 또는 단면 두께 변경 시 발생 재현 가능한 산화 패턴, 재료 문제처럼 보이지만, 실제로는 프로세스 문제이다. 코일의 결합 거리가 변할 경우, 부품이 불균일하게 배치되거나 시간이 지남에 따라 코일 상태가 악화될 경우, 가열 패턴이 불균일해지고 산화는 가장 뜨거운 부분을 따라 발생합니다.
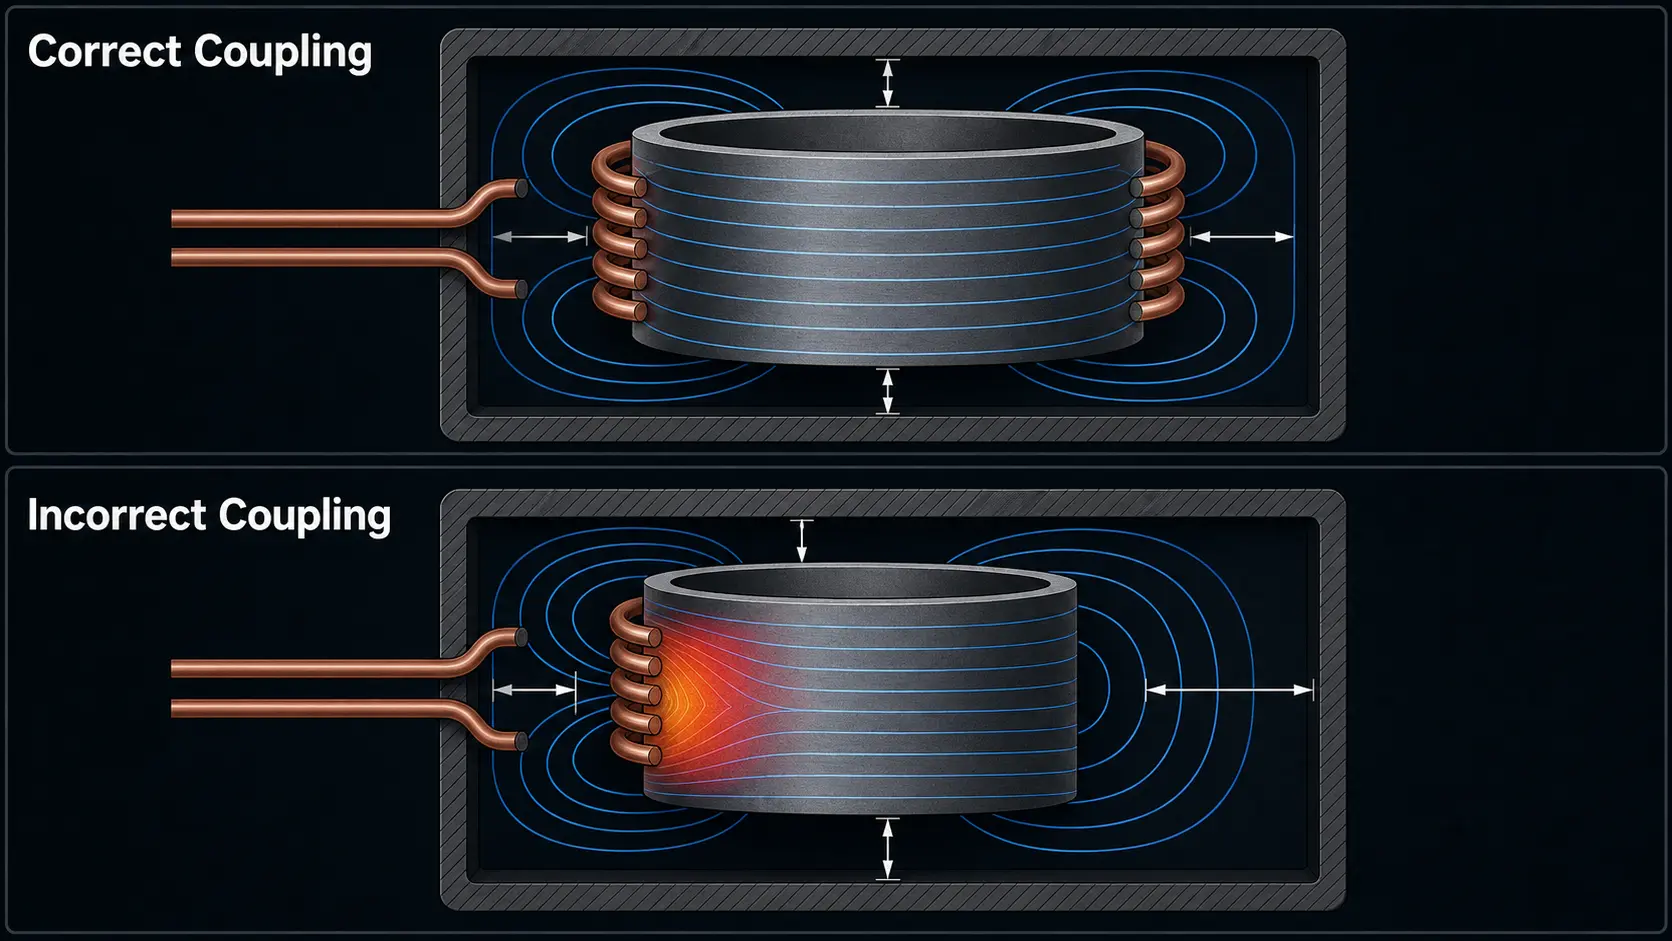
실용적인 안정성 요인, 산화에 직접 영향을 미치는:
일정한 결합 거리: Schon kleine Abweichungen im Spalt zwischen Spule und Bauteil verändern die magnetische Kopplung und erzeugen Temperaturgradienten.
Wiederholbares Einlegen der Bauteile: Uneinheitliches manuelles Beladen ist eine der häufigsten Ursachen für schwankende Oxidation in der Produktion mittlerer Stückzahlen.
Zustand des Kühlsystems: Nachlassende Wasserkühlung beeinflusst die Spulentemperatur, verschiebt dadurch die Impedanz und verändert das Erwärmungsprofil im Laufe der Zeit.
Integrität der Vorrichtung: Verschlissene oder falsch ausgerichtete Vorrichtungen verändern die Bauteilposition relativ zur Spule und verursachen Oxidation an vorhersehbaren Stellen.
Überwachung des Spulenzustands: 코일, die verschleißt, Lichtbögen bildet oder deren Oberfläche sich verschlechtert, erzeugt schrittweise mehr Oxidation – oft erst erkannt, wenn die Ausschussquote steigt.
Wenn Oxidation erst auftrat, nachdem das System einige Zeit in Betrieb war, handelt es sich selten um eine plötzliche Materialänderung. Wahrscheinlicher ist, dass Spulenverschleiß, nachlassende Kühlung oder Ausrichtungsdrift den Prozess aus seinem validierten Fenster verschoben haben. Ein guter Anlagenlieferant sollte dabei helfen, diese Variablen zu überwachen und zu kontrollieren – und nicht nur eine Stromquelle liefern.
6. 유도 경화 시 산화 제어
Beim Induktionshärten ist die Oxidationskontrolle besonders eng mit drei Prozessvariablen verknüpft: Austenitisierungstemperatur, Erwärmungsgleichmäßigkeit und Abschreckzeitpunkt. Wird die Oberfläche vor dem Abschrecken zu lange oberhalb der Umwandlungstemperatur gehalten, nimmt die Oxidation zu und auch die Härteergebnisse können weniger konstant werden.
Eine Anlage zum Scan-Härten, die den Abstand zwischen Spule und Abschreckring präzise regelt – zusammen mit Sprühabdeckung, Durchflussrate und Vorschubgeschwindigkeit – kann die Zunderbildung auf der Oberfläche deutlich reduzieren. In vielen Härteprojekten gilt:
Leichte Verfärbung kann akzeptabel sein, wenn sie Maßhaltigkeit oder nachgelagerte Montage nicht beeinträchtigt.
Starker Zunder stört die Rissprüfung, Maßtoleranz und Nachprozess-Passung – er ist niemals nur kosmetisch.
Sicherheitskritische oder hochwertige Bauteile rechtfertigen von Beginn an eine Closed-Loop-Regelung, bessere thermische Wiederholgenauigkeit und die Integration einer Schutzatmosphäre.
Die Schlussfolgerung: Bewerten Sie Oxidation als Teil des gesamten Härtesystemdesigns, nicht als nachträglichen Punkt. Wenn das Bauteil enge Anforderungen an die Oberflächenqualität stellt, ist es fast immer günstiger, diese Funktionen von Anfang an in das System zu integrieren, als später nachzurüsten.
7. 자주 발생하는 실수, 산화를 악화시키다
Viele Oxidationsprobleme entstehen nicht durch eine einzelne falsche Entscheidung – sie summieren sich aus kleinen, korrigierbaren Prozesslücken. Hier sind die Fehler, die unser Engineering-Team am häufigsten sieht:
1. Mit mehr Leistung oder längeren Zyklen kompensieren. Wenn Bauteile oxidiert aus dem Prozess kommen, ist der Reflex oft: „heißer und schneller“. Ohne die eigentliche Ursache zu beheben (Spulenabstimmung, 주파수, Beladung), 일반적으로 이것은 산화를 악화시킨다.
2. Annehmen, 질소는 모든 것을 용해시킨다. 질소가 도움이 된다, 그러나 온도 관리가 불량한 공정이나, 오염된 투입 부품 또는 가열 후 느린 이송을 교정할 수 없다.
3. 투입 부품의 표면 청결을 무시한다. 오일, 절삭유 잔여물이나 부품 표면의 녹은 가열 시 산화를 촉진한다. 깨끗하게 들어가면 깨끗하게 나온다.
4. 가열 후 느린 부품 이송. Wenn das erhitzte Bauteil vor dem nächsten Prozessschritt (급속 냉각, Umformen, 납땜) in offener Luft liegt, vergrößert jede Sekunde die Oxidschicht.
5. Schlechte Spulenausrichtung oder verschlissene Vorrichtungen. Uneinheitliche Bauteilpositionierung erzeugt variable Erwärmung und variable Oxidation – häufig fälschlicherweise als Schwankung zwischen Materialchargen interpretiert.
6. Atmosphärensteuerung nachträglich einbauen. Das Hinzufügen einer Gasabschirmung zu einer Linie, die nicht dafür ausgelegt wurde, funktioniert selten so gut wie erwartet. Wenn die Anwendung geringe Oxidation erfordert, sollte dies von Anfang an eingeplant werden.
7. Den Preis der Stromquelle isoliert bewerten. Niedrigere Anschaffungskosten, die zu höherem Ausschuss, mehr Nacharbeit und zusätzlicher Reinigung führen, sind keine Einsparung. Vergleichen Sie die gesamten Betriebskosten, nicht nur den Kaufpreis.
8. 구매 기준: 산화가 적은 시스템에서 주의해야 할 점
Wenn Ihr nächstes Projekt eine enge Oxidationskontrolle erfordert, hilft diese praktische Checkliste bei der Bewertung von Anlagen. Jeder Punkt auf dieser Liste beeinflusst die Oberflächenqualität direkt oder indirekt:
☐ Frequenzanpassung an die Bauteilgeometrie. Die richtige Frequenz stellt sicher, dass Wärme in der richtigen Tiefe erzeugt wird, wodurch Oberflächenüberhitzung und unnötige Expositionszeit minimiert werden.
☐ Regelgenauigkeit und Wiederholbarkeit. Closed-Loop-Leistungsregelung und Temperaturüberwachung (Pyrometer- oder Thermoelement-Feedback) halten jeden Zyklus innerhalb des validierten Fensters.
☐ Spulenanpassung und Support. 표준 코일은 거의 최적의 결과를 제공하지 않습니다. 공급업체를 주의하세요, 귀하의 특정 부품 형상과 생산량에 맞게 코일을 설계하는 공급업체를 선택하세요.
☐ 냉각 시스템 설계. 전원 장치와 코일 모두에 충분한 수냉이 이루어져야 하며, 이는 장기간 작업 중 열적 안정성과 일정한 결과를 위해 필수적입니다.
☐ 대기 호환성. 오늘날 가스 차폐가 필요하지 않더라도, 확인해야 합니다, 변경된 요구 사항에 따라 시스템이 인클로저 또는 국소 가스 퍼지와 통합될 수 있음.
☐ 장치 및 적재의 반복 가능성. 부품 위치의 일정함이 성능 일관성만큼 중요함. 장치 옵션 및 자동화 호환성 문의.
☐ 공정 검증 지원. 하나의 공급업체, 출하 전에 적용 테스트 및 공정 개발을 제공함, 산화 위험을 조기에 감지할 수 있음 – 그러면, 수리 비용이 가장 저렴할 때.
☐ 총 소유 비용. 구매 가격 비교, 에너지 효율, 코일 수명, 유지보수 요구 사항과 불량품 및 재작업의 숨겨진 비용.
산화 방지에 대한 최선의 전략은 단일 기술적 결정인 경우가 거의 없다. 그것은 시스템 수준의 결정, 표면 요구 사항 정의에서 시작하여 그에 맞는 설비를 선택하는 것이지 – 그 반대가 아니다.
주요 발견 사항: 유도 가열 시 산화는 공정 관리의 문제이다, 재료 문제 없음. Ein gut ausgelegtes System – bei dem Stromquelle, 코일, Kühlung, Vorrichtung und Atmosphäre auf das spezifische Bauteil und die Produktionsumgebung abgestimmt sind – reduziert Oxidation, verbessert die Konstanz und senkt die gesamten Betriebskosten. Definieren Sie die Oberflächenanforderung frühzeitig, legen Sie das System darauf aus und wählen Sie Anlagenpartner, die den gesamten Prozess verstehen – nicht nur die Leistungselektronik.
자주 묻는 질문(FAQ): Oxidation beim Induktionserwärmen
F: Reicht Stickstoff aus, oder benötige ich Argon oder Vakuum?
A: Für die meisten allgemeinen Erwärmungsanwendungen mit Stahl und Kupfer bietet Stickstoff eine ausreichende Reduzierung der Oxidation zu den niedrigsten Kosten – insbesondere in geschlossenen oder halbgeschlossenen Anlagen. Wechseln Sie zu Argon, wenn Bauteile hochwertig sind, aus oxidationsanfälligen Legierungen bestehen (Titan, nickelbasiert) oder wenn die Oberflächenqualität an eine Kundenspezifikation gebunden ist. Vakuum ist gerechtfertigt, wenn die Oberflächenintegrität für Funktion oder Sicherheit kritisch ist, zum Beispiel bei Komponenten für Luft- und Raumfahrt oder Medizintechnik. Die richtige Frage lautet nicht „was ist am besten“, sondern „was benötigt dieses Bauteil tatsächlich – und was kostet es, wenn wir falsch liegen?“
F: Kann ich eine Atmosphärensteuerung in mein bestehendes Induktionserwärmungssystem nachrüsten?
A: In vielen Fällen ja – die Ergebnisse hängen jedoch stark von der bestehenden Anlage ab. Eine einfache gasgespülte Einhausung oder eine lokale Abschirmung im Spulenbereich kann bei den meisten Systemen ergänzt werden und bietet eine spürbare Verbesserung bei moderaten Anforderungen an die Oberflächenqualität. Wenn das System jedoch grundlegende Probleme bei Spulenabstimmung, Leistungsstabilität oder Bauteilhandling hat, wird Gas allein nicht die erwarteten Ergebnisse liefern. Die erfolgreichsten Nachrüstungen beginnen mit einem Prozessaudit: Zuerst die dominante Oxidationsquelle identifizieren und dann die Atmosphärensteuerung als einen Baustein einer umfassenderen Lösung ergänzen – nicht als alleinstehende Maßnahme.
F: Wie viel Oxidation ist beim Härten im Vergleich zum Löten akzeptabel?
A: Die akzeptable Grenze hängt davon ab, was nach dem Erwärmen geschieht – nicht nur davon, wie das Bauteil aussieht. Beim Härten ist leichte Verfärbung häufig tolerierbar, sofern sie Maßhaltigkeit, Rissprüfung (Fluoreszenz-Eindringprüfung) oder Montagepassung nach dem Prozess nicht beeinträchtigt. Starker Zunder, der abblättert, die Oberflächenrauheit verändert oder Prüfanzeigen verdeckt, ist nicht akzeptabel. Beim Löten liegt die Messlatte höher: Oxidation an der Fügefläche beeinträchtigt direkt die Benetzung durch das Lot und die Integrität der Verbindung. Selbst leichte Oxidation, die beim Härten noch akzeptabel wäre, kann zu Lötfehlern führen. Legen Sie die Akzeptanzkriterien gemeinsam mit Ihrem Qualitätsteam fest, bevor Sie das Budget für die Oxidationskontrolle bestimmen.
귀하의 인덕션 가열 라인에서 산화 문제가 있습니까?
저희 엔지니어링 팀이 이를 지원할 수 있습니다, 재료, Zykluszeit, 코일 설계와 대기 조건 요구 사항을 평가하고 - 추천합니다, 표준 전원 공급 장치가 필요한 표면 품질을 제공할지, 완전히 통합된 시스템이 제공할지 여부.










