
Induktionsnormalisieren vs. Ricottura: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalisieren und Weichglühen erhitzen Stahl beide über die Umwandlungstemperatur. Der Unterschied liegt im Abkühlschritt — und alles am fertigen Bauteil ergibt sich aus dieser einen Variable: Härte, Festigkeit, Zerspanbarkeit, Kornstruktur und ob sich das Bauteil im nächsten Arbeitsschritt verzieht.
1. Was in jedem Prozess tatsächlich passiert
Entrambi i processi riscaldano l'acciaio sopra la sua temperatura di trasformazione superiore — tipicamente 800–950°C, dipende dal contenuto di carbonio e dalla lega. La differenza è, cosa succede dopo.
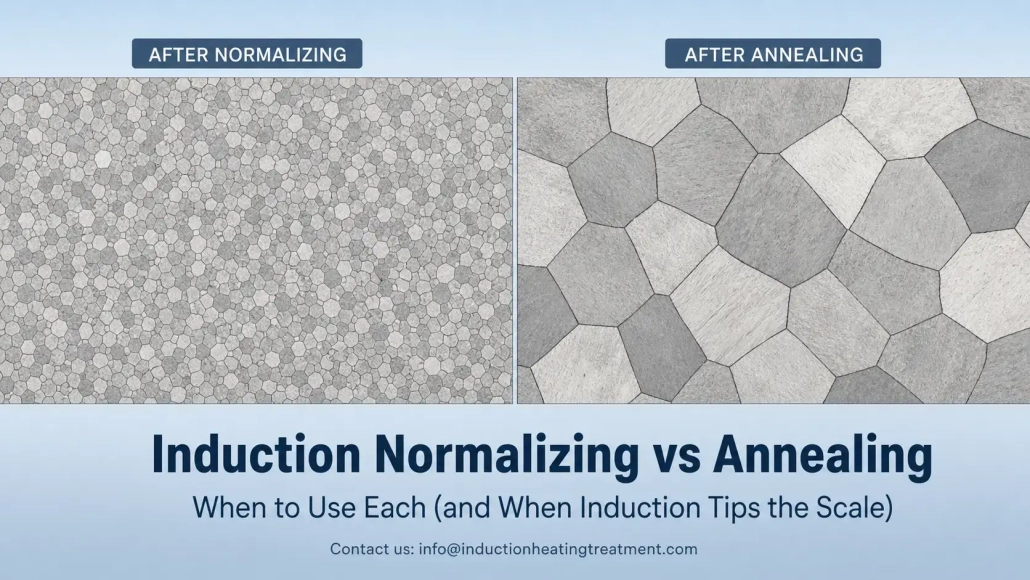
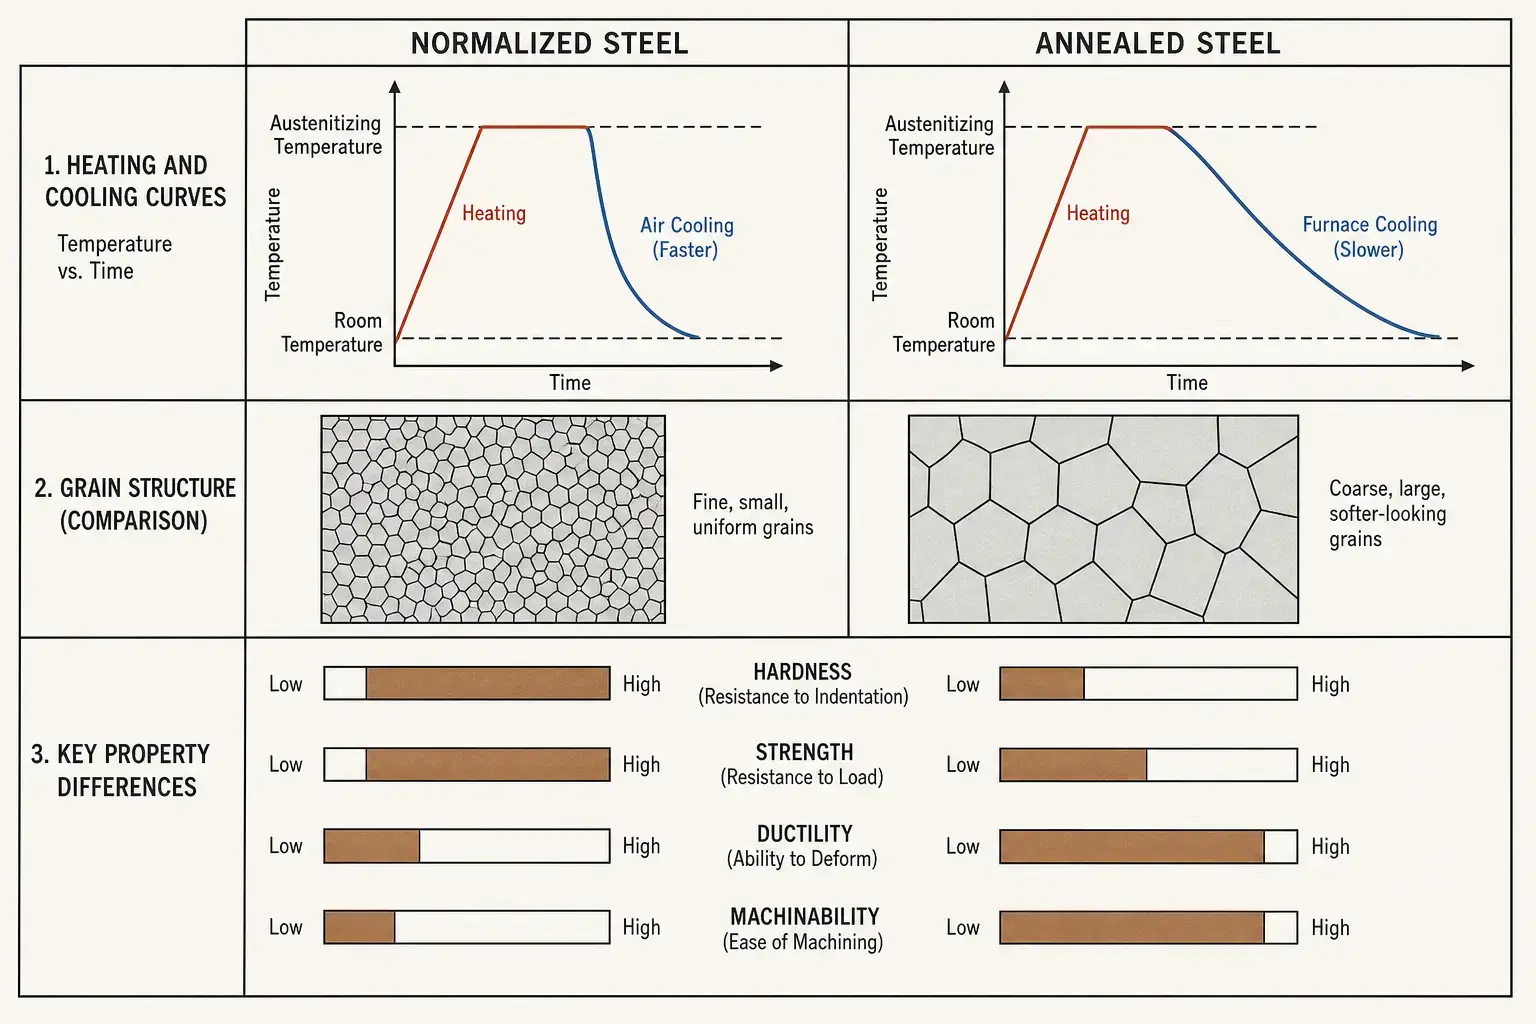
Durante la normalizzazione il componente viene rimosso e raffreddato all'aria. Il raffreddamento più rapido produce una struttura a grana più fine, durezza media e proprietà meccaniche più uniformi. Durante la ricottura soffice il componente rimane nel forno e si raffredda lentamente — a volte per diverse ore. Il raffreddamento lento porta alla massima morbidezza, alta duttilità e una struttura a grana grossa.
Durante il riscaldamento induttivo il riscaldamento avviene rapidamente e localmente — in secondi invece che in minuti. Questo da solo non cambia la metallurgia della normalizzazione o della ricottura. Ciò che cambia, è, dove è possibile utilizzare il processo e quanto facilmente può essere integrato in una linea di produzione. Ulteriori informazioni nella sezione 4.
| Aspetto | Normalizzare | Ricottura |
|---|---|---|
| Raffreddamento | Aria — rapido | Controllato dal forno — lento, spesso per ore |
| Härte | Medio | Il più basso possibile per la qualità |
| Struttura dei grani | Fino, Uniforme | Grossolano, Ammorbidito |
| Festigkeit | Da medio ad alto | Basso |
| Duttilità | Medio | Alta |
| Zerspanbarkeit | Buono per acciaio a medio contenuto di carbonio | Ideale per l'acciaio ad alto contenuto di carbonio & Acciaio legato |
| Applicazione tipica | Dopo la forgiatura, Colata, Saldatura, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. Quando normalizzare è la scelta migliore
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Colata, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, per affinare il grano, e abbastanza lentamente, per evitare la fragilità di un completo tempra.
| Applicazione | Perché la normalizzazione è adatta |
|---|---|
| Componenti in acciaio forgiato | Riporta la struttura del grano dopo la deformazione a caldo; Elimina le irregolarità dovute a raffreddamenti variabili dopo la forgiatura |
| Componenti in ghisa d'acciaio | Migliora l'uniformità prima della lavorazione o della tempra — la struttura della ghisa è per natura grossolana e irregolare |
| Tubi saldati- & Sezioni di tubo | Affina la zona interessata dal calore, in cui la microstruttura della saldatura differisce dal materiale di base |
| acciaio a medio tenore di carbonio prima di tempra a induzione | Crea una microstruttura iniziale coerente — profondità di indurimento e distribuzione della durezza più prevedibili |
| Parti, la resistenza equilibrata & richiedono lavorabilità | Il raffreddamento ad aria produce una durezza media — sufficientemente duro per la funzione, abbastanza morbido da tagliare senza usura eccessiva degli utensili |
Un albero automobilistico forgiato è un caso tipico. Proviene dalla forgiatura a caldo con una struttura dei grani, che è stata influenzata dal raffreddamento specifico durante la lavorazione in quel giorno. Se va direttamente alla lavorazione o alla tempra, varia l'usura degli utensili, deformazione e profondità di indurimento. La normalizzazione annulla questa storia precedente. L'albero procede con un punto di partenza noto nel processo successivo.
3. Quando ricottura è la scelta migliore
La ricottura è la scelta giusta, quando il pezzo deve essere il più morbido e lavorabile possibile. Il lento raffreddamento in forno — talvolta controllato per ore — produce la durezza più bassa raggiungibile e la massima duttilità per un determinato tipo di acciaio.
Questo rende la ricottura la soluzione standard, quando il processo successivo è la deformazione a freddo, Tiefziehen, forte piegatura o lavorazione intensiva di acciai ad alto tenore di carbonio o legati. La normalizzazione lascerebbe questi materiali troppo duri, Usurerebbe molto gli utensili e aumenterebbe i tassi di scarto.
| Applicazione | Perché la ricottura è adatta |
|---|---|
| Acciaio ad alto contenuto di carbonio & acciaio legato prima della lavorazione meccanica | Struttura ricristallizzata sferoidizzata = durata dell'utensile più lunga, miglior controllo dei trucioli |
| componenti prima della deformazione a freddo o della trafilatura | Massima duttilità previene la formazione di cricche durante deformazioni intense |
| Costruzioni saldate in modo massiccio | Raffreddamento lento riduce le tensioni interne, senza introdurre nuove deformazioni |
| Componenti di precisione con requisiti di stabilità dimensionale | Stabile, struttura priva di tensioni prima della lavorazione finale — meno movimento dopo asportazione di materiale |
| Filo, Nastro, tubo a parete sottile | Weicher Zustand vor Biege-, Flachdrück- oder Nachziehvorgängen erforderlich |
Induktion spielt auch beim Glühen eine Rolle, ist jedoch begrenzt. Ricottura a induzione eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oppure un riscaldamento locale può risolvere il problema più rapidamente?”
4. Dove l'induzione cambia la valutazione
Quanto segue non viene modificato dall'induzione: la metallurgia. La normalizzazione richiede ancora il riscaldamento al di sopra del punto di trasformazione e il raffreddamento all'aria. Il rinvenimento richiede ancora un raffreddamento lento. La fisica rimane la stessa.
Quanto segue viene modificato dall'induzione: Velocità, Spazio richiesto, Integrazione e localizzazione.
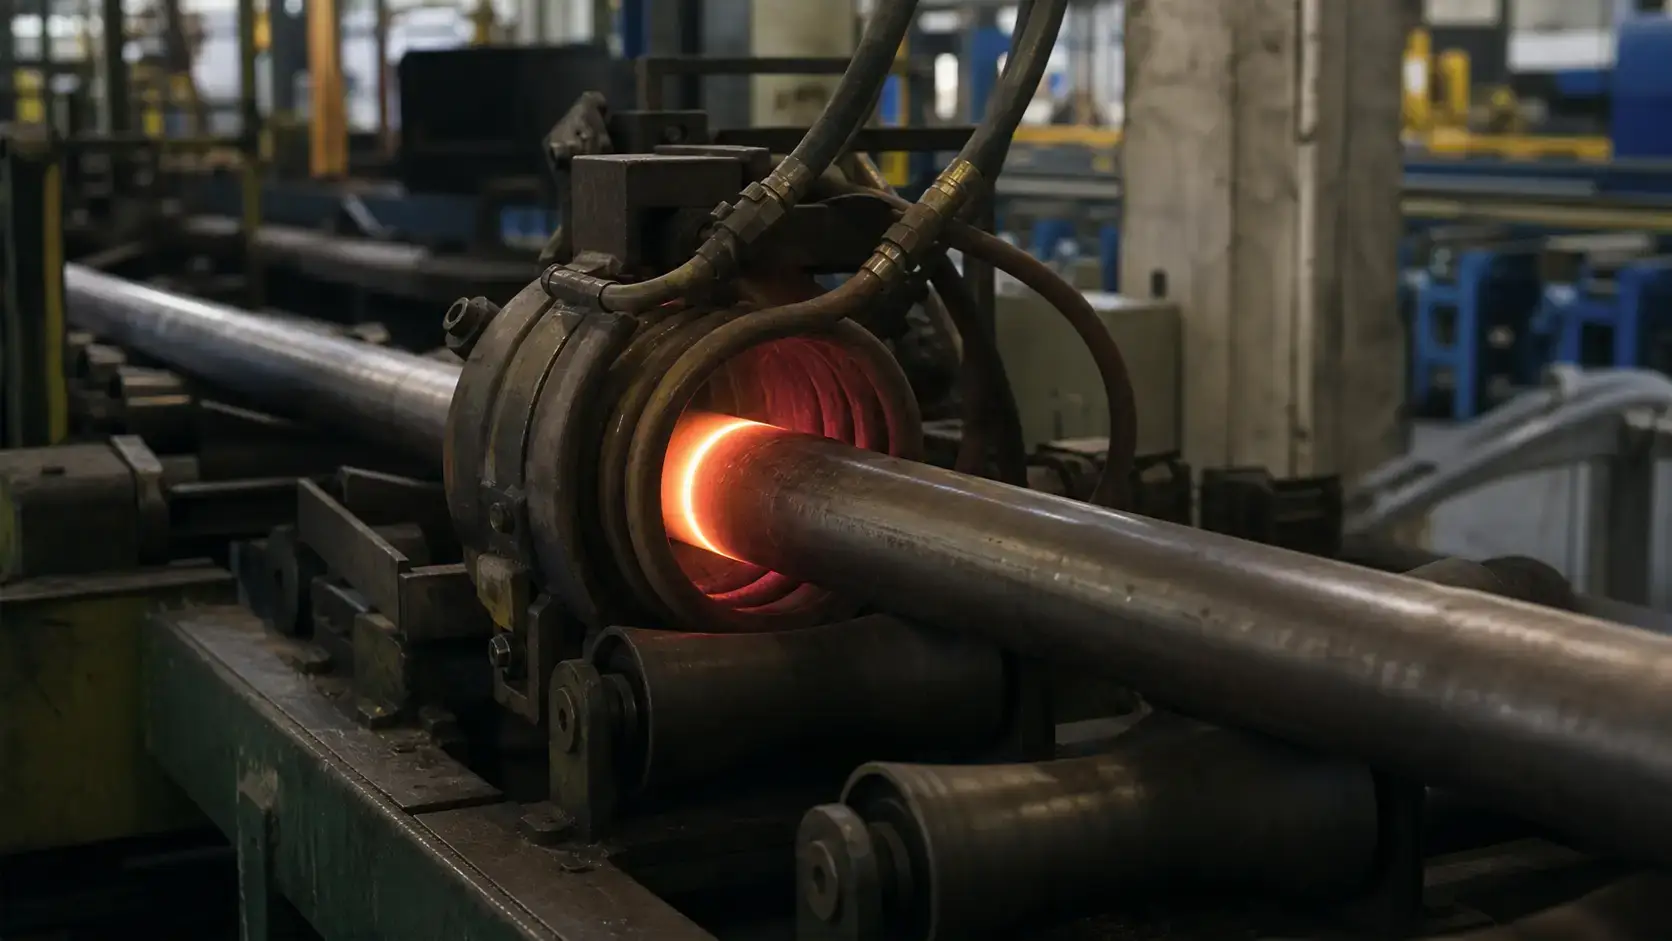
Un forno riscalda l'intero componente — e l'aria circostante, la camera e le attrezzature — per raggiungere la temperatura. L'induzione genera calore direttamente sulla superficie del pezzo. Durante la normalizzazione, in cui il raffreddamento ad aria è l'ultimo passo, questa velocità consente un trattamento in linea. Un tubo, che si muove continuamente alla velocità della linea attraverso una bobina, può essere normalizzato in pochi secondi, invece che in cicli di carica.
Anche la localizzazione è importante. Per un tubo saldato potrebbe essere necessario normalizzare solo la saldatura e la zona interessata dal calore. L'induzione può trattare miratamente questa zona, senza riscaldare l'intero volume. In un componente automobilistico forgiato, un determinato supporto del cuscinetto o un'area di uno grezzo ingranaggio può essere normalizzata, mentre il resto del pezzo rimane nello stato forgiato. Un forno non può farlo.
Due esempi rendono questo concreto:
— Normalizzazione di tubi e tubature. Gli stabilimenti di tubi ERW funzionano continuamente. Rimuovere i tubi per la normalizzazione nel forno a batch offline, interrompe il processo. Normalizzazione a induzione in linea — bobina posizionata dopo la stazione di saldatura, Riscaldamento della zona della saldatura alla temperatura di trasformazione, Raffreddamento ad aria sul tavolo di uscita — mantiene la linea in movimento. Le variabili decisive: Diametro del tubo, Spessore della parete, Velocità della linea e geometria della bobina. Se la frequenza è sbagliata, si riscalda solo la superficie. Se la potenza è sbagliata, la linea rallenta.
— Normalizzazione dei componenti automobilistici. Geschmiedete Zahnradrohlinge, Wellen und Gabelstücke gelangen mit der Kornstruktur in die Bearbeitungszelle, die der Schmiedeprozess hinterlassen hat. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
La normalizzazione a induzione non rende superfluo il ricottura. Per l'acciaio ad alto tenore di carbonio, che prima della lavorazione di precisione necessita di una struttura sferoidizzata, il ricottura in forno rimane comunque vantaggioso. Ma per l'ampia fascia centrale — parti forgiati, parti fuse, strutture saldate in acciaio a medio tenore di carbonio e parti, destinate a tempra a induzione frequentemente la normalizzazione a induzione si inserisce meglio nel flusso di produzione. Elimina il forno come collo di bottiglia.
5. Cosa determina la specifica del vostro componente
Qualità del materiale e tenore di carbonio. Basso tenore di carbonio, medio tenore di carbonio, acciai legati e acciai per utensili non reagiscono allo stesso modo alla stessa temperatura e raffreddamento. Un pezzo forgiato a medio contenuto di carbonio può essere normalizzato accettabilmente con un semplice ciclo di riscaldamento- e raffreddamento all'aria. Un acciaio ad alto tenore di carbonio può richiedere un controllo della temperatura più preciso e un raffreddamento uniforme dimostrato. Verificare sempre la specifica del materiale, prima di stabilire le temperature obiettivo.
Geometria del pezzo e spessore della sezione. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der Frequenza — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, se ciò fosse il caso per un forno. Pirometro, Le termocamere o i sensori a contatto devono essere posizionati in modo tale, da rilevare l'area critica del pezzo — non una superficie comoda, ma irrilevante. Per pezzi in movimento o rotanti, emissività, ruggine, condizione della superficie e angolo di visuale influenzano la misurazione. Un controllo della potenza chiuso con feedback della temperatura in tempo reale vale il costo, quando la finestra di temperatura è stretta.
Metodo di raffreddamento. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, verifica, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Errori, che diventano i più costosi
— Ricottura, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalizzare, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Se il passo di lavorazione successivo comporta una forte deformazione a freddo o una lavorazione meccanica pesante su un acciaio duro, il rinvenimento giustifica i suoi costi.
— Ignorare la storia precedente del materiale. Lo stesso tipo di acciaio reagisce in modo diverso, a seconda di, se è stato colato, forgiato, laminato, saldato o precedentemente trattato termicamente. Controllare la struttura in ingresso, non solo la composizione chimica nel certificato.
— Considerare la bobina di induzione come accessorio. Eine gut ausgelegte Stromversorgung in Kombination mit der falschen Spule ist ein gut konstruierter Briefbeschwerer. Die Spulengeometrie bestimmt Erwärmungsmuster, Gleichmäßigkeit und ob das Bauteil die Temperatur erreicht, bevor die Linie weiterläuft. Wenn der Lieferant Ihnen keine Spulendesigns für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Normalisieren mit Härten verwechseln. Beim Normalisieren wird Luftkühlung verwendet, um die Kornstruktur zu verfeinern. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Principale scoperta
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Se l'obiettivo è la massima morbidezza per formatura o asportazione pesante di truciolo: ricottura. normalizzazione per induzione non cambia questo albero decisionale — ma rende la normalizzazione più rapida, locale e più facilmente integrabile in una linea di produzione. Definire prima il requisito metallurgico. Scegliere poi l'impianto.
F: L'acciaio normalizzato è più duro dell'acciaio ricotto?
Un: Sì. L'acciaio normalizzato è più duro e più resistente dell'acciaio ricotto della stessa qualità. Die schnellere Luftabkühlung erzeugt eine feinere Kornstruktur und höhere Festigkeit. Der genaue Unterschied hängt vom Kohlenstoffgehalt, Legierungsgehalt und Querschnitt ab.
F: Kann Induktionserwärmung zum Glühen eingesetzt werden oder nur zum Normalisieren?
Un: Induktion kann beides, die Einschränkung liegt jedoch in der Abkühlung. Normalisieren erfordert nach dem Erwärmen lediglich Luftabkühlung — das lässt sich mit Induktion gut umsetzen, insbesondere inline. Glühen erfordert eine langsame, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
Un: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, o se la geometria del componente rende il design della bobina impraticabile — forme molto irregolari, differenze di dimensioni estreme all'interno di un lotto o componenti, che non possono essere tesi per un riscaldamento in linea. Un forno normalizza tutto nel cestello allo stesso modo. L'induzione normalizza ciascun componente o una zona. Scegliere lo strumento, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Werkstoffgüte und Produktionsrate. Wir sagen Ihnen, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










