
Normalizado por inducción vs. recocer: Cuándo cada método es apropiado (y cuándo la inducción marca la diferencia)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalizar y recocido blando calientan ambos el acero por encima de la temperatura de transformación. La diferencia está en el paso de enfriamiento — y todo en la pieza terminada resulta de esta única variable: Dureza, Resistencia, Mecanizado, Estructura del grano y si la pieza se deforma en el siguiente paso de trabajo.
1. Lo que realmente sucede en cada proceso
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
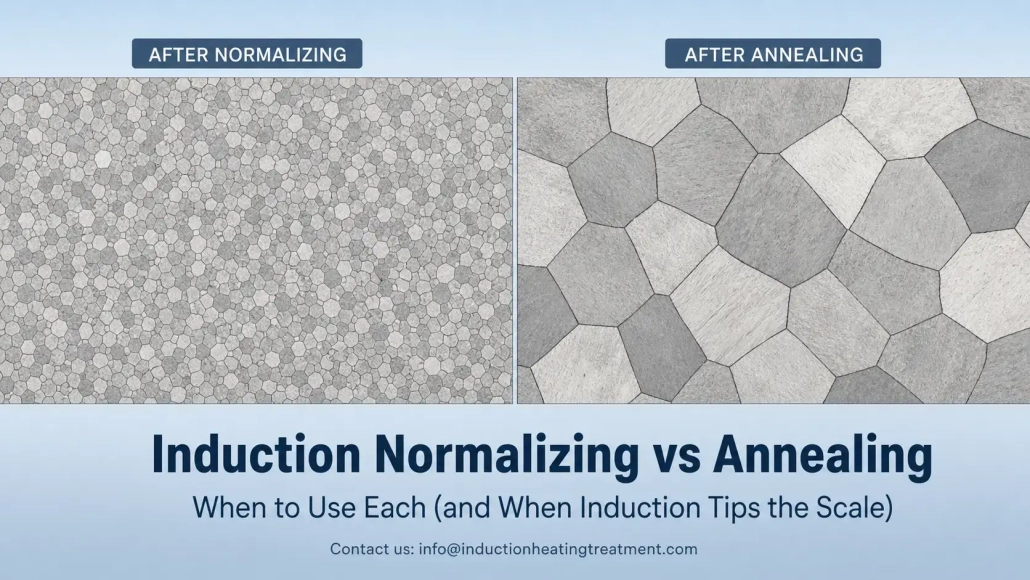
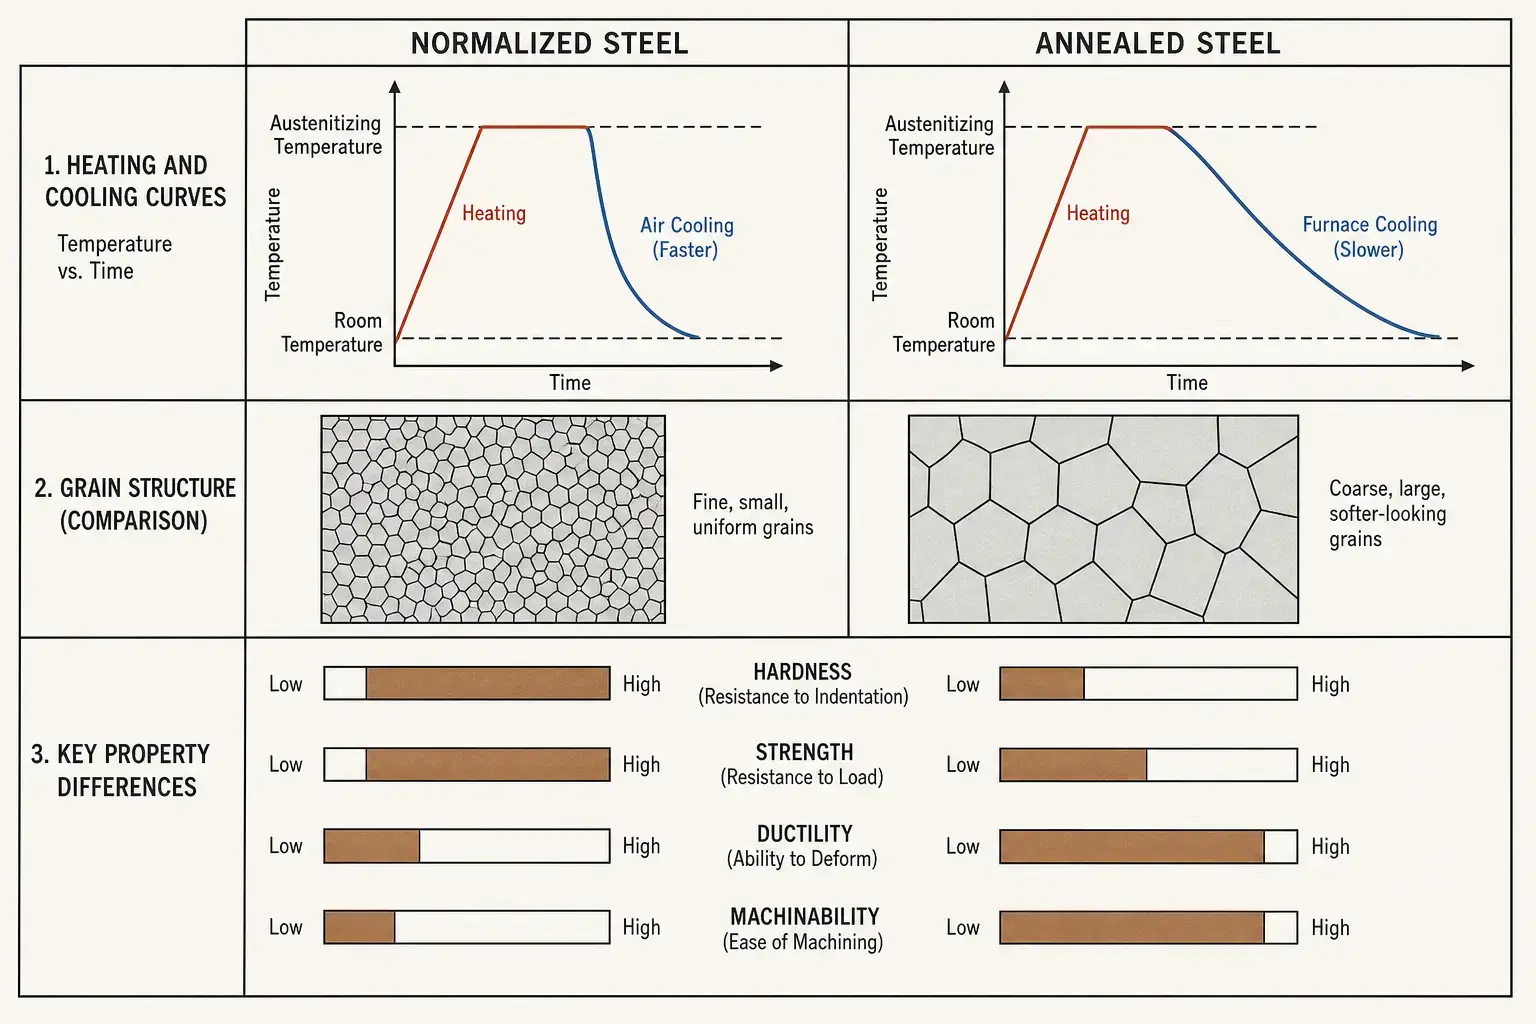
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Durante el recocido suave, la pieza permanece en el horno y se enfría lentamente, a veces durante varias horas. El enfriamiento lento conduce a la máxima suavidad, alta ductilidad y una estructura de granos gruesa.
En el calentamiento por inducción el calentamiento ocurre de manera rápida y localizada, en segundos en lugar de minutos. Eso por sí solo no cambia la metalurgia del normalizado o del recocido suave. Lo que cambia, es, dónde puede aplicar el proceso y qué tan fácil es integrarlo en una línea de producción. Más información en la sección 4.
| Aspecto | Normalizar | recocer |
|---|---|---|
| Enfriamiento | Aire — rápido | Controlado por horno — lento, a menudo durante horas |
| Dureza | Mittel | Para la calidad, lo más bajo posible |
| estructura de grano | Fino, uniforme | Grueso, ablandado |
| Resistencia | Medio a alto | Bajo |
| Ductilidad | Mittel | Hoch |
| Mecanizado | Bueno para acero con contenido medio de carbono | Mejor para acero con alto contenido de carbono & Acero aleado |
| Aplicación típica | Después de forjar, Fundición, Soldadura, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. Cuándo normalizar es la mejor opción
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Fundición, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Piezas de acero forjado | Restablece la estructura del grano después del conformado en caliente; Elimina irregularidades mediante un enfriamiento variable después de la forja |
| Componentes de acero fundido | Mejora la uniformidad antes del mecanizado o endurecimiento — la estructura de fundición es naturalmente gruesa y desigual |
| Tubo soldado- & Secciones de manguera | Refina la zona afectada por el calor, donde la microestructura de la soldadura difiere del material base |
| Acero medio-carbono antes del Endurecimiento por inducción | Schafft eine konsistente Ausgangsmikrostruktur — besser vorhersehbare Einhärtetiefe und Härteverteilung |
| Piezas, die ausgewogene Festigkeit & Zerspanbarkeit benötigen | Luftabkühlung erzeugt eine mittlere Härte — hart genug für die Funktion, weich genug zum Schneiden ohne übermäßigen Werkzeugverschleiß |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Proviene de la forja en caliente con una estructura de grano, que fue moldeada por el enfriamiento respectivo durante la fabricación de ese día. Cuando va directamente al mecanizado o al endurecimiento, varían el desgaste de la herramienta, deformación y profundidad de endurecimiento. Normalizar elimina este historial. El eje pasa al siguiente proceso con un punto de partida conocido.
3. Wann Glühen die bessere Wahl ist
El recocido es la elección correcta, cuando la pieza debe ser lo más blanda y fácil de trabajar posible. El enfriamiento lento en el horno, a veces controlado durante horas, produce la dureza más baja alcanzable y la ductilidad más alta para un tipo de acero determinado.
Esto hace del recocido la solución estándar, cuando el siguiente proceso es conformado en frío, Tiefziehen, doblado fuerte o mecanizado intensivo de acero con alto contenido de carbono o aleado. normalizar dejaría estos materiales demasiado duros, exigiría mucho a las herramientas y aumentaría las tasas de desperdicio.
| Anwendung | por qué el recocido es adecuado |
|---|---|
| acero rico en carbono & acero aleado antes del mecanizado | estructura recocida esferoidizada = mayor vida útil de la herramienta, mejor control de viruta |
| componentes antes del conformado en frío o estirado | la máxima ductilidad previene la formación de grietas en deformaciones fuertes |
| Construcciones fuertemente soldadas | El enfriamiento lento elimina tensiones internas, sin introducir nuevas deformaciones |
| Componentes de precisión con requisitos de estabilidad dimensional | Estructura estable, libre de tensiones antes del acabado final — menos movimiento después del retiro de material |
| Alambre, Cinta, Tubo de pared delgada | Se requiere estado suave antes de procesos de doblado,, aplastado- o estirado |
Induktion spielt auch beim Glühen eine Rolle, ist jedoch begrenzt. Recocido por inducción eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht «kann Induktion glühen», sondern «benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?»
4. Wo Induktion die Abwägung verändert
Folgendes verändert Induktion nicht: la metalurgia. Normalizar todavía requiere calentar por encima del punto de transformación y enfriar al aire. Temple requiere todavía un enfriamiento lento. La física sigue siendo la misma.
Lo siguiente cambia la inducción: Velocidad, Espacio requerido, Integración y localización.
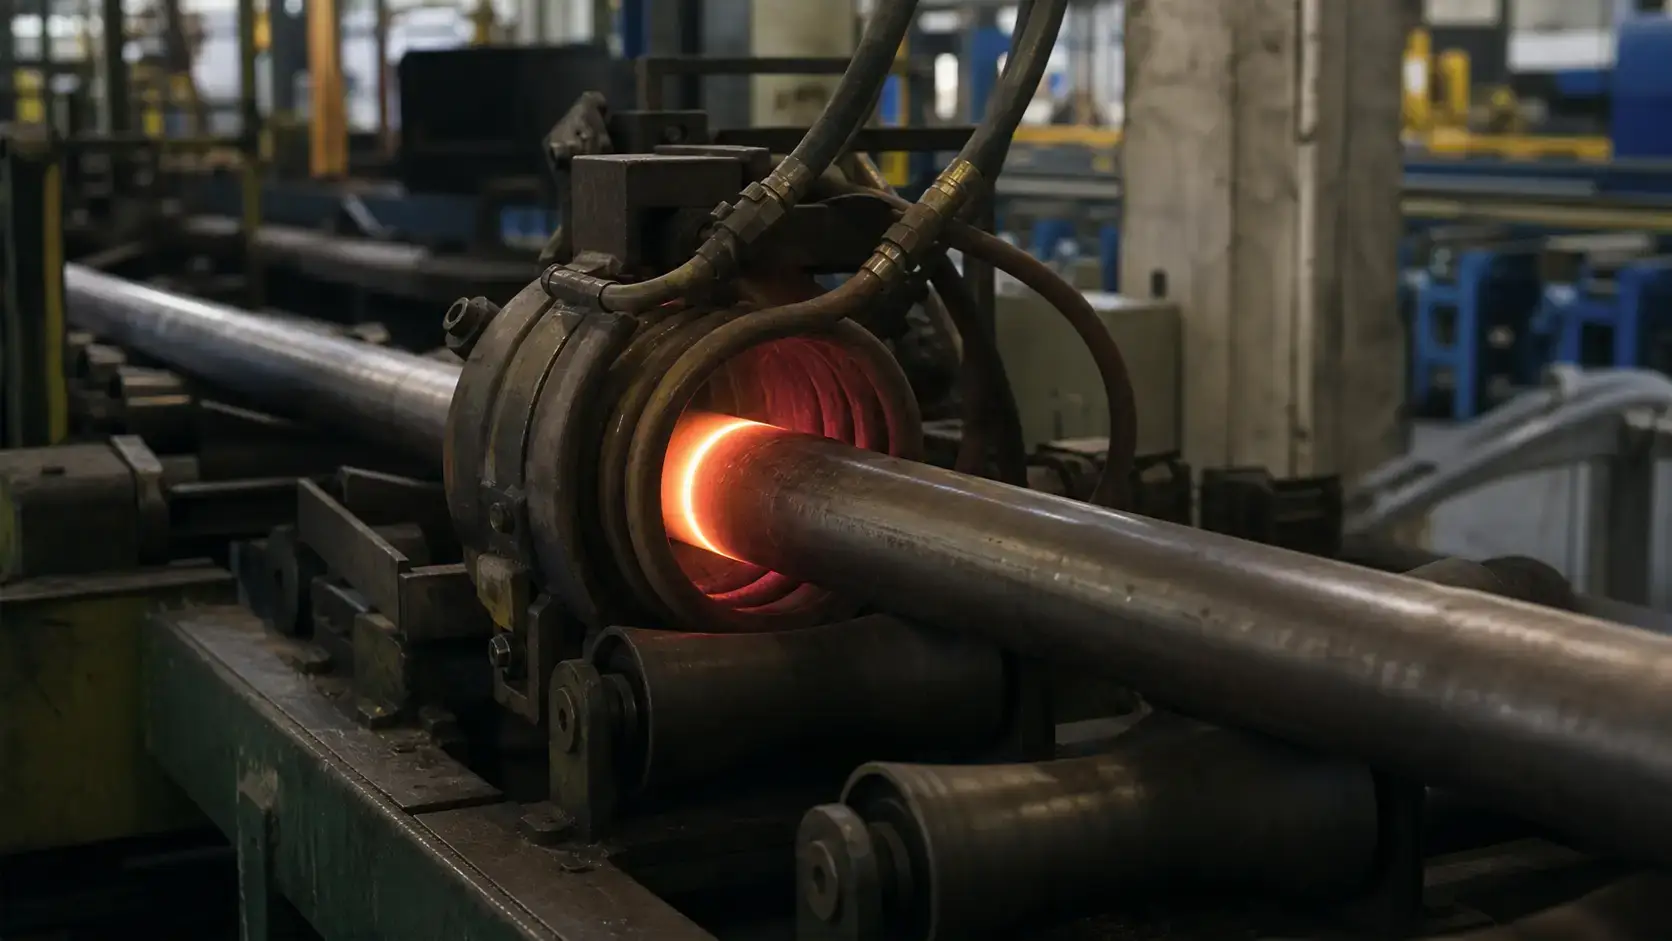
Un horno calienta toda la pieza —y el aire a su alrededor, la cámara y los dispositivos — para alcanzar la temperatura. La inducción genera calor directamente en la superficie de la pieza. Al normalizar, en el cual el enfriamiento al aire es el último paso, ermöglicht diese Geschwindigkeit eine Inline-Verarbeitung. Ein Rohr, das sich kontinuierlich mit Liniengeschwindigkeit durch eine Spule bewegt, kann in Sekunden normalisiert werden, statt in Chargenzyklen.
Auch die Lokalisierung ist wichtig. Bei einem geschweißten Rohr müssen müssen möglicherweise nur die Schweißnaht und die Wärmeeinflusszone normalisiert werden. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. Bei einer geschmiedeten Automobilkomponente kann ein bestimmter Lagersitz oder ein Bereich eines Zahnradrohlings normalisiert werden, während der Rest des Bauteils im geschmiedeten Zustand bleibt. Ein Ofen kann das nicht.
Zwei Beispiele machen dies konkret:
— Normalisieren von Rohren und Tubes. ERW-Rohrwerke laufen kontinuierlich. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Ondas y bifurcaciones llegan con la estructura del grano a la celda de procesamiento, que ha dejado el proceso de forja. Normalización por inducción antes del mecanizado — a veces en la misma celda, con el mismo robot, que carga el torno — da a cada pieza el mismo estado de partida. La alternativa es un horno de lote, lo que significa inventarios intermedios entre los pasos de trabajo, tiempos de paso más largos y piezas que, dependiendo de, dónde estaban en la canasta, se enfrían a diferentes velocidades.
La normalización por inducción no hace que el recocido sea innecesario. En el acero de alto carbono, que antes del mecanizado de precisión necesita una estructura esferoidizada, el recocido en horno sigue siendo ventajoso. Pero para el rango medio amplio — piezas forjadas, piezas fundidas, estructuras soldadas de acero medio-carbono, así como piezas, que están destinadas a Endurecimiento por inducción — la normalización por inducción a menudo encaja mejor en el flujo de producción. Elimina el horno como cuello de botella.
5. Qué determina la especificación de su planta
Calidad del material y contenido de carbono. Bajo carbono, Medio carbono, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der Frequenz — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, como sería el caso con un horno. Pirómetro, Cámaras térmicas o sensores de contacto deben posicionarse, de manera que capturen la zona crítica de la pieza — no una superficie cómoda, pero irrelevante. En piezas móviles o giratorias, el grado de emisión, Zunder, el estado de la superficie y el ángulo de visión afectan la medición. Un control de potencia cerrado con retroalimentación de temperatura en tiempo real vale el costo, cuando la ventana de temperatura es estrecha.
Método de enfriamiento. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Errores, die am teuersten werden
— recocer, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalizar, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Cuando la siguiente operación implique un conformado en frío intenso o un mecanizado pesado en una dureza alta, el recocido justifica sus costos.
— Ignorar la historia material previa. El mismo tipo de acero reacciona de manera diferente, dependiendo de, si ha sido fundido, forjado, laminado, soldado o previamente tratado térmicamente. Verifique la microestructura entrante, no solo la composición química en el certificado.
— Considerar la bobina de inducción como accesorio. Una fuente de alimentación bien diseñada combinada con la bobina incorrecta es un pisapapeles bien construido. La geometría de la bobina determina los patrones de calentamiento, La uniformidad y si el componente alcanza la temperatura, antes de que la línea continúe. Si el proveedor no puede mostrarle diseños de bobinas para la geometría específica de su componente, siga buscando.
— Confundir normalización con endurecimiento. En la normalización se utiliza enfriamiento por aire, para refinar la estructura de grano. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Wichtigste Erkenntnis
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Wenn das Ziel maximale Weichheit für Umformen oder schwere Zerspanung ist: glühen. Induktionsnormalisieren ändert diesen Entscheidungsbaum nicht — aber es macht das Normalisieren schneller, lokaler und leichter in eine Produktionslinie integrierbar. Definieren Sie zuerst die metallurgische Anforderung. Wählen Sie danach die Anlage aus.
F: Ist normalisierter Stahl härter als geglühter Stahl?
A: Ja. Normalisierter Stahl ist härter und fester als geglühter Stahl derselben Güte. Die schnellere Luftabkühlung erzeugt eine feinere Kornstruktur und höhere Festigkeit. Der genaue Unterschied hängt vom Kohlenstoffgehalt, Legierungsgehalt und Querschnitt ab.
F: Kann Induktionserwärmung zum Glühen eingesetzt werden oder nur zum Normalisieren?
A: Induktion kann beides, die Einschränkung liegt jedoch in der Abkühlung. Normalisieren erfordert nach dem Erwärmen lediglich Luftabkühlung — das lässt sich mit Induktion gut umsetzen, insbesondere inline. Glühen erfordert eine langsame, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
A: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme Größenunterschiede innerhalb einer Charge oder Teile, die nicht für eine Inline-Erwärmung gespannt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Calidad del material y tasa de producción. Wir sagen Ihnen, si el normalizado por inducción, recocido u otro enfoque se adapta a su proceso — antes de decidirse por una instalación.










