
5 Kritische Faktoren bei der Auswahl einer Induktionsglühmaschine
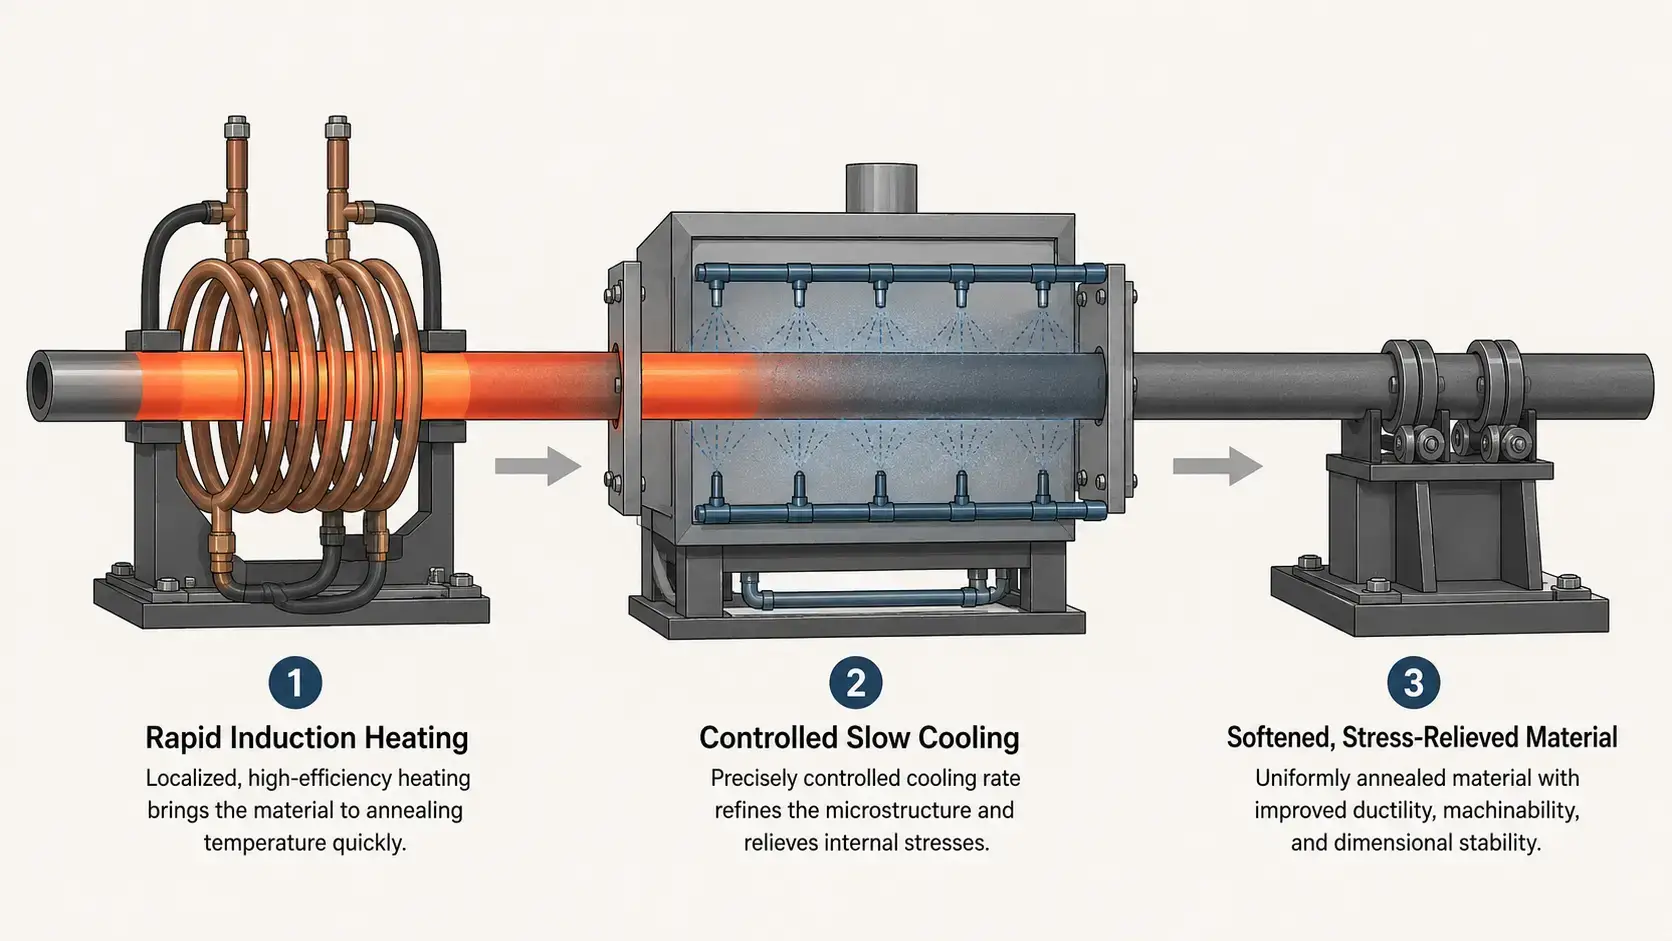
Auswahl einer Induktionsglühmaschine Es geht nicht darum, das Netzteil mit der höchsten Wattzahl oder das günstigste Angebot zu finden. Es geht darum, die Ausrüstung auf drei Dinge abzustimmen, die herkömmliches Ofenbeizen nicht gleichzeitig liefern kann: lokalisierte Erwärmung, kontrolliertes Abkühlen, und Durchsatz in der Linie. Eine gut spezifizierte Maschine macht kaltverarbeitetes Metall weich, entlastet Schweißnahtspannungen, und stellt die Duktilität wieder her — in Sekunden pro Teil statt in Stunden pro Charge. Eine schlecht abgestimmte Maschine hinterlässt inkonsistente Kornstruktur, Oberflächenoxidation, und ein Kapitalwert, der sich nie in den Rest der Produktlinie integrieren lässt.
Das Glühen unterscheidet sich grundlegend vom Härten und Anlassen. Es arbeitet bei höheren Temperaturen, erfordert die Kontrolle der Abkühlrate – nicht nur der Aufheizrate – und dient einem völlig anderen Satz von Produktionsabläufen: Drahtziehen, Rohrformen, kalte Überschrift, und Spannungsabbau nach dem Schweißen. Die folgenden fünf Faktoren sind die Entscheidungspunkte, die eine Maschine, die zu Ihrem Prozess passt, von einer Maschine unterscheiden, die dagegen ankämpft.
Inhaltsverzeichnis
1. Definieren Sie Ihre Glühanwendung
Glühen ist kein einzelner Prozess – es ist eine Familie von Prozessen, und die Maschine, die Sie benötigen, hängt vollständig davon ab, welchen Prozess Sie durchführen. Im Gegensatz zu Induktionsanläser, was fast immer dem Härten folgt, tritt das Glühen an mehreren Punkten der Produktionskette auf: nach dem Kaltziehen, zwischen den Umformstufen, nach dem Schweißen, oder als abschließender Spannungsabbauschritt vor der Bearbeitung.
Beginnen Sie damit, zu erkennen, mit welchem Anwendungstyp Sie es zu tun haben:
— Draht- und Litzenannealing: Kontinuierliches Drahtziehen führt zu Arbeitsverfestigung des Materials. Inline-Induktionsglühen zwischen Ziehpasses stellt die Duktilität wieder her, ohne die Linie zu stoppen. Das Spulendesign hier ist typischerweise eine Mehrfach-Tunnelspule, durch die der Draht mit Geschwindigkeit hindurchläuft.
— Rohr- und Rohre-Glühen: Rohrformung, Biegen, und Schweißen führen zu Eigenspannungen. Induktionsglühen kann gezielte Zonen ansprechen — die Schweißnaht, der Biegeradius, oder der vollständige Querschnitt – mit deutlich weniger Oxidation als ein Ofen.
— Stab- und Stangenannealing: Kaltkopf- oder kaltgezogene Stangenstücke benötigen oft eine vollständige Querschnittsweichspülung vor dem nächsten Formvorgang. Mittelfrequenzsysteme liefern die für feste Schnitte erforderliche Durchdringungstiefe.
— Schweißzonenannealing: Nach TIG, MIG, oder Laserschweißen, die wärmebeeinflusste Zone (HAZ) enthält Restspannungen, die Risse verursachen kann. Lokalisierte Induktionsannealing behandelt nur das HAZ, Der Rest des Teils bleibt unverändert – etwas, das ein Ofen nicht kann.
— Durchlaufglühen über die gesamte Länge: Lange Produkte wie Draht, Band, oder ein Schlauch, der mit konstanter Geschwindigkeit durch eine feste Spule läuft. Die Maschine muss über mehrere Stunden Dauerbetrieb hinweg ein konstantes Wärmeprofil aufrechterhalten.
Eine Induktionsglühmaschine ausgelegt für durchgehenden Draht bei 200 Meter pro Minute ist ein völlig anderes System als ein System, das für die lokale Nachbehandlung einer Charge gefertigter Baugruppen nach dem Schweißen entwickelt wurde. Definieren Sie zunächst die Anwendung, Dann spezifizieren Sie die Maschine darum herum.
2. Leistung, Frequenz & Kühlungssteuerung
Leistung und Frequenz bestimmen, wie schnell und wie stark sich das Teil erwärmt. Aber zum Glühen, Es gibt eine dritte Variable, die genauso wichtig ist: Steuerung der Abkühlgeschwindigkeit. Im Gegensatz zum Härten, bei dem abgeschreckt wird, und Anlassen, bei dem normalerweise an der Luft gekühlt wird, erfordert das Glühen eine kontrollierte, langsame Abkühlung, damit sich die Kornstruktur richtig neu bilden kann. Eine Maschine, die perfekt heizt, aber zu schnell abkühlt, hinterlässt das Material härter als zu Beginn.
Die drei Parameter, die gemeinsam ausgewertet werden sollen:
— Leistungsebene: Die Anlasstemperaturen sind höher als beim Anlassen – typischerweise 700–900°C bei Stählen, im Vergleich zu 150–650°C beim Anlassen. Das bedeutet eine höhere spezifische Leistung pro Kilogramm Werkstück. Beziehen Sie sich auf den Standard Strombedarf für die Schätzung Ihrer Basis, aber erwarten Sie Glühlasten am oberen Ende des Bereichs für eine gegebene Bauteilmasse.
— Frequenzauswahl: Mittelfrequenz (1–10 kHz) passen zu massiven Abschnitten wie Stangen und dickwandigen Rohren, bei denen die Wärme bis zum Kern eindringen muss. Höhere Frequenz (10–50 kHz) passt zu dünnen Rohren, Draht, und Oberflächenannealing. Die Regel gilt für alle Induktionsheizen: kleinerer Querschnitt → höhere Frequenz.
— Kontrollierte Kühlzone: Hier unterscheidet sich Induktionglühgerät grundsätzlich von anderen Induktionsmaschinen. Nach der Heizspule, muss das Werkstück durch eine kontrollierte Kühlzone — einen isolierten Tunnel, eine temperaturgeregelte Ummantelung, oder einen genau abgestimmten Luftspalt — der die Temperatur langsam genug senkt, um eine vollständige Rekristallisation zu erreichen. Fragen Sie den Lieferanten, wie die Kühlrate gesteuert wird, nicht nur, wie die Erwärmung erfolgt.
Ein Lieferant, der nur über Kilowatt und Kilohertz spricht, ohne die Kühlungsregelung zu berücksichtigen, behandelt das Glühen wie das Härten mit einem niedrigeren Sollwert. Es ist nicht dasselbe.
3. Temperaturgenauigkeit & Gleichmäßigkeit
Die Temperaturregelung beim Glühen ist aus zwei Gründen anspruchsvoll, die für Härten oder Anlassen nicht zutreffen. Erste, Das Zieltemperaturfenster ist im Verhältnis zur absoluten Temperatur eng — das Halten bei 850°C ±10°C erfordert eine engere proportionale Regelung als das Halten bei 400°C ±10°C, denn Wärmeverluste an die Umgebung skalieren mit der vierten Potenz der absoluten Temperatur. Zweitens, wenn die Temperatur zu stark ansteigt, Das Kornwachstum beschleunigt sich und die mechanischen Eigenschaften des Materials verschlechtern sich dauerhaft – das ist nicht möglich „nicht wachsen“ grobe Körner durch langsameres Abkühlen.
Wichtige Temperaturregelungsfunktionen zur Bewertung in einem Induktionsglühanlage:
— Dual-Wellenlängen- oder Verhältnispyrometrie: Standard-IR-Pyrometer können bei Änderungen des Emissionsgrads driften, da die Oberfläche des Teils bei den Glühtemperaturen oxidiert. Ein Dualwellenlängensensor kompensiert dies, und liefert genaue Messwerte, selbst wenn sich der Oberflächenzustand während des Erhitzens ändert.
— Geschlossene Leistungskontrolle mit schneller Reaktion: Das System muss die Leistung innerhalb von Millisekunden anpassen, um Schwankungen der Liniengeschwindigkeit zu kompensieren, Temperaturschwankungen des einlaufenden Materials, und die Impedanzänderung der Spule, während die Spule im Verlauf einer Produktionsreihe erhitzt wird.
— Mehrzonenüberwachung für kontinuierliche Prozesse: In Draht- oder Rohrglühlinien, Die Temperatur sollte am Ausgang der Spule und am Ausgang der Kühlzone gemessen werden. Der Unterschied zwischen diesen beiden Messwerten zeigt an, ob die Kühlrate im Zielbereich liegt.
— Rezeptverwaltung mit material-spezifischen Profilen: Glühparameter für 304 Edelstahlrohr sind völlig anders als die für C1020-Kohlenstoffstahl-Draht. Die Maschine sollte speichern, abrufen, und validierte Profile sperren, sodass die Bediener nicht bei jeder Materialänderung neu einstellen müssen.
Wenn ein Lieferant keine Temperaturgleichmäßigkeit über Ihr spezifisches Werkstück mit Ihrem spezifischen Material nachweisen kann, suchen Sie weiter. Prozessvalidierung an Ihren tatsächlichen Teilen ist der einzige Beweis, der zählt.
4. Automatisierung & Produktionskapazität
Glühöfen fallen in zwei breite Kategorien, und die Automatisierungsanforderungen für jede sind komplett unterschiedlich. Kontinuierliche Prozesslinien – Drahtziehen, Rohrwalzglühöfen, Bandverarbeitung – benötigen, dass das Induktionssystem mit einer bereits vorhandenen Liniengeschwindigkeit synchronisiert wird, die möglicherweise bereits festgelegt ist. Stapelannealing-Arbeitsstationen – Nachschweißbehandlungszellen, Vorbearbeitungs-Spannungsentlastungsstationen – benötigen schnellen Teilewechsel und flexible Befestigungen.
Passen Sie die Automatisierungsstufe an Ihr Produktionsprofil an:
— Kontinuierliches Inline-Annealing: Die Induktionsspule und der Kühlbereich sind direkt in die Drahtzeichnung integriert, Rohrschweißen, oder Stripwalzlinie. Das Steuerungssystem muss mit der Leitungs-SPS kommunizieren, um die Leistung in Echtzeit anzupassen, wenn sich die Leitungsgeschwindigkeit ändert. Eine zweisekündige Kommunikationsverzögerung bei 100 Meter pro Minute bedeuten drei Meter Schrott.
— Halbautomatische Batch-Zellen: Ein Bediener lädt das Teil in eine Vorrichtung, leitet den Zyklus ein, und entnimmt das fertige Teil. Geeignet zum Glühen der Schweißzone von gefertigten Baugruppen oder zur Spannungsentlastung von Schmiedeteilen vor der Bearbeitung. Die Konsistenz der Zykluszeit hängt von der Wiederholbarkeit der Teileplatzierung ab – die Vorrichtung sollte das Werkstück jedes Mal präzise relativ zur Spule positionieren.
— Vollautomatische Roboterzellen: Ein Roboter lädt Teile in das Coil, Der Glühzyklus läuft, und der Roboter entlastet. Diese Konfiguration funktioniert gut für mittlere bis große Mengen diskreter Teile, bei denen Arbeitskosten oder Zykluszeitkonsistenz die Automatisierungsinvestition rechtfertigen. Die gleiche Konstruktionslogik gilt wie wenn Auswahl eines Induktionshärtesystems mit robotischer Handbedienung.
— Schnellwechselwerkzeuge: Wenn Sie mehrere SKUs auf derselben Maschine annegeln, die Spule, Führungen, und Kühlzonen-Einsätze sollten innerhalb von Minuten austauschbar sein, Nicht Stunden. Jede Minute des Wechsels geht Produktionskapazität verloren.
Für durchgehende Linien, Geben Sie die Maschine für die höchste Liniengeschwindigkeit an, die Sie in den nächsten drei Jahren erwarten zu betreiben, nicht die Geschwindigkeit, die Sie heute betreiben. Ein nachträgliches Aufrüsten auf ein schnelleres Netzteil ist teurer, als von Anfang an die richtige Kapazität zu kaufen.
5. Lieferantenerfahrung & Prozess-Know-how
Glühen ist der Induktionsprozess, bei dem die Erfahrung des Lieferanten am meisten zählt. Härten ist relativ nachsichtig: über die Umwandlungstemperatur erhitzen, abschrecken, fertig. Anlassen ist einfach: auf ein niedrigeres Ziel erhitzen, halten, luftkühlen. Glühung fügt eine Dimension – kontrollierte Kühlung – hinzu, die vom Lieferanten erfordert, Metallurgie zu verstehen, nicht nur Elektrotechnik. Ein Lieferant, der sich mit Leistungselektronik auskennt, aber nicht mit Phasenumwandlungskinetik vertraut ist, wird eine Maschine anfertigen, die sich wunderbar erwärmt und das Material auf dem Weg nach unten ruiniert.
Bei der Bewertung von Lieferanten, Prüfe über den Gerätekatalog hinaus:
— Materialspezifische Prozesserfahrung: Hat der Lieferant Glühsysteme für Ihre Materialfamilie gebaut – Kohlenstoffstähle, Edelstahl, Kupferlegierungen, Aluminium? Jede hat unterschiedliche Umwandlungstemperaturen, Emissivitätseigenschaften, und Kühlgeschwindigkeitsempfindlichkeiten. Bitten Sie einen Kunden mit einem ähnlichen Material um eine Referenz.
— Spulendesign für das Glühen: Glühspulen laufen oft bei höheren Temperaturen für längere Betriebszyklen als Härtungsspulen. Das Kühlsystem der Spule, Isolierung, und mechanische Tragstruktur müssen für anhaltende thermische Belastungen ausgelegt sein, nicht für intermittierende Tätigkeiten. Eine für das Glühen umverwendete Härtungsspule versagt vorzeitig.
— Kühlzonen-Engineering: Dies ist der Teil eines Induktionsheizsystems den die meisten allgemeinen Lieferanten übersehen. Fragen Sie, wie der Kühlabschnitt gestaltet ist – Länge, Isolierung, Temperaturüberwachungspunkte, und ob er für verschiedene Materialien und Liniengeschwindigkeiten angepasst werden kann.
— Vor-Ort-Prozessvalidierung: Der Lieferant sollte bereit sein, Ihr Material durch ein Testsystem zu führen und Zeit-Temperatur-Kurven bereitzustellen, Härtewerte vor und nach dem Prozess, und metallografische Kornstrukturabbildungen. Ein Angebot ohne Prozessdaten ist ein Glücksspiel.
— Kundendienst und Ersatzteile: Glühstraßen laufen oft 24/7. Stillstandskosten werden pro Minute berechnet, nicht pro Tag. Bestätigen Sie die Lieferzeiten für Ersatzteile und ob der Lieferant Fernwartung für die Stromversorgung und das Steuersystem anbietet.
Ein Lieferant, mit dem es sich lohnt zusammenzuarbeiten, fragt nach Ihrer Glühanwendung, bevor er eine Leistungsbewertung abgibt. Wir bewerten jede Anfrage anhand der oben genannten fünf Faktoren — Anwendungstyp, Leistungs- und Kühlanforderungen, Temperaturregelung, Automatisierungsbedürfnisse, und langfristige Prozessunterstützung – und liefern Sie eine Konfiguration basierend auf Ihren Material- und Produktionszielen, keine Katalogvoreinstellung.
Induktion vs. Konventionelle Ofenanglühung
Für Hersteller, die derzeit Batch- oder Dauerbandöfen für das Glühen verwenden, stellt sich die Frage, ob die Induktion einen ausreichenden Vorteil bietet, um den Wechsel zu rechtfertigen. Die folgende Tabelle vergleicht die beiden Methoden hinsichtlich der wichtigsten Dimensionen in der Produktion.
| Induktionsglühen | Konventionelle Ofenanglühung |
|---|---|
| Schnelle lokale Erwärmung – Sekunden bis Minuten | Langsame Chargenheizung — typischerweise 1–6 Stunden |
| Kontrollierte Kühlgeschwindigkeit — programmierbare Langsamkühlzone | Passive Ofenkühlung — begrenzte Geschwindigkeitssteuerung, hängt von der thermischen Masse ab |
| Minimale Oxidation — kurze Hochtemperaturexposition, Inertgas-kompatibel | Mehr Kalkbildung — längere Exposition bei Temperatur |
| Geringere Energie pro Teil — nur die Zielzone wird erhitzt | Höherer Energieverbrauch — Ofen im Leerlauf, Wärmeverlust an die Umgebung |
| Inline-fähig — kontinuierliche Leitung, Rohr, und Strip-Verarbeitung | Batch-begrenzter Arbeitsablauf — Last, Einweichen, Kühlung, Entlastung |
| Konsistente Kornverfeinerung — wiederholbarer thermischer Zyklus pro Teil | Temperaturgradienten im Ofen — variable Ergebnisse je nach Zone |
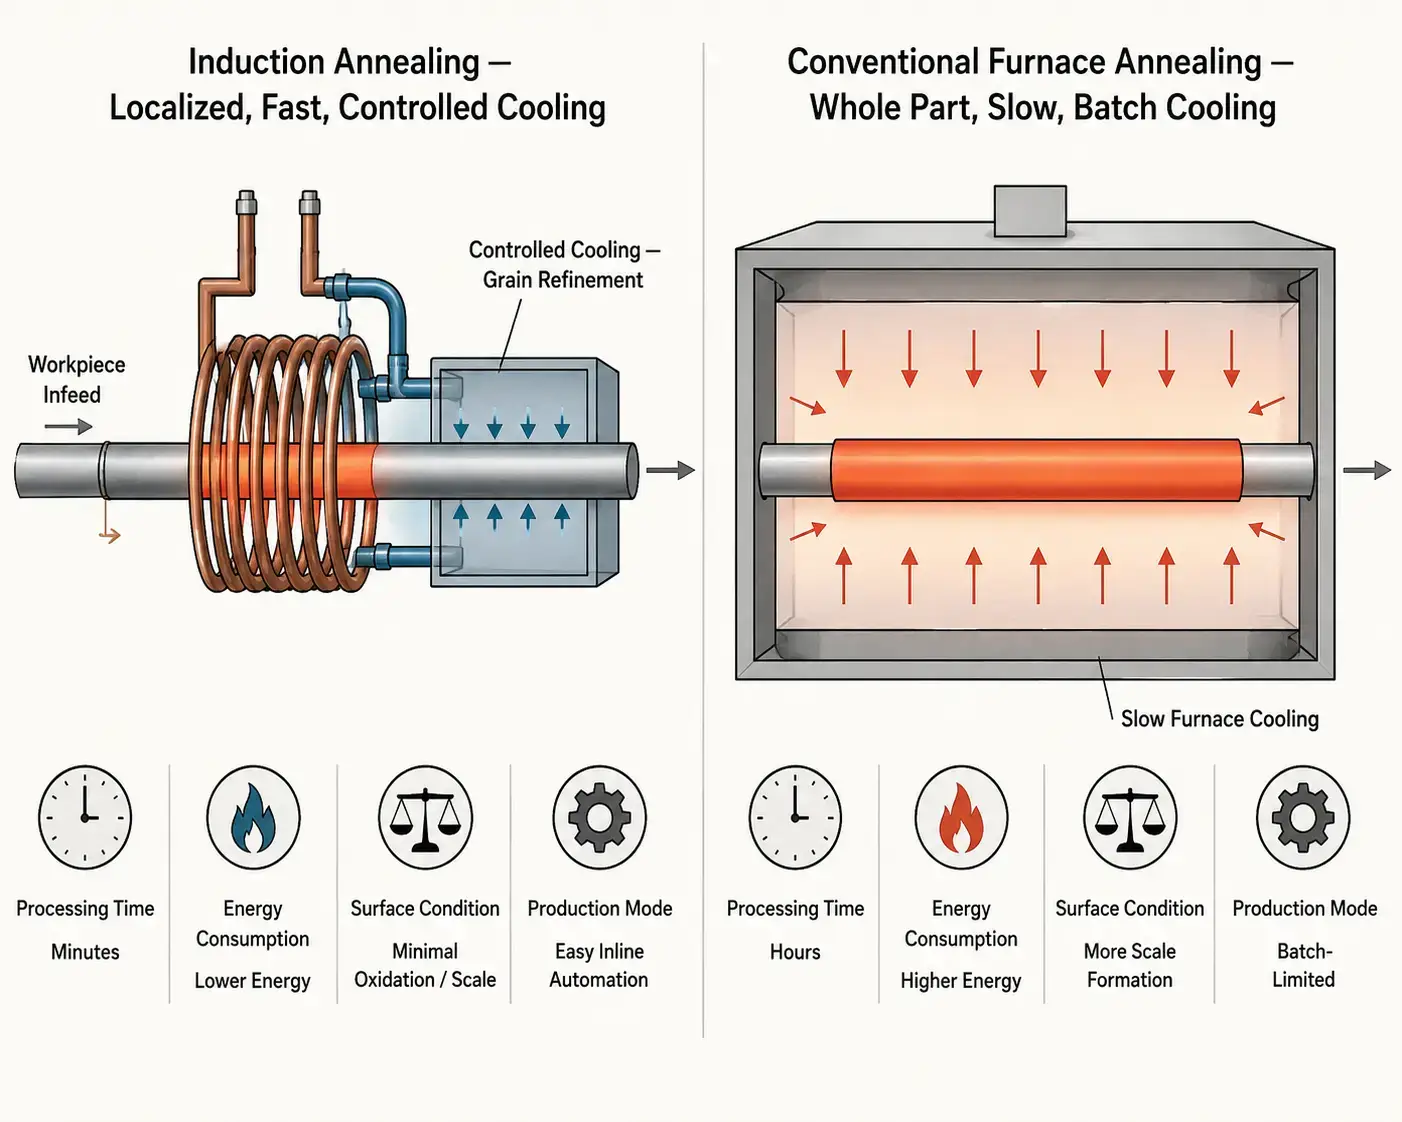
Induktionsglühen ist kein universeller Ersatz für einen Ofen. Für Lohnfertiger, die Dutzende unterschiedlicher Teilegeometrien in unvorhersehbaren Chargen glühen, ein herkömmlicher Ofen bleibt das vielseitigere Werkzeug — befüllen Sie ihn, stellen Sie das Profil ein, und lassen Sie ihn laufen. Aber für dedizierte Produktionslinien, die Draht, Rohr, Barren, oder wiederholtes Schweißbaugruppen-Glühen bei mittlerem bis hohem Volumen verarbeiten, liefert Induktion schnellere Zyklen, geringere Energie pro Teil, viel weniger Oxidation, und eine Stufe der Kühlratenkontrolle, die ein Chargenofen nicht erreichen kann. Der wirtschaftliche Vorteil zeigt sich am deutlichsten, wenn der Glühschritt der Engpass in einer ansonsten kontinuierlichen Linie ist.
Schlüssel zum Mitnehmen
Die Wahl eines Induktionsglühmaschine kommt auf fünf Entscheidungen an, und der wichtigste ist der erste: genau festzulegen, was Sie glühen und warum. Die Anwendung – Draht, Rohr, Barren, oder Schweißnahtbereich – bestimmt die Leistung, Frequenz, und Spulengeometrie. Das Material bestimmt die Zieltemperatur und die einzuhaltende Kühlrate. Und das Produktionsvolumen bestimmt, ob Sie ein kontinuierliches Inline-System benötigen, eine halbautomatische Zelle, oder eine vollrobotische Arbeitsstation. Ein Zulieferer, der anfängt, nach Ihrem Material und Ihrer Leitungsgeschwindigkeit zu fragen, anstatt eine Maschine aus einem Katalog zu zitieren, ist der Unterschied zwischen einem System, das am ersten Tag funktioniert, und einem, das sechs Monate Nachabstimmung erfordert. Die richtig angegebene Maschine verwandelt das Abglühen von einem Batch-and-Warte-Betrieb in einen kontinuierlichen, wiederholbaren Produktionsschritt.
FAQ
Q: Was ist der Unterschied zwischen Induktionsglühen und Induktionsanleifen?
A: Die drei wichtigsten Unterschiede sind Temperatur, Kühlrate, und Zweck. Das Anlassen arbeitet bei höheren Temperaturen (typischerweise 700–900°C für Stähle) um die Kornstruktur vollständig zu rekristallisieren und Weichheit sowie Duktilität zu maximieren. Das Anlassen erfolgt bei niedrigeren Temperaturen (150~650°C) um die Sprödigkeit nach dem Härten zu verringern und dabei den Großteil der Härte zu erhalten. Das Anlassen erfordert kontrollierte langsame Abkühlung, um die Kornveredelung zu ermöglichen; Das Anlassen erfolgt üblicherweise luftgekühlt. Und sie dienen unterschiedlichen Punkten in der Produktionskette: Beim Glühen wird häufig kaltverformtes oder geschweißtes Material verarbeitet, während dem Anlassen immer ein Härteschritt folgt.
Q: Welche Materialien können induktionsgeglüht werden??
A: Kohlenstoffstähle, legierte Stähle, Edelstahl, Kupfer und Kupferlegierungen, Aluminiumlegierungen, und Titan können alle induktionsgeglüht werden, vorausgesetzt, dass die Stromversorgung und die Frequenz auf den elektrischen Widerstand und die Wärmeleitfähigkeit des Materials abgestimmt sind. Nichteisenmetalle wie Kupfer und Aluminium erfordern höhere Leistungsdichten, da ihr niedrigerer elektrischer Widerstand die Effizienz der Induktionsheizung reduziert. Das Spulendesign und die Frequenz müssen für jede Materialfamilie angepasst werden – ein für Stahl eingerichtetes System wird Kupfer ohne Umkonstruktion nicht effektiv glühen.
Q: Kann Induktionsglühen einen herkömmlichen Glühofen ersetzen?
A: Für die kontinuierliche Produktion von Draht, Rohr, Band, und Stangen, ja – Induktionsglühen kann den Ofen vollständig ersetzen, und schnellere Zykluszeiten liefern, geringere Energiekosten, weniger Oxidation, und weitaus bessere Kühlgeschwindigkeitskontrolle. Für das Chargenabschrecken großer, unregelmäßig geformter Fertigungen oder gemischter Teileaufträge, ist ein Ofen oft immer noch die praktischere Wahl. Viele Hersteller betreiben ein Hybridmodell: Induktion für die dedizierten Hochvolumenlinien, Ofen für die variable Niedervolumearbeit.
Brauchen Sie Hilfe bei der Spezifikation eines Induktionsanlasssystems?
Erzählen Sie uns von Ihrem Material, Werkstückabmessungen, Zieleigenschaften, und Produktionsmenge mit. Wir werden eine Induktionsglühkonfiguration empfehlen, die auf Ihre Anwendung abgestimmt ist.





