
Induktionsnormalisieren vs. Glühen: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalizar e recozimento amolecedor aquecem o aço ambos acima da temperatura de transformação. A diferença está no passo de arrefecimento — e tudo na peça acabada resulta desta única variável: Dureza, Resistência, Usinabilidade, Estrutura do grão e se a peça se deforma no próximo passo de trabalho.
1. O que realmente acontece em cada processo
Ambos os processos aquecem o aço acima da sua temperatura de transformação superior – tipicamente 800–950°C, dependendo do teor de carbono e da liga. A diferença é, o que acontece a seguir.
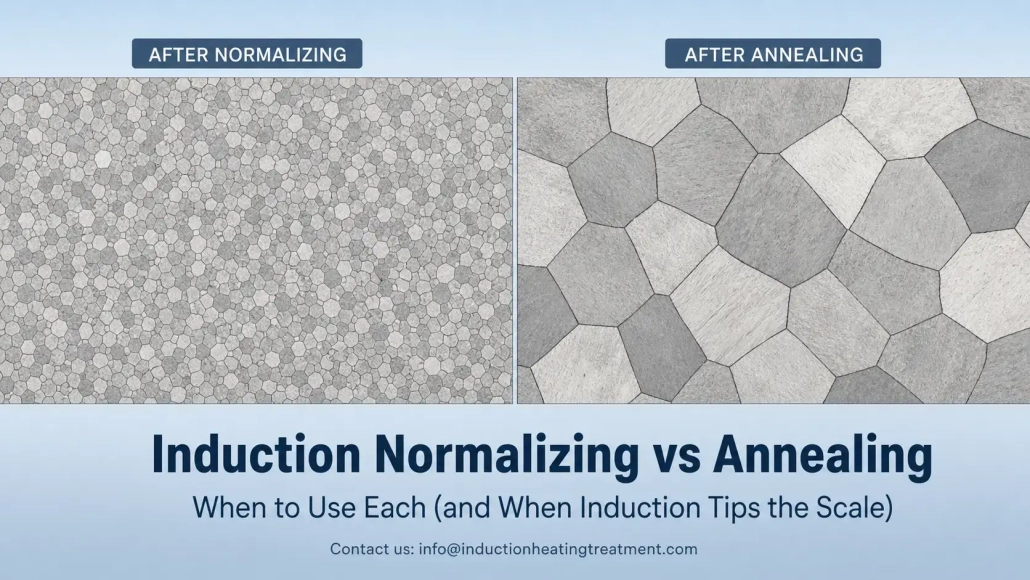
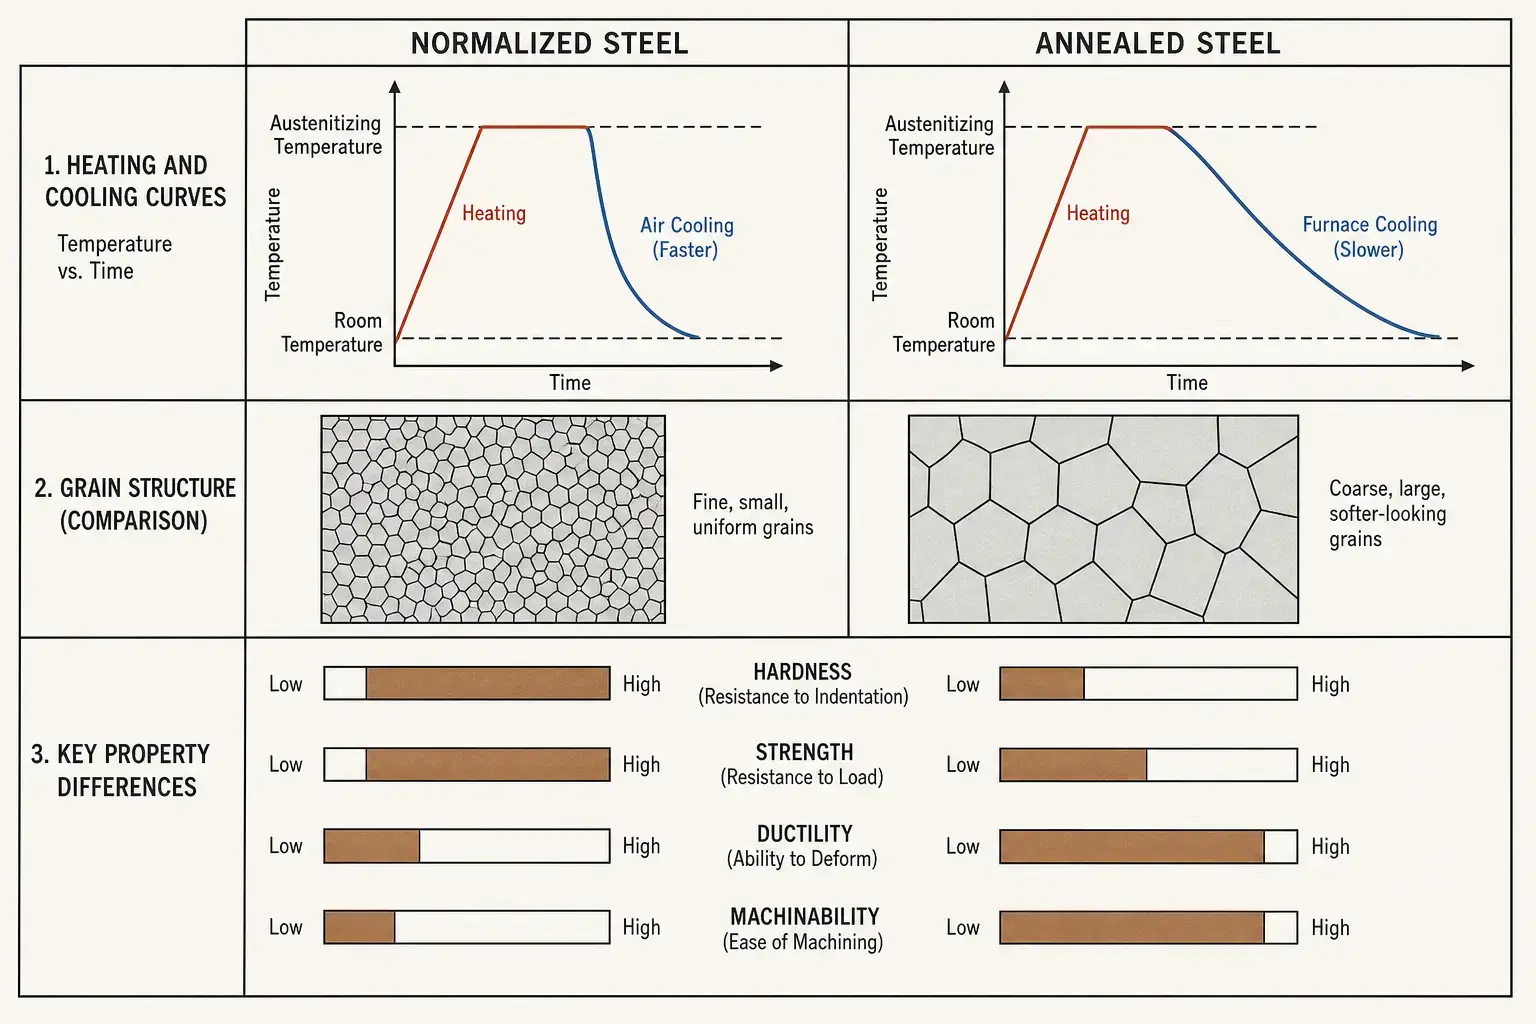
Durante a normalização, a peça é retirada e arrefecida ao ar. O arrefecimento mais rápido gera uma estrutura de grão mais fina, dureza média e propriedades mecânicas mais uniformes. No recozimento suave, a peça permanece no forno e arrefece lentamente — por vezes durante várias horas. O arrefecimento lento conduz à máxima suavidade, alta ductilidade e uma estrutura de grão grosseira.
Na aquecimento indutivo o aquecimento ocorre rapidamente e de forma localizada — em segundos em vez de minutos. Isso por si só não altera a metalurgia da normalização ou do recozimento suave. O que muda, é, onde você pode aplicar o processo e quão fácil é integrá-lo numa linha de produção. Mehr dazu in Abschnitt 4.
| Aspekt | ] Normalisieren | Glühen |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| Dureza | Mittel | Für die Güteklasse möglichst niedrig |
| Kornstruktur | Fein, gleichmäßig | Grob, erweicht |
| Resistência | Mittel bis hoch | Niedrig |
| Duktilität | Mittel | Hoch |
| Usinabilidade | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Typische Anwendung | Nach Schmieden, Gießen, Schweißen, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. Quando normalizar é a melhor escolha
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Gießen, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Geschmiedete Stahlteile | Setzt die Kornstruktur nach der Warmumformung zurück; beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Stahlgusskomponenten | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und ungleichmäßig |
| Geschweißte Rohr- & Schlauchabschnitte | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Induktionshärten | Cria uma microestrutura de base consistente — profundidade de endurecimento e distribuição da dureza mais previsíveis |
| Peças, a resistência equilibrada & necessária para usinagem | O arrefecimento ao ar produz uma dureza média — suficientemente dura para a função, suficientemente macia para cortar sem desgaste excessivo da ferramenta |
Um veio automóvel forjado é um caso típico. É obtido a partir da forja a quente com uma estrutura de grãos, que foi moldada pelo respetivo arrefecimento durante a produção nesse dia. Se ela for diretamente para a usinagem ou têmpera, desgaste da ferramenta varia, deformação e profundidade de endurecimento. Normalizar apaga este historial. O eixo segue com um ponto de partida conhecido para o próximo processo.
3. Quando Glühen é a melhor escolha
Recozimento é a escolha certa, quando a peça deve ser tão macia e fácil de trabalhar quanto possível. O arrefecimento lento no forno — por vezes controlado durante horas — gera a dureza mais baixa alcançável e a maior ductilidade para um determinado tipo de aço.
Isso torna o recozimento a solução padrão, quando o próximo processo é conformação a frio, Tiefziehen, dobramento intenso ou usinagem intensa de aço com alto teor de carbono ou aço ligado. Normalizar deixaria estes materiais demasiado duros, exigiria muito das ferramentas e aumentaria as taxas de sucata.
| Anwendung | Porque o recozimento é adequado |
|---|---|
| Aço rico em carbono & aço ligado antes da usinagem | Estrutura recozida e esferoidizada = mais longa vida útil da ferramenta, melhor controlo do cavaco |
| Peças antes de conformação a frio ou trefilação | Ductilidade máxima previne a formação de fissuras durante forte deformação |
| Stark geschweißte Konstruktionen | Arrefecimento lento alivia tensões internas, sem introduzir novas distorções |
| Componentes de precisão com requisitos de estabilidade dimensional | Estrutura estável, livre de tensões antes da acabamento final — menos movimento após remoção de material |
| Fio, Band, tubo de parede fina | Estado macio necessário antes de dobragem,, prensagem plana- ou operações de esticagem |
A indução também desempenha um papel no recozimento, mas é limitada. Induktionsglühen É adequada para recozimento localizado ou recozimento de alívio de tensões em determinados elementos. Para o recozimento de componentes completos, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. Onde a indução altera a avaliação
Folgendes verändert Induktion nicht: die Metallurgie. Normalizar continua a exigir aquecimento acima do ponto de transformação e arrefecimento ao ar. Recozimento continua a exigir arrefecimento lento. A física permanece igual.
O seguinte altera a indução: Velocidade, Necessidade de espaço, Integração e localização.
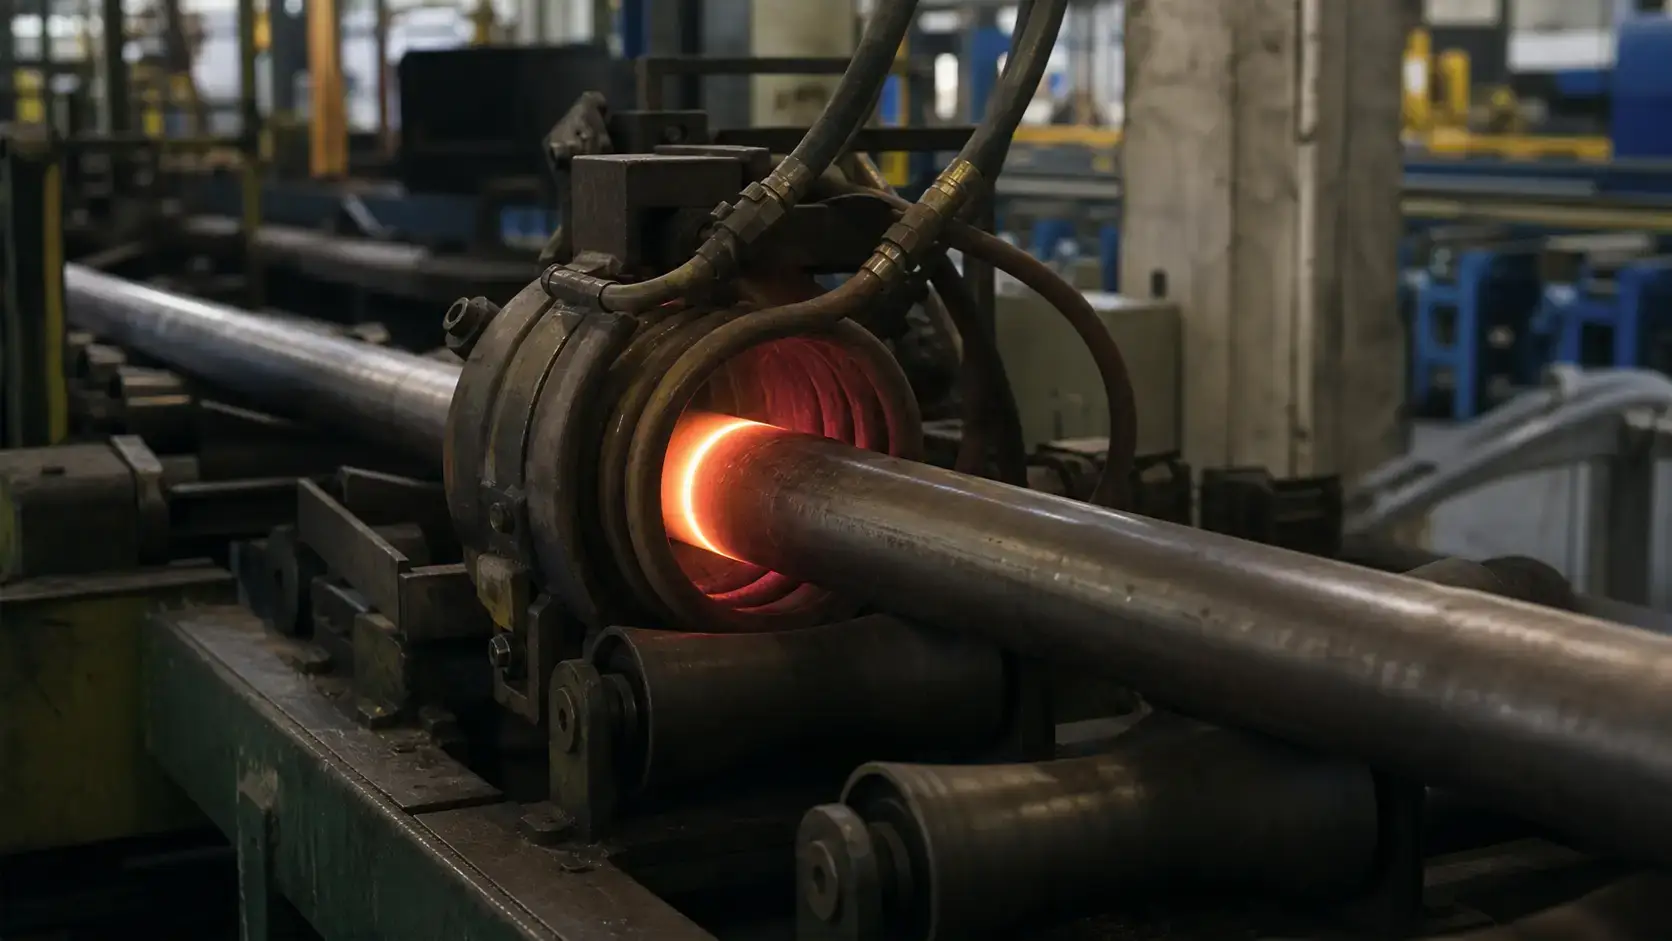
Um forno aquece toda a peça — e o ar ao redor, a câmara e os dispositivos — para atingir a temperatura. A indução gera calor diretamente na superfície da peça. Ao normalizar, em que o arrefecimento ao ar é o último passo, esta velocidade permite um processamento inline. Um tubo, que se move continuamente através de uma bobina à velocidade da linha, pode ser normalizado em segundos, em vez de em ciclos de lote.
A localização também é importante. Num tubo soldado, pode ser necessário normalizar apenas a soldadura e a zona afetada pelo calor. A indução pode tratar especificamente esta zona, sem aquecer toda a circunferência. Num componente automotivo forjado, um determinado assento de rolamento ou uma área de um pinhão pode ser normalizado, enquanto o resto da peça permanece no estado forjado. Um forno não consegue fazer isso.
Dois exemplos tornam isto concreto:
— Normalização de tubos e tubagens. Plantas de tubos ERW funcionam continuamente. Retirar tubos para normalizar em forno por lotes offline, interrompe o processo. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Wellen und Gabelstücke gelangen mit der Kornstruktur in die Bearbeitungszelle, die der Schmiedeprozess hinterlassen hat. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
Induktionsnormalisieren macht das Glühen nicht überflüssig. Bei hochgekohltem Stahl, der vor der Präzisionsbearbeitung ein sphäroidisiertes Gefüge benötigt, ist das Ofenglühen weiterhin im Vorteil. Doch für den breiten mittleren Bereich — Schmiedeteile, Gussteile, Schweißkonstruktionen aus mittelgekohltem Stahl sowie Teile, die für das Induktionshärten vorgesehen sind — passt das Induktionsnormalisieren häufig besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. O que determina a especificação da sua instalação
Werkstoffgüte und Kohlenstoffgehalt. Niedriggekohlte, mittelgekohlte, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der Frequência — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metros por minuto — a velocidade da linha é o primeiro número, que o projetista da instalação necessita. Para peças individuais, o tempo de ciclo e o método de carregamento são mais importantes. Um ciclo de aquecimento de cinco segundos, combinado com um processo de carregamento manual de vinte segundos, é um ciclo líquido de três segundos, que apenas espera, ser realizado.
Medição e controlo de temperatura. A indução aquece rapidamente. Isso significa, que o sistema de controlo tem menos tempo, para reagir a uma variação de temperatura, als dies bei einem Ofen der Fall wäre. Pirómetro, Wärmebildkameras oder Kontaktsensoren müssen so positioniert werden, dass sie den kritischen Bereich des Teils erfassen — nicht eine bequeme, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, Zunder, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, verifique, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Erros, os que se tornam mais caros
— Glühen, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— ] Normalisieren, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Se a próxima etapa de trabalho envolver conformação a frio intensa ou usinagem pesada de um aço duro, o recozimento justifica o seu custo.
— Ignorar o histórico anterior do material. O mesmo tipo de aço reage de forma diferente, dependendo de, ter sido fundido, forjado, laminado, soldado ou previamente tratado termicamente. Verifique a estrutura recebida, e não apenas a composição química no certificado.
— Considere a bobina de indução como acessório. Uma fonte de alimentação bem projetada em combinação com a bobina errada é um pesado pisapapel bem construído. A geometria da bobina determina os padrões de aquecimento, A uniformidade e se o componente atinge a temperatura, antes que a linha continue. Se o fornecedor não puder mostrar-lhe designs de bobinas para a geometria específica do seu componente, continue a procurar.
— Confundir normalização com têmpera. Na normalização, é usada refrigeração a ar, para refinar a estrutura dos grãos. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Principais conclusões
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Se o objetivo é a suavidade máxima para conformação ou usinagem pesada: recozimento. normalização por indução isto não altera esta árvore de decisão — mas torna a normalização mais rápida, mais local e fácil de integrar numa linha de produção. Defina primeiro o requisito metalúrgico. Escolha depois o equipamento.
F: O aço normalizado é mais duro do que o aço recozido?
A: Ja. O aço normalizado é mais duro e mais resistente do que o aço recozido da mesma qualidade. O arrefecimento mais rápido do ar produz uma estrutura de grão mais fina e maior resistência. A diferença exata depende do teor de carbono, teor de liga e secção transversal.
F: Pode-se usar aquecimento por indução para recozimento ou apenas para normalização?
A: A indução pode fazer os dois, a limitação está, no entanto, no arrefecimento. A normalização requer apenas arrefecimento ao ar após o aquecimento — isso pode ser facilmente implementado com indução, especialmente em linha. O recozimento requer um arrefecimento lento, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
A: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme Größenunterschiede innerhalb einer Charge oder Teile, die nicht für eine Inline-Erwärmung gespannt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Werkstoffgüte und Produktionsrate. Nós dizemos-lhe, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










