
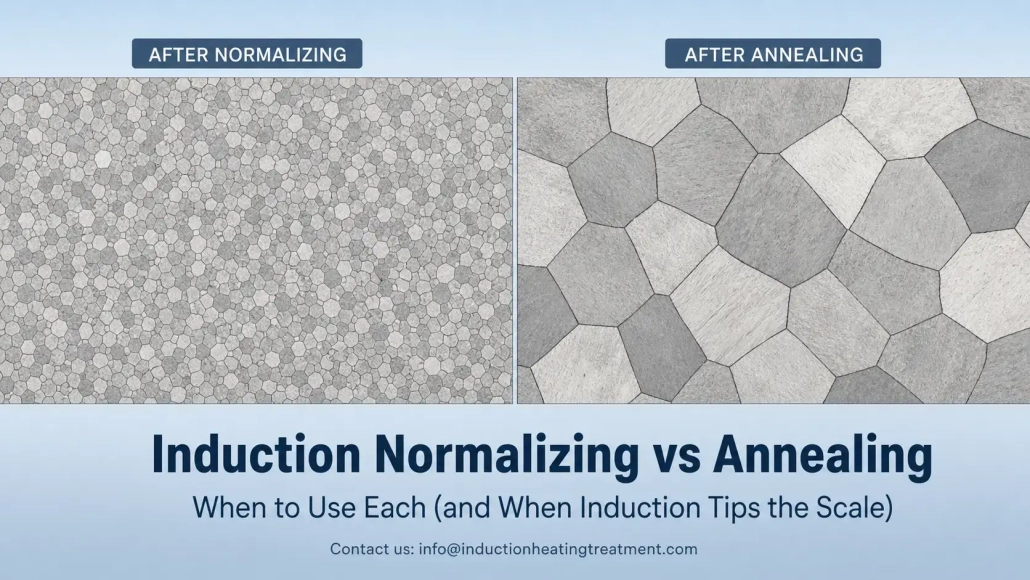
التطبيع بالتحريض مقابل. Glühen: متى يكون كل منهج منطقيًا (ومتى يعطي التحريض الأهمية)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
التطبيع والتليين يسخنان الفولاذ كلاهما فوق درجة حرارة التحول. الفرق يكمن في خطوة التبريد — وكل شيء في القطعة النهائية نابع من هذا المتغير الواحد: الصلابة, المتانة, قابلية التشغيل, بنية الحبيبات وما إذا كانت القطعة ستنحرف في خطوة العمل التالية.
| 1. ما يحدث فعليًا في كل عملية | 4. أين يغير التحريض الصراع الهدف |
| 2. متى يكون التطبيع الخيار الأفضل | 5. ما الذي يحدد مواصفات معداتك |
| 3. متى يكون التليين الخيار الأفضل | 6. الخطأ, الأعلى تكلفة |
1. ما يحدث فعليًا في كل عملية
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
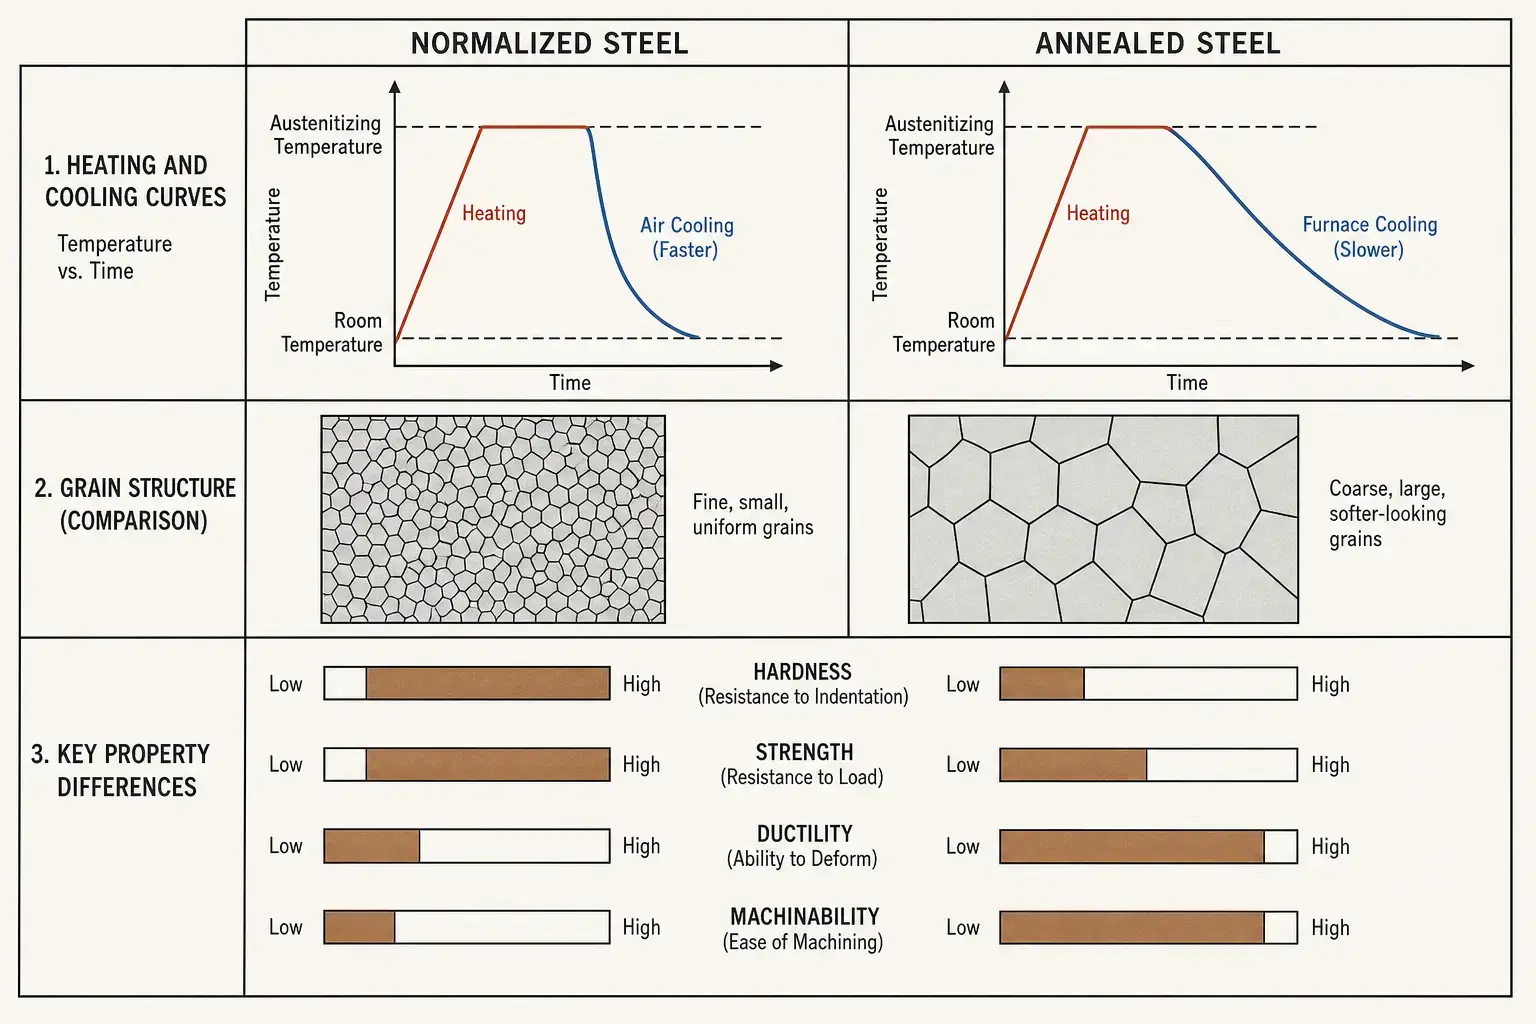
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. أثناء التليين الحراري، يبقى الجزء في الفرن ويبرد ببطء — أحيانًا لساعات عديدة. التبريد البطيء يؤدي إلى أقصى قدر من الليونة, والمطهارية العالية وبنية الحبوب الخشنة.
أثناء التسخين بالحث يتم التسخين بسرعة وبشكل محلي — في ثوانٍ بدلًا من دقائق. هذا وحده لا يغير ميتالورجيا التسوية أو التليين الحراري. ما يتغير, هو, مكان تطبيق العملية وكيفية سهولة إدماجها في خط الإنتاج. Mehr dazu in Abschnitt 4.
| Aspekt | Normalisieren | Glühen |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| الصلابة | Mittel | Für die Güteklasse möglichst niedrig |
| Kornstruktur | Fein, gleichmäßig | Grob, erweicht |
| المتانة | Mittel bis hoch | Niedrig |
| Duktilität | Mittel | Hoch |
| قابلية التشغيل | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Typische Anwendung | Nach Schmieden, Gießen, Schweißen, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. متى يكون التطبيع الخيار الأفضل
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Gießen, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, لتجنب هشاشة التبريد الكامل.
| التطبيق | لماذا التعديل الطبيعي مناسب |
|---|---|
| قطع فولاذية مطروقة | يعيد هيكل الحبوب بعد التشكل الحراري; يزيل الشوائب الناتجة عن التبريد المتغير بعد التشكيل |
| مكونات مصبوبة من الفولاذ | يحسن التجانس قبل التشغيل أو التصلب — البنية المصبوبة خام وغير متساوي بطبيعتها |
| أنابيب ملحومة- & أجزاء الخرطوم | يصقل منطقة تأثير الحرارة, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Induktionshärten | Schafft eine konsistente Ausgangsmikrostruktur — besser vorhersehbare Einhärtetiefe und Härteverteilung |
| الأجزاء, die ausgewogene Festigkeit & Zerspanbarkeit benötigen | Luftabkühlung erzeugt eine mittlere Härte — hart genug für die Funktion, weich genug zum Schneiden ohne übermäßigen Werkzeugverschleiß |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Sie kommt aus dem Warmschmieden mit einer Kornstruktur, die durch die jeweilige Abkühlung in der Fertigung an diesem Tag geprägt wurde. عندما تذهب مباشرة للمعالجة أو الطرقنة, تتغير تآكل الأدوات, الانحراف وعمق التصلب. التطبيع يحذف هذه الخلفية. تنتقل العمود بنقطة بداية معروفة إلى العملية التالية.
3. متى يكون التسكين الخيار الأفضل
التلدين هو الاختيار الصحيح, عندما يجب أن يكون الجزء ناعماً وقابلاً للمعالجة قدر الإمكان. تبريد الفرن البطيء – أحياناً يتم التحكم به لساعات – ينتج أقل صلابة ممكنة وأعلى ليونة لنوع الفولاذ المعين.
هذا يجعل التلدين هو الحل القياسي, عندما تكون العملية التالية هي التشكيل البارد،, Tiefziehen, الانحناء الشديد أو التشغيل المكثف للصلب عالي الكربون أو الصلب المسبوك المخلّب. التطبيع سيترك هذه المواد صلبة جدًا, سيجهد الأدوات بشدة ويزيد من نسب النفايات.
| التطبيق | لماذا التسخين مناسب |
|---|---|
| الصلب عالي الكربون & فولاذ مخلوط قبل المعالجة بالقطع | الهيكل المعالج بالتمدد الكروي = أطول عمر للأداة, أفضل تحكم في رقائق القطع |
| المكونات قبل التشكيل البارد أو السحب | أقصى درجة من الليونة تمنع تشقق المواد عند التحريك القوي |
| الهياكل الملحومة بشدة | التبريد البطيء يقلل من الإجهاد الداخلي, دون إدخال تشويهات جديدة |
| مكونات دقيقة مع متطلبات للثبات البعدي | مستقر, الهيكل خالٍ من الإجهاد قبل التشطيب النهائي — حركة أقل بعد إزالة المادة |
| سلك, شريط, أنبوب جداري رفيع | الحالة اللينة قبل عمليات الانحناء-, الضغط المسطح- أو السحب مطلوبة |
التحريض يلعب دورًا أيضًا في التسخين, لكنه محدود. Induktionsglühen مناسب جيدًا للتسخين الموضعي أو لإزالة الإجهاد في ميزات معينة. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. أين يغير التحريض الموازنة
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. Die Physik bleibt dieselbe.
Folgendes verändert Induktion: Geschwindigkeit, Platzbedarf, Integration und Lokalisierung.
Ein Ofen erwärmt das gesamte Bauteil — und die Luft darum herum, die Kammer und die Vorrichtungen — أم die Temperatur zu erreichen. التسخين بالحث يولد الحرارة مباشرة على سطح القطعة. أثناء التطبيع, حيث يكون التبريد في الهواء هو الخطوة الأخيرة, تتيح هذه السرعة معالجة متتابعة. أنبوب, يتحرك باستمرار بسرعة الخط من خلال ملف, يمكن تحويطه في ثوانٍ, بدلاً من دورات الدُفعات.
التحديد المكاني أيضًا مهم. في حالة الأنبوب الملحوم قد يكون من الضروري فقط تطبيع اللحام ومنطقة تأثير الحرارة. يمكن للتحريض معالجة هذه المنطقة بشكل محدد, دون تسخين البقية بالكامل. في مكون سيارة مصبوب يمكن تطبيع موقع محمل معين أو منطقة من قطعة تروس أولية, بينما يظل باقي الجزء في الحالة المصبوبه. الفرن لا يستطيع فعل ذلك.
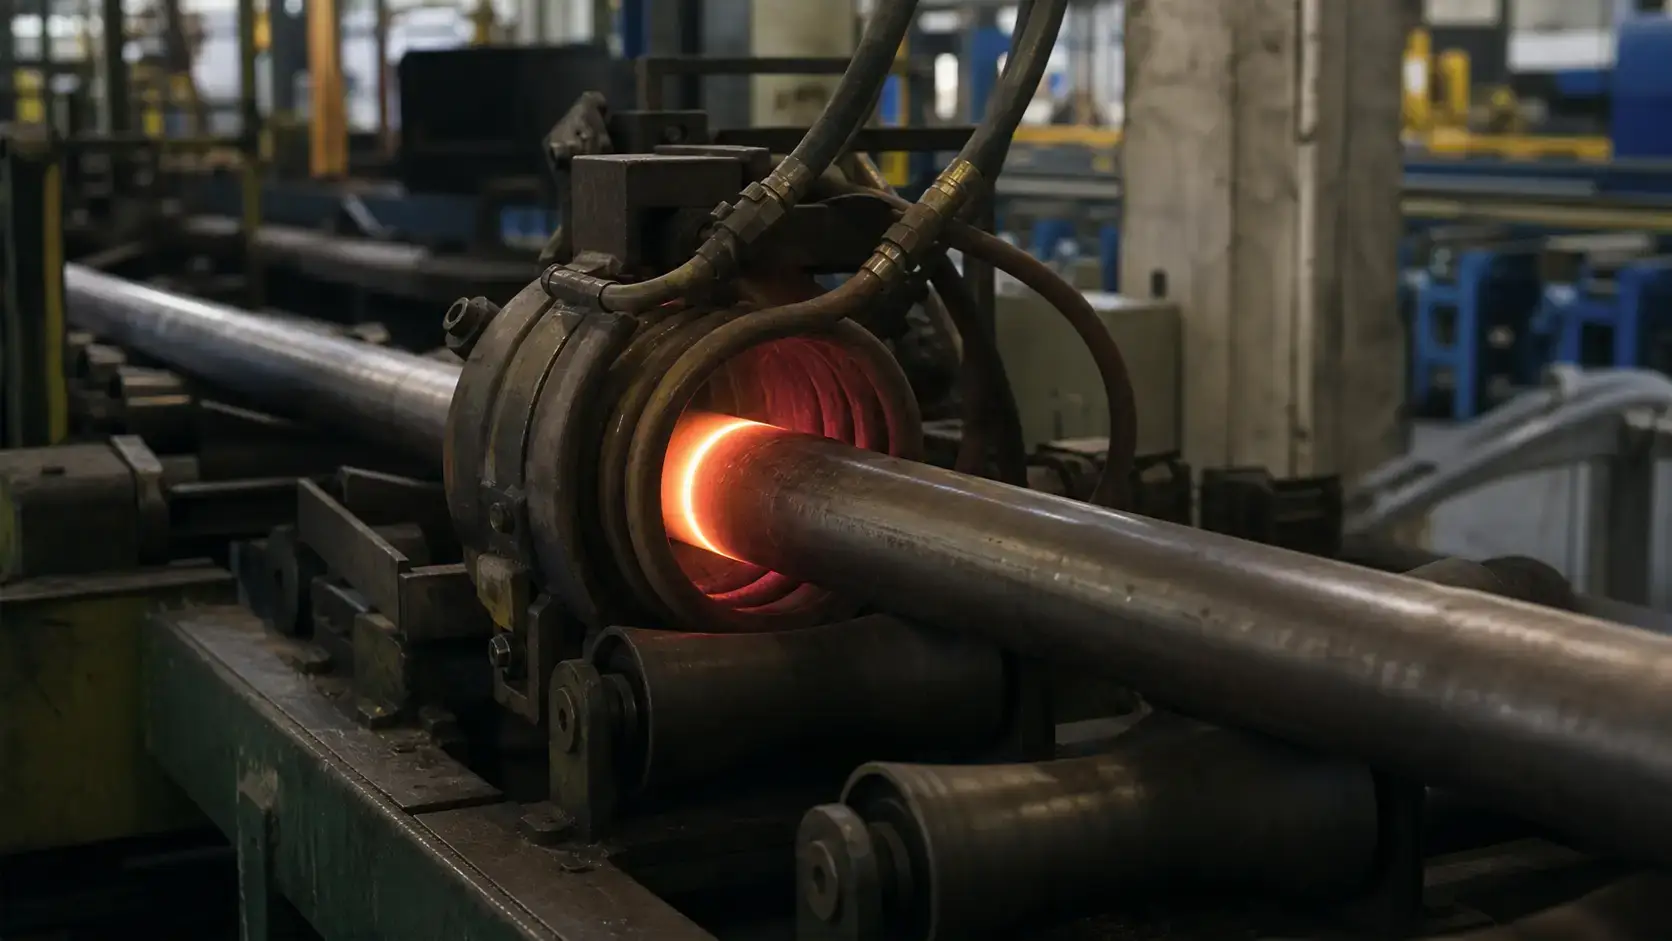
مثالان يوضّحان ذلك بشكل ملموس:
— تطبيع الأنابيب والقضبان. مصانع أنابيب ERW تعمل باستمرار. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, التبريد بالهواء على طاولة التصريف — يحافظ على حركة الخط. المتغيرات الحاسمة: قطر الأنبوب, سماكة الجدار, سرعة الخط وهندسة البكرة. هل التردد خاطئ, سوف تسخن السطح فقط. هل الطاقة خاطئة, يتباطأ الخط.
— تطبيع مكونات السيارات. Geschmiedete Zahnradrohlinge, Wellen und Gabelstücke gelangen mit der Kornstruktur in die Bearbeitungszelle, die der Schmiedeprozess hinterlassen hat. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
التحويل المغناطيسي لا يلغي الحاجة للتخمير بالفرن. في الصلب عالي الكربون, الذي يحتاج قبل المعالجة الدقيقة إلى بنية كروية, لا يزال التخمير بالفرن مفضلاً. ولكن بالنسبة للمنطقة المتوسطة العريضة — الأجزاء المشكوكة, الأجزاء المصبوبة, البنى الملحومة من الصلب متوسط الكربون وكذلك الأجزاء, المخصصة ل Induktionshärten غالبًا ما يكون التحويل المغناطيسي مناسبًا أكثر لتدفق الإنتاج. يقضي على الفرن كعنق زجاجة.
5. ما الذي يحدد مواصفات معداتك
جودة المادة ومحتوى الكربون. الصلب منخفض الكربون, الصلب متوسط الكربون, السبائك والفولاذ الأدواتي لا تتفاعل بنفس الطريقة على نفس درجة الحرارة والتبريد. قد يمكن تسخين قطعة مزورة متوسطة الكربون باستخدام تسخين بسيط- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. المقاطع العرضية الرقيقة تسخن بسرعة وتبرد بشكل متساوٍ. المقاطع العرضية السميكة تطور أثناء التسخين تدرجًا في درجة الحرارة من السطح إلى النواة, وتبرد أثناء التبريد بالهواء بمعدلات مختلفة عبر المقطع العرضي. أثناء التسوية بالحث، يؤثر هذا على الاختيار التردد — تردد أقل لاختراق أعمق, تردد أعلى لتسخين يهيمن عليه السطح في الجدران الرقيقة. كما أنه يؤثر على وقت التسخين, معدل التقدم- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. دورة تدفئة مدتها خمس ثوانٍ بالاشتراك مع عملية تحميل يدوية مدتها عشرون ثانية هي دورة صافية مدتها ثلاث ثوانٍ, التي تنتظر فقط, أن تتحقق.
قياس وضبط درجة الحرارة. التسخين بالحث سريع. وهذا يعني, أن نظام التحكم لديه وقت أقل, للرد على انحراف في درجة الحرارة, مقارنةً بما يحدث في فرن. مقياس البيومتر, يجب وضع كاميرات التصوير الحراري أو حساسات التلامس بحيث, تغطي المنطقة الحرجة للجزء — وليس موقعاً مريحاً, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, الصدأ, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. الخطأ, الأعلى تكلفة
— Glühen, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, Liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalisieren, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Dieselbe Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt oder zuvor wärmebehandelt wurde. Prüfen Sie das eingehende Gefüge, nicht nur die chemische Zusammensetzung im Zertifikat.
— Die Induktionsspule als Zubehör betrachten. مصدر طاقة مصمم جيدًا بالاقتران مع الملف الخاطئ هو ضاغط أوراق مصمم بشكل جيد. تحدد هندسة الملف نمط التسخين, الاتساق وما إذا كان الجزء يصل إلى درجة الحرارة, قبل أن تستمر الخطوة التالية. إذا لم يستطع المورد تقديم تصاميم ملفات لهندسة الجزء الخاصة بك, تابع البحث.
— الخلط بين التطبيع والتصلب. في التطبيع يتم استخدام التبريد بالهواء, لتحسين بنية الحبوب. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
أهم استنتاج
Normalisieren ist kein günstigeres Glühen. التطبيع ليس عبارة عن تطبيع أكثر ليونة. إنها عمليات مختلفة لمشكلات تصنيع مختلفة. عندما يكون الهدف هو تكرير الحبيبات والحصول على بنية متجانسة قبل المرحلة التالية من العمل: التطبيع. إذا كان الهدف هو أقصى قدر من الليونة للتشكيل أو القطع الثقيل: التخمير بالحرارة. المطابقة بالمحث الكهربائي لا يغيّر هذا شجرة اتخاذ القرار — ولكنه يجعل عملية المطابقة أسرع, محلي وأسهل للاندماج في خط الإنتاج. حدد أولاً المتطلبات المعدنية. ثم اختر المعدات بعد ذلك.
ص: هل الفولاذ المطابق أشد صلابة من الفولاذ المُخمّر؟?
أ: نعم. الفولاذ المطابق أشد صلابة وأكثر متانة من الفولاذ المُخمّر بنفس الجودة. التبريد السريع للهواء ينتج بنية حبيبية أدق وصلابة أعلى. الفرق الدقيق يعتمد على محتوى الكربون, محتوى السبائك والمقطع العرضي.
ص: هل يمكن استخدام التسخين بالحث لللحمل أو فقط للتطبيع?
أ: يمكن للحث أن يفعل كليهما, القيود تكمن في التبريد. التطبيع بعد التسخين يتطلب فقط تبريد الهواء — وهذا يمكن تحقيقه بالحث بسهولة, خصوصًا أثناء التشغيل الداخلي. اللحمل يتطلب بطئًا, تبريد تحكمي — غالبًا لساعات في فرن أو حجرة معزولة. التحريض مناسب للتلدين الموضعي لمناطق معينة, ولكن تلدين القطع الكاملة بمنحنى تبريد متحكم فيه يظل في معظم التطبيقات من مهام الفرن.
ص: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
أ: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme Größenunterschiede innerhalb einer Charge oder Teile, die nicht für eine Inline-Erwärmung gespannt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, جودة المادة ومعدل الإنتاج. Wir sagen Ihnen, ما إذا كانت المعالجة بالتحريض مناسبة للتطبيع, التطبيع أو التليين أو أي منهج آخر لعمليتك — قبل أن تختار منشأة.










