
Induktionsnormalisieren vs. Odpuszczanie: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Wybór opiera się głównie na przyzwyczajeniu, nie na technicznej specyfikacji. Normalizowanie indukcyjne zmienia to równanie — nie dlatego, że indukcja jest zawsze lepszą metodą, ale dlatego, że jej prędkość i kontrolowalność czynią normalizowanie praktycznym w zastosowaniach, w których piec byłby zbyt wolny, a odstresowanie przesadne.
Normalizowanie i odstresowanie nagrzewają stal obie powyżej temperatury przemiany. Różnica polega na etapie chłodzenia — a wszystko w gotowej części wynika z tej jednej zmiennej: Twardość, Wytrzymałość, Obróbka skrawaniem, Struktura ziaren i czy część odkształci się w kolejnym etapie obróbki.
1. Co faktycznie dzieje się w każdym procesie
Obydwa procesy nagrzewają stal powyżej jej górnej temperatury przejścia — zazwyczaj 800–950°C, w zależności od zawartości węgla i stopu. Różnica jest, co się stanie później.
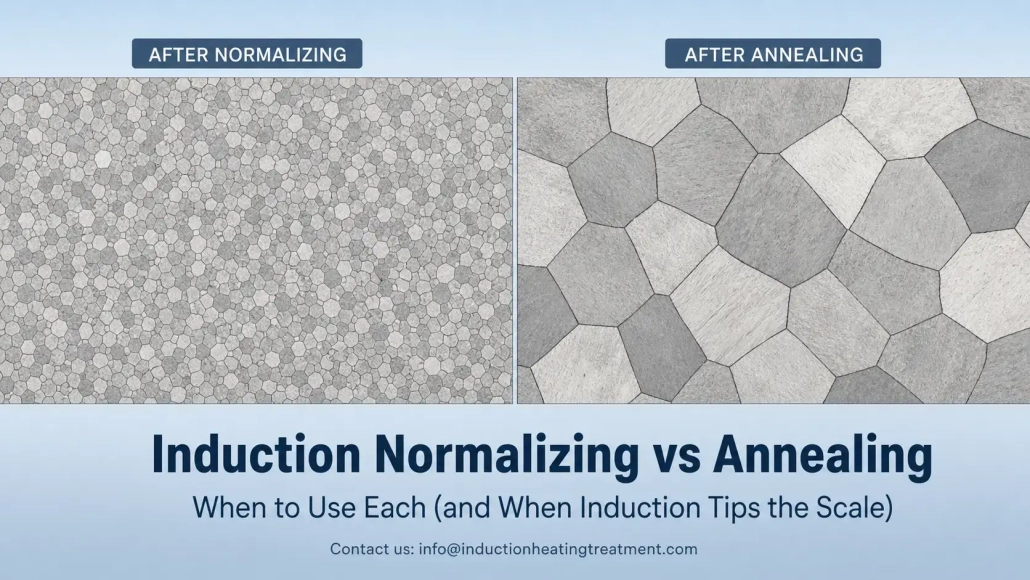
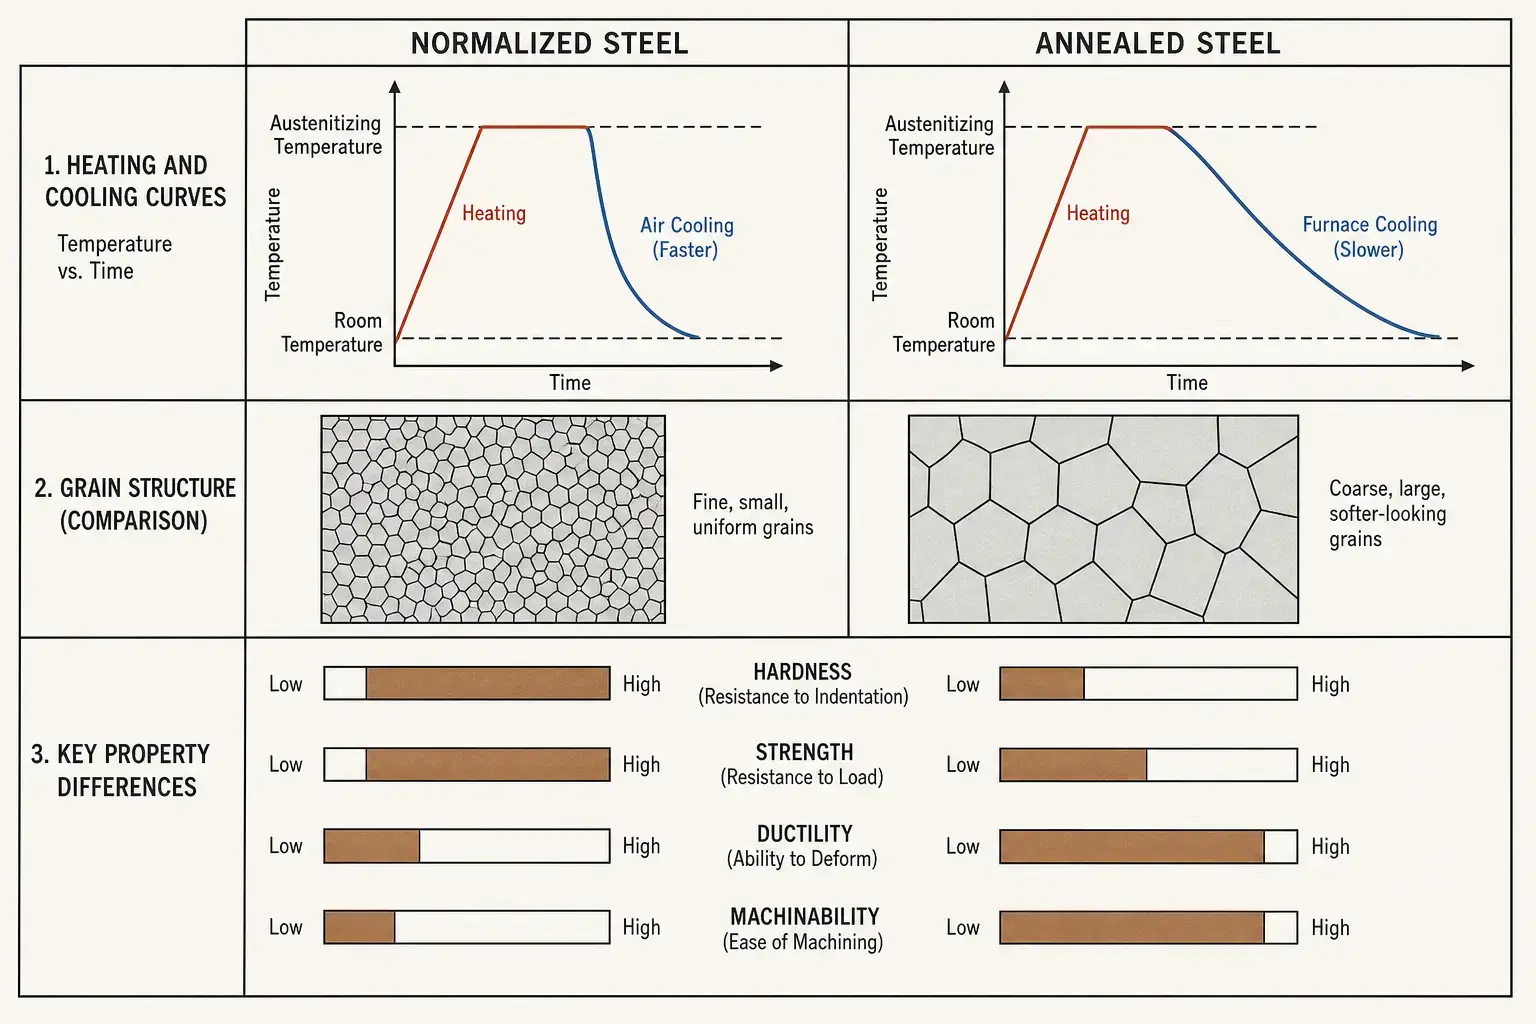
Podczas normalizacji element jest usuwany i chłodzony na powietrzu. Szybsze chłodzenie tworzy drobniejszą strukturę ziaren, średnia twardość i bardziej jednolite właściwości mechaniczne. Podczas wyżarzania zmiękczającego element pozostaje w piecu i schładza się powoli – czasami przez kilka godzin. Powolne chłodzenie prowadzi do maksymalnej miękkości, wysokiej ciągliwości i gruboziarnistej struktury.
Przy ogrzewaniu indukcyjnym nagrzewanie odbywa się szybko i miejscowo — w sekundach zamiast w minutach. To samo w sobie nie zmienia metalurgii normalizowania ani odprężania. Co się zmienia, to, gdzie można zastosować proces i jak łatwo można go zintegrować w linii produkcyjnej. Więcej na ten temat w sekcji 4.
| Aspekt | Normalizowanie | Odpuszczanie |
|---|---|---|
| Chłodzenie | Powietrze — szybkie | Sterowane piecem — wolne, często przez wiele godzin |
| Twardość | Mittel | Najniższa jak to możliwe dla klasy jakości |
| Struktura ziaren | Fein, gleichmäßig | Surowy, zmiękczony |
| Wytrzymałość | Średni do wysokiego | Niski |
| Plastyczność | Mittel | Hoch |
| Obróbka skrawaniem | Dobry do stali średniowęglowej | Najlepsze do stali wysokowęglowej & stal stopowa |
| Typowe zastosowanie | Po kuciu, Wlać, Schweißen, Walcowanie na gorąco — Zresetuj strukturę przed następnym krokiem | Przed formowaniem na zimno, Głęboki rysunek, ciężkie cięcie – zmiękcz do następnego kroku |
2. Kiedy normalizowanie jest lepszym wyborem
Normalizacja jest właściwym wyborem, gdy problem leży w niejednorodnej strukturze. Kucie, Wlać, Walce i spawanie pozostawiają nierównomierne wzory ziaren, zmienna twardość i naprężenia własne. Normalizacja koryguje to wszystko poprzez chłodzenie na powietrzu — wystarczająco szybko, aby drobnić ziarno, i wystarczająco wolno, aby uniknąć kruchości pełnego hartowania.
| Zastosowanie | Dlaczego normalizacja jest odpowiednia |
|---|---|
| Kute elementy stalowe | Przywraca strukturę ziarnistą po obróbce cieplnej na gorąco; beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Stahlgusskomponenten | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und und ungleichmäßig |
| Geschweißte Rohr- & Schlauchabschnitte | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem hartowania indukcyjnego | Schafft eine konsistente Ausgangsmikrostruktur — besser vorhersehbare Einhärtetiefe und Härteverteilung |
| Części, zrównoważona wytrzymałość & wymagają obrabialności | Chłodzenie powietrzem tworzy średnią twardość — wystarczająco twardą do funkcji, wystarczająco miękką, aby ciąć bez nadmiernego zużycia narzędzi |
Kuta wałek samochodowy jest typowym przypadkiem. Pochodzi z kucia na gorąco z strukturą ziaren, która została ukształtowana przez odpowiednie chłodzenie w produkcji w tym dniu. Gdy idzie bezpośrednio do obróbki lub hartowania, zużycie narzędzi różni się, odkształcenia i głębokość utwardzenia. Normalizacja usuwa tę historię przetwarzania. Fala przechodzi w następny proces z dobrze znanym punktem wyjścia.
3. Kiedy wyżarzanie jest lepszym wyborem
Wyżarzanie jest właściwym wyborem, jeśli element musi być tak miękki i łatwy do obróbki, jak to możliwe. Powolne chłodzenie w piecu — czasami kontrolowane przez wiele godzin — generuje najniższą możliwą twardość i najwyższą ciągliwość dla określonego gatunku stali.
To czyni wyżarzanie standardowym rozwiązaniem, jeśli następny proces to kształtowanie na zimno, Głęboki rysunek, starkes Biegen oder intensive Zerspanung von hochkohlenstoffhaltigem oder legiertem Stahl ist. Normalisieren würde diese Werkstoffe zu hart lassen, Werkzeuge stark beanspruchen und die Ausschussraten erhöhen.
| Zastosowanie | Warum Glühen geeignet ist |
|---|---|
| Kohlenstoffreicher Stahl & legierter Stahl vor der Zerspanung | Sphäroidisiert geglühte Struktur = längste Werkzeugstandzeit, beste Spankontrolle |
| Bauteile vor Kaltumformung oder Ziehen | Maximale Duktilität verhindert Rissbildung bei starker Verformung |
| Stark geschweißte Konstruktionen | Langsames Abkühlen baut Eigenspannungen ab, ohne neue Verzüge einzubringen |
| Präzisionskomponenten mit Anforderungen an Maßstabilität | Stabiles, spannungsfreies Gefüge vor der Endbearbeitung — weniger Bewegung nach dem Materialabtrag |
| Draht, Band, dünnwandiges Rohr | Weicher Zustand vor Biege-, Flachdrück- oder Nachziehvorgängen erforderlich |
Induktion spielt auch beim Glühen eine Rolle, ist jedoch begrenzt. Induktionsglühen eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. Gdzie indukcja zmienia ocenę kompromisu
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. Fizyka pozostaje taka sama.
Oto, co zmienia indukcję: Prędkość, Zapotrzebowanie na miejsce, Integracja i lokalizacja.
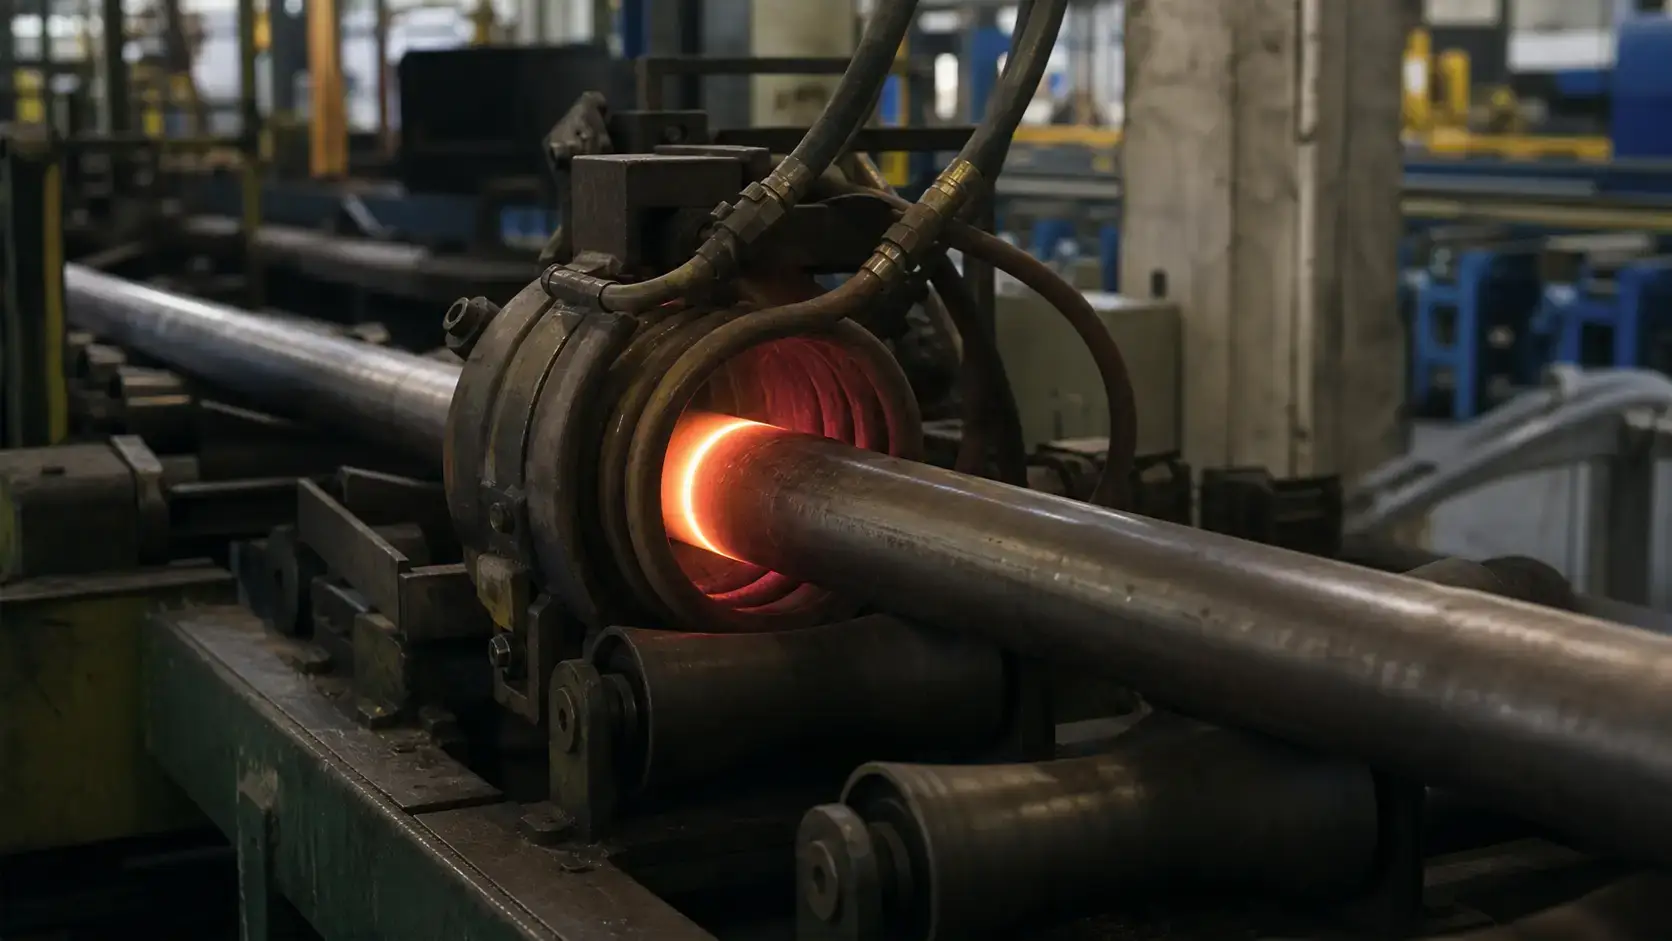
Piec ogrzewa cały element – i powietrze wokół niego, komorę i urządzenia – aby osiągnąć temperaturę. Indukcja wytwarza ciepło bezpośrednio na powierzchni obrabianego elementu. Podczas normalizowania, przy którym ostatnim krokiem jest chłodzenie powietrzem, ta prędkość umożliwia obróbkę w linii. Rura, która porusza się ciągle z prędkością linii przez cewkę, może zostać znormalizowany w ciągu sekund, zamiast w cyklach wsadowych.
Również lokalizacja jest ważna. W przypadku spawanego rury może być konieczne znormalizowanie jedynie spoiny i strefy wpływu ciepła. Indukcja może celowo traktować tę strefę, bez podgrzewania całego obwodu. W przypadku kutego elementu samochodowego, określone łożysko lub obszar półfabrykatu zębnika może zostać znormalizowany, podczas gdy reszta elementu pozostaje w stanie kucia. Piec tego nie może.
Dwa przykłady to konkretyzują:
— Normalizacja rur i tub. Zakłady rurowe ERW działają ciągle. Zabranie rur do normalizacji w piecu wsadowym offline, przerywa proces. Normalizacja indukcyjna inline — cewka umieszczona za stacją spawania, Nagrzewanie strefy spoiny do temperatury przemiany, Chłodzenie powietrzem na stole wylotowym — utrzymuje linię w ruchu. Decydujące zmienne: Średnica rury, Grubość ścianki, Prędkość linii i geometria cewki. Czy częstotliwość jest niewłaściwa, ogrzewa tylko powierzchnię. Czy moc jest niewłaściwa, linia zwalnia.
— Normalizowanie elementów samochodowych. Kucie półfabrykatów zębatek, Wały i widły wchodzą do komórki obróbczej z strukturą ziarna, którą pozostawił proces kucia. Normalizowanie indukcyjne przed obróbką — czasami w tej samej komórce, tym samym robotem, ktory ładuje tokarkę — daje każdej części ten sam stan wyjściowy. Alternatywą jest piec wsadowy, jakie zapasy pośrednie pomiędzy operacjami, oznacza dłuższe czasy realizacji i części, które w zależności, gdzie były w koszu, chłodno w różnym tempie.
Normalizacja indukcyjna nie eliminuje potrzeby wyżarzania. Do stali wysokowęglowej, co wymaga sferoidalnej struktury przed precyzyjną obróbką, Wyżarzanie w piecu nadal ma zaletę. Ale dla szerokiego zakresu średniego — części kute, Odlewy, Konstrukcje spawane ze stali średniowęglowej i części, za to hartowania indukcyjnego są zapewnione - normalizacja indukcyjna często lepiej pasuje do przepływu produkcji. Eliminuje to piekarnik jako wąskie gardło.
5. Co określa specyfikacja Waszego urządzenia
Jakość materiału i zawartość węgla. Niska zawartość węgla, średni węgiel, Stale stopowe i narzędziowe nie reagują w ten sam sposób na tę samą temperaturę i chłodzenie. Odkuwka średniowęglowa może być łatwa do ogrzania za pomocą prostego ogrzewania- i akceptowalną normalizację cyklu chłodzenia powietrzem. Wysokowęglowa stal może wymagać ściślejszego kontrolowania temperatury i sprawdzonego równomiernego chłodzenia. Zawsze sprawdzaj specyfikację materiału, zanim ustalisz docelowe temperatury.
Geometria części i grubość przekroju. Cienkie przekroje nagrzewają się szybko i równomiernie chłodzą. Grube przekroje podczas nagrzewania rozwijają gradient temperatury od powierzchni do rdzenia, i podczas chłodzenia powietrzem ochładzają się w różnych tempach w całym przekroju. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der Częstotliwość — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, jeśli zasilanie nie jest w stanie utrzymać cyklu pracy na stałym poziomie. Wymagana przepustowość określa wielkość zasilania, układ cewek, pojemność chłodzenia i sterowanie. W procesach liniowych — na przykład normalizacja rur przy 30 metrach na minutę — prędkość linii jest pierwszą liczbą, którą potrzebuje projektant urządzenia. W przypadku pojedynczych części czas cyklu i metoda ładowania są ważniejsze. Pięciosekundowy cykl rozgrzewania w połączeniu z dwudziestosekundowym ręcznym załadunkiem to trzysekundowy cykl netto, który tylko czeka, na realizację.
Pomiary i kontrola temperatury. Indukcja szybko się nagrzewa. To oznacza, że system sterowania ma mniej czasu, na reakcję na odchylenie temperatury, niż miałby to miejsce w przypadku pieca. Pireometr, Kamery termowizyjne lub czujniki kontaktowe muszą być tak umieszczone, że wychwytują krytyczny obszar części — niezbyt wygodny, ale nieistotna powierzchnia. Na emisyjność wpływają ruchome lub obracające się części, Hubka, Pomiar stanu powierzchni i kąta widzenia. Sterowanie mocą w pętli zamkniętej ze sprzężeniem zwrotnym temperatury w czasie rzeczywistym jest warte swojej ceny, jeśli okno temperaturowe jest wąskie.
Metoda chłodzenia. Podczas normalizacji standardem jest chłodzenie powietrzem, ale rzeczywista szybkość chłodzenia zależy od wielkości elementu, Ruch powietrza, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatory, Szyna prądowa i Cewka niezawodny Chłodzenie wodne. Niewystarczająco zaprojektowane chłodzenie skraca żywotność cewki i powoduje uciążliwe komunikaty o błędach, które wpływają na dostępność, na długo zanim coś faktycznie się zepsuje.
6. Błędy, które stają się najdroższe
— Odpuszczanie, chociaż wystarcza normalizacja. Płacisz za pełny cykl pieca — energia, czas, powierzchnia robocza — aby wytworzyć bardziej miękki element, niż potrzebujesz. W przypadku kuta części ze stali o średniej zawartości węgla, przeznaczone do obróbki i hartowania, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalizowanie, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Ten sam rodzaj stali reaguje inaczej, w zależności od, czy są wylewane, podrobiony, walcowane, spawane lub wcześniej poddane obróbce cieplnej. Sprawdź przychodzącą strukturę, nie tylko skład chemiczny podany w certyfikacie.
— Traktuj cewkę indukcyjną jako akcesorium. Dobrze zaprojektowany zasilacz w połączeniu z niewłaściwą cewką to dobrze zaprojektowany przycisk do papieru. Geometria cewki określa wzorce ogrzewania, Jednorodność i to, czy komponent osiąga temperaturę, zanim linia będzie kontynuowana. Jeśli dostawca nie może pokazać projektów cewek dla konkretnej geometrii komponentu, suchen Sie weiter.
— Mylenie normalizacji z hartowaniem. Normalizacja wykorzystuje chłodzenie powietrzem, w celu udoskonalenia struktury ziaren. Hartowanie polega na szybkim hartowaniu, tworząc martenzyt. Jeśli utwardzony element pęka, ma słabe punkty lub zniekształcenia, przyczyna leży w gaszeniu, Jestem Proces hartowania lub w strukturze początkowej - nie na etapie normalizacji.
Najważniejsze spostrzeżenia
Normalizowanie nie jest tańszym blaskiem. Wyżarzanie nie jest łagodniejszym wyżarzaniem normalizującym. To różne procesy dla różnych problemów produkcyjnych. Jeśli celem jest uszlachetnienie ziarna i równomierna struktura przed następnym etapem obróbki: normalizowanie. Jeśli celem jest maksymalna miękkość do kształtowania lub ciężkiej obróbki skrawaniem: wyżarzanie. normalizowanie indukcyjne nie zmienia tego drzewa decyzyjnego — ale sprawia, że normalizowanie jest szybsze, lokalne i łatwe do integracji w linii produkcyjnej. Najpierw określ wymagania metalurgiczne. Następnie wybierz urządzenie.
F: Czy stal normalizowana jest twardsza niż stal miękko wyżarzona?
A: Ja. Stal normalizowana jest twardsza i mocniejsza niż stal wyżarzona tej samej jakości. Szybsze chłodzenie powietrzem wytwarza drobniejszą strukturę ziaren i większą wytrzymałość. Dokładna różnica zależy od zawartości węgla, zawartości stopów i przekroju.
F: Czy do wyżarzania można użyć nagrzewania indukcyjnego czy tylko normalizacji?
A: Indukcja może służyć do obu, ograniczenie polega jednak na chłodzeniu. Normalisieren erfordert nach dem Erwärmen lediglich Luftabkühlung — das lässt sich mit Induktion gut umsetzen, insbesondere inline. Glühen erfordert eine langsame, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
A: Podczas przetwarzania dużych partii zmieszanych części, ten długi, wymagają jednakowych czasów przetrzymywania, lub gdy geometria elementu sprawia, że konstrukcja cewki jest niepraktyczna – bardzo nieregularne kształty, ekstremalne różnice wielkości w obrębie partii lub części, których nie można naprężać w celu ogrzewania liniowego. Piekarnik normalizuje wszystko w koszyku w ten sam sposób. Indukcja normalizuje jedną część lub strefę na raz. Wybierz narzędzie, zgodny ze schematem produkcji.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Werkstoffgüte und Produktionsrate. Wir sagen Ihnen, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










