
感应正火与. 退火: 何时采用哪种方法合适 (以及何时感应决定优势)
大多数热处理企业都有一个标准设置: 它们要么将一切都正火处理,要么将一切都软化退火. 选择通常基于习惯, 而不是基于技术设计. 感应正火 修改了这个方程式——不是因为感应总是更好的工艺, 而是因为它们的速度和可控性使感应正火在应用中变得实用, 在其中,炉子太慢,软退火会过大.
正火和软化退火都将钢加热到超过转变温度. 差异在于冷却步骤——成品部件中的一切都源于这个单一变量: 硬度, 强度, 可加工性, 晶粒结构以及部件在下一个加工步骤中是否会变形.
| 1. 每个过程中实际发生的是什么 | 4. 感应在哪里改变了目标冲突 |
| 2. 什么时候正火是更好的选择 | 5. 您的设备规范决定了什么 |
| 3. 什么时候软化退火是更好的选择 | 6. 故障, 那些会变得最昂贵的 |
1. 每个过程中实际发生的是什么
两种方法都将钢加热到其上转变温度以上 — 典型地 800–950°C, 取决于碳含量和合金. 区别在于, 之后会发生什么.
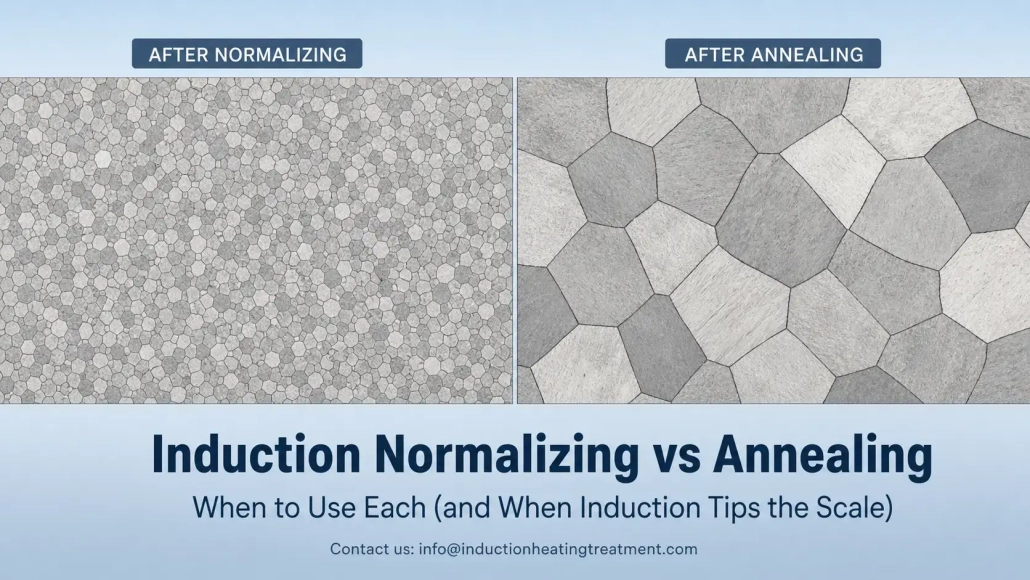
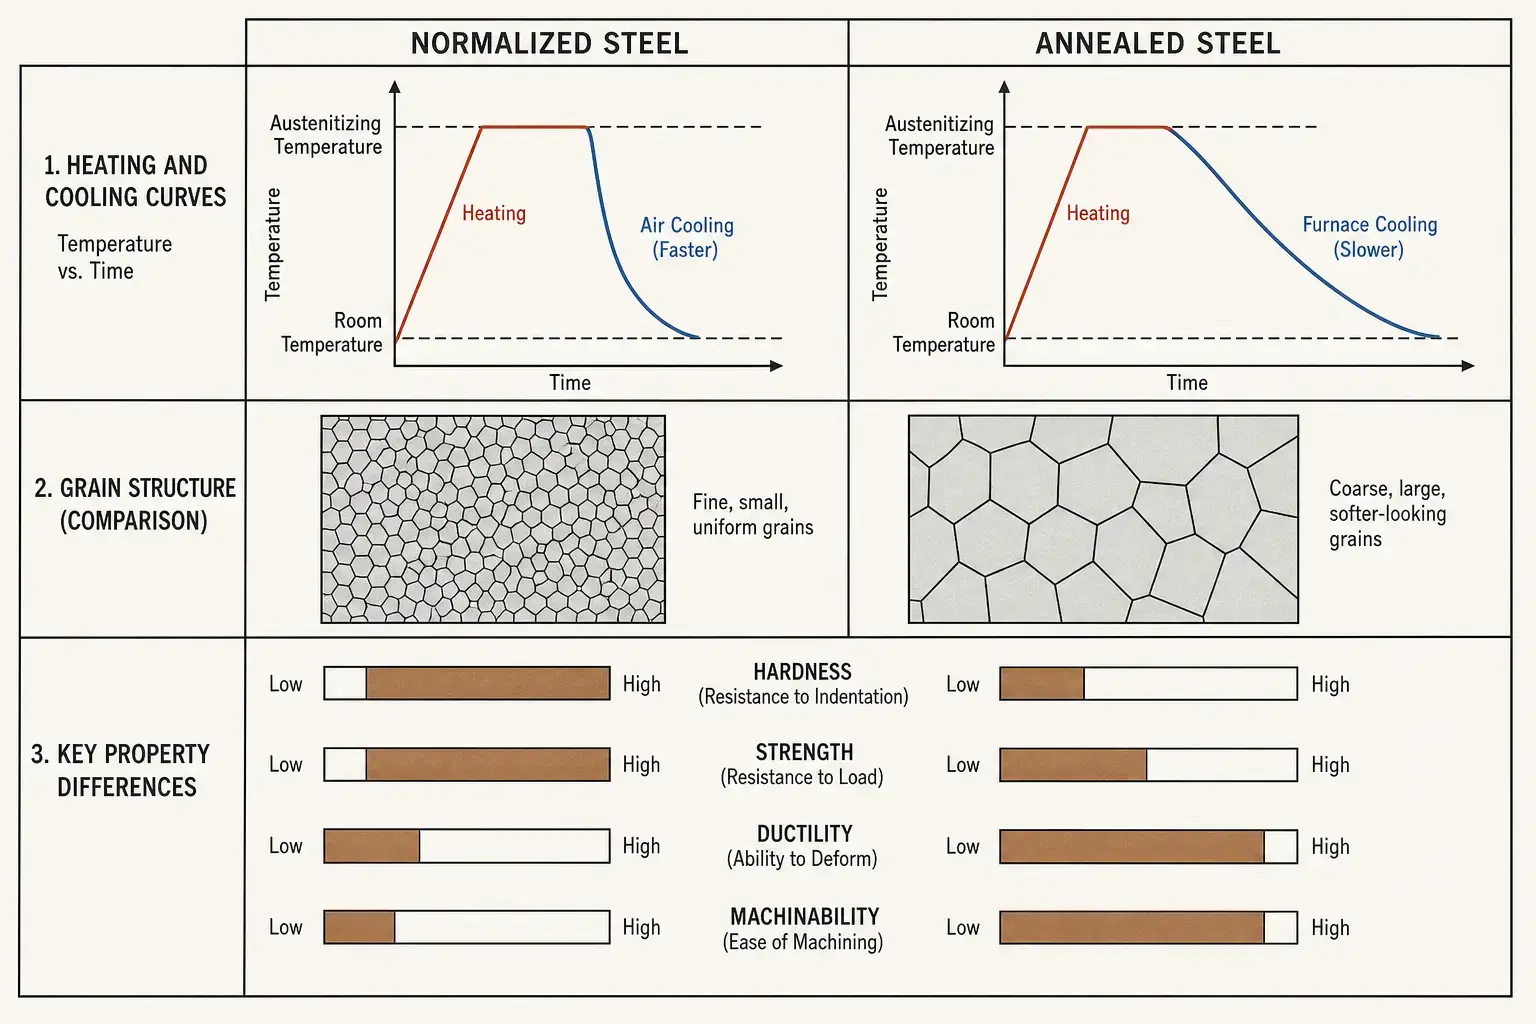
在正火过程中,工件取出并在空气中冷却. 更快的冷却产生更细的晶粒结构, 中等硬度和更均匀的机械性能. 在软化退火时,零件留在炉中并缓慢冷却——有时要好几个小时. 缓慢的冷却导致最大软化, 高延展性和粗晶结构.
在 感应加热 加热进行得快且局部——几秒钟而不是几分钟. 这本身不会改变正火或软化退火的冶金. 改变的是, 是, 您可以在哪里应用该过程以及它如何轻松地集成到生产线上. 有关此内容的更多信息,请参阅部分 4.
| 方面 | 正火 | 退火 |
|---|---|---|
| 冷却 | 空气——更快 | 烤箱控制 — 慢速, 经常持续几个小时 |
| 硬度 | 中等 | 质量等级尽可能低 |
| 晶粒结构 | 费恩, 均匀地 | 粗糙的, 软化了 |
| 强度 | 中到高 | 低 |
| 延展性 | 中等 | 高 |
| 可加工性 | 适用于中碳钢 | 最适合高碳钢 & 合金钢 |
| 典型应用 | 锻造后, 倒, 焊接, 热轧——下一步之前重置结构 | 冷成型前, 拉深, 重切削 – 软化以进行下一步 |
2. 什么时候正火是更好的选择
正火化是正确的选择, 如果问题在于结构不一致. 锻造, 倒, 滚压和焊接留下不均匀的纹理图案, 不同的硬度和内应力. 正火通过在空气中足够快地冷却来重置所有这些, 细化颗粒, 并且足够慢, 为了避免完全淬火的脆性.
| 应用 | 为什么正火适合 |
|---|---|
| 锻造钢件 | 在热成形后重置晶粒结构; 消除锻造后因冷却不均导致的不规则性 |
| 钢铸件 | 在加工或淬火前提高均匀性——铸造组织本质上粗糙且不均匀 |
| 焊接管道- & 管段 | 细化热影响区, 焊接微观结构与基体材料不同的地方 |
| 中碳钢在进行……之前 感应淬火 | 创造一致的初始微观结构——更可预测的淬透深度和硬度分布 |
| 零件, 需要平衡强度 & 良好切削性能 | 空气冷却产生中等硬度——硬度足以满足功能要求, 足够软以便加工而不会过度磨损工具 |
锻造汽车轴是一个典型案例. 它来自具有晶粒结构的热锻造, 其特点是当天生产降温. 如果直接进行加工或硬化, 刀具磨损各不相同, 翘曲和硬化深度. 标准化会抹去这段历史. 波以已知的起点进入下一个过程.
3. 何时退火是更好的选择
退火是正确的选择, 当零件需要尽可能柔软且易于加工时. 缓慢的炉冷——有时控制数小时——对于给定类型的钢产生可达到的最低硬度和最高的延展性.
这使得退火成为标准解决方案, 如果下一道工序是冷成型, 拉深, 高碳钢或合金钢的重型弯曲或精加工. 正火会使这些材料太硬, 给工具带来很大压力并增加废品率.
| 应用 | 为什么适合退火 |
|---|---|
| 高碳钢 & 合金钢加工前 | 球化退火结构=最长的刀具寿命, 最佳团队控制 |
| 冷成型或拉拔前的部件 | 最大延展性可防止严重变形时开裂 |
| 坚固的焊接结构 | 缓慢冷却可减少内应力, 不引入新的延迟 |
| 对尺寸稳定性有要求的精密部件 | 稳定的, 精加工前的无应力结构 - 材料去除后移动更少 |
| 钢丝, 乐队, 薄壁管 | 弯曲前软状态, 扁平化- 或需要进行紧固操作 |
感应在退火中也发挥着作用, 然而,是有限的. 感应退火 非常适合某些特征的局部软退火或应力消除. 用于对完整部件进行退火, 其中缓慢的一个小时, 需要控制冷却, 烤箱仍然是实用的选择. 正确的问题不是 “可以感应发光吗”, 相当 “该特定组件需要完整的烤箱循环, 或者局部退火可以更快地解决问题?”
4. 感应改变了权衡的位置
这是归纳法没有改变的: 冶金学. 正火化仍需要加热到转变点以上并在空气中冷却. 退火仍需缓慢冷却. 物理原理保持不变.
这是感应的变化: 速度快, 占地空间, 整合与本地化.
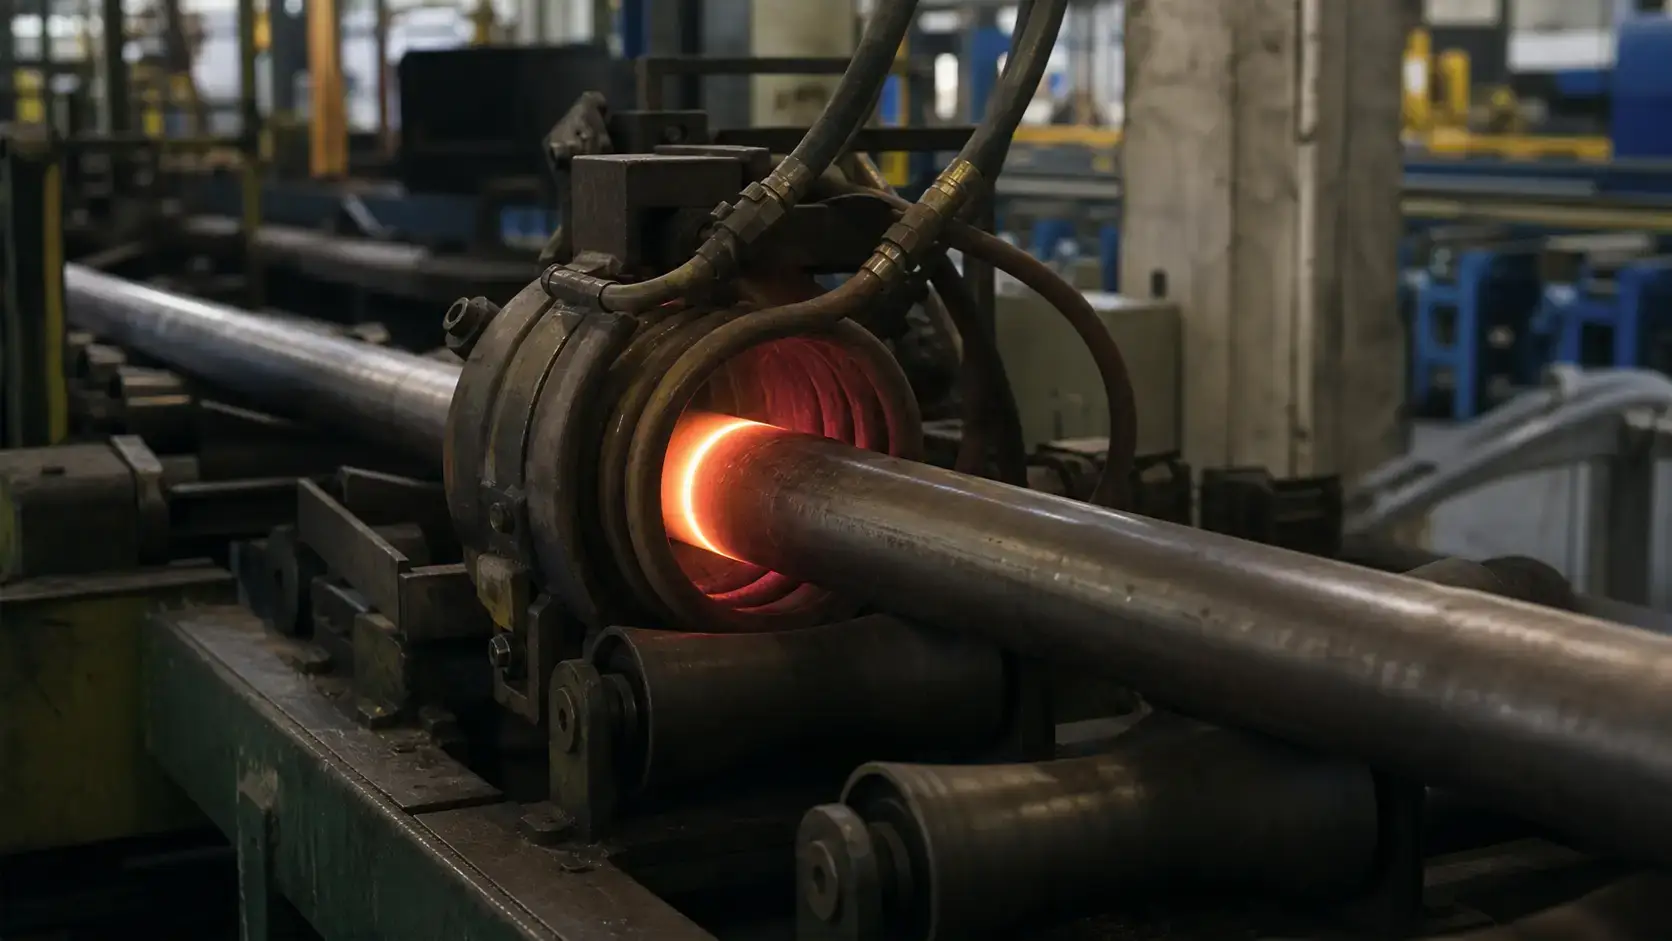
烤箱加热整个组件及其周围的空气, 腔室和设备 — 达到温度. 感应在工件表面直接产生热量. 在正火处理时, 空气冷却作为最后一步, 这种速度允许在线处理. 一根管子, 以生产线速度连续通过线圈移动, 可以在几秒钟内完成正火处理, 而不是在批次循环中.
局部处理也很重要. 对于焊接管,可能只需要对焊缝和热影响区进行正火处理. 感应加热可以有针对性地处理这个区域, 而不加热整个范围. 对于锻造的汽车零部件,可以对特定的轴承座或齿轮毛坯的某个区域进行正火处理, 而零件的其余部分保持锻造状态. 炉子无法做到这一点.
两个例子具体说明了这一点:
— 管材和管子的正火处理. ERW管厂连续运行. 在批量炉中离线进行规格化的管道, 中断了流程. 在线感应正火——线圈位于焊接站后面, 将焊缝区域加热到转变温度, 在出料台进行空气冷却——保持生产线运转. 关键变量: 管径, 壁厚, 生产线速度和线圈几何形状. 如果频率不对, 只加热表面. 如果功率不对, 生产线会变慢.
— 汽车零部件的正火. 锻造齿轮毛坯, 轴和叉件进入带有颗粒结构的加工单元, 锻造过程中留下的. 编辑前归纳标准化——有时在同一个单元格中, 用同一个机器人, 谁装载车床——给每个零件相同的初始状态. 另一种选择是批量烤箱, 各工序之间有哪些中间库存, 意味着更长的交货时间和零件, 这取决于, 他们在篮子里的位置, 以不同的速率冷却.
感应正火并不能消除退火的需要. 对于高碳钢, 精密加工前需要球化组织, 炉内退火仍有优势. 但对于广泛的中间范围——锻造零件, 铸件, 中碳钢焊接结构及零件, 为那个 感应淬火 提供 - 感应标准化通常更适合生产流程. 它消除了烤箱这一瓶颈.
5. 您的设备规范决定了什么
材料质量和碳含量. 低碳, 中碳, 合金钢和工具钢对相同温度和冷却的反应不同. 中碳锻件通过简单的加热即可轻松加热- 并使空气冷却循环正常化. 高碳钢可能需要更严格的温度控制和经过验证的均匀冷却. 经常检查材料规格, 在设定目标温度之前.
零件几何形状和横截面厚度. 薄截面升温快,冷却均匀. 厚截面在加热过程中从表面到核心形成温度梯度, 在空气冷却过程中,它们在横截面上以不同的速率冷却. 当通过感应归一化时,这会影响 频率 — 较低的频率可实现更深的穿透, 对于薄壁的表面主导加热更高. 也影响加热时间, 喂养- 或线速度以及零件是否需要旋转以均匀加热.
生产率和生产线集成. 规范化过程, 在测试实验室工作, 在生产速度下失败, 如果电源无法连续维持占空比. 所需的吞吐量决定了电源的大小, 线圈排列, 冷却能力和控制. 对于内联流程 - 例如管道标准化 30 米每分钟 — 线速度是第一个数字, 系统设计者需要的. 对于单个零件,循环时间和装载方法更为重要. 五秒加热循环与二十秒手动加载循环相结合是三秒净循环, 谁正在等待它, 待实现.
温度测量与控制. 感应加热很快. 这意味着, 控制系统的时间更少, 对温度偏差做出反应, 与烤箱的情况相比. 红外测温仪, 热像仪或接触式传感器必须以这种方式放置, 他们捕获了零件的关键区域 - 不是一个方便的区域, 但无关的表面. 对于运动或旋转的零件,发射率会影响测量, 氧化皮, 表面状态和观察角度会影响测量. 带有实时温度反馈的闭环功率控制是值得的, 当温度窗口很窄时.
冷却方法. 在正火处理时,空气冷却是标准——但实际冷却速率取决于零件尺寸, 空气流动, 零件之间的间距以及生产环境温度. 强制空气冷却可以加速冷却, 但必须均匀进行. 在退火时,冷却控制至关重要: 冷却曲线决定最终性能. 如果您的工艺涉及退火, 请检查, 冷却方法——炉冷, 隔热室, 可控斜坡——是否能保持所需速率, 在指定加热端之前. 至于感应装置本身, 需要电源, 电容器, 母线以及 线圈 可靠的 水冷却. 冷却太少会缩短线圈的使用寿命并导致恼人的错误消息, 影响可用性的, 早在任何事情真正失败之前.
6. 故障, 那些会变得最昂贵的
— 退火, 尽管正常化就足够了. 您支付整个烤箱周期的费用——能源, 时间, 足迹——生产更柔软的组件, 比你需要的. 适用于中碳钢锻件, 用于机械加工和硬化, 正火通常可以提供机械加工性和强度的适当平衡,而无需退火的开销.
— 正火, 尽管该组件需要最大程度的柔软度. 高碳- 和合金钢, 经过正火而不是退火, 工具磨损, 成型过程中出现裂纹或两者兼而有之. 如果下一个操作是在硬质材料上进行重型冷成型或重型切削, 退火证明其成本合理.
— 忽略之前的材料历史. 同一类型的钢材反应不同, 根据, 是否被浇注, 锻造的, 卷起的, 焊接或预先热处理. 检查传入的结构, 不仅仅是证书上的化学成分.
— 将感应线圈视为附件. 精心设计的电源与错误的线圈相结合,就是精心设计的镇纸. 线圈的几何形状决定加热模式, 均匀性以及组件是否达到温度, 在线路继续之前. 如果供应商无法向您展示适合您的特定组件几何形状的线圈设计, 继续寻找.
— 混淆正火与强化. 正火采用风冷, 细化晶粒结构. 淬火涉及快速淬火, 形成马氏体. 如果硬化部件破裂, 有软点或变形, 原因在于淬火, 我是 硬化处理 或在初始结构中 - 不在标准化步骤中.
最重要的发现
正火并不是一种更便宜的发光. 退火不是更温和的正火处理. 对于不同的制造问题有不同的工艺. 当目标是在下一道工序前细化晶粒并获得均匀结构时: 正火处理. 如果目标是为了成形最大化的柔软性或重切削: 退火. 感应正火 不会改变此决策树——但会使正火更快, 更局部化且更容易集成到生产线中. 首先定义冶金要求. 然后选择设备.
F: 正火钢比退火钢硬吗?
一个: 是的. 同等级的正火钢比退火钢更硬、更坚固. 较快的空气冷却会产生更细的晶粒结构和更高的强度. 具体差异取决于碳含量, 合金成分和截面.
F: 感应加热可以用于退火还是仅用于正火?
一个: 感应加热两者都可以, 但限制在于冷却. 正火加热后只需空气冷却——感应加热可以很好实现, 尤其是在线工艺中. 退火需要缓慢, 受控冷却——通常在炉中或隔热箱中几个小时完成. 感应加热适用于局部退火某些区域, 但对于大多数应用,具有受控冷却曲线的整体部件退火仍然依赖于炉子.
F: 什么时候在烤箱中正火仍然是更好的选择??
一个: 加工大批量混合零件时, 长的那个, 需要统一的保持时间, 或者当组件的几何形状使线圈设计不切实际时——形状非常不规则, 批次或零件内的极端尺寸差异, 不能张紧以进行在线加热. 烤箱以同样的方式标准化篮子里的所有东西. 感应一次对一个部分或区域进行标准化. 选择工具, 适合生产样品.










