
การปรับสภาพด้วยการเหนี่ยวนำเทียบกับ. การต้มให้นุ่ม: เมื่อใดวิธีใดจึงเหมาะสม (และเมื่อการเหนี่ยวนำเป็นปัจจัย decisive)
สถานประกอบการอบความร้อนส่วนใหญ่มีการตั้งค่าเริ่มต้น: พวกเขาจะทำให้ทุกอย่างเป็นมาตรฐานหรืออบอ่อนทั้งหมด. การเลือกมักขึ้นอยู่กับความเคยชิน, ไม่ใช่บนพื้นฐานของการตีความทางเทคนิค. การทำให้เป็นมาตรฐานแบบเหนี่ยวนำ เปลี่ยนสมการนี้ — ไม่ใช่เพราะการเหนี่ยวนำเป็นวิธีที่ดีกว่าตลอดเวลา, แต่เพราะความเร็วและการควบคุมทำให้การทำให้เป็นมาตรฐานใช้ได้จริงในการใช้งาน, ซึ่งเตาอบจะช้าเกินไปและการอบอ่อนจะใหญ่เกินไป.
การทำให้เป็นมาตรฐานและการอบอ่อนทำให้เหล็กร้อนสูงกว่าความร้อนแปรสภาพทั้งคู่. ความแตกต่างอยู่ที่ขั้นตอนการทำให้เย็น — และทุกอย่างในชิ้นส่วนที่เสร็จแล้วเกิดจากตัวแปรเพียงตัวนี้: ความแข็ง, ความคงทน, ความสามารถในการตัดเฉือน, โครงสร้างเมล็ดและว่าชิ้นส่วนจะบิดงอในขั้นตอนการทำงานถัดไปหรือไม่.
1. สิ่งที่เกิดขึ้นจริงในแต่ละกระบวนการ
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
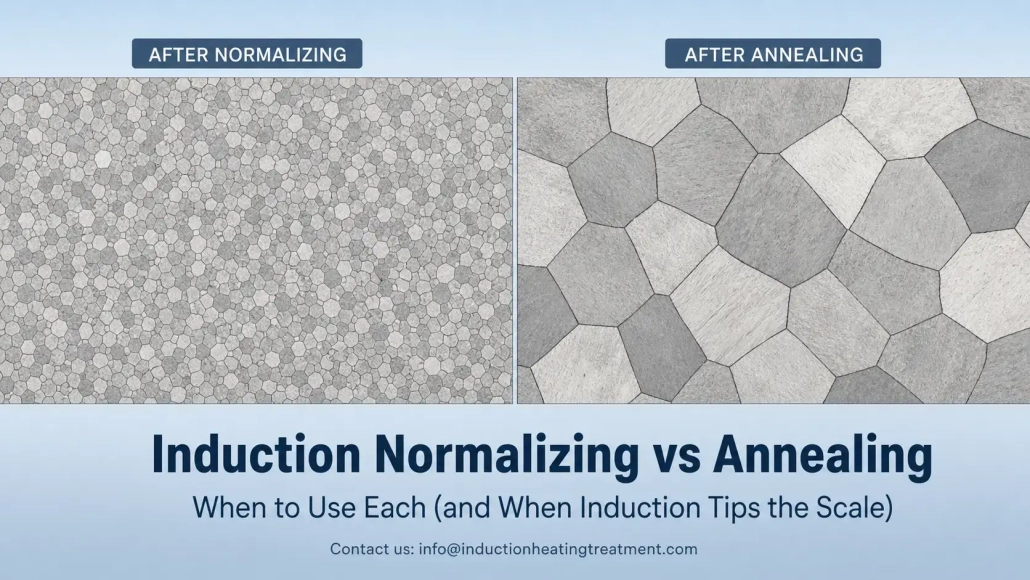
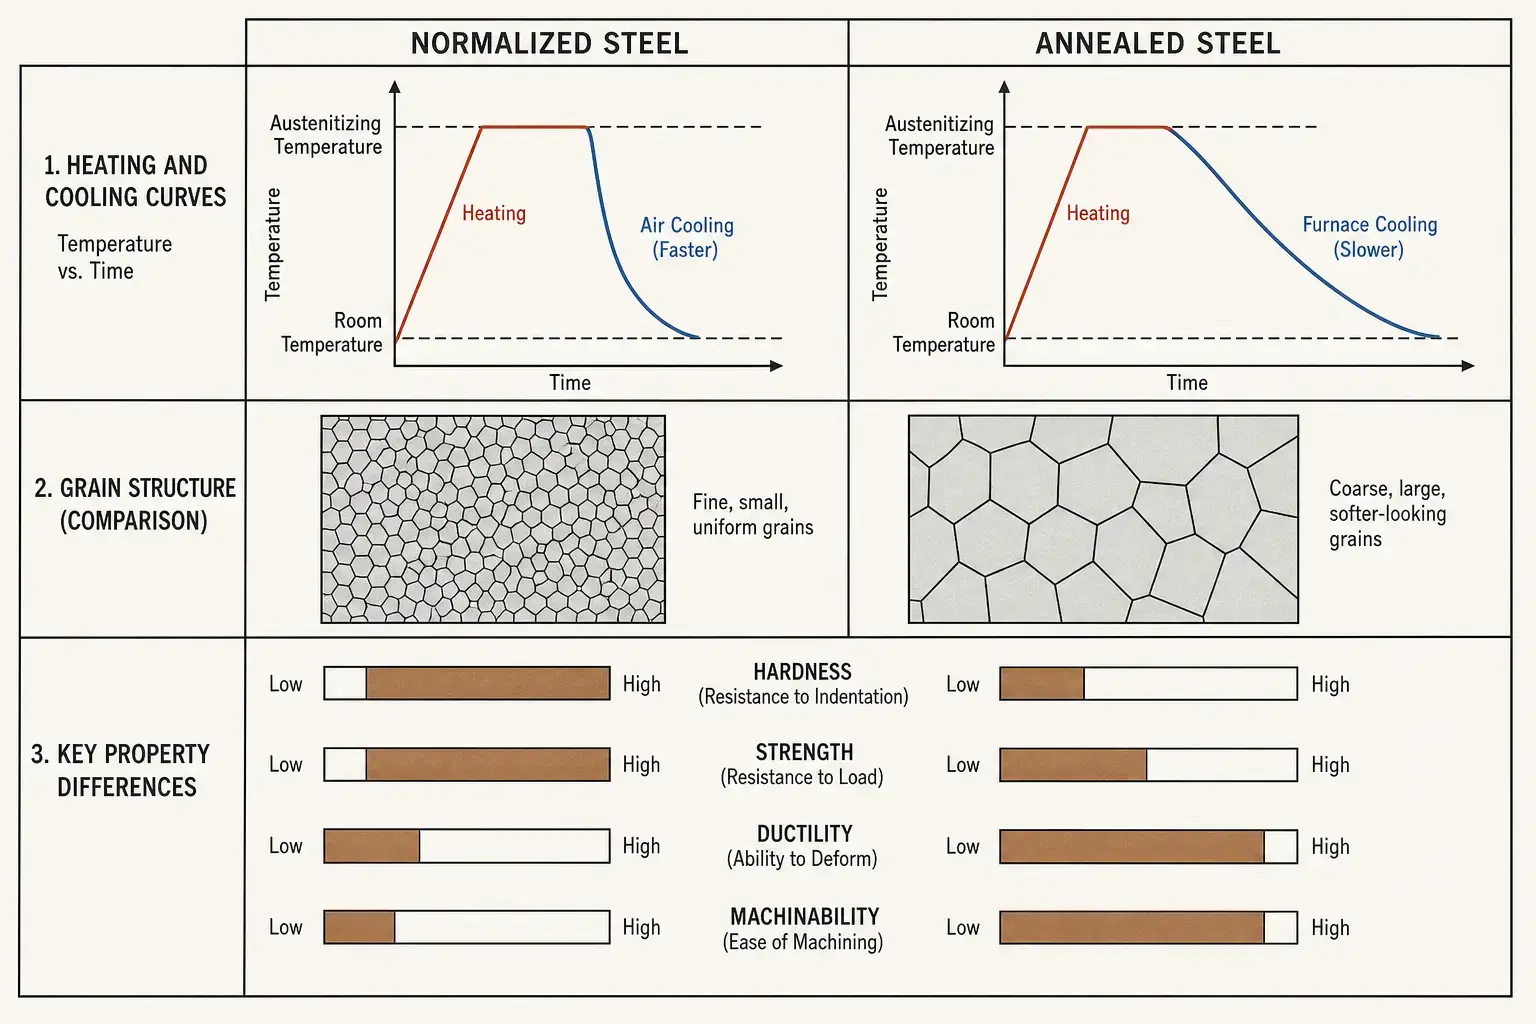
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Beim Weichglühen bleibt das Bauteil im Ofen und kühlt langsam ab — manchmal über mehrere Stunden. การทำให้เย็นช้าๆ นำไปสู่ความนุ่มสูงสุด, ความเหนียวสูงและโครงสร้างเกรนหยาบ.
ในการ การให้ความร้อนแบบเหนี่ยวนำ การให้ความร้อนเกิดขึ้นอย่างรวดเร็วและเฉพาะจุด — ใช้เวลาเป็นวินาทีแทนที่จะเป็นนาที. เพียงเท่านี้ไม่ได้เปลี่ยนแปลงโลหะวิทยาของการทำให้เป็นมาตรฐานหรือต้มให้นุ่ม. สิ่งที่เปลี่ยนไป, คือ, คุณใช้กระบวนการนี้ที่ใดได้และสามารถนำเข้ากับสายการผลิตได้ง่ายเพียงใด. อ่านเพิ่มเติมในหัวข้อ 4.
| มุมมอง | การทำให้เป็นมาตรฐาน | การต้มให้นุ่ม |
|---|---|---|
| การทำให้เย็น | อากาศ — เร็วกว่า | ควบคุมด้วยเตา — ช้า, มักใช้เวลาหลายชั่วโมง |
| ความแข็ง | Mittel | Für die Güteklasse möglichst niedrig |
| ,' โครงสร้าง | Fein, gleichmäßig | Grob, erweicht |
| ความคงทน | Mittel bis hoch | Niedrig |
| Duktilität | Mittel | Hoch |
| ความสามารถในการตัดเฉือน | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Typische Anwendung | Nach Schmieden, Gießen, การเชื่อม, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. เมื่อการทำให้เป็นปกติเป็นตัวเลือกที่ดีกว่า
การทำให้เป็นปกติเป็นตัวเลือกที่ถูกต้อง, เมื่อปัญหาอยู่ที่โครงสร้างที่ไม่สม่ำเสมอ. การตีขึ้นรูป, Gießen, การรีดและการเชื่อมทำให้เกิดลวดลายเมล็ดที่ไม่สม่ำเสมอ, ความแข็งและความเค้นในตัวแปร. การทำให้เป็นปกติจะรีเซ็ตทั้งหมดนี้โดยการระบายความร้อนด้วยอากาศ — เร็วพอ, เพื่อทำให้เมล็ดละเอียด, แต่ช้าเพียงพอ, เพื่อต้องหลีกเลี่ยงความเปราะของการชุบทั้งหมด.
| การใช้งาน | ทำไมการทำให้เป็นปกติถึงเหมาะสม |
|---|---|
| ชิ้นส่วนเหล็กตีขึ้นรูป | รีเซ็ตโครงสร้างเมล็ดหลังการขึ้นรูปความร้อน; กำจัดความไม่สม่ำเสมอด้วยการระบายความร้อนแบบตัวแปรหลังการตีขึ้นรูป |
| ชิ้นส่วนเหล็กหล่อ | ปรับปรุงความสม่ำเสมอก่อนการกลึงหรือการชุบแข็ง — โครงสร้างหล่อมีความหยาบและไม่สม่ำเสมอตามธรรมชาติ |
| ท่อเชื่อม- & ชิ้นส่วนท่อ | ปรับปรุงโซนที่ได้รับผลกระทบจากความร้อน, ซึ่งโครงสร้างจุลภาคของรอยเชื่อมแตกต่างจากวัสดุพื้นฐาน |
| เหล็กคาร์บอนปานกลางก่อน การชุบแข็งด้วยเหนี่ยวนำ | สร้างโครงสร้างจุลภาคเริ่มต้นที่สม่ำเสมอ — ความลึกและการกระจายความแข็งที่คาดการณ์ได้ดีขึ้น |
| ชิ้นส่วน, die ausgewogene Festigkeit & Zerspanbarkeit benötigen | Luftabkühlung erzeugt eine mittlere Härte — hart genug für die Funktion, weich genug zum Schneiden ohne übermäßigen Werkzeugverschleiß |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Sie kommt aus dem Warmschmieden mit einer Kornstruktur, die durch die jeweilige Abkühlung in der Fertigung an diesem Tag geprägt wurde. Wenn sie direkt zur Bearbeitung oder zum Härten geht, variieren Werkzeugverschleiß, การเปรียบเทียบและพื้นที่ต่าง ๆ. การทำให้เป็นมาตรฐานจะลบประวัติก่อนหน้านี้. คลื่นจะมีจุดเริ่มต้นที่คุ้นเคยในการทำกระบวนการถัดไป.
3. เมื่อการอบเป็นตัวเลือกที่ดีกว่า
การอบชุบด้วยความร้อนเป็นทางเลือกที่ถูกต้อง, เมื่อชิ้นส่วนต้องมีความนุ่มและสามารถขึ้นรูปได้ดีที่สุด. การทำความเย็นเตาอย่างช้า ๆ — บางครั้งควบคุมเป็นชั่วโมง — จะสร้างความแข็งต่ำสุดที่สามารถทำได้และความเหนียวสูงสุดสำหรับชนิดเหล็กที่กำหนด.
นี่ทำให้การอบชุบเป็นวิธีมาตรฐาน, เมื่อกระบวนการถัดไปคือการขึ้นรูปเย็น, Tiefziehen, การดัดแรงหรือการกัด/ตัดโลหะที่มีคาร์บอนสูงหรือเหล็กอัลลอยด์อย่างเข้มข้น. การทำให้เป็นมาตรฐานจะทำให้วัสดุเหล่านี้แข็งเกินไป, เครื่องมือต้องใช้ความพยายามมากและอัตราของเสียเพิ่มขึ้น.
| การใช้งาน | ทำไมการอบชุบจึงเหมาะสม |
|---|---|
| เหล็กคาร์บอนสูง & เหล็กอัลลอยด์ก่อนการกัด/ตัด | โครงสร้างอบสเฟอรอยไดซ์ = อายุการใช้งานของเครื่องมือยาวที่สุด, การควบคุมเศษวัสดุที่ดีที่สุด |
| ชิ้นส่วนก่อนการขึ้นรูปเย็นหรือการดึง | ความยืดหยุ่นสูงสุดป้องกันการแตกเมื่อเกิดการแปรรูปอย่างแรง |
| โครงสร้างที่เชื่อมอย่างมาก | การทำให้เย็นช้าๆ จะช่วยลดความเครียดภายในวัสดุ, โดยไม่ทำให้เกิดความบิดงอใหม่ |
| ชิ้นส่วนความแม่นยำที่ต้องการความคงตัวของมิติ | โครงสร้างที่มั่นคง, ไม่มีความเครียดก่อนการแปรรูปขั้นสุดท้าย — การเคลื่อนตัวน้อยลงหลังจากการตัดแต่งวัสดุ |
| ลวด, แถบ, ท่อผนังบาง | ต้องการสภาพนุ่มก่อนการดัด, การรีดแบน- หรือการดึงต่อ |
การเหนี่ยวนำก็มีบทบาทในการอบด้วยเช่นกัน, แต่จำกัด. การอบด้วยการเหนี่ยวนำ เหมาะสำหรับการทำให้นุ่มเฉพาะที่หรือการอบลดความเครียดในจุดที่เฉพาะเจาะจง. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. จุดที่การเหนี่ยวนำเปลี่ยนการพิจารณา
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. ฟิสิกส์ยังคงเหมือนเดิม.
สิ่งต่อไปนี้เปลี่ยนแปลงได้ด้วยการเหนี่ยวนำ: ความเร็ว, ความต้องการพื้นที่, การรวมและการวางตำแหน่ง.
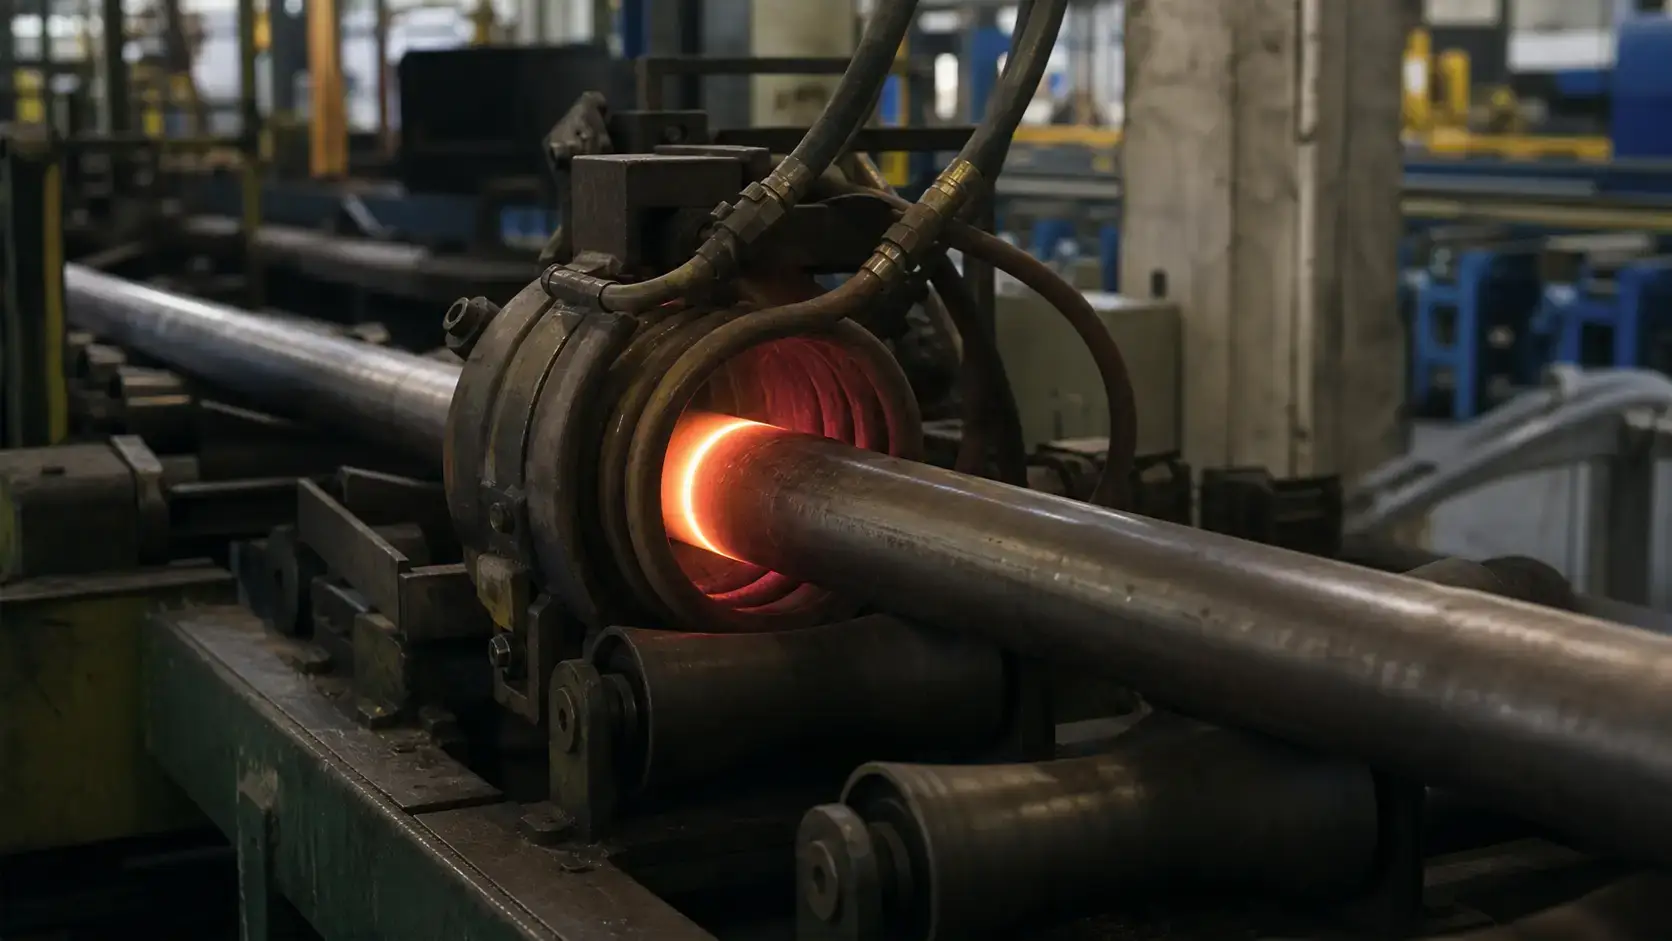
เตาอบให้ความร้อนกับชิ้นงานทั้งหมด — รวมถึงอากาศรอบ ๆ, ห้องและอุปกรณ์ — เพื่อให้ถึงอุณหภูมิ. การเหนี่ยวนำสร้างความร้อนโดยตรงบนพื้นผิวของชิ้นงาน. ในการทำให้เป็นปกติ, ซึ่งการทำให้เย็นโดยอากาศเป็นขั้นตอนสุดท้าย, ความเร็วนี้ช่วยให้สามารถประมวลผลแบบอินไลน์ได้. ท่อ, ที่เคลื่อนที่ผ่านม้วนแบบต่อเนื่องด้วยความเร็วเส้น, สามารถทำให้เป็นปกติได้ในไม่กี่วินาที, แทนที่จะเป็นรอบการผลิตแบบชุด.
การระบุตำแหน่งก็สำคัญเช่นกัน. สำหรับท่อที่เชื่อม อาจจำเป็นต้องทำให้รอยเชื่อมและโซนที่ได้รับผลกระทบจากความร้อนเป็นปกติเท่านั้น. การเหนี่ยวนำสามารถจัดการโซนนี้ได้อย่างเจาะจง, โดยไม่ต้องให้ความร้อนทั้งเส้นรอบวง. สำหรับชิ้นส่วนยานยนต์ตีขึ้นรูป สามารถทำให้ตำแหน่งแบริ่งเฉพาะหรือบางส่วนของรอกเกียร์เป็นปกติได้, ในขณะที่ส่วนที่เหลือของชิ้นส่วนยังคงอยู่ในสภาพตีขึ้นรูป. เตาอบไม่สามารถทำได้.
สองตัวอย่างทำให้สิ่งนี้ชัดเจน:
— การทำให้ท่อและหลอดเป็นมาตรฐาน. โรงงานท่อ ERW ทำงานอย่างต่อเนื่อง. นำท่อไปรับการทำให้เป็นมาตรฐานในเตาแบบแบทช์ออฟไลน์, ทำให้กระบวนการหยุดชะงัก. การทำให้เป็นมาตรฐานแบบเหนี่ยวนำแบบอินไลน์ — วางขดลวดหลังสถานีเชื่อม, ให้ความร้อนบริเวณรอยเชื่อมจนถึงอุณหภูมิเปลี่ยนสภาพ, การระบายความร้อนด้วยอากาศบนโต๊ะส่งออก — ทำให้สายการผลิตเคลื่อนไหวต่อเนื่อง. ตัวแปรที่สำคัญ: เส้นผ่านศูนย์กลางท่อ, ความหนาผนัง, ความเร็วเส้นและรูปทรงของขดลวด. ความถี่ผิดหรือไม่, เพียงแค่ทำให้พื้นผิวร้อน. กำลังไฟผิดหรือไม่, เส้นช้าลง.
— การทำให้ปกติของชิ้นส่วนยานยนต์. ชิ้นส่วนเฟืองตีขึ้นรูป, เพลาและส้อมเข้าสู่เซลล์การแปรรูปพร้อมโครงสร้างเมล็ด, ซึ่งกระบวนการตีขึ้นรูปทิ้งไว้. การทำให้ปกติด้วยการเหนี่ยวนำก่อนการแปรรูป — บางครั้งในเซลล์เดียวกัน, โดยใช้หุ่นยนต์เดียวกัน, ที่โหลดเครื่องกลึง — ให้ส่วนแต่ละชิ้นมีสภาพเริ่มต้นเหมือนกัน. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
Induktionsnormalisieren macht das Glühen nicht überflüssig. Bei hochgekohltem Stahl, der vor der Präzisionsbearbeitung ein sphäroidisiertes Gefüge benötigt, ist das Ofenglühen weiterhin im Vorteil. Doch für den breiten mittleren Bereich — Schmiedeteile, Gussteile, Schweißkonstruktionen aus mittelgekohltem Stahl sowie Teile, die für das การชุบแข็งด้วยเหนี่ยวนำ vorgesehen sind — passt das Induktionsnormalisieren häufig besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. สิ่งที่กำหนดโดยข้อกำหนดของอุปกรณ์ของคุณ
Werkstoffgüte und Kohlenstoffgehalt. Niedriggekohlte, mittelgekohlte, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. ,Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der ความถี่ — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, เมื่อแหล่งจ่ายไฟไม่สามารถรักษาวงจรการทำงานได้อย่างต่อเนื่อง. อัตราการผลิตที่ต้องการจะกำหนดขนาดของแหล่งจ่ายไฟ, การจัดเรียงขดลวด, ความสามารถในการระบายความร้อนและการควบคุม. ในกระบวนการแบบอินไลน์ — ตัวอย่างเช่น การทำให้ท่อมีสภาพปกติด้วย 30 เมตรต่อหนึ่งนาที — ความเร็วของสายการผลิตคือค่าตัวเลขแรก, ที่วิศวกรผู้ออกแบบระบบต้องการ. สำหรับชิ้นส่วนเดี่ยว เวลาวงจรและวิธีการโหลดสำคัญกว่า. รอบการอุ่นเครื่องห้าวินาทีควบคู่กับการบรรทุกด้วยมือยี่สิบวินาทีเป็นรอบสุทธิสามวินาที, ที่เพียงรอคอย, ให้เกิดขึ้น.
การวัดอุณหภูมิและการควบคุม. การเหนี่ยวนำความร้อนอย่างรวดเร็ว. ซึ่งหมายความว่า, ระบบควบคุมนั้นมีเวลาน้อยกว่า, ในการตอบสนองต่อความเบี่ยงเบนของอุณหภูมิ, มากกว่าที่เตาที่เป็นเตาแบบเดิมจะมี. ไพโรมิเตอร์, กล้องวัดความร้อนหรือเซ็นเซอร์แบบติดต่อจำเป็นต้องถูกวางตำแหน่งในลักษณะนั้น, dass sie den kritischen Bereich des Teils erfassen — nicht eine bequeme, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, เชื้อจุดไฟ, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, ไม่ยอมรับอุณหภูมิในเขตการปกครอง. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und ขดลวด eine zuverlässige การระบายความร้อนด้วยน้ำ. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. ข้อผิดพลาด, ซึ่งจะมีค่าใช้จ่ายสูงที่สุด
— การต้มให้นุ่ม, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, เวลา, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— การทำให้เป็นมาตรฐาน, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Dieselbe Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt oder zuvor wärmebehandelt wurde. Prüfen Sie das eingehende Gefüge, nicht nur die chemische Zusammensetzung im Zertifikat.
— Die Induktionsspule als Zubehör betrachten. Eine gut ausgelegte Stromversorgung in Kombination mit der falschen Spule ist ein gut konstruierter Briefbeschwerer. Die Spulengeometrie bestimmt Erwärmungsmuster, Gleichmäßigkeit und ob das Bauteil die Temperatur erreicht, bevor die Linie weiterläuft. Wenn der Lieferant Ihnen keine Spulendesigns für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Normalisieren mit Härten verwechseln. Beim Normalisieren wird Luftkühlung verwendet, um die Kornstruktur zu verfeinern. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
ข้อค้นพบที่สำคัญ
Normalisieren ist kein günstigeres Glühen. การอบอ่อนไม่ใช่การทำให้เป็นปกตินุ่มขึ้น. เป็นกระบวนการที่แตกต่างกันสำหรับปัญหาการผลิตที่แตกต่างกัน. ถ้าเป้าหมายคือการทำให้เมล็ดละเอียดและโครงสร้างสม่ำเสมอก่อนการขั้นตอนการทำงานถัดไป: การทำให้เป็นปกติ. ถ้าเป้าหมายคือความนุ่มสูงสุดสำหรับการรีดหรือการตัดชิ้นงานหนัก: การอบอ่อน. การทำให้เป็นปกติด้วยการเหนี่ยวนำ ไม่เปลี่ยนแผนผังการตัดสินใจนี้ — แต่ทำให้การทำให้เป็นปกติโดยเร็วขึ้น, สามารถรวมเข้าในสายการผลิตได้ง่ายและเป็นท้องถิ่น. กำหนดข้อกำหนดทางโลหะวิทยาก่อน. เลือกอุปกรณ์หลังจากนั้น.
F: เหล็กที่ทำให้เป็นปกติแข็งกว่าเหล็กที่ผ่านการอบอ่อนหรือไม่?
ก: ใช่. เหล็กที่ทำให้เป็นปกติแข็งและทนทานกว่าเหล็กที่ผ่านการอบอ่อนชนิดเดียวกัน. การทำให้เย็นด้วยอากาศเร็วขึ้นจะสร้างโครงสร้างเมล็ดละเอียดและความแข็งแรงสูงขึ้น. ความแตกต่างที่ชัดเจนขึ้นอยู่กับปริมาณคาร์บอน, ปริมาณโลหะผสมและหน้าตัด.
F: สามารถใช้ความร้อนเหนี่ยวนำในการอบอ่อนหรือทำให้เป็นปกติได้หรือไม่?
ก: การเหนี่ยวนำสามารถทำได้ทั้งสองอย่าง, ข้อจำกัดอยู่ที่การทำให้เย็น. Normalisieren erfordert nach dem Erwärmen lediglich Luftabkühlung — das lässt sich mit Induktion gut umsetzen, insbesondere inline. Glühen erfordert eine langsame, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
ก: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, ความแตกต่างของขนาดที่มากเกินไปภายในล็อตหรือชิ้นส่วน, ที่ไม่สามารถดึงขึ้นสำหรับการให้ความร้อนไต่สายได้. เตาอบทำให้ทุกอย่างในตะกร้าเป็นมาตรฐานเดียวกัน. การเหนี่ยวนำทำให้ชิ้นส่วนหรือโซนหนึ่งเป็นมาตรฐาน. เลือกเครื่องมือ, ที่เหมาะกับรูปแบบการผลิต.
รับการตรวจสอบทางเทคนิคสำหรับการใช้งานการทำให้เป็นมาตรฐานของคุณ
ส่งแบบชิ้นส่วนของคุณมาให้เรา, คุณภาพวัสดุและอัตราการผลิต. เราจะบอกคุณ, การปรับสภาพด้วยการเหนี่ยวนำ, การอบหรือวิธีการอื่นเหมาะกับกระบวนการของคุณหรือไม่ — ก่อนที่คุณจะตัดสินใจเลือกอุปกรณ์.










