
Induktionsnormalisieren vs. Отпуск: Wann welche Methode sinnvoll ist (und wann Induktion den Ausschlag gibt)
Большинство компаний, занимающихся термообработкой, имеют стандартные настройки.: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Нормализация и отжиг подвергают сталь нагреву выше температуры превращения. Разница заключается в шаге охлаждения — и всё в готовой детали определяется этой одной переменной: Твердость, Прочность, Обрабатываемость резанием, Структура зерна и то, деформируется ли деталь на следующем этапе работы.
1. Что на самом деле происходит в каждом процессе
Оба метода нагревают сталь выше верхней температуры превращения — обычно 800–950°C, в зависимости от содержания углерода и легирующих элементов. Разница в том, что происходит дальше.
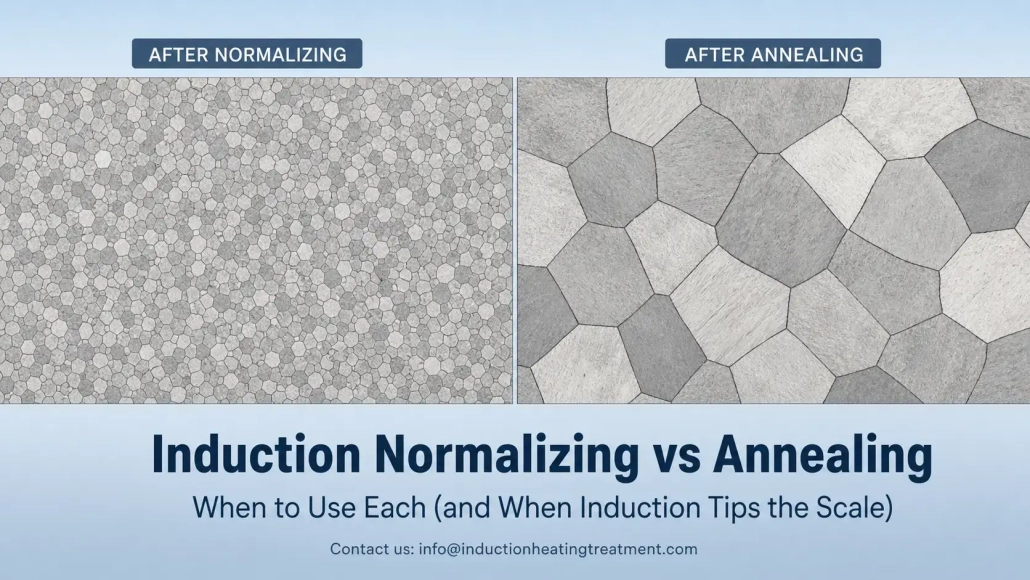
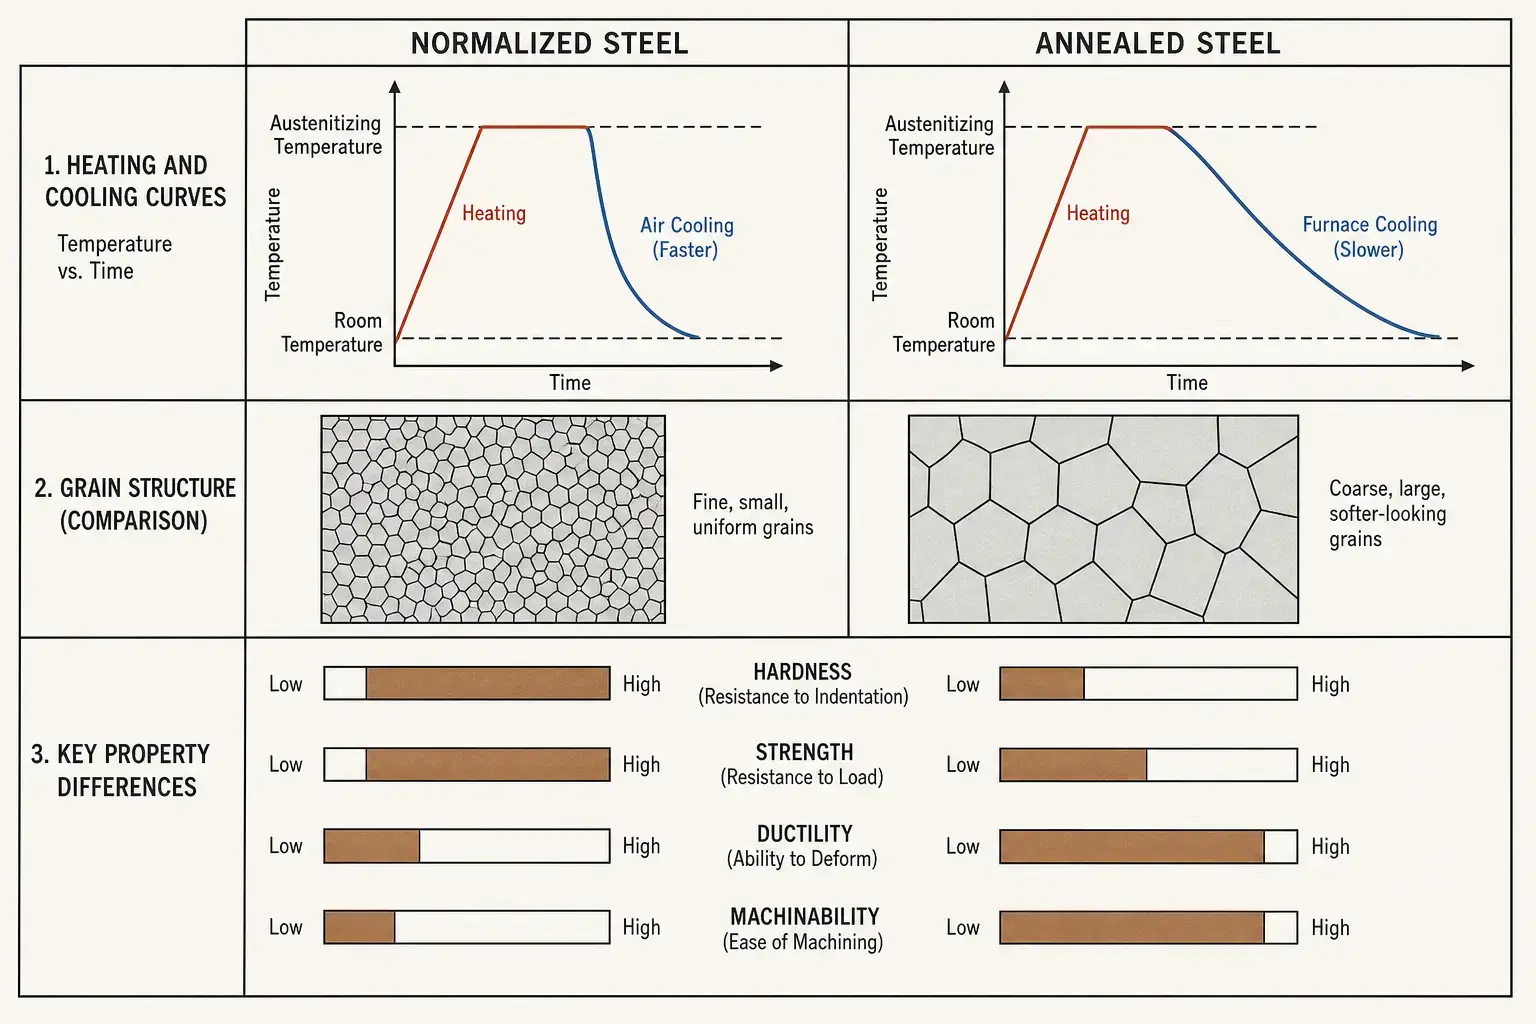
При нормализации деталь извлекают и охлаждают на воздухе. Более быстрая охлаждающая приводит к более тонкой структуре зерна, среднюю твердость и более равномерные механические свойства. При мягком отжиге деталь остается в печи и медленно остывает — иногда в течение нескольких часов. Медленное охлаждение приводит к максимальной мягкости, высокой пластичности и крупной структуре зерна.
При индукционной нагревке нагрев происходит быстро и локально — за секунды вместо минут. Это само по себе не изменяет металлургию нормализации или отжига. Что изменяется, является, где вы можете применять этот процесс и насколько просто его интегрировать в производственную линию. Больше информации в разделе 4.
| Аспект | Нормализация | Отпуск |
|---|---|---|
| Охлаждение | Воздух — быстро | Печное — медленно, часто в течение нескольких часов |
| Твердость | Среднее | Для класса качества как можно ниже |
| Структура зерна | Мелкая, равномерная | Крупная, размягчённая |
| Прочность | Средняя до высокой | Низкая |
| Пластичность | Среднее | Высокая |
| Обрабатываемость резанием | Хорошо для стали со средним содержанием углерода | Лучше всего для углеродистой стали & легированная сталь |
| Типичное применение | После ковки, Литьё, Schweißen, Горячая прокатка — сброс структуры перед следующим шагом | Перед холодной обработкой, Глубокая вытяжка, тяжёлая обработка резанием — для размягчения перед следующим шагом |
2. Когда нормализация является лучшим выбором
Нормализация — правильный выбор, когда проблема в неоднородной структуре. Ковка, Литьё, Прокатка и сварка оставляют неравномерные зернистые узоры, переменная твердость и остаточные напряжения. Нормализация возвращает все это охлаждением на воздухе — достаточно быстро, для измельчения зерна, и достаточно медленно, чтобы избежать хрупкости полного закаливания.
| Применение | Почему нормализация подходит |
|---|---|
| Кованыe стальные детали | Восстанавливает зеренную структуру после горячей обработки; Устраняет неровности за счет переменного охлаждения после ковки |
| Стальные литые компоненты | Повышает однородность перед обработкой или закалкой — литая структура по своей природе крупная и неоднородная |
| Сварная труба- & Отрезки шлангов | Уточняет зону теплового воздействия, В которой микроструктура сварного шва отличается от основного металла |
| Сталь с средним содержанием углерода перед Индукционной закалкой | Schafft eine konsistente Ausgangsmikrostruktur — besser vorhersehbare Einhärtetiefe und Härteverteilung |
| Детали, die ausgewogene Festigkeit & Zerspanbarkeit benötigen | Luftabkühlung erzeugt eine mittlere Härte — hart genug für die Funktion, weich genug zum Schneiden ohne übermäßigen Werkzeugverschleiß |
Eine geschmiedete Automobilwelle ist ein typischer Fall. Sie kommt aus dem Warmschmieden mit einer Kornstruktur, die durch die jeweilige Abkühlung in der Fertigung an diesem Tag geprägt wurde. Если она сразу же идет на обработку или закалку, изнашивание инструмента варьируется, деформация и глубина закалки. Нормализация стирает эту предысторию. Вал поступает в следующий процесс с известной отправной точкой.
3. Когда отжиг является лучшим выбором
Отжиг — правильный выбор, если деталь должна быть как можно мягче и легче поддаваться обработке. Медленное охлаждение в печи — иногда контролируемое в течение многих часов — обеспечивает наименьшую достижимую твердость и наибольшую пластичность для конкретной марки стали.
Это делает отжиг стандартным решением, когда следующий процесс — холодная штамповка, Глубокая вытяжка, сильное сгибание или интенсивная обработка резанием высокоуглеродистой или легированной стали. нормализация сделала бы эти материалы слишком твердыми, сильно изнашивает инструменты и увеличивает процент брака.
| Применение | почему отжиг подходит |
|---|---|
| углеродистая сталь & легированная сталь перед обработкой резанием | сфераоидизированная отожжённая структура = наибольший срок службы инструмента, лучший контроль стружки |
| изделия перед холодной деформацией или вытяжкой | максимальная пластичность предотвращает образование трещин при сильной деформации |
| Жестко сварные конструкции | Медленное охлаждение снижает внутренние напряжения, без внесения новых деформаций |
| Прецизионные компоненты с требованиями к размерной стабильности | Стабильная, облегченное напряжением строение перед окончательной обработкой — меньше перемещений после снятия материала |
| Проволока, Полоса, тонкостенная труба | Мягкое состояние перед операциями гибки,, плоского прессования- или протяжки необходимо |
Индукция также играет роль при отжиге, но ограничена. Индукционный отжиг eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht «kann Induktion glühen», sondern «benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?»
4. Где индукция меняет сравнение
Folgendes verändert Induktion nicht: die Metallurgie. Нормализация по-прежнему требует нагрева выше точки превращения и охлаждения на воздухе. Отжиг по-прежнему требует медленного охлаждения. Физика остается той же самой.
Следующее меняет индукцию: Скорость, Занимаемое пространство, Интеграцию и локализацию.
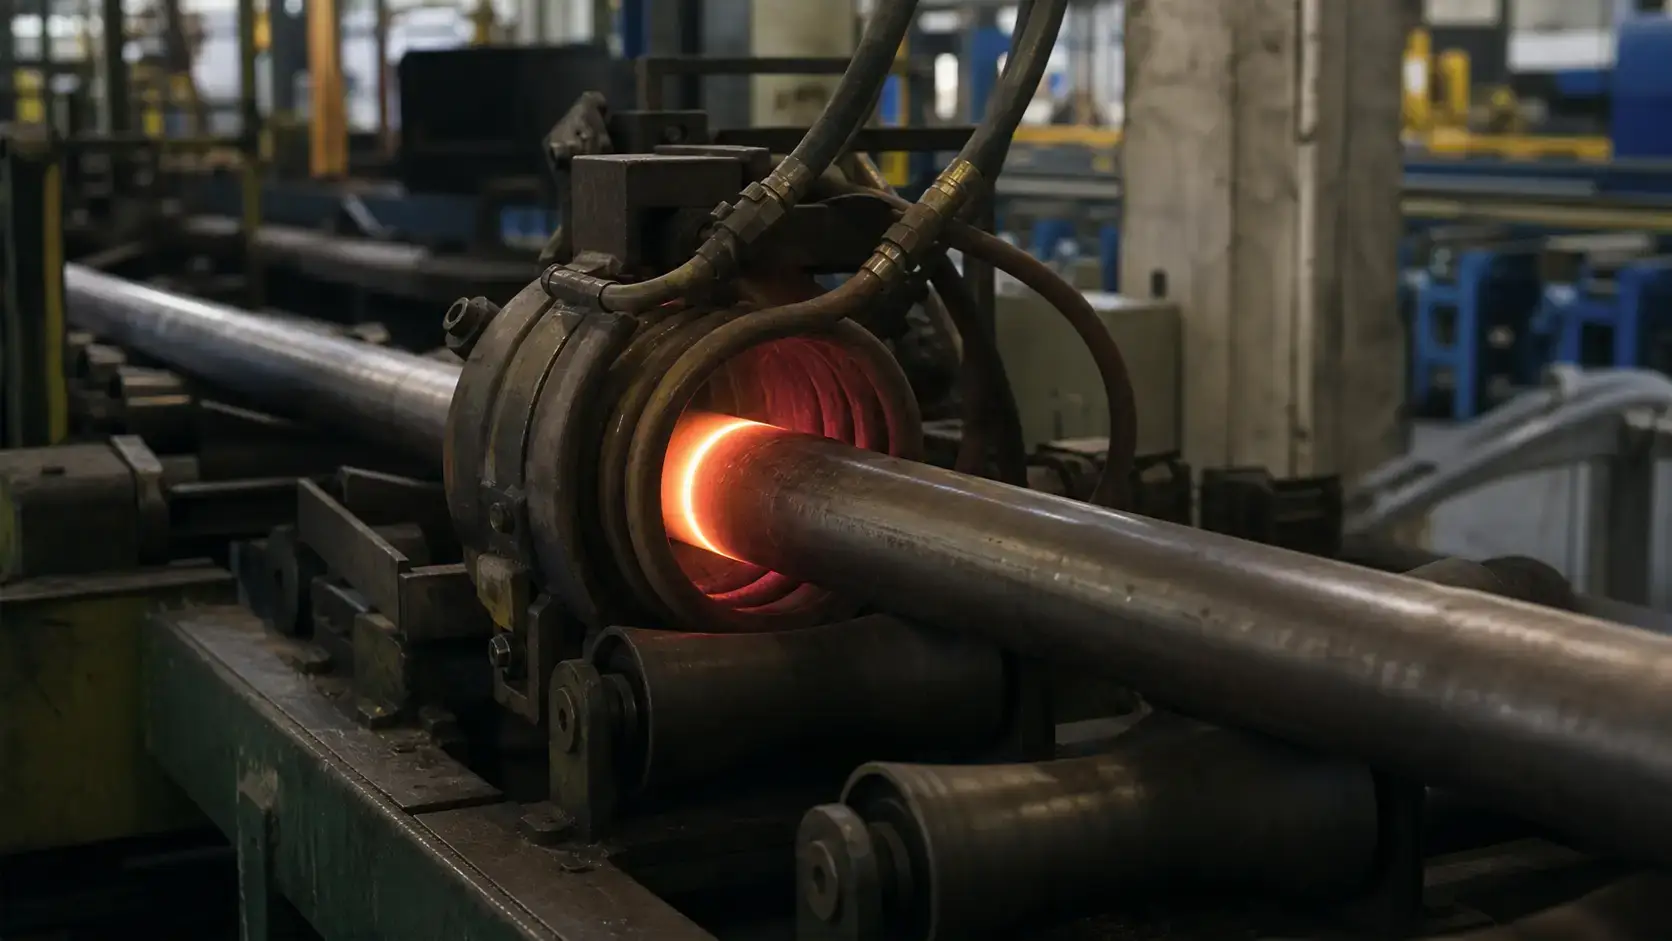
Печь нагревает всю деталь — и воздух вокруг нее, камера и приспособления — чтобы достичь температуры. Индукция генерирует тепло непосредственно на поверхности детали. При нормализации, когда охлаждение на воздухе является последним шагом, эта скорость позволяет проводить обработку в потоке. Труба, которая непрерывно движется через катушку с линейной скоростью, может быть нормализована за секунды, вместо циклов пакетной обработки.
Также важна локализация. В сварной трубе может потребоваться нормализовать только сварной шов и зону термического влияния. Индукция может целенаправленно обработать эту зону, не нагревая весь диаметр. В кованой автомобильной компоненте определенный подшипниковый вкладыш или область заготовки зубчатого колеса может быть нормализован, в то время как остальная часть детали остается в кованном состоянии. Печь не может этого.
Два примера делают это конкретным:
— Нормализация труб и трубок. Заводы ERW-труб работают непрерывно. Трубы для нормализации в печи с пакетной загрузкой оффлайн, нарушает процесс. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, Erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, Verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Валы и вилки попадают в обрабатывающую ячейку вместе со структурой зерна, которую оставил процесс ковки. Индукционная нормализация перед обработкой — иногда в той же ячейке, с тем же роботом, который загружает токарный станок — придаёт каждой детали одинаковое исходное состояние. Альтернативой является печь для партийной обработки, что означает промежуточные запасы между операциями, более длительное время производственного цикла и детали, которые, в зависимости от того, где они находились в корзине, охлаждаются с разной скоростью.
Индукционная нормализация не делает отпуск излишним. Для высокоуглеродистой стали, которая перед прецизионной обработкой нуждается в сфероидизированной структуре, печной отпуск по-прежнему имеет преимущество. Но для широкой средней области — кованые детали, литые детали, сварные конструкции из среднеуглеродистой стали, а также детали, которые предназначены для Индукционной закалкой — индукционная нормализация часто лучше вписывается в производственный процесс. Она устраняет печь как узкое место.
5. Что определяет вашу спецификацию оборудования
Свойства материала и содержание углерода. Низкоуглеродистая, среднеуглеродистая, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Тонкие сечения быстро прогреваются и равномерно остывают. Толстые сечения при нагреве формируют температурный градиент от поверхности к сердцевине, и они остывают при воздушном охлаждении с разными скоростями по всему сечению. При индукционном нормализовании это влияет на выбор частоты — низкая частота для более глубокой проникающей нагрева, высокая для поверхностно-ориентированного нагрева при тонких стенках. Кроме того, это влияет на время нагрева, подачу- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, если бы это имело место в печи. пирометр, тепловизоры или контактные датчики должны быть расположены таким образом, чтобы охватить критическую область детали — а не удобную, но несущественную поверхность. на движущихся или вращающихся деталях на измерение влияют коэффициент излучения, окалина, состояние поверхности и угол обзора. закрытая система управления мощностью с температурной обратной связью в реальном времени стоит своих затрат, если температурное окно узкое.
метод охлаждения. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, проверьте, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, ] bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Конденсаторы, Stromschiene und Катушка eine zuverlässige Водяное охлаждение. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Ошибки, которые становятся самыми дорогими
— Отпуск, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Energie, Время, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Нормализация, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Если следующий производственный этап включает сильную холодную обработку или тяжелую механическую обработку при твердой марке,, отжиг оправдывает свои затраты.
— Игнорировать предыдущую историю материала. Та же марка стали ведет себя по-разному, в зависимости от того,, была ли она отлита,, ковалась,, прокатана,, сварена или ранее подвергалась термообработке. Проверяйте входную структуру,, а не только химический состав по сертификату.
— Рассматривать индукционную катушку как дополнительное оборудование. Хорошо спроектированное питание в сочетании с неправильной катушкой — это хорошо сконструированная пресс-форма для бумаги. Геометрия катушки определяет характер нагрева, Однородность и достигает ли компонент температуры, прежде чем линия продолжит работу. Если поставщик не может показать вам конструкции катушек для вашей конкретной геометрии компонента, продолжайте искать.
— Не путайте нормализацию с закалкой. При нормализации используется воздушное охлаждение, чтобы улучшить структуру зерна. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Основное открытие
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Если целью является максимальная мягкость для штамповки или тяжелой обработки резанием: отжиг. индукционное нормализация не изменяет эту схему принятия решений — но делает нормализацию быстрее, локальнее и легче интегрируемо в производственную линию. Сначала определите металлургическое требование. Затем выберите оборудование.
F: Является ли нормализованная сталь тверже отожженной стали?
А: Да. Нормализованная сталь тверже и прочнее отожженной стали того же качества. Более быстрое охлаждение воздуха создает более тонкую зернистую структуру и повышенную прочность. Точная разница зависит от содержания углерода, Содержания легирующих элементов и сечения.
F: Может ли индукционный нагрев использоваться для отжига или только для нормализации?
А: Индукция может использоваться для обоих, Ограничение заключается однако в охлаждении. Нормализация после нагрева требует лишь воздушного охлаждения — это легко реализовать с помощью индукции, особенно в комплексе (inline). Отжиг требует медленного, контролируемое охлаждение — часто в течение нескольких часов в печи или изолированной камере. Индукция подходит для локального отжига определённых участков, но отжиг целых деталей с контролируемой кривой охлаждения в большинстве случаев по-прежнему выполняется в печи.
F: Когда нормализация в печи остается лучшим выбором?
А: Если вы обрабатываете большие партии смешанных деталей, которые требуют долгого, равномерного выдерживания, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, экстремальные различия в размерах внутри одной партии или деталей, которые нельзя натянуть для Inline-нагрева. Печь нормализует всё в корзине одинаковым образом. Индукция нормализует каждую деталь или зону. Выберите инструмент, который соответствует производственной схеме.
Получите техническую проверку для вашего применения нормализации
Отправьте нам чертеж вашей детали, Werkstoffgüte und Produktionsrate. Мы скажем вам, ob Induktionsnormalisieren, Glühen oder ein anderer Ansatz zu Ihrem Prozess passt — bevor Sie sich für eine Anlage entscheiden.










