
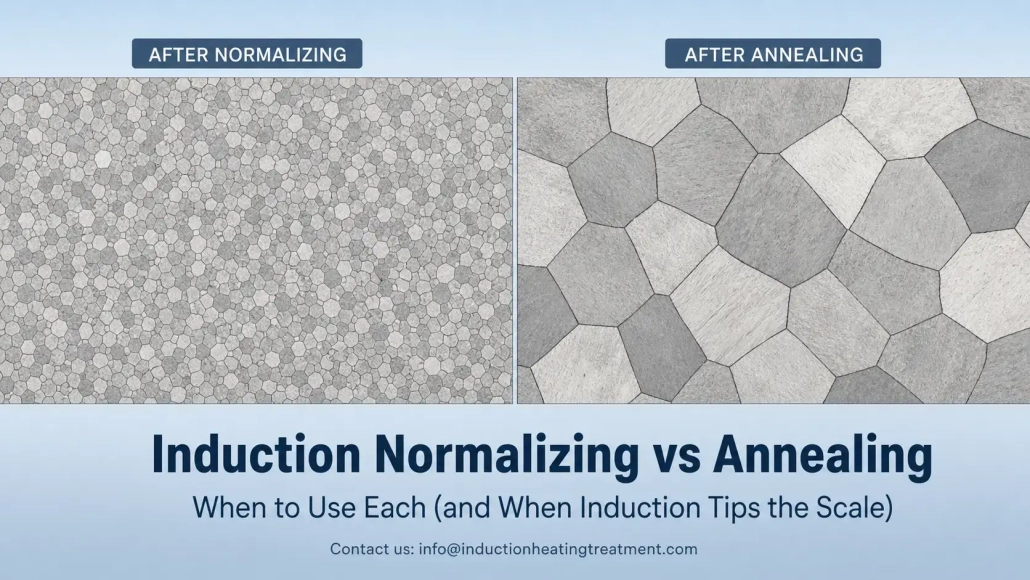
유도 정규화 vs. 어닐링: 어느 방법이 유용한지 (그리고 유도가 결정적인 역할을 할 때)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
Normalisieren und Weichglühen erhitzen Stahl beide über die Umwandlungstemperatur. Der Unterschied liegt im Abkühlschritt — und alles am fertigen Bauteil ergibt sich aus dieser einen Variable: Härte, Festigkeit, Zerspanbarkeit, Kornstruktur und ob sich das Bauteil im nächsten Arbeitsschritt verzieht.
1. Was in jedem Prozess tatsächlich passiert
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
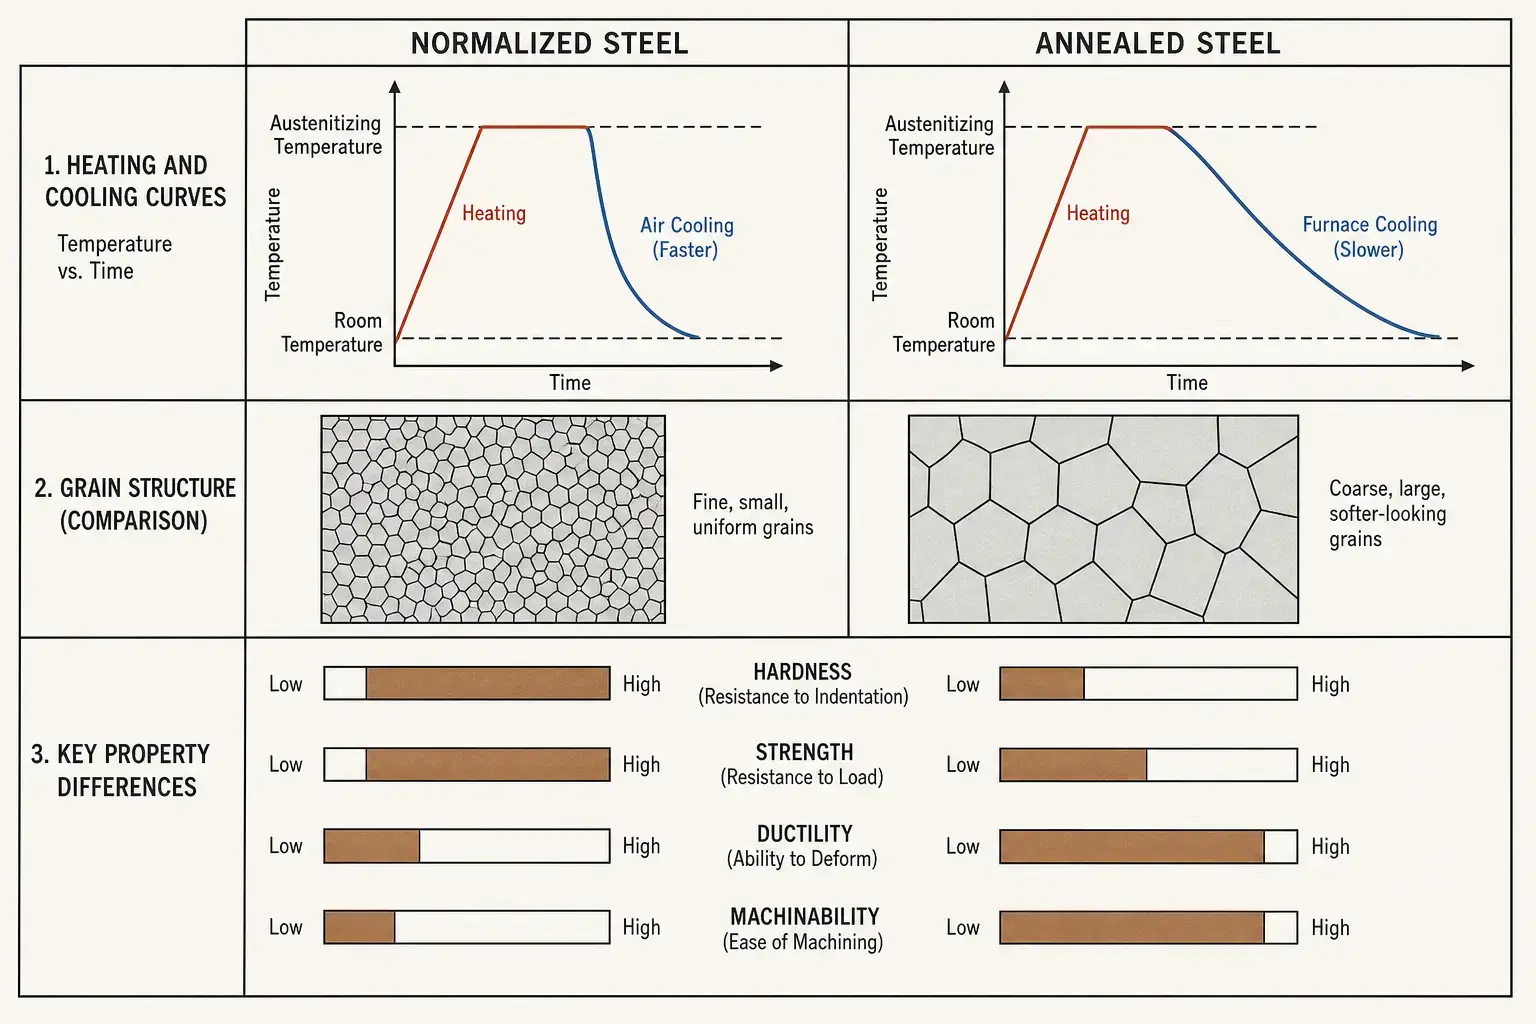
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Beim Weichglühen bleibt das Bauteil im Ofen und kühlt langsam ab — manchmal über mehrere Stunden. Die langsame Abkühlung führt zu maximaler Weichheit, hoher Duktilität und einer groben Kornstruktur.
Bei der induktiven Erwärmung erfolgt das Aufheizen schnell und lokal — in Sekunden statt in Minuten. Das allein verändert die Metallurgie des Normalisierens oder Weichglühens nicht. Was sich verändert, ist, wo Sie den Prozess einsetzen können und wie einfach er sich in eine Produktionslinie integrieren lässt. Mehr dazu in Abschnitt 4.
| Aspekt | 정규화 | 어닐링 |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| Härte | 중간 | 가능한 한 낮은 품질 등급용 |
| 결정립 구조 | 미세, 균일하게 | 거친, 연화됨 |
| Festigkeit | 중간에서 높음 | 낮음 |
| 연성 | 중간 | 높음 |
| Zerspanbarkeit | 중탄소강에 적합 | 고탄소강에 가장 적합 & 합금강 |
| 일반적인 응용 | 단조 후, 주조, 용접, 열간 압연 — 다음 단계 전에 구조를 초기화 | 냉간 성형 전, 깊은 인발, 정밀 가공이 어려움 — 다음 단계 위해 연화 |
2. Wann Normalisieren die bessere Wahl ist
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, 주조, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück — schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Geschmiedete Stahlteile | Setzt die Kornstruktur nach der Warmumformung zurück; beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Stahlgusskomponenten | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und ungleichmäßig |
| Geschweißte Rohr- & Schlauchabschnitte | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Induktionshärten | 일관된 초기 미세조직 확보 — 경화 깊이와 경도 분포 예측 가능성 향상 |
| 부품, 균형 잡힌 강도 & 가공성 필요 | 공냉은 중간 경도를 생성합니다 — 기능에 충분히 단단하며, 과도한 공구 마모 없이 절단할 수 있을 만큼 충분히 부드럽습니다 |
단조된 자동차 샤프트는 전형적인 예입니다. 그것은 열간 단조에서 비롯되며 입자 구조를 가지고 있습니다, 이는 해당 날의 제조 과정에서 각 냉각 방식에 의해 형성되었습니다. 만약 그것이 직접 가공 또는 경화 과정으로 넘어간다면, 공구 마모가 달라지고, 변형과 침투 경도가 발생하며. 정련은 이러한 이전 기록을 지운다. 축은 잘 알려진 출발점과 함께 다음 공정으로 넘어간다.
3. Wann Glühen die bessere Wahl ist
풀림은 올바른 선택이다, 부품이 가능한 한 부드럽고 가공하기 쉬워야 할 때. 천천히 오븐에서 냉각—때로는 몇 시간 동안 조절됨—하면 특정 강종에서 도달 가능한 가장 낮은 경도와 가장 높은 연성을 생성한다.
이것이 풀림을 표준 해결책으로 만든다, 다음 공정이 냉간성형일 경우, 깊은 인발, 고탄소강이나 합금강의 강한 굽힘 또는 집중적인 절삭이 예상될 경우. 정류 열처리를 하면 이러한 재료가 너무 단단해질 수 있음, 공구에 큰 부담을 주고 불량률을 증가시킴.
| Anwendung | 왜 풀림이 적합한지 |
|---|---|
| 탄소 함량이 높은 강 & 절삭 전에 합금강 | 구상화 풀림 구조 = 가장 긴 공구 수명, 최상의 칩 제어 |
| 냉간성형 또는 인발 전 부품 | 최대 연신율이 강한 변형 시 균열 생성을 방지함 |
| 강하게 용접된 구조물 | 느린 냉각은 내부응력을 줄인다, 새로운 변형을 발생시키지 않고 |
| 치수 안정성 요구가 있는 정밀 부품 | 안정된, 최종 가공 전의 응력 없는 조직 — 재료 제거 후 움직임이 적음 |
| 와이어, 밴드, 얇은 벽 튜브 | 굽힘, 평압- 또는 인발 공정 전에 연화된 상태 필요 |
글로잉 시에도 유도가 역할을 하지만, 제한적임. 유도 풀림 특정 부위의 국부 연화 또는 응력 제거 풀림에 적합합니다. 부품 전체를 풀림할 때, 수 시간에 걸쳐 천천히, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. Wo Induktion die Abwägung verändert
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. Die Physik bleibt dieselbe.
Folgendes verändert Induktion: Geschwindigkeit, Platzbedarf, Integration und Lokalisierung.
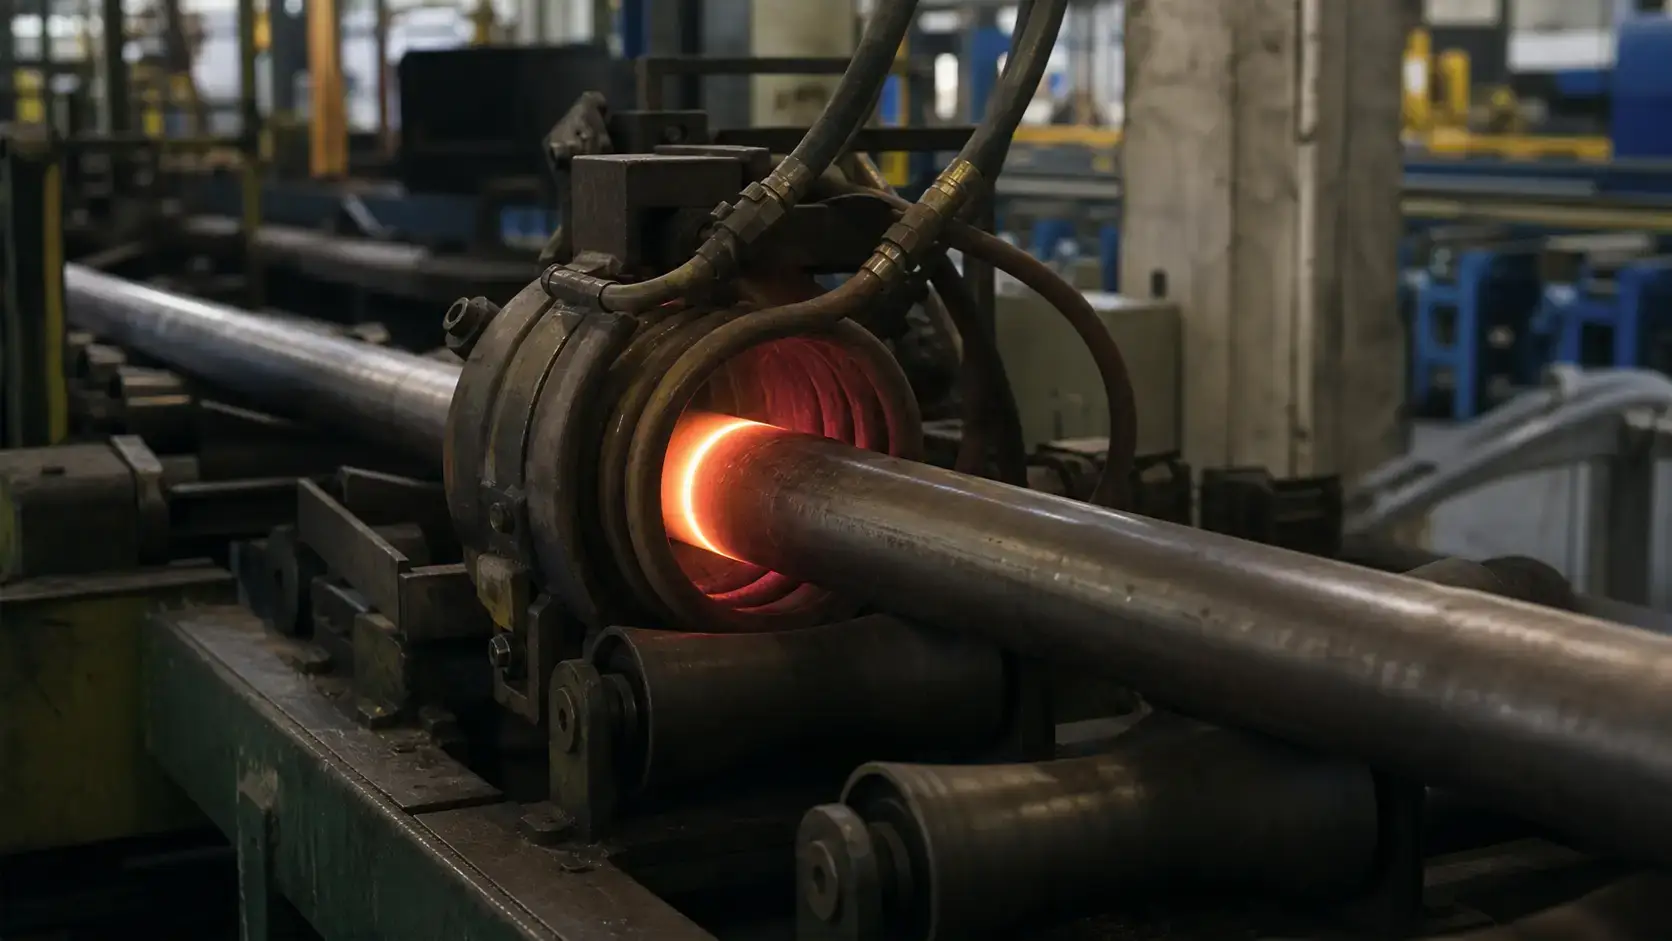
Ein Ofen erwärmt das gesamte Bauteil — und die Luft darum herum, die Kammer und die Vorrichtungen — um die Temperatur zu erreichen. Induktion erzeugt Wärme direkt in der Oberfläche des Werkstücks. Beim Normalisieren, bei dem das Abkühlen an Luft der letzte Schritt ist, ermöglicht diese Geschwindigkeit eine Inline-Verarbeitung. Ein Rohr, das sich kontinuierlich mit Liniengeschwindigkeit durch eine Spule bewegt, kann in Sekunden normalisiert werden, statt in Chargenzyklen.
Auch die Lokalisierung ist wichtig. Bei einem geschweißten Rohr müssen möglicherweise nur die Schweißnaht und die Wärmeeinflusszone normalisiert werden. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. Bei einer geschmiedeten Automobilkomponente kann ein bestimmter Lagersitz oder ein Bereich eines Zahnradrohlings normalisiert werden, während der Rest des Bauteils im geschmiedeten Zustand bleibt. Ein Ofen kann das nicht.
Zwei Beispiele machen dies konkret:
— Normalisieren von Rohren und Tubes. ERW-Rohrwerke laufen kontinuierlich. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometrie. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Wellen und Gabelstücke gelangen mit der Kornstruktur in die Bearbeitungszelle, die der Schmiedeprozess hinterlassen hat. Induktionsnormalisieren vor der Bearbeitung — manchmal in derselben Zelle, mit demselben Roboter, der die Drehmaschine belädt — gibt jedem Teil denselben Ausgangszustand. Die Alternative ist ein Chargenofen, was Zwischenbestände zwischen den Arbeitsgängen, längere Durchlaufzeiten und Teile bedeutet, die je nachdem, wo sie im Korb lagen, unterschiedlich schnell abkühlen.
Induktionsnormalisieren macht das Glühen nicht überflüssig. Bei hochgekohltem Stahl, der vor der Präzisionsbearbeitung ein sphäroidisiertes Gefüge benötigt, ist das Ofenglühen weiterhin im Vorteil. Doch für den breiten mittleren Bereich — Schmiedeteile, Gussteile, Schweißkonstruktionen aus mittelgekohltem Stahl sowie Teile, die für das Induktionshärten vorgesehen sind — passt das Induktionsnormalisieren häufig besser in den Produktionsfluss. Es beseitigt den Ofen als Engpass.
5. Was Ihre Anlagenspezifikation bestimmt
Werkstoffgüte und Kohlenstoffgehalt. Niedriggekohlte, mittelgekohlte, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zielthermon festlegen.
Teilegeometrie und Querschnittsdicke. Dünne Querschnitte erwärmen sich schnell durch und kühlen gleichmäßig ab. Dicke Querschnitte entwickeln während der Erwärmung einen Temperaturgradienten von der Oberfläche zum Kern, und sie kühlen während der Luftkühlung über den Querschnitt hinweg mit unterschiedlichen Raten ab. Beim Induktionsnormalisieren beeinflusst dies die Auswahl der 주파수 — niedrigere Frequenz für tiefere Eindringtiefe, höhere für oberflächendominierte Erwärmung bei dünnen Wänden. Außerdem beeinflusst es Erwärmungszeit, Vorschub- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, als dies bei einem Ofen der Fall wäre. Pyrometer, Wärmebildkameras oder Kontaktsensoren müssen so positioniert werden, dass sie den kritischen Bereich des Teils erfassen — nicht eine bequeme, aber irrelevante Oberfläche. Bei bewegten oder rotierenden Teilen beeinflussen Emissionsgrad, Zunder, Oberflächenzustand und Betrachtungswinkel die Messung. Eine geschlossene Leistungsregelung mit Temperaturfeedback in Echtzeit ist die Kosten wert, wenn das Temperaturfenster eng ist.
Kühlmethode. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, 제어된 램프 — 필요한 속도를 유지할 수 있음, 히터 측을 지정하기 전에. 인덕션 장치 자체와 관련하여, 전원 공급이 필요함, 콘덴서, 버스바 및 코일 신뢰할 수 있는 수냉. 부족하게 설계된 냉각은 코일의 수명을 단축시키고 방해되는 오류 메시지를 발생시킴, 이로 인해 가용성이 영향을 받음, 실제로 고장이 나기 훨씬 이전에.
6. 펠러, die am teuersten werden
— 어닐링, 정규화만으로 충분함에도 불구하고. 전체 가마 사이클 — 에너지, 시간을 지불하게 됨, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, Diefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— 정규화, obwohl das Bauteil maximale Weichheit benötigt. 고탄소- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Wenn der nächste Arbeitsgang starke Kaltumformung oder schwere Zerspanung bei einer harten Güte ist, rechtfertigt Glühen seine Kosten.
— Die vorherige Materialhistorie ignorieren. Dieselbe Stahlsorte reagiert unterschiedlich, je nachdem, ob sie gegossen, geschmiedet, gewalzt, geschweißt oder zuvor wärmebehandelt wurde. Prüfen Sie das eingehende Gefüge, nicht nur die chemische Zusammensetzung im Zertifikat.
— Die Induktionsspule als Zubehör betrachten. Eine gut ausgelegte Stromversorgung in Kombination mit der falschen Spule ist ein gut konstruierter Briefbeschwerer. Die Spulengeometrie bestimmt Erwärmungsmuster, Gleichmäßigkeit und ob das Bauteil die Temperatur erreicht, bevor die Linie weiterläuft. Wenn der Lieferant Ihnen keine Spulendesigns für Ihre spezifische Bauteilgeometrie zeigen kann, suchen Sie weiter.
— Normalisieren mit Härten verwechseln. Beim Normalisieren wird Luftkühlung verwendet, um die Kornstruktur zu verfeinern. Beim Härten wird schnelles Abschrecken eingesetzt, um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
주요 발견 사항
Normalisieren ist kein günstigeres Glühen. 어닐링은 연화된 정규화가 아니다. 다양한 제조 문제에는 각각 다른 공정이 있다. 목표가 다음 작업 전에 균일한 조직과 미세한 결정립이라면: 정규화. 목표가 성형용 최적의 연화 또는 강한 절삭이라면: 풀림. 유도 정규화 이 결정 트리에는 변함이 없지만 — 정규화를 더 빠르게 한다, 현장 친화적이며 생산 라인에 쉽게 통합 가능. 먼저 금속학적 요구사항을 정의하라. 그다음 설비를 선택하라.
F: 정규화된 강철이 풀림된 강철보다 단단한가??
A: 예. 정규화된 강철은 동일 등급의 풀림된 강철보다 더 단단하고 강하다. 더 빠른 공기 냉각은 더 미세한 조직과 더 높은 강도를 생성한다. 정확한 차이는 탄소 함량, 합금 성분 및 단면에 달려 있다.
F: 글로잉(풀림)에는 유도 가열을 사용할 수 있는가, 아니면 일반화만 가능한가?
A: 유도는 둘 다 가능하다, 그러나 제한은 냉각에 있다. 일반화는 가열 후 단순히 공기 냉각만 필요 — 이는 유도로 잘 구현할 수 있다, 특히 인라인에서. 글로잉은 느린 냉각이 필요하다, 제어된 냉각 — 흔히 오븐이나 절연된 챔버에서 수 시간 동안 진행됨. 유도 가열은 특정 부위의 국소적 풀림에 적합함, 하지만 대부분의 응용에서 제어된 냉각 곡선으로 전체 부품을 풀리는 것은 여전히 오븐의 몫임.
F: 오븐에서 정규화가 여전히 더 나은 선택인 경우?
A: 대량의 혼합 부품을 처리할 때, 오랜, 균일한 유지 시간이 필요할 때, 또는 부품 형상이 스풀 설계를 비현실적으로 만드는 경우 — 매우 불규칙한 형상, 한 배치 내에서 극단적인 크기 차이 또는, 인라인 가열이 불가능한 부품. 오븐은 바구니 안의 모든 것을 동일한 방식으로 정규화한다. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, 재료 품질과 생산 속도. 우리가 알려드립니다, 유도 정규화 여부, 어떤 열처리 또는 다른 접근 방식이 귀하의 공정에 적합한지 — 설비를 선택하기 전에.










