
Chuẩn hóa cảm ứng so với. Ủ: Khi nào phương pháp nào là hợp lý (và khi nào cảm ứng là quyết định quan trọng)
Die meisten Wärmebehandlungsbetriebe haben eine Standardeinstellung: Sie normalisieren entweder alles oder glühen alles weich. Die Wahl beruht meist auf Gewohnheit, nicht auf technischer Auslegung. Induktives Normalisieren verändert diese Gleichung — nicht weil Induktion immer das bessere Verfahren ist, sondern weil ihre Geschwindigkeit und Regelbarkeit das Normalisieren in Anwendungen praktikabel machen, in denen ein Ofen zu langsam wäre und Weichglühen überdimensioniert wäre.
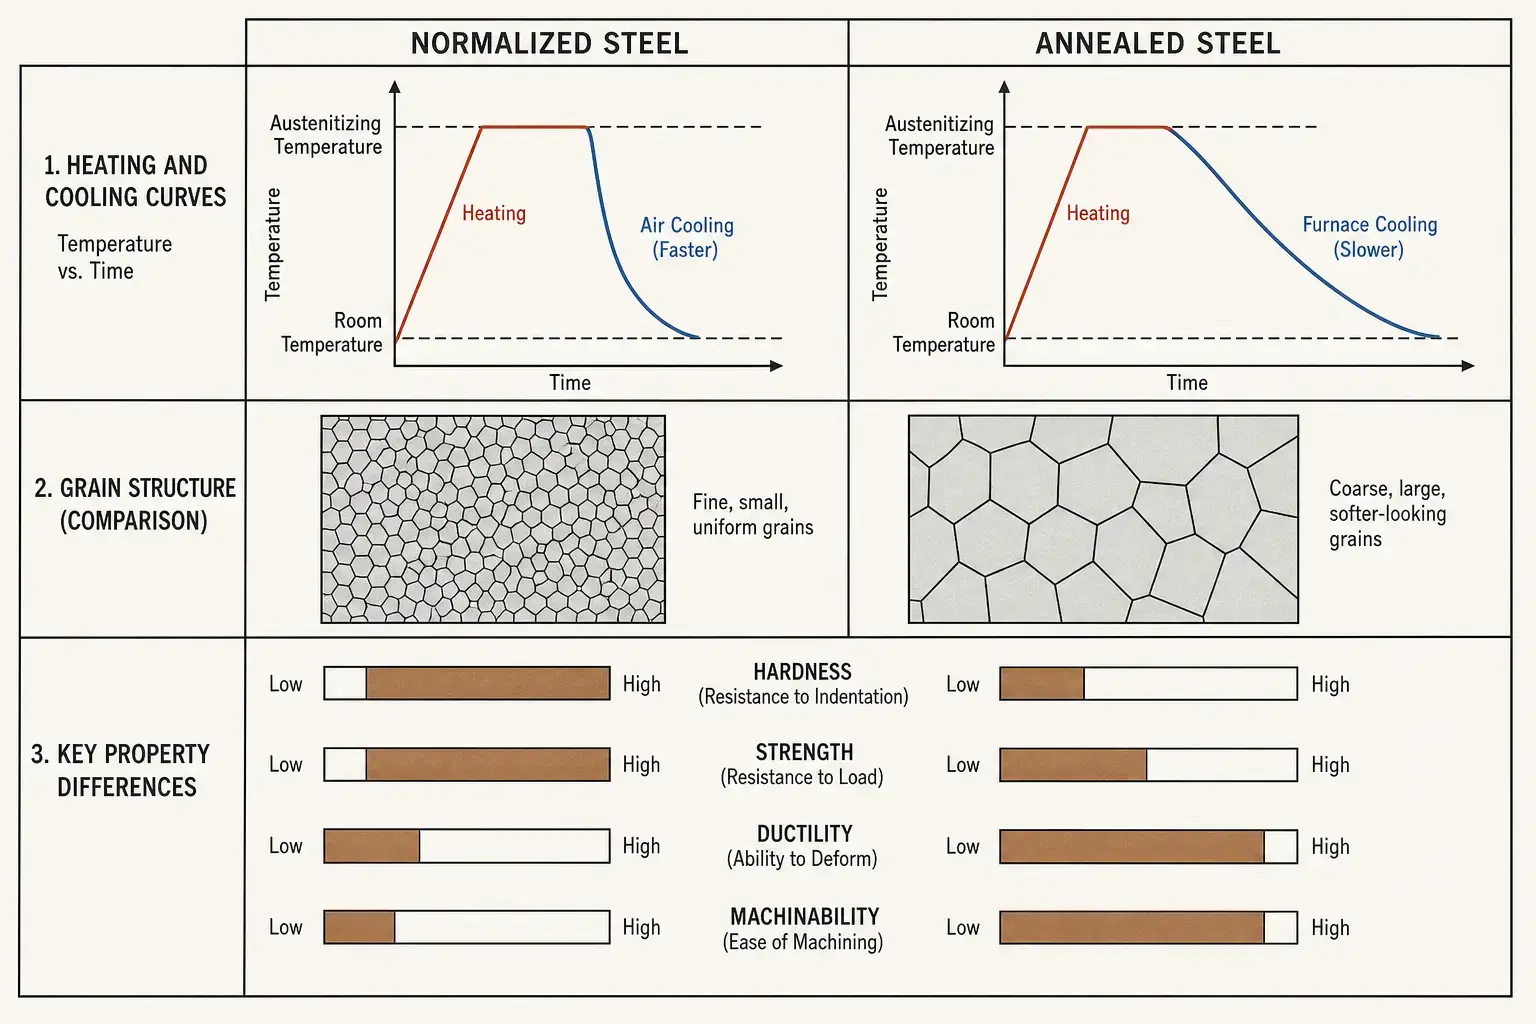
Normalisieren und Weichglühen erhitzen Stahl beide über die Umwandlungstemperatur. Der Unterschied liegt im Abkühlschritt — und alles am fertigen Bauteil ergibt sich aus dieser einen Variable: Härte, Festigkeit, Zerspanbarkeit, Kornstruktur und ob sich das Bauteil im nächsten Arbeitsschritt verzieht.
1. Was in jedem Prozess tatsächlich passiert
Beide Verfahren erhitzen Stahl über seine obere Umwandlungstemperatur — typischerweise 800–950°C, abhängig vom Kohlenstoffgehalt und der Legierung. Der Unterschied ist, was danach passiert.
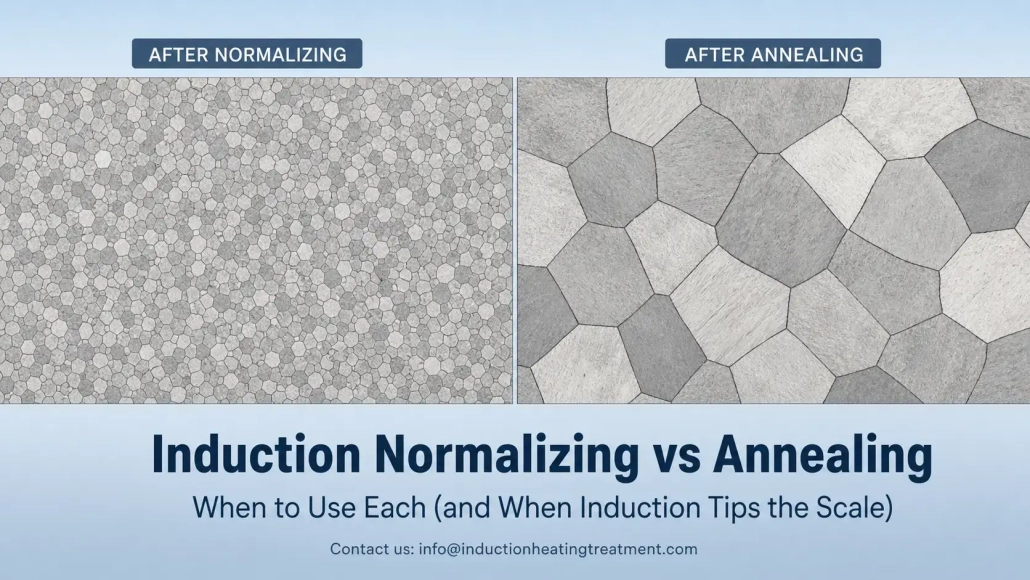
Beim Normalisieren wird das Bauteil entnommen und an der Luft abgekühlt. Die schnellere Abkühlung erzeugt eine feinere Kornstruktur, mittlere Härte und gleichmäßigere mechanische Eigenschaften. Trong quá trình ủ mềm, chi tiết vẫn còn trong lò và nguội dần — đôi khi trong nhiều giờ. Sự làm nguội chậm dẫn đến độ mềm tối đa, độ dẻo cao và cấu trúc hạt thô.
Trong quá trình gia nhiệt cảm ứng việc làm nóng diễn ra nhanh chóng và cục bộ — trong vài giây thay vì vài phút. Điều này một mình không thay đổi cơ tính của việc chuẩn hóa hoặc ủ mềm. Những gì thay đổi, là, nơi bạn có thể áp dụng quá trình và mức độ dễ dàng tích hợp nó vào dây chuyền sản xuất. Mehr dazu in Abschnitt 4.
| Aspekt | Normalisieren | Ủ |
|---|---|---|
| Abkühlung | Luft — schneller | Ofengesteuert — langsam, oft über Stunden |
| Härte | Trung bình | Für die Güteklasse möglichst niedrig |
| cấu trúc hạt | Fein, đều nhau | Grob, erweicht |
| Festigkeit | Mittel bis hoch | Niedrig |
| Duktilität | Trung bình | Cao |
| Zerspanbarkeit | Gut für Stahl mit mittlerem Kohlenstoffgehalt | Am besten für kohlenstoffreichen Stahl & legierten Stahl |
| Ứng dụng điển hình | Nach Schmieden, Gießen, Hàn, Warmwalzen — Struktur vor dem nächsten Schritt zurücksetzen | Vor Kaltumformen, Tiefziehen, schwerer Zerspanung — für den nächsten Schritt erweichen |
2. Wann Normalisieren die bessere Wahlist
Normalisieren ist die richtige Wahl, wenn das Problem in einer uneinheitlichen Struktur liegt. Schmieden, Gießen, Walzen und Schweißen hinterlassen ungleichmäßige Kornmuster, variable Härte und Eigenspannungen. Normalisieren setzt all das durch Abkühlen an der Luft zurück— schnell genug, um das Korn zu verfeinern, und langsam genug, um die Sprödigkeit einer vollständigen Abschreckung zu vermeiden.
| Anwendung | Warum Normalisieren geeignet ist |
|---|---|
| Geschmiedete Stahlteile | ,Setzt die Kornstruktur nach der Warmumformung zurück; beseitigt Unregelmäßigkeiten durch variable Abkühlung nach dem Schmieden |
| Stahlgusskomponenten | Verbessert die Gleichmäßigkeit vor der Bearbeitung oder dem Härten — Gussgefüge sind von Natur aus grob und ungleichmäßig |
| Geschweißte Rohr- & Schlauchabschnitte | Verfeinert die Wärmeeinflusszone, in der sich die Schweißmikrostruktur vom Grundwerkstoff unterscheidet |
| Stahl mit mittlerem Kohlenstoffgehalt vor dem Tôi cứng hóa cảm ứng | Tạo ra một cấu trúc vi mô cơ bản nhất quán — độ cứng thâm nhập và phân bố độ cứng dự đoán được tốt hơn |
| Các bộ phận, sức bền cân bằng & cần khả năng tiện gia công | Làm nguội bằng không khí tạo ra độ cứng trung bình — đủ cứng cho chức năng, đủ mềm để cắt mà không gây mài mòn dụng cụ quá mức |
Một trục ô tô rèn là một trường hợp điển hình. Nó xuất phát từ rèn nóng với cấu trúc hạt, được hình thành bởi quá trình làm nguội tương ứng trong sản xuất vào ngày đó. Khi nó đi trực tiếp đến gia công hoặc tôi cứng, mòn dụng cụ thay đổi, biến dạng và chiều sâu tôi cứng. Chuẩn hóa loại bỏ lịch sử này. Trục đi vào quá trình tiếp theo với một điểm xuất phát đã biết.
3. Wann Glühen die bessere Wahl ist
Ủ là lựa chọn đúng đắn, khi chi tiết phải mềm và dễ gia công nhất có thể. Làm mát từ từ trong lò — đôi khi được kiểm soát trong nhiều giờ — tạo ra độ cứng thấp nhất có thể đạt được và độ dẻo cao nhất đối với một loại thép nhất định.
Điều này khiến ủ trở thành giải pháp chuẩn, khi quá trình tiếp theo là uốn nguội, Tiefziehen, uốn mạnh hoặc gia công cắt gọt sâu đối với thép chứa nhiều carbon hoặc thép hợp kim. thì việc làm nguội, làm cứng vật liệu này sẽ quá cứng, gây hao mòn công cụ mạnh và tăng tỷ lệ phế phẩm.
| Anwendung | Tại sao một quá trình ủ lại phù hợp |
|---|---|
| Thép giàu carbon & thép hợp kim trước khi gia công cắt gọt | Cấu trúc ủ dạng hình cầu = tuổi thọ công cụ dài nhất, kiểm soát mảnh cắt tốt nhất |
| chi tiết trước khi uốn hoặc kéo nguội | Độ dẻo tối đa ngăn ngừa hình thành vết nứt khi biến dạng mạnh |
| Cấu trúc hàn chắc chắn | Làm nguội chậm giúp loại bỏ ứng suất nội tại, mà không tạo ra biến dạng mới |
| Các chi tiết chính xác với yêu cầu về độ ổn định kích thước | Cấu trúc ổn định, không ứng suất trước khi gia công cuối — ít biến động hơn sau khi loại bỏ vật liệu |
| Dây, Băng, ống mỏng | Cần ở trạng thái mềm trước khi uốn, nén phẳng- hoặc rút dài |
Sự gia nhiệt cảm ứng cũng đóng vai trò trong quá trình ủ, nhưng có giới hạn. Ủ cảm ứng eignet sich gut für lokales Weichglühen oder Spannungsarmglühen an bestimmten Merkmalen. Für das Glühen kompletter Bauteile, bei dem über Stunden ein langsames, kontrolliertes Abkühlen erforderlich ist, bleibt ein Ofen die praktische Wahl. Die richtige Frage lautet nicht “kann Induktion glühen”, sondern “benötigt dieses konkrete Bauteil den vollständigen Ofenzyklus, oder kann ein lokales Glühen das Problem schneller lösen?”
4. Wo Induktion die Abwägung verändert
Folgendes verändert Induktion nicht: die Metallurgie. Normalisieren erfordert weiterhin das Erwärmen über den Umwandlungspunkt und das Abkühlen an Luft. Glühen erfordert weiterhin langsames Abkühlen. Die Physik bleibt dieselbe.
Folgendes verändert Induktion: Geschwindigkeit, Platzbedarf, Integration und Lokalisierung.
Ein Ofen erwärmt das gesamte Bauteil — und die Luft darum herum, die Kammer und die Vorrichtungen — um die Temperatur zu erreichen. Induktion erzeugt Wärme direkt in der Oberfläche des Werkstücks. Beim Normalisieren, bei dem das Abkühlen an Luft der letzte Schritt ist, ermöglicht diese Geschwindigkeit eine Inline-Verarbeitung. Ein Rohr, das sich kontinuierlich mit Liniengeschwindigkeit durch eine Spule bewegt, kann in Sekunden normalisiert werden, statt in Chargenzyklen.
Auch die Lokalisierung ist wichtig. Bei einem geschweißten Rohr müssen möglicherweise nur die Schweißnaht und die Wärmeeinflusszone normalisiert werden. Induktion kann diese Zone gezielt behandeln, ohne den gesamten Umfang zu erwärmen. Bei einer geschmiedeten Automobilkomponente kann ein bestimmter Lagersitz oder ein Bereich eines Zahnradrohlings normalisiert werden, während der Rest des Bauteils im geschmiedeten Zustand bleibt. Ein Ofen kann das nicht.
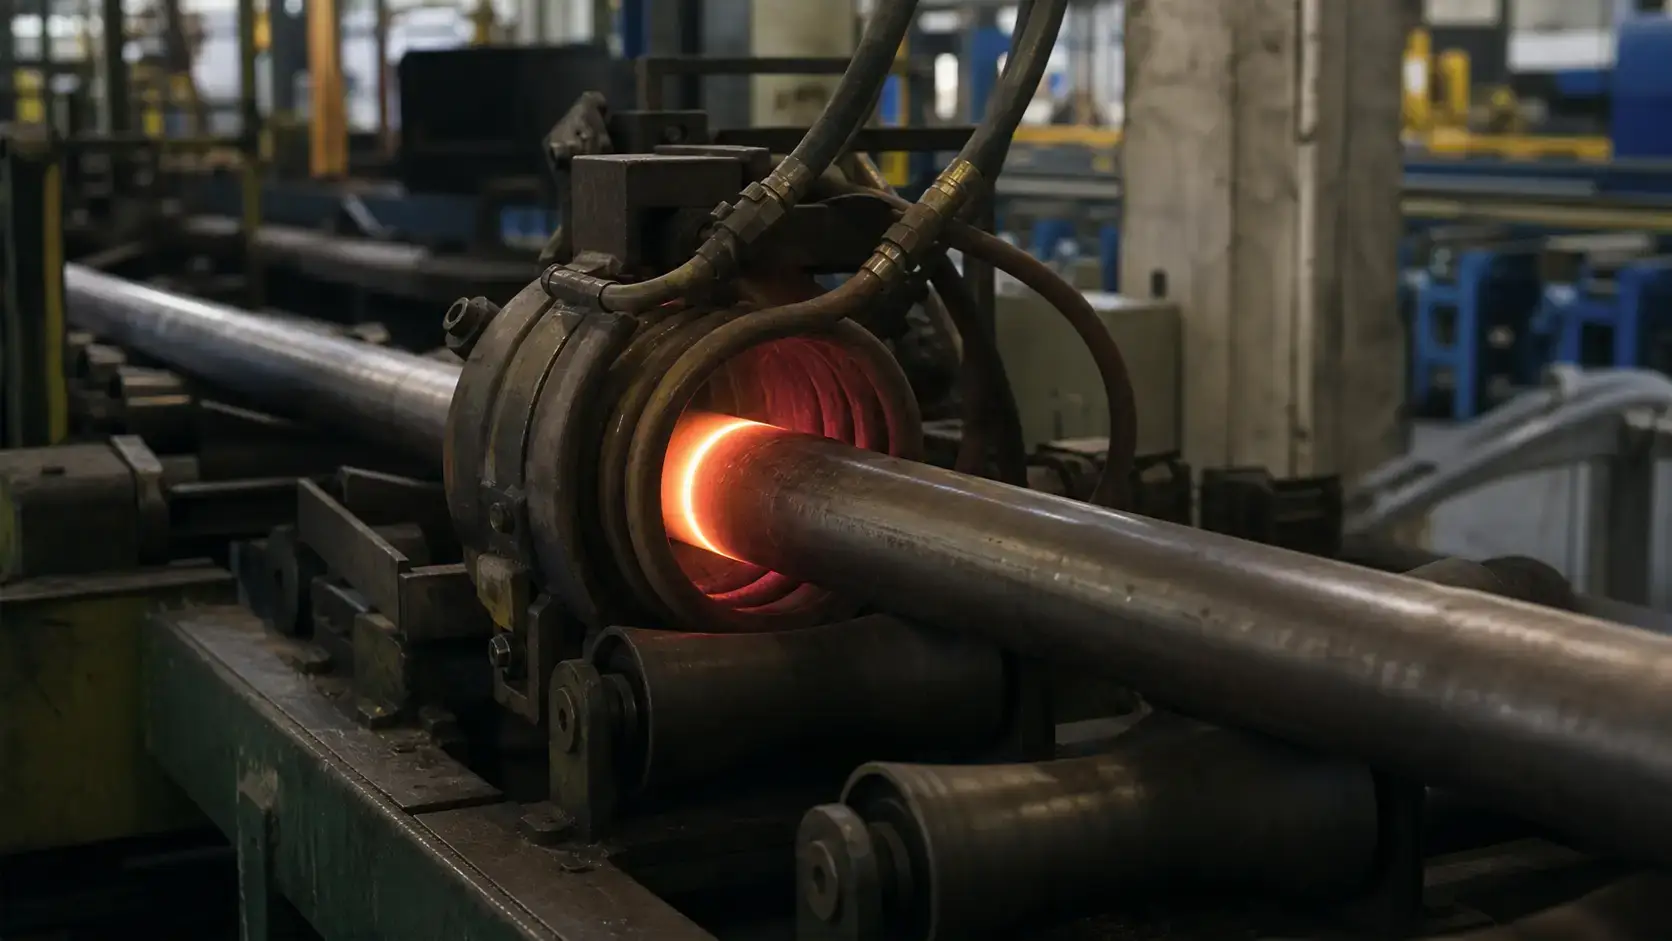
Zwei Beispiele machen dies konkret:
— Normalisieren von Rohren und Tubes. ERW-Rohrwerke laufen kontinuierlich. Rohre für das Normalisieren im Chargenofen offline zu nehmen, unterbricht den Ablauf. Inline-Induktionsnormalisieren — Spule nach der Schweißstation positioniert, Erwärmung der Nahtzone auf Umwandlungstemperatur, Luftkühlung auf dem Auslauftisch — hält die Linie in Bewegung. Die entscheidenden Variablen: Rohrdurchmesser, Wandstärke, Liniengeschwindigkeit und Spulengeometry. Ist die Frequenz falsch, erwärmen Sie nur die Oberfläche. Ist die Leistung falsch, verlangsamt sich die Linie.
— Normalisieren von Automobilkomponenten. Geschmiedete Zahnradrohlinge, Các sóng và nhánh nĩa đi vào buồng gia công cùng với cấu trúc hạt, mà quá trình rèn để lại. Chuẩn hóa cảm ứng trước khi gia công — đôi khi trong cùng một buồng, với cùng một robot, cung cấp phôi cho máy tiện — mang đến cho mỗi chi tiết cùng một trạng thái ban đầu. Lựa chọn khác là lò mẻ, điều này có nghĩa là tồn kho giữa các công đoạn, thời gian chu trình lâu hơn và các chi tiết có nghĩa là, tùy thuộc vào, nơi chúng nằm trong rổ, làm nguội với tốc độ khác nhau.
Chuẩn hóa cảm ứng không làm cho quá trình ủ trở nên thừa thãi. Đối với thép có hàm lượng cacbon cao, cần cấu trúc dạng cầu trước khi gia công chính xác, thì việc ủ trong lò vẫn có lợi thế. Tuy nhiên, đối với phạm vi trung bình rộng — các chi tiết rèn, các chi tiết đúc, các kết cấu hàn từ thép có hàm lượng cacbon trung bình cũng như các chi tiết, dự định cho Tôi cứng hóa cảm ứng thì chuẩn hóa cảm ứng thường phù hợp hơn với quy trình sản xuất. Nó loại bỏ lò trở thành điểm nghẽn.
5. Was Ihre Anlagenspezifikation bestimmt
Chất lượng vật liệu và hàm lượng cacbon. Thấp cacbon, Trung bình cacbon, legierte und Werkzeugstähle reagieren nicht auf dieselbe Weise auf dieselbe Temperatur und Abkühlung. Ein mittelgekohltes Schmiedeteil lässt sich möglicherweise mit einem einfachen Erwärmungs- und Luftkühlzyklus akzeptabel normalisieren. Ein hochgekohlter Stahl kann eine engere Temperaturführung und eine nachgewiesene gleichmäßige Abkühlung erfordern. Prüfen Sie stets die Werkstoffspezifikation, bevor Sie Zieltemperaturen festlegen.
Teilegeometrie und Querschnittsdicke. Các mặt cắt mỏng nóng lên nhanh chóng và nguội đều đặn. Các mặt cắt dày phát triển một gradient nhiệt từ bề mặt đến lõi trong quá trình làm nóng, và chúng nguội với các tốc độ khác nhau trên toàn bộ mặt cắt khi làm mát bằng không khí. Khi nhiệt luyện bằng cảm ứng, điều này ảnh hưởng đến việc lựa chọn Tần số — tần số thấp hơn cho độ thấm sâu hơn, tần số cao hơn cho sự gia nhiệt tập trung ở bề mặt của các thành mỏng. Ngoài ra, nó còn ảnh hưởng đến thời gian gia nhiệt, Tốc độ dịch chuyển- oder Liniengeschwindigkeit und ob das Teil für eine gleichmäßige Erwärmung gedreht werden muss.
Produktionsrate und Linienintegration. Ein Normalisierungsprozess, der im Prüflabor funktioniert, scheitert bei Produktionsgeschwindigkeit, wenn die Stromversorgung den Arbeitszyklus nicht dauerhaft aufrechterhalten kann. Der erforderliche Durchsatz bestimmt die Größe der Stromversorgung, die Spulenanordnung, die Kühlkapazität und die Steuerung. Bei Inline-Prozessen — zum Beispiel Rohrnormalisieren mit 30 Metern pro Minute — ist die Liniengeschwindigkeit die erste Zahl, die der Anlagenkonstrukteur benötigt. Bei Einzelteilen sind Zykluszeit und Belademethode wichtiger. Ein fünfsekündiger Erwärmungszyklus in Kombination mit einem zwanzigsekündigen manuellen Beladevorgang ist ein dreisekündiger Nettozyklus, der nur darauf wartet, realisiert zu werden.
Temperaturmessung und -regelung. Induktion erwärmt schnell. Das bedeutet, dass das Regelungssystem weniger Zeit hat, auf eine Temperaturabweichung zu reagieren, như điều này sẽ xảy ra với một lò nung. Pyrometer, Camera nhiệt hoặc cảm biến tiếp xúc phải được đặt sao cho, chúng bao quát khu vực quan trọng của chi tiết — không phải bề mặt tiện lợi, nhưng không liên quan. Đối với các chi tiết chuyển động hoặc quay, hệ số phát xạ, Gỉ sét, Tình trạng bề mặt và góc nhìn ảnh hưởng đến phép đo. Một hệ thống điều khiển công suất khép kín với phản hồi nhiệt độ theo thời gian thực đáng giá chi phí, nếu khoảng nhiệt độ hẹp.
Phương pháp làm mát. Beim Normalisieren ist Luftkühlung der Standard — die tatsächliche Abkühlrate hängt jedoch von Bauteilgröße, Luftbewegung, Abstand zwischen den Teilen und der Umgebungstemperatur in der Fertigung ab. Erzwungene Luftkühlung kann die Abkühlung beschleunigen, muss aber gleichmäßig erfolgen. Beim Glühen ist die Kühlkontrolle entscheidend: Die Abkühlkurve definiert die endgültigen Eigenschaften. Wenn Ihr Prozess Glühen vorsieht, prüfen Sie, ob die Kühlmethode — Ofenabkühlung, isolierte Kammer, kontrollierte Rampe — die erforderliche Rate halten kann, ,bevor Sie die Heizseite spezifizieren. Was die Induktionsanlage selbst betrifft, benötigen Stromversorgung, Kondensatoren, Stromschiene und Spule eine zuverlässige Wasserkühlung. Zu knapp ausgelegte Kühlung verkürzt die Lebensdauer der Spule und verursacht störende Fehlermeldungen, die die Verfügbarkeit beeinträchtigen, lange bevor tatsächlich etwas ausfällt.
6. Fehler, die am teuersten werden
— Ủ, obwohl Normalisieren ausreicht. Sie bezahlen den vollständigen Ofenzyklus — Năng lượng, Zeit, Stellfläche — um ein weicheres Bauteil herzustellen, als Sie benötigen. Bei Schmiedeteilen aus Stahl mit mittlerem Kohlenstoffgehalt, die für Bearbeitung und Härten vorgesehen sind, liefert Normalisieren in der Regel das richtige Gleichgewicht aus Bearbeitbarkeit und Festigkeit ohne den Mehraufwand des Glühens.
— Normalisieren, obwohl das Bauteil maximale Weichheit benötigt. Hochkohlenstoff- und legierte Stähle, die statt geglüht normalisiert werden, verschleißen Werkzeuge, reißen beim Umformen oder beides. Khi công đoạn gia công tiếp theo yêu cầu biến dạng lạnh mạnh hoặc gia công cắt nặng trên thép có độ cứng cao, thì ủ nhiệt sẽ xứng đáng với chi phí của nó.
— Bỏ qua lịch sử vật liệu trước đó. Cùng một loại thép phản ứng khác nhau, tùy thuộc vào, nó được đúc, rèn, làm cán, hàn hay đã được xử lý nhiệt trước đó. Kiểm tra cấu trúc vi mô nhận vào, không chỉ thành phần hóa học trong chứng chỉ.
— Xem cuộn cảm ứng như một phụ kiện. Một nguồn điện được thiết kế tốt kết hợp với cuộn dây sai là một vật nặng cho thư được thiết kế tốt. Hình dạng cuộn dây xác định mô hình làm nóng, Độ đồng đều và liệu linh kiện có đạt nhiệt độ, trước khi dòng điện tiếp tục. Nếu nhà cung cấp không thể cho bạn xem thiết kế cuộn dây cho hình dạng linh kiện cụ thể của bạn, hãy tiếp tục tìm kiếm.
— Nhầm lẫn giữa làm chuẩn hóa và làm cứng. Khi làm chuẩn hóa được sử dụng làm mát bằng không khí, để làm tinh tế cấu trúc hạt. Beim Härten wird schnelles Abschrecken eingesetzt, ,um Martensit zu bilden. Wenn ein gehärtetes Bauteil Risse, weiche Stellen oder Verzug aufweist, liegt die Ursache im Abschrecken, im Härteprozess oder im Ausgangsgefüge — nicht im Normalisierungsschritt.
Nhận định quan trọng nhất
Normalisieren ist kein günstigeres Glühen. Glühen ist kein weicheres Normalisieren. Es sind unterschiedliche Prozesse für unterschiedliche Fertigungsprobleme. Wenn das Ziel Kornverfeinerung und eine gleichmäßige Struktur vor dem nächsten Arbeitsgang ist: normalisieren. Nếu mục tiêu là độ mềm tối đa để tạo hình hoặc gia công nặng: ủ mềm. thường hóa cảm ứng không thay đổi cây quyết định này — nhưng làm cho việc thường hóa nhanh hơn, tại chỗ và dễ dàng tích hợp vào dây chuyền sản xuất hơn. Trước tiên hãy xác định yêu cầu luyện kim. Sau đó chọn thiết bị.
F: Thép thường hóa có cứng hơn thép ủ không?
MỘT: Có. Thép thường hóa cứng hơn và chắc hơn thép ủ cùng loại. Sự làm lạnh nhanh hơn của không khí tạo ra cấu trúc hạt mịn hơn và độ bền cao hơn. Sự khác biệt chính xác phụ thuộc vào hàm lượng cacbon, Hàm lượng hợp kim và tiết diện.
F: Có thể sử dụng làm nóng cảm ứng để ủ hay chỉ để chuẩn hóa?
MỘT: Cảm ứng có thể làm cả hai, Tuy nhiên, hạn chế nằm ở việc làm lạnh. Chuẩn hóa chỉ yêu cầu làm mát bằng không khí sau khi làm nóng — điều này có thể thực hiện tốt bằng cảm ứng, đặc biệt là inline. Ủ yêu cầu làm chậm, kontrollierte Abkühlung — häufig über Stunden in einem Ofen oder einer isolierten Kammer. Induktion eignet sich für lokales Glühen bestimmter Bereiche, aber das Glühen kompletter Bauteile mit kontrollierter Abkühlkurve ist bei den meisten Anwendungen weiterhin Sache des Ofens.
F: Wann ist das Normalisieren im Ofen weiterhin die bessere Wahl?
MỘT: Wenn Sie große Chargen gemischter Teile verarbeiten, die lange, gleichmäßige Haltezeiten benötigen, oder wenn die Bauteilgeometrie das Spulendesign unpraktikabel macht — sehr unregelmäßige Formen, extreme Größenunterschiede innerhalb einer Charge oder Teile, die nicht für eine Inline-Erwärmung gespannt werden können. Ein Ofen normalisiert alles im Korb auf die gleiche Weise. Induktion normalisiert jeweils ein Teil oder eine Zone. Wählen Sie das Werkzeug, das zum Produktionsmuster passt.
Erhalten Sie eine technische Prüfung für Ihre Normalisierungsanwendung
Senden Sie uns Ihre Bauteilzeichnung, Chất lượng vật liệu và tốc độ sản xuất. Wir sagen Ihnen, liệu tôi có nên chuẩn hóa cảm ứng, Ủ hay một phương pháp khác phù hợp với quy trình của bạn — trước khi bạn quyết định chọn một thiết bị.










