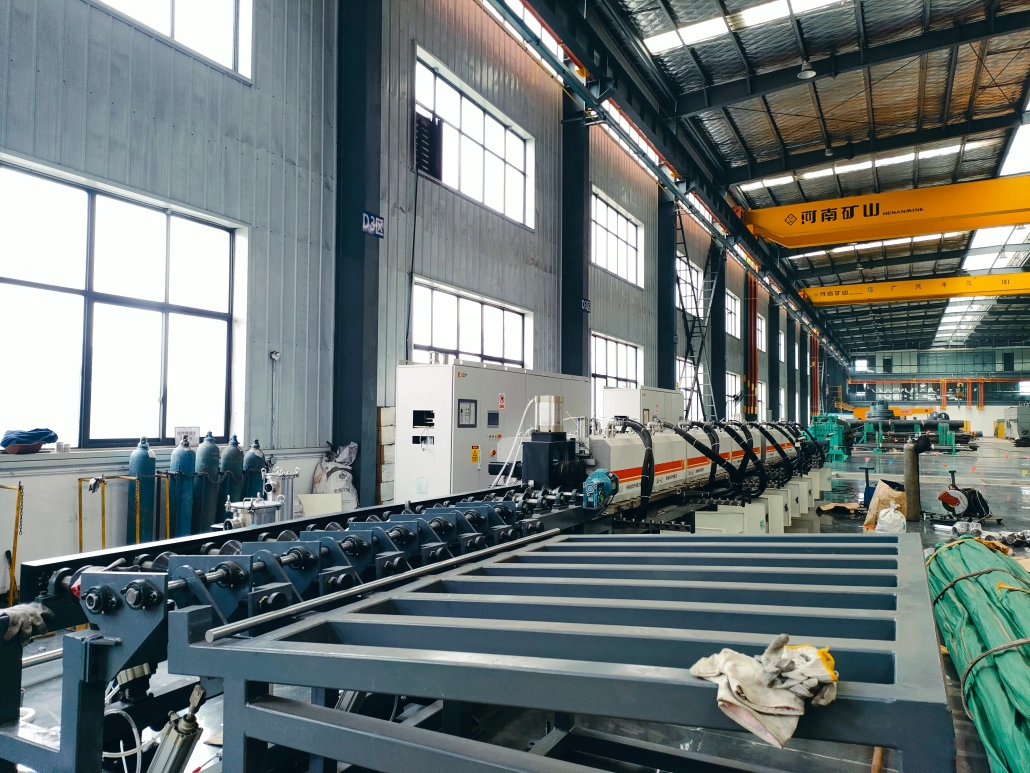
3000 kW Stahlstab Heißwalzen, Abschreck- und Anlassleitung
Ⅰ. Siehe die 3000 kW-Stabstahllinie in Betrieb
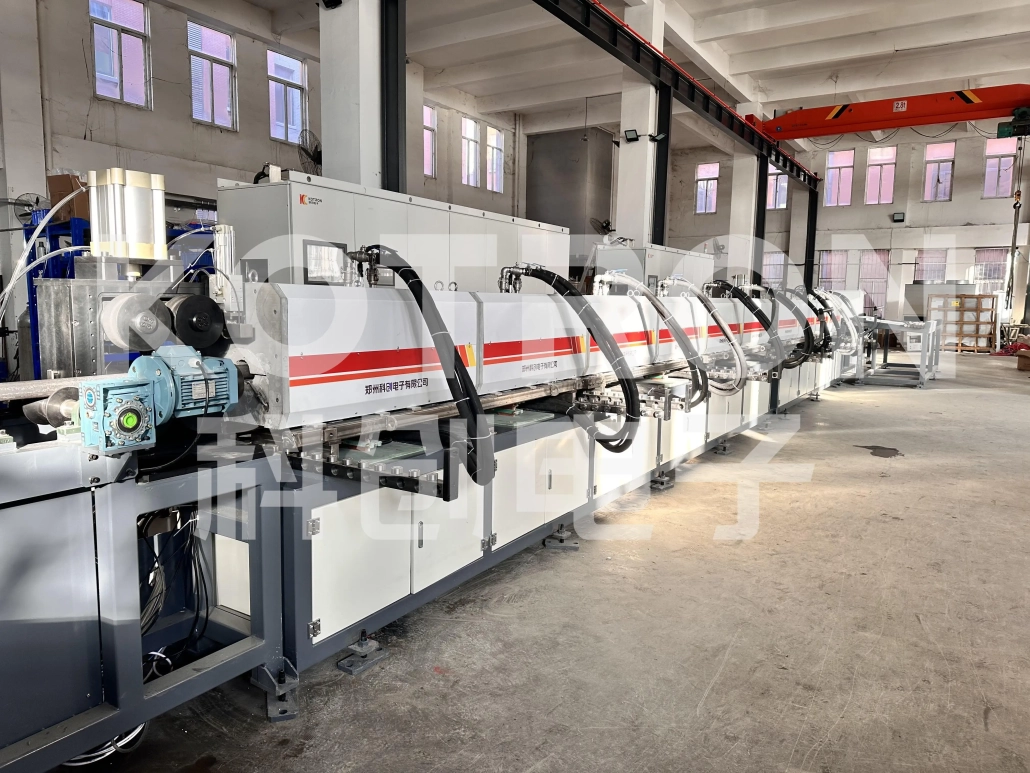
Das Video zeigt einen Betriebsabschnitt des 3000 kW-Leitung. Lange Stahlstangen werden kontinuierlich durch das Induktionserwärmungssystem geführt, auf eine hohe Verarbeitungstemperatur erhitzt und automatisch an die Folgestation übergeben.
Die sichtbare Ausrüstung repräsentiert eine Projektkonfiguration und keine feste Standardmaschine.
Für einen anderen Stangendurchmesser, Stahlsorte, Walzprozess oder Produktionsziel, die Induktionsheizleistung, Spulenanordnung, Förderlänge und nachgeschaltete Ausrüstung können neu gestaltet werden.
Ⅱ. So funktioniert die Warmwalz- und Wärmebehandlungslinie für Stabstahl
Ein typischer Produktionsablauf kann wie folgt gestaltet werden::
1
Laden von Stangen
2
Rollenvorschub
3
Induktionsdurchwärmung
4
Warmwalzen
5
Abschrecken
6
Anlassen
7
Kühlung
8
Entladung
Jede Stufe hat eine andere Funktion.
Induktionsdurchwärmung Erhöht die Temperatur der Stahlstange vor der Warmumformung. Im Gegensatz zur Oberflächenhärtung, Ziel ist es, einen großen Abschnitt des Stabes so zu erwärmen, dass die Temperaturverteilung für den folgenden Walzprozess geeignet ist.
Die erhitzte Stange gelangt dann in die Warmwalzabschnitt, wo sich durch plastische Verformung je nach gewünschtem Produkt seine Abmessungen oder seine Form ändern.
Nach dem Rollen, Die Bar kann in die weitergehen Abschnitt zum Abschrecken und Anlassen. Durch Abschrecken und anschließendes Hochtemperaturanlassen werden die mechanischen Eigenschaften entwickelt, die für den endgültigen Stab oder das fertige Bauteil erforderlich sind.
Der Gesamtprozess vereint somit zwei unterschiedliche Zielsetzungen:
Durch Warmwalzen wird die Geometrie gesteuert.
Durch Abschrecken und Anlassen wird der endgültige wärmebehandelte Zustand gesteuert.
Die genaue Temperatur, Kühlmethode und Anlassverfahren hängen von der Stahlsorte ab, Stababmessungen und Zieleigenschaften.
Ⅲ. Hauptausrüstung in der Produktionslinie
Die Produktionslinie kann aus mehreren aufeinander abgestimmten Modulen aufgebaut werden.
Lade- und Lagersystem
Lange Stangen werden vorbereitet und in die Produktionslinie überführt. Die Beladungsanordnung kann je nach Stangenlänge gewählt werden, Gewicht und Herstellungsart.
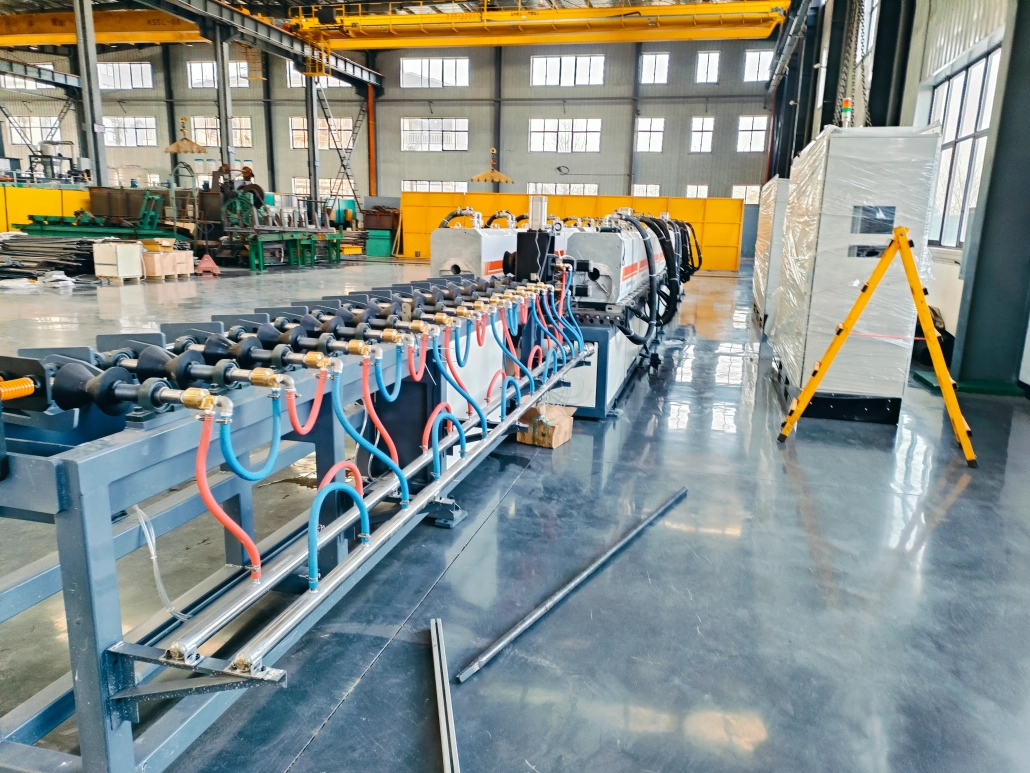
Rollenbahn
Rollen führen die Stäbe mit kontrollierter Geschwindigkeit durch die Heiz- und Verarbeitungsstrecke. Förderlänge und Antriebsanordnung sind auf das Fabriklayout und den Produktionszyklus abgestimmt.
Mehrstufiges Induktionsheizsystem
Entlang der Produktionsrichtung können mehrere Induktionsheizabschnitte angeordnet sein. Dadurch kann die erforderliche Energie schrittweise zugeführt werden, während sich der Stab durch die Leitung bewegt.
Temperaturmessung
An ausgewählten Stellen kann eine Temperaturüberwachung installiert werden, um den Zustand der Stange zu überprüfen, bevor sie in den nächsten Prozess gelangt.
Warmwalzabschnitt
Die Walzausrüstung wird entsprechend der erforderlichen Dimensionsänderung konfiguriert, Stangenspezifikation und Endprodukt.
Abschreckabschnitt
Nach dem Erhitzen oder Rollen, Abhängig vom gewählten Wärmebehandlungsprozess kann eine kontrollierte Kühlung angewendet werden.
Abschnitt zum Induktionsanlassen
Der abgeschreckte Stab wird erneut auf den erforderlichen Anlasszustand erhitzt. Die Induktionserwärmung bietet eine kontrollierbare Möglichkeit, diesen Schritt in eine kontinuierliche Produktionslinie zu integrieren.
Kühlen und Entladen
Nach dem Tempern, Das Produkt wird abgekühlt und zur weiteren Verarbeitung oder Lagerung aus der Linie transportiert.
Die komplette Ausrüstungsanordnung kann entsprechend dem tatsächlichen Projektumfang geliefert oder integriert werden.
Ⅳ. 3000 kW-Hochleistungs-Induktionsheizsystem
Der Abschnitt zur Induktionserwärmung ist einer der Schlüsselbestandteile dieser Linie.
Im hier gezeigten Projekt, die installierte Induktionsheizleistung erreicht 3000 kW. Diese Hochleistungs-Konfiguration wird verwendet, um die Energie bereitzustellen, die für die kontinuierliche Erwärmung langer Stahlstäbe mit Produktionsgeschwindigkeit erforderlich ist.
Die Stäbe passieren Induktionsspulen ohne direkten Kontakt mit dem Heizelement. Die Energie wird im Stahl selbst durch das wechselnde elektromagnetische Feld erzeugt.
Für das Durchwärmen von Stahlstäben, einfach Leistung zu erhöhen reicht nicht aus.
Mehrere Faktoren müssen zusammen berücksichtigt werden:
Da die Induktionserwärmung von elektromagnetischem Eindringen und Wärmeleitung beeinflusst wird, Frequenzauswahl ist dies besonders wichtig bei der Erwärmung größerer Querschnitte.
Das Ziel ist nicht, die Oberfläche so heiß wie möglich zu machen. Das System muss eine für den folgenden Walz- oder Wärmebehandlungsprozess geeignete Temperaturbedingung bereitstellen.
Unsere Induktionserwärmungssysteme können verwendet werden IGBT-Leistungsumwandlung und DSP-Digitalsteuerung. Abhängig von der Projektkonfiguration, Betriebsparameter wie Spannung, Strom, Leistung und Frequenz können überwacht und mit der Produktionslinie koordiniert werden.
Bei Bedarf können auch Temperaturmessung und Liniengeschwindigkeitsregelung integriert werden.
3000 kW ist daher als eine Projektkonfiguration zu verstehen, nicht als feste Nennleistung für jede Stahlstahllinie.
Eine kleinere oder größere Bar, Eine andere Produktionsrate oder ein anderer Heizprozess erfordern möglicherweise eine andere Kombination aus Leistung und Frequenz.
Ⅴ. Maßgeschneidert für die Stangengröße, Material- und Produktionskapazität
Eine Linie zur Verarbeitung von Stahlstangen kann nicht allein durch den Antrieb ausgewählt werden.
Änderungen am Werkstück erfordern häufig Änderungen in der gesamten Produktionslinie.
| Kundenanforderung | Betroffene Leitungskonfiguration |
|---|---|
| Stabdurchmesser | Induktionsleistung, Frequenz, Spulengröße und Führungen |
| Stablänge | Förder- und Materialtransport |
| Stahlsorte | Erhitzen, Abschreck- und Anlassverfahren |
| Soll-Walztemperatur | Heizleistung und Temperaturregelung |
| Produktionsrate | Liniengeschwindigkeit und Induktionsheizleistung |
| Rollierende Anforderung | Walzausrüstung und Prozessablauf |
| Erforderliche mechanische Eigenschaften | Abschreck- und Anlassparameter |
| Vorhandene Walzausrüstung | Mechanische und elektrische Schnittstellen |
| Fabriklayout | Leitungslänge und Geräteanordnung |
| Automatisierungsniveau | SPS, HMI, Sensoren und Datenfunktionen |
Zum Beispiel, Eine Erhöhung der Liniengeschwindigkeit bedeutet, dass jeder Abschnitt des Stabes weniger Zeit in der Induktionsspule verbringt. Daher muss ggf. die erforderliche Heizleistung erhöht werden.
Mit zunehmendem Stabdurchmesser verändert sich sowohl die Masse, die erhitzt werden muss, als auch die Art und Weise, wie elektromagnetische Energie in den Stahl eindringt. Dies kann die Leistung beeinträchtigen, Frequenz, Heizlänge und Spulendesign gleichzeitig.
Aus diesem Grund basiert unser Ansatz auf dem Bar und Prozess zuerst, Anschließend folgt die Auswahl der Ausrüstung.
Ein Kunde, der eine neue Anlage baut, benötigt möglicherweise die komplette Heizung, Walz- und Wärmebehandlungslinie. Ein anderer Kunde verfügt möglicherweise bereits über ein Walzwerk und benötigt lediglich eine neue Hochleistungs-Induktionserwärmung oder einen Abschreck- und Anlassbereich.
Beide Projektarten können evaluiert werden.
Ⅵ. Zusätzliche Leitungskonfiguration
Automatisierung und Prozesskontrolle
SPS- und HMI-Systeme können die Stangenzuführung koordinieren, Erwärmen, vermitteln, Kühlung und andere Produktionsschritte. Alarmfunktionen, Betriebsrezepte und Prozessaufzeichnungen können je nach Projektanforderungen hinzugefügt werden.
Temperaturüberwachung
Die Temperaturmessung kann an kritischen Punkten wie dem Auslass des Induktionsheizabschnitts angeordnet werden, vor dem Walzen oder während des Anlassvorgangs.
Abschrecken und Kühlen
Sprühanordnung, Kühlleistung und Zirkulationssysteme werden je nach Bargröße ausgewählt, Stahlsorte und das erforderliche Wärmebehandlungsverfahren.
Material Handling
Rollenbahnen, Querübertragungsmechanismen, Laderegale und Entladesysteme können entsprechend den Stangenabmessungen und der Fabrikfläche konfiguriert werden.
Die Linie kann für Stahlstangen und ähnliche Langprodukte ausgewertet werden, die eine kontinuierliche Erwärmung erfordern, Warmumformung und anschließende Wärmebehandlung. Die endgültige Eignung hängt vom Material ab, Abmessungen und Prozessanforderungen und nicht nur der Produktname.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Ist 3000 kW ist die Standardleistung für diese Produktionslinie?
Nein. Die 3000 Das kW-System ist eine tatsächliche Projektkonfiguration. Die benötigte Leistung wird anhand der Stabgröße ermittelt, Stahlsorte, Erwärmungstemperatur, Produktionsgeschwindigkeit und Prozessanordnung.
Wie wird die Induktionsheizfrequenz ausgewählt??
Die Frequenz wird zusammen mit dem Stabdurchmesser ausgewählt, erforderliche Heiztiefe, Leistungsdichte und Heizzeit. Größere Querschnitte und Durchwärmungsanwendungen erfordern besondere Aufmerksamkeit auf den Temperaturunterschied zwischen Oberfläche und Kern.
Kann das Induktionserwärmungssystem an ein bestehendes Walzwerk angeschlossen werden??
Ja. Wo praktisch, Der Induktionsheizabschnitt kann für die Integration in bestehende Förderanlagen ausgelegt werden, Roll- oder Kontrollgeräte. Vor dem endgültigen Entwurf müssen das bestehende Layout und der Prozessablauf überprüft werden.
Kann die Linie unterschiedliche Stangenspezifikationen verarbeiten??
Eine Produktionslinie kann für einen definierten Bereich von Stangengrößen konzipiert werden, Änderungen im Durchmesser erfordern jedoch möglicherweise andere Führungen, Induktionsspulen oder Prozessrezepte. Der praktische Anwendungsbereich sollte bei der Projektgestaltung festgelegt werden.
Wie wird das Vergütungsverfahren ausgewählt??
Der Prozess hängt von der Stahlsorte ab, Stababmessungen und erforderliche Endeigenschaften. Heiz- und Kühlparameter sollten daher anhand des tatsächlichen Produktbedarfs und nicht anhand eines Universalrezepts ermittelt werden.
Fordern Sie eine maßgeschneiderte Stahlstangenverarbeitungslinie an
Wenn Sie ein neues planen Warmwalzen und Abschrecken von Stahlstangen & Temperierlinie, oder Sie müssen den Induktionsheizabschnitt einer bestehenden Produktionslinie aufrüsten, Senden Sie uns Ihre grundlegenden Riegelinformationen und Produktionsanforderungen.
Balkengröße + Material + Zielproduktionsrate + Erforderlicher Prozess
Aus diesen Details, die Induktionsheizleistung, Frequenz, Spulenanordnung, Linienlayout und Wärmebehandlungskonfiguration können für Ihr Projekt ausgewertet werden.
Fordern Sie ein technisches Angebot an →
Besprechen Sie Ihre Produktionslinie für Stahlstangen