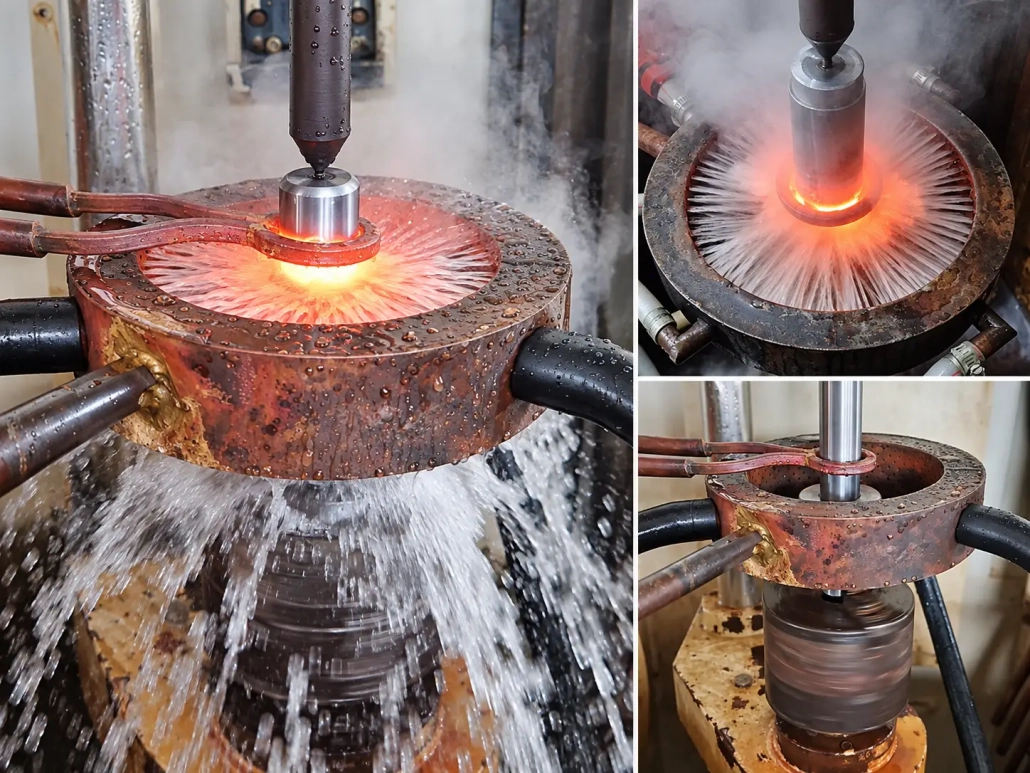
Kolbenstangen-Induktionshärtungsmaschine für Hydraulikzylinder
Ⅰ. Siehe den Induktionshärtungsprozess für Kolbenstangen
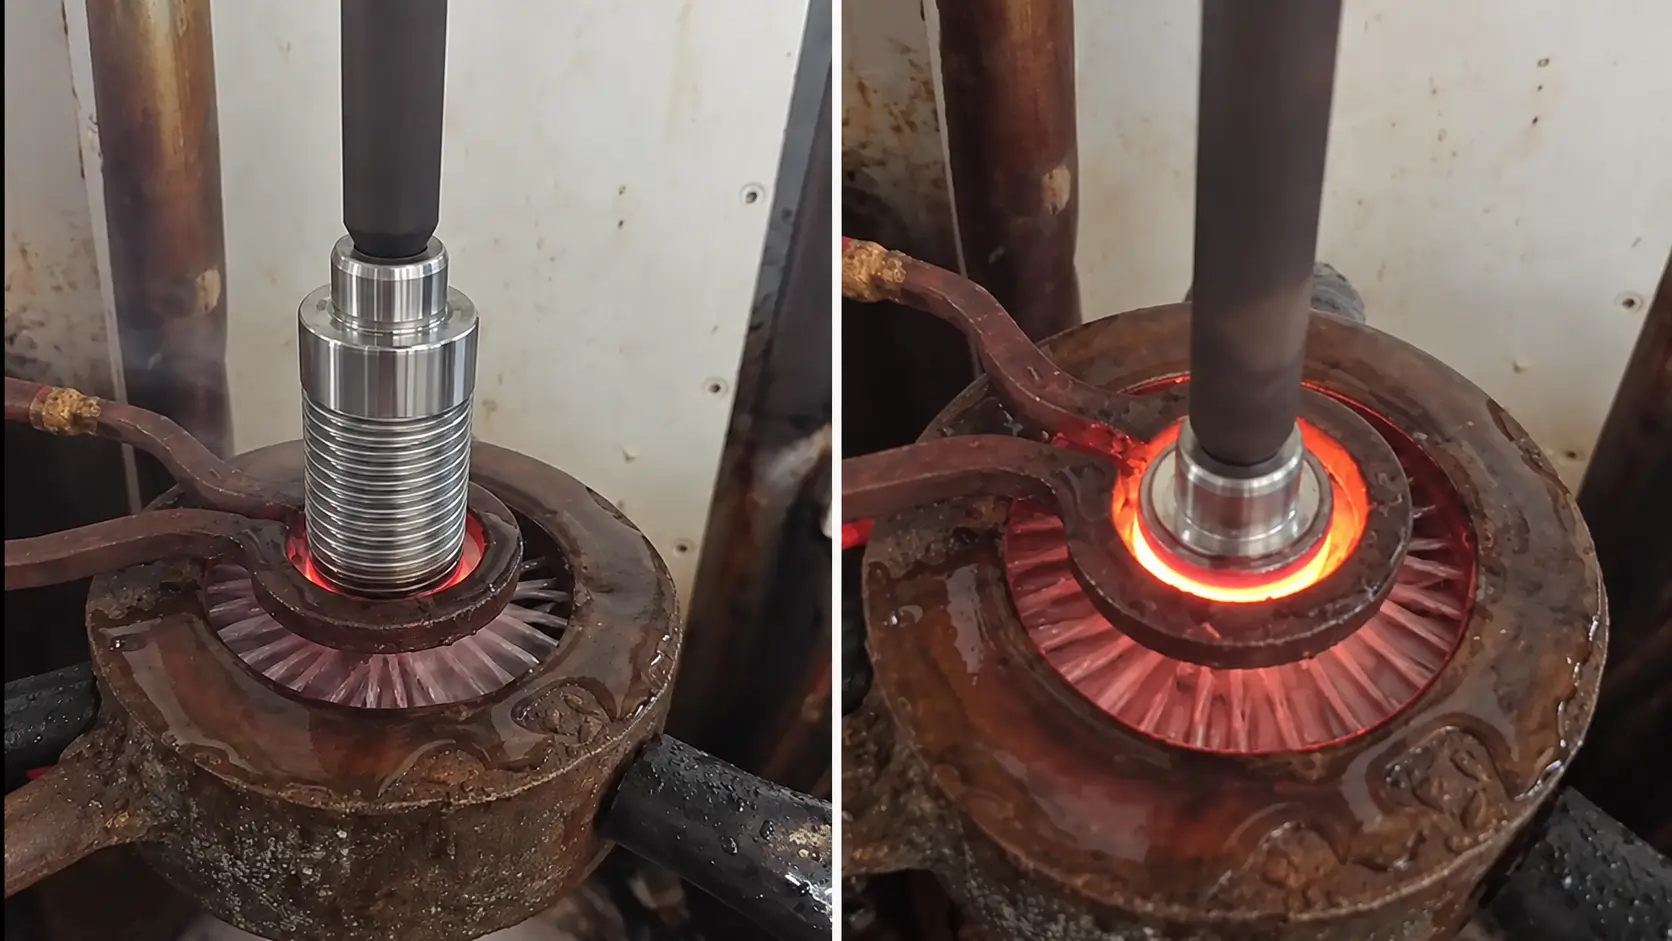
Das Video zeigt eine tatsächliche Kolbenstange beim Induktionshärten.
Die Kolbenstange dreht sich, während ein lokaler Oberflächenbereich durch Induktion erhitzt und durch Sprühen abgeschreckt wird. Die Erwärmung konzentriert sich auf den gewünschten Oberflächenbereich, anstatt das gesamte Bauteil gleichzeitig zu erwärmen.
Die Rotation kann dazu beitragen, Umfangsunterschiede zu reduzieren, die durch Variationen in der Spulenkopplung verursacht werden, Werkstückposition und Abschreckungsverteilung. Für zylindrische Teile wie Kolbenstangen und Wellen, Dies ist nützlich, wenn eine gleichmäßig gehärtete Oberfläche rund um den Umfang erforderlich ist.
Für eine detailliertere Erläuterung der Werkstückrotation beim Induktionshärten, siehe: Warum dreht sich eine Welle während des Induktionshärtens?
Der im Video gezeigte Prozess stellt eine tatsächliche Projektkonfiguration dar. Unterschiedliche Kolbenstangenabmessungen oder Härteanforderungen erfordern möglicherweise einen anderen Induktor, Bewegungsmethode, Drehzahl oder Abschreckanordnung.
Ⅱ. Warum Kolbenstangen eine Oberflächenhärtung verwenden
Kolbenstangen sind lange zylindrische Komponenten, die in Hydraulikzylindern und anderen hin- und hergehenden Mechanismen verwendet werden.
Während des Betriebs, die Arbeitsfläche kann wiederholtem Gleitkontakt ausgesetzt sein, Reibung und mechanische Belastung. Die Oberflächenbeschaffenheit hat daher einen wichtigen Einfluss auf die Verschleißfestigkeit und die Gebrauchstauglichkeit.
Durch das Induktionshärten ist es möglich, einen ausgewählten Oberflächenbereich zu erwärmen und anschließend abzuschrecken, ohne die gesamte Kolbenstange gleich zu behandeln.
Ziel ist es, die erforderliche gehärtete Oberfläche zu erhalten und gleichzeitig die geeigneten Eigenschaften im übrigen Bauteilbereich beizubehalten.
Es gibt keinen einheitlichen Härte- oder Einsatztiefenwert, der für jede Kolbenstange gilt. Der richtige Prozess hängt von der Materialqualität ab, Stabdurchmesser, gehärtete Länge, Zeichnungsanforderungen und Servicebedingungen.
Aus diesem Grund, Die Auswahl der Maschine und des Härteverfahrens sollte anhand der tatsächlichen Kolbenstangenspezifikation und nicht anhand eines festen Standardparameters erfolgen.
Ⅲ. Wie das Induktionshärten von Kolbenstangen funktioniert
Ein Kolbenstangenhärteprozess muss die Werkstückbewegung koordinieren, Induktionserwärmungs- und Abschrecksystem.
Drehung
Die Kolbenstange kann sich während des Heiz- und Abschreckzyklus drehen. Für ein zylindrisches Bauteil, Durch die Rotation können kleine Umfangsunterschiede im Abstand zwischen Spule und Teil ausgeglichen werden, elektromagnetische Kopplung und Sprühverteilung. Die erforderliche Rotationsgeschwindigkeit hängt vom Stabdurchmesser ab, Induktionsspule und Härteverfahren.
Lokalisierte Induktionserwärmung
Die Induktionsspule erzeugt ein elektromagnetisches Feld um den gewünschten Bereich der Kolbenstange. Die Wärme entsteht direkt im Werkstück, Dadurch kann ein ausgewählter Oberflächenbereich erwärmt werden, ohne dass das gesamte Bauteil auf die gleiche Weise erhitzt wird. Der Induktor wird daher entsprechend dem Kolbenstangendurchmesser ausgelegt, erforderliche Heizbreite und gewünschter gehärteter Bereich.
Suche nach langen Verfestigungszonen
Wenn sich der erforderliche gehärtete Bereich über einen längeren axialen Abschnitt erstreckt, Die Maschine kann für Scan-Härtung konfiguriert werden. Anstatt die gesamte Länge gleichzeitig zu erhitzen, Ein begrenzter Abschnitt wird gleichzeitig erhitzt, während eine kontrollierte Relativbewegung zwischen der Kolbenstange und der Induktionsbaugruppe stattfindet. Abhängig vom Maschinenaufbau, Entweder das Werkstück oder die Induktionsbaugruppe können für die axiale Bewegung sorgen.
Weitere Einzelheiten zu diesen beiden Maschinenanordnungen, siehe: Warum manche Induktionshärtemaschinen das Werkstück bewegen – während andere die Induktivität bewegen
Die geeignete Anordnung hängt von der Werkstücklänge ab, Gewicht, Supportanforderungen, Maschinenstruktur und Produktionsmethode.
Sprühabschreckung
Nachdem der gewünschte Oberflächenbereich erhitzt wurde, Abschreckflüssigkeit wird aufgetragen, um das Material schnell abzukühlen und die erforderliche gehärtete Schicht zu erzeugen. Das Verhältnis zwischen der Heizzone und der Abschreckzone ist bei einem Scanprozess besonders wichtig. Abhängig vom Induktor und Maschinendesign, Das Abschrecksystem kann in der Nähe der Induktionsspule integriert oder als separates Nachsprühsystem angeordnet werden.
Weitere Informationen zu diesen beiden Ansätzen, siehe: Design der Induktionshärtungspule: Integralabschreckung oder separates Abschrecksystem?
Das endgültige Härtungsergebnis hängt von der kombinierten Wirkung von ab:
Frequenz + Induktionskraft + Induktorentwurf + Drehung + Heizzeit oder Scangeschwindigkeit + Abschreckbedingungen
Diese Parameter sollten als ein Prozess entwickelt und nicht unabhängig voneinander angepasst werden.
Ⅳ. Maschinen- und Induktorkonfiguration
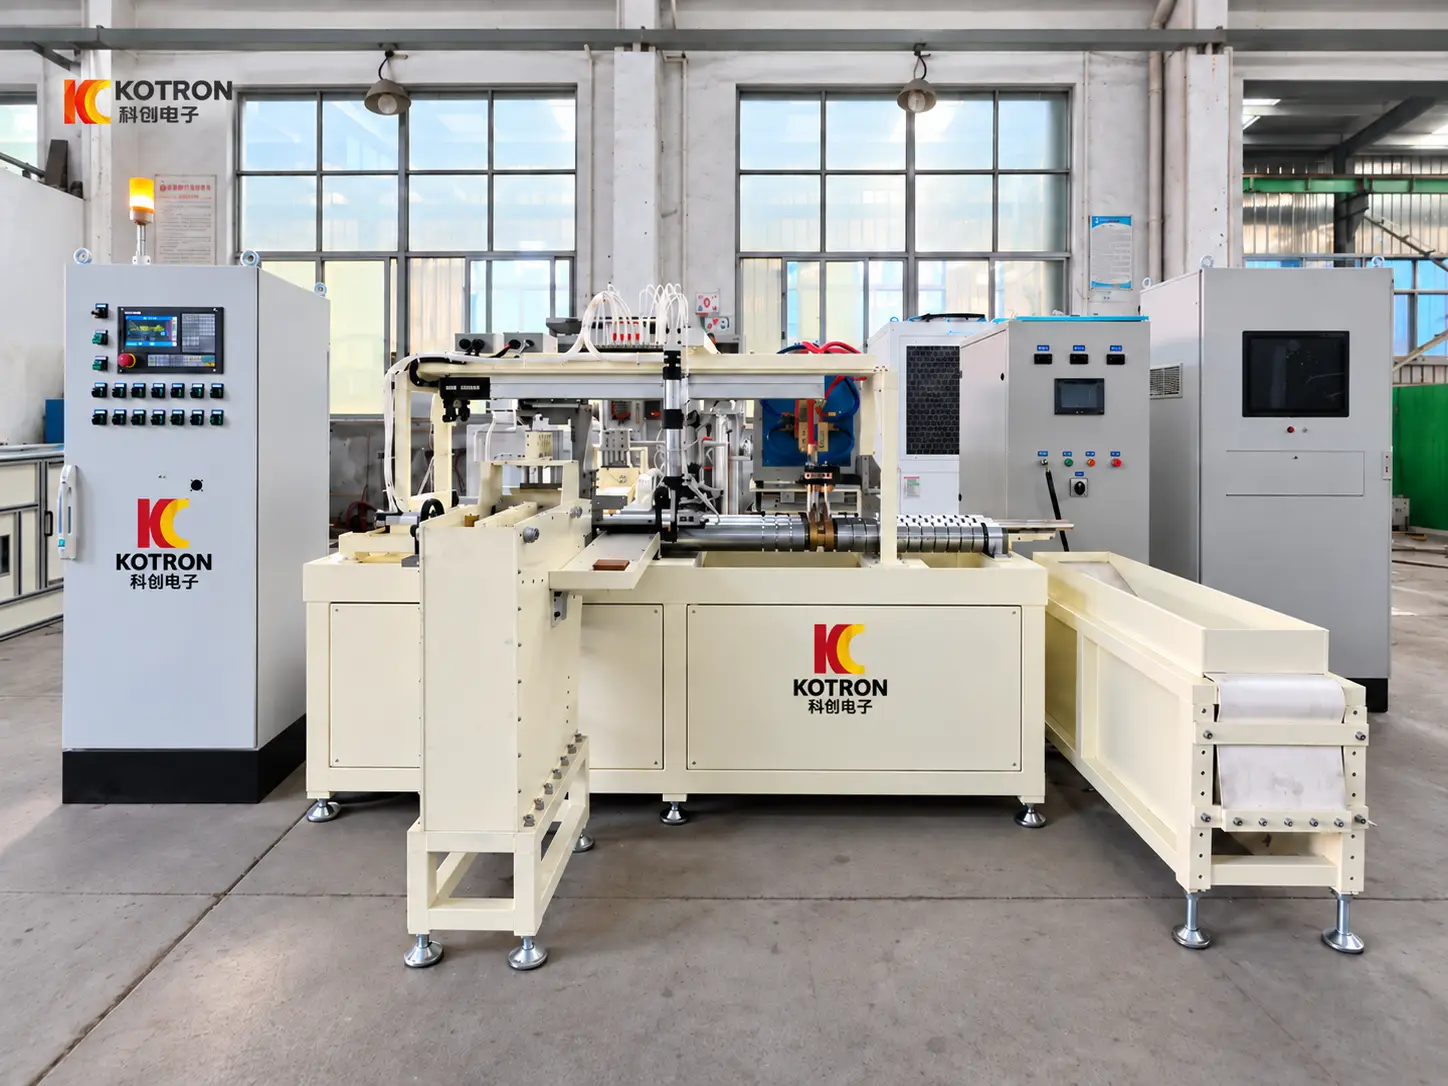
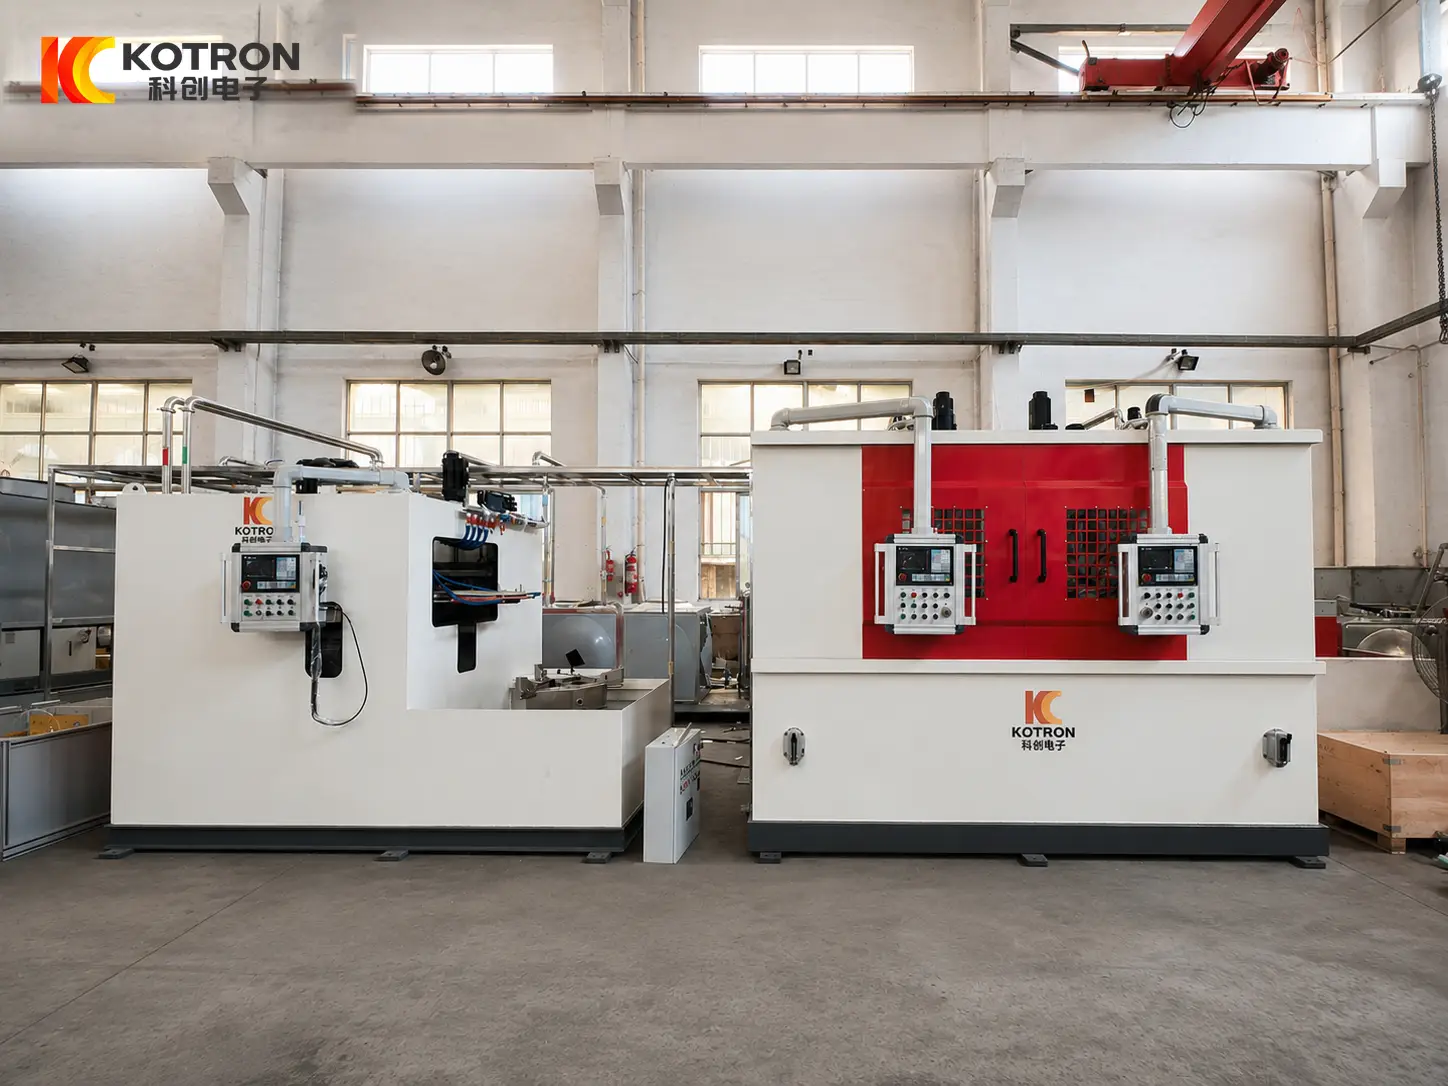
Eine Kolbenstangen-Induktionshärtemaschine kombiniert das Werkstückhandling, Induktionsheizen, Prozessbewegung und Abschreckung in einem kontrollierten System.
Je nach Projekt, Die Maschine kann enthalten:
Für lange Kolbenstangen, Maschinenhub und Werkstückauflage sind besonders wichtig. Eine kurze Hydraulikzylinderstange und eine lange Hochleistungskolbenstange erfordern möglicherweise unterschiedliche Unterstützung, Spann- und Verfahranordnungen, auch wenn sie das gleiche Grundprinzip der Induktionshärtung nutzen.
Auch die Induktionsspule ist auf das eigentliche Werkstück abgestimmt. Spulendurchmesser, effektive Heizbreite, Kopplungsabstand und Abschreckanordnung werden je nach Kolbenstangengeometrie und Härtezonenanforderung ausgewählt. Der Induktor sollte daher als Teil des gesamten Härteprozesses betrachtet werden und nicht nur als ein standardmäßiger austauschbarer Ring.
Für andere Schäfte, Pins, Walzen und allgemeinere Wellenhärteanwendungen, siehe: CNC-Wellen-Induktionshärtemaschine
Diese breitere Maschinenplattform deckt allgemeine wellenartige Komponenten ab, während sich diese Seite speziell auf Kolbenstangen und Hydraulikzylinderstangen konzentriert.
Ⅴ. IGBT-Stromversorgung und DSP-Digitalsteuerung
Die Induktionsstromversorgung muss während der Erwärmung der Kolbenstange eine stabile und kontrollierbare Energie liefern, gedreht oder gescannt. Unsere Induktionsheizsysteme nutzen IGBT-Stromumwandlung mit digitaler DSP-Steuerung. Der IGBT-Wechselrichter führt die für den Induktionsheizkreis erforderliche Hochgeschwindigkeits-Leistungsschaltung durch, während die DSP-Plattform zur Steuerung verwendet wird, Überwachung und Schutz.
Für eine detailliertere Erklärung der Funktionsweise des Stromversorgungssystems, siehe: IGBT in Induktionsheizungsnetzteilen: Wie es funktioniert und warum es verwendet wird
Abhängig von der gewählten Konfiguration, Parameter wie Strom, Spannung, Leistung und Betriebsfrequenz können während der Produktion überwacht werden. Für wiederkehrende Kolbenstangenspezifikationen, Gespeicherte Prozessprogramme können auch dabei helfen, einen etablierten Härteprozess zu reproduzieren, ohne jeden Parameter manuell zurücksetzen zu müssen.
Die Induktionsleistung sollte nicht allein anhand des Kolbenstangendurchmessers ausgewählt werden. Stabmaterial, Durchmesser, erforderliche Härtetiefe, Heizbreite, Bewegungsgeschwindigkeit und Produktionsrate können alle die erforderliche Leistung und Betriebsfrequenz beeinflussen.
Ⅵ. Maßgeschneidert für Ihre Kolbenstange
Ein Kolbenstangenhärtesystem sollte anhand der tatsächlichen Werkstück- und Prozessanforderungen und nicht anhand eines festen Maschinenmodells konfiguriert werden.
| Anforderungen an die Kolbenstange | Maschine / Betroffene Prozesskonfiguration |
|---|---|
| Stabdurchmesser | Induktorgröße, Frequenz, Kraft und Unterstützung |
| Stablänge | Maschinenhub und Stützstruktur |
| Materialgüte | Heiz- und Abschreckparameter |
| Gehärtete Länge | Axiales Verfahr- und Prozessprogramm |
| Erforderliche Oberflächenhärte | Heiz- und Kühlprozess |
| Geforderte Einsatzhärtetiefe | Frequenz, Leistungsdichte und Heizbedingungen |
| Endgeometrie | Vorrichtungs- und Spulenabstand |
| Produktionsrate | Leistungsniveau und Automatisierung |
| Mehrere Rutengrößen | Werkzeuge, Induktoren und gespeicherte Programme |
Zum Beispiel, Bei zwei Kolbenstangen mit dem gleichen Durchmesser können je nach Material dennoch unterschiedliche Prozesseinstellungen erforderlich sein, Die Anforderungen an die gehärteten Längen oder Einsatztiefen sind unterschiedlich. Ebenso, Für die Verarbeitung mehrerer Kolbenstangengrößen auf einer Maschine sind möglicherweise austauschbare Induktionsspulen erforderlich, Vorrichtungen und gespeicherte Prozessprogramme.
Das endgültige Härteergebnis sollte am bearbeiteten Werkstück überprüft und nicht nur anhand der Maschineneinstellungen beurteilt werden.
Weitere Informationen zur Härte, gehärtete Schicht und Inspektion, siehe: So prüfen Sie induktionsgehärtete Teile: Warum Oberflächenhärte allein nicht ausreicht
Ⅶ. Zusätzliche Prozesskonfiguration
Prozesskontrolle
Eine CNC- oder SPS-Steuerung kann die Werkstückdrehung koordinieren, Bewegung, Induktionserwärmung und Abschreckung entsprechend dem gewählten Prozessprogramm. Für wiederkehrende Kolbenstangenspezifikationen, Erstellte Prozessrezepte können gespeichert und wiederverwendet werden.
Prozessüberwachung
Abhängig von der Systemkonfiguration, Betriebsparameter, Alarme und Produktionsaufzeichnungen können überwacht und zur späteren Überprüfung gespeichert werden. Für Kunden mit höheren Anforderungen an die Rückverfolgbarkeit, Zusätzliche Produktions- und Prozessdatenaufzeichnungen können ebenfalls integriert werden.
Kühlen und Abschrecken
Die Löschanordnung wird entsprechend dem Stabdurchmesser ausgewählt, Heizmuster und erforderliche gehärtete Zone. Sprühposition und Kühlleistung müssen zum Induktionshärtungsprozess passen und dürfen nicht als unabhängiges Hilfssystem behandelt werden.
Automatisierung
Für die Serienfertigung von Kolbenstangen, Die Maschine kann mit einer automatischen Beladung kombiniert werden, Entlade- oder Werkstücktransfergeräte je nach Produktionsvolumen und Fabriklayout. Diese Funktionen sind optional und sollten entsprechend der tatsächlichen Produktionsanforderung ausgewählt werden.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann man unterschiedliche Kolbenstangendurchmesser maschinell härten??
Ja, sofern die unterschiedlichen Werkstücke im mechanischen und elektrischen Arbeitsbereich der Maschine bleiben. Unterschiedliche Durchmesser erfordern möglicherweise unterschiedliche Induktionsspulen, Vorrichtungen, unterstützt und verarbeitet Programme.
Dreht sich die Kolbenstange beim Induktionshärten??
Der in unserem Video gezeigte eigentliche Prozess nutzt die Werkstückrotation während der Induktionserwärmung und des Sprühabschreckens. Für andere Projekte, Die endgültige Rotationsanordnung wird entsprechend den Kolbenstangenabmessungen und den Härteanforderungen ausgewählt.
Müssen alle Kolbenstangen scannend gehärtet werden??
Nein. Das Scannen ist insbesondere dann sinnvoll, wenn sich der erforderliche gehärtete Bereich über einen relativ langen axialen Abschnitt der Kolbenstange erstreckt. Für kurze, lokalisierte Bereiche kann eine andere Heizanordnung erforderlich sein.
Wie wird die Einhärtetiefe gesteuert??
Die Falltiefe wird von mehreren Variablen beeinflusst, inklusive Werkstückmaterial, Betriebsfrequenz, Induktionsleistung, Heizzeit oder Scangeschwindigkeit, Spulendesign und Abschreckbedingungen. Es sollte daher auf der Grundlage der vom Kunden gewünschten effektiven Gehäusetiefe entwickelt werden und nicht auf einer universellen Maschineneinstellung.
Kann die Maschine mehrere Kolbenstangenmodelle verarbeiten??
Ja. Wo mehrere Kolbenstangengrößen auf derselben Anlage hergestellt werden, verschiedene Induktoren, Es können Vorrichtungen und gespeicherte Prozessprogramme verwendet werden. Der praktische Arbeitsbereich hängt vom Maschinenhub ab, Spannsystem, Induktionsleistung und Werkstückabmessungen.
Kann automatisches Be- und Entladen hinzugefügt werden??
Ja. Für höhere Produktionsmengen, Lademanipulatoren, Transfermechanismen oder Entladesysteme können je nach Werkstück- und Produktionslayout integriert werden.
Fordern Sie eine Lösung zum Härten von Kolbenstangen an
Zur Konfiguration einer Kolbenstangen-Induktionshärtemaschine, Bitte geben Sie die grundlegenden Werkstück- und Prozessinformationen an: Kolbenstangenzeichnung + Durchmesser + Länge + Material + Gehärteter Bereich + Erforderliche Härte + Effektive Gehäusetiefe + Produktionsrate
Basierend auf diesen Anforderungen, Wir können die Maschinenstruktur bewerten, reisen, Induktionsleistung, Betriebsfrequenz, Spulendesign, Rotationsmethode und Abschreckanordnung für Ihr Projekt.