3000 Laminazione a Caldo di Barre d'Acciaio kW, Linea di Tempra e Rinvenimento
Ⅰ. Vedi il 3000 Linea per barre d'acciaio kW in funzione
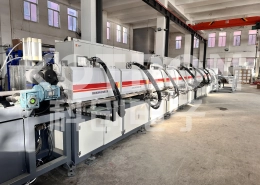
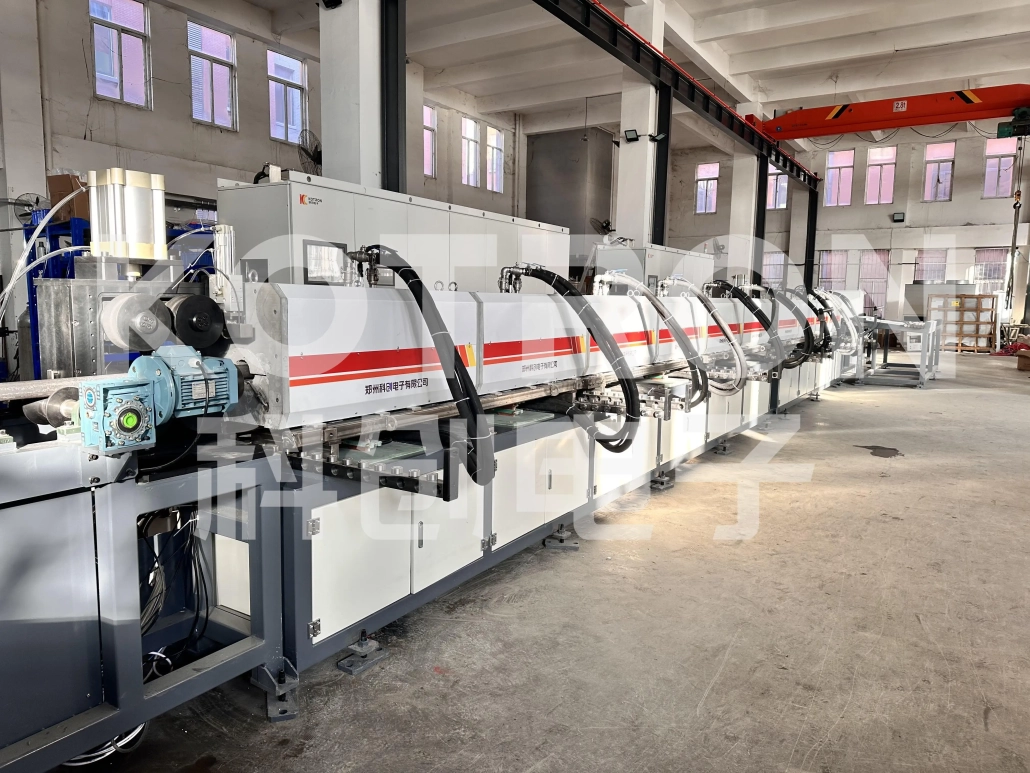
Il video mostra una sezione operativa del 3000 linea kW. Le lunghe barre d'acciaio vengono alimentate in continuo attraverso il sistema di riscaldamento a induzione, riscaldato ad alta temperatura di lavorazione e trasferito automaticamente alla stazione successiva.
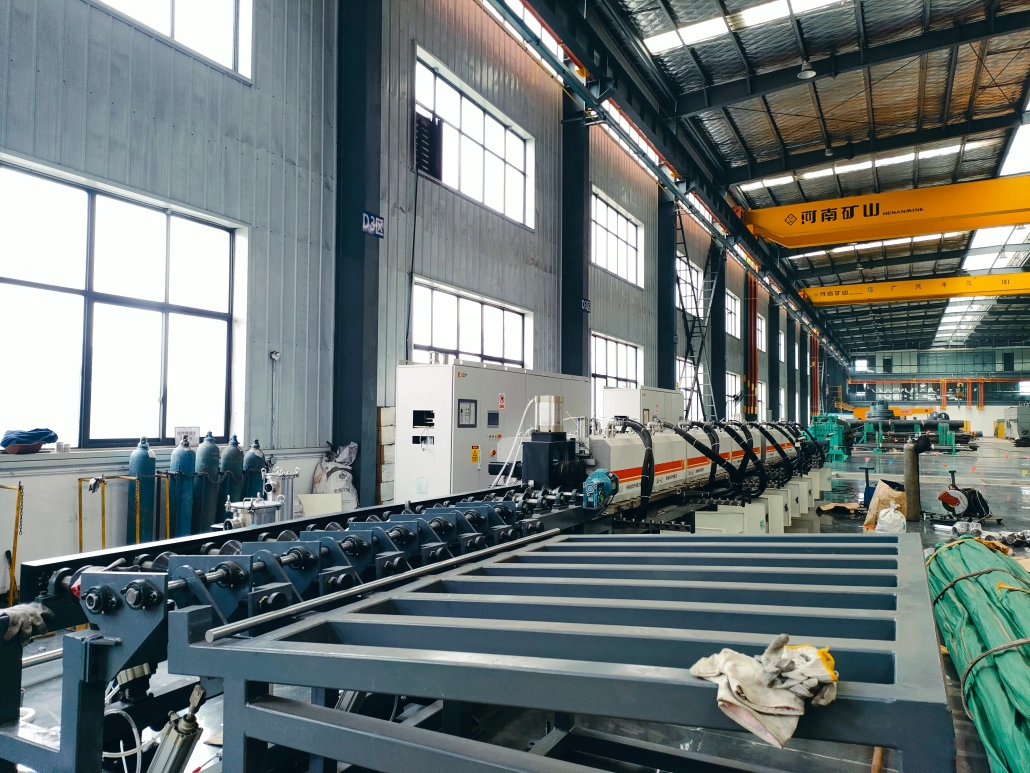
L'attrezzatura visibile rappresenta una configurazione di progetto piuttosto che una macchina standard fissa.
Per un diametro della barra diverso, grado dell'acciaio, processo di laminazione o obiettivo di produzione, la capacità di riscaldamento a induzione, disposizione delle bobine, la lunghezza del trasportatore e le attrezzature a valle possono essere riprogettate.
Ⅱ. Come funziona la linea di laminazione a caldo e trattamento termico delle barre d'acciaio
Una tipica sequenza di produzione può essere organizzata come:
1
Caricamento della barra
2
Alimentazione a rulli
3
Riscaldamento continuo a induzione
4
Laminazione a caldo
5
tempra
6
Tempra
7
Raffreddamento
8
Scarico
Ogni fase ha una funzione diversa.
Riscaldamento continuo a induzione innalza la temperatura della barra d'acciaio prima della lavorazione a caldo. A differenza dell'indurimento superficiale, l'obiettivo in questo caso è quello di riscaldare una sezione sostanziale della barra in modo che la distribuzione della temperatura sia adatta al successivo processo di laminazione.
La barra riscaldata entra quindi nel sezione di laminazione a caldo, dove la deformazione plastica cambia le sue dimensioni o forma a seconda del prodotto richiesto.
Dopo aver rotolato, il bar può continuare nel sezione di bonifica. La tempra e il successivo rinvenimento ad alta temperatura vengono utilizzati per sviluppare le proprietà meccaniche richieste per la barra o il componente finale.
L’intero processo combina quindi due diversi obiettivi:
La laminazione a caldo controlla la geometria.
L'estinzione e il rinvenimento controllano la condizione finale trattata termicamente.
La temperatura esatta, il metodo di raffreddamento e il processo di rinvenimento dipendono dal tipo di acciaio, dimensioni della barra e proprietà del target.
Ⅲ. Attrezzatura principale della linea di produzione
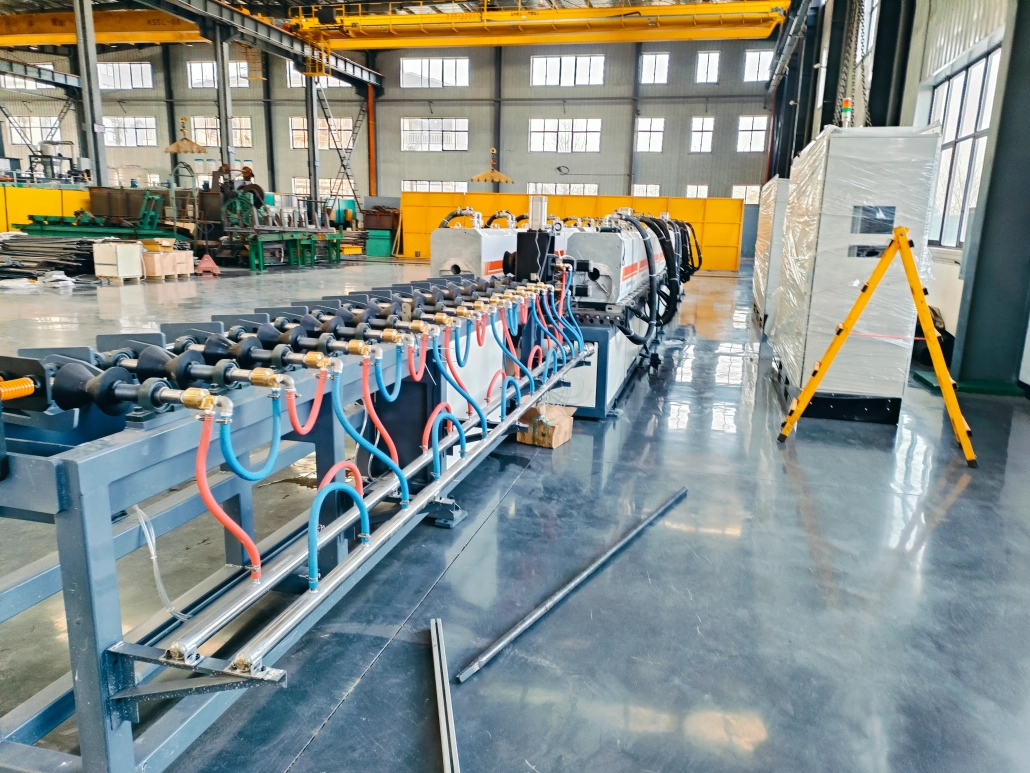
La linea di produzione può essere composta da più moduli coordinati.
Sistema di carico e stoccaggio
Le barre lunghe vengono preparate e trasferite nella linea di produzione. La disposizione di carico può essere selezionata in base alla lunghezza della barra, peso e metodo di produzione.
Trasportatore a rulli
I rulli guidano le barre attraverso le sezioni di riscaldamento e lavorazione a velocità controllata. La lunghezza del trasportatore e la disposizione della trasmissione sono adattate al layout della fabbrica e al ciclo di produzione.
Sistema di riscaldamento a induzione multistadio
Lungo la direzione di produzione possono essere disposte più sezioni di riscaldamento a induzione. Ciò consente di introdurre progressivamente l'energia richiesta man mano che la barra si muove lungo la linea.
Misurazione della temperatura
È possibile installare il monitoraggio della temperatura in posizioni selezionate per verificare le condizioni della barra prima che entri nel processo successivo.
Sezione Laminazione a Caldo
L'attrezzatura di laminazione viene configurata in base alla variazione dimensionale richiesta, specifiche della barra e prodotto finale.
Sezione di tempra
Dopo il riscaldamento o la laminazione, il raffreddamento controllato può essere applicato in base al processo di trattamento termico selezionato.
La barra bonificata viene riscaldata nuovamente alla condizione di rinvenimento richiesta. Il riscaldamento a induzione fornisce un modo controllabile per integrare questa fase in una linea di produzione continua.
Raffreddamento e scarico
Dopo il rinvenimento, il prodotto viene raffreddato e trasferito fuori linea per la successiva lavorazione o stoccaggio.
La disposizione completa dell'attrezzatura può essere fornita o integrata in base all'ambito del progetto effettivo.
Ⅳ. 3000 Sistema di riscaldamento a induzione ad alta potenza da kW
La sezione di riscaldamento ad induzione è una delle parti fondamentali di questa linea.
Nel progetto qui mostrato, raggiunge la capacità di riscaldamento a induzione installata 3000 kW. Questa configurazione ad alta potenza viene utilizzata per fornire l'energia necessaria per il riscaldamento continuo di lunghe barre di acciaio alla velocità della linea di produzione.
Le barre passano attraverso bobine di induzione senza contatto diretto con l'elemento riscaldante. L'energia viene generata nell'acciaio stesso dal campo elettromagnetico alternato.
Per il riscaldamento continuo di barre d'acciaio, semplicemente potere crescente non è abbastanza.
Diversi fattori devono essere considerati insieme:
Perché il riscaldamento a induzione è influenzato dalla penetrazione elettromagnetica e dalla conduzione del calore, selezione della frequenza è particolarmente importante quando si riscaldano sezioni trasversali più grandi.
Lo scopo non è quello di rendere la superficie più calda possibile. Il sistema deve fornire una condizione di temperatura adatta al successivo processo di laminazione o trattamento termico.
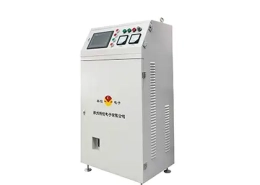
I nostri sistemi di riscaldamento a induzione possono utilizzare Conversione di potenza IGBT e controllo digitale DSP. A seconda della configurazione del progetto, parametri operativi come la tensione, corrente, potenza e frequenza possono essere monitorate e coordinate con la linea di produzione.
Se necessario, è possibile integrare anche la misurazione della temperatura e il controllo della velocità della linea.
3000 I kW vanno quindi intesi come un'unica configurazione di progetto, non come una potenza fissa per ogni linea di barre in acciaio.
Una barra più piccola o più grande, una diversa velocità di produzione o un altro processo di riscaldamento potrebbero richiedere una diversa combinazione di potenza e frequenza.
Ⅴ. Personalizzato per la dimensione della barra, Materiale e capacità produttiva
Una linea di lavorazione delle barre d'acciaio non può essere selezionata solo dalla potenza.
Le modifiche al pezzo spesso richiedono modifiche lungo tutta la linea di produzione.
| Requisito del cliente | Configurazione della linea interessata |
|---|---|
| Diametro della barra | Potenza di induzione, Frequenza, dimensione della bobina e guide |
| Lunghezza della barra | Trasportatori e movimentazione materiali |
| Grado di acciaio | Riscaldamento, processo di tempra e rinvenimento |
| Temperatura target di laminazione | Capacità di riscaldamento e controllo della temperatura |
| Portata produttiva | Velocità della linea e potenza di riscaldamento ad induzione |
| Requisito di rotazione | Attrezzatura di laminazione e sequenza del processo |
| Proprietà meccaniche richieste | Parametri di tempra e rinvenimento |
| Attrezzature rotanti esistenti | Interfacce meccaniche ed elettriche |
| Disposizione della fabbrica | Lunghezza della linea e disposizione delle apparecchiature |
| Livello di automazione | PLC, HMI, sensori e funzioni dati |
Per esempio, l'aumento della velocità della linea significa che ciascuna sezione della barra trascorre meno tempo all'interno della bobina di induzione. Potrebbe quindi essere necessario aumentare la capacità di riscaldamento richiesta.
Aumentando il diametro della barra si modifica sia la massa da riscaldare sia il modo in cui l'energia elettromagnetica penetra nell'acciaio. Ciò potrebbe influire sulla potenza, Frequenza, lunghezza del riscaldamento e design della bobina allo stesso tempo.
Ecco perché il nostro approccio si basa sul barra ed elabora prima, seguita dalla scelta dell'attrezzatura.
Un cliente che sta costruendo un nuovo impianto può richiedere il riscaldamento completo, linea di laminazione e trattamento termico. Un altro cliente potrebbe già possedere un laminatoio e necessitare soltanto di una nuova sezione di riscaldamento a induzione o di tempra e rinvenimento ad alta potenza.
Possono essere valutate entrambe le tipologie di progetto.
Ⅵ. Configurazione di linea aggiuntiva
Automazione e controllo di processo
I sistemi PLC e HMI possono coordinare l'alimentazione delle barre, riscaldamento, trasporto, raffreddamento e altre fasi di produzione. Funzioni di allarme, è possibile aggiungere ricette operative e registrazioni di processo in base alle esigenze del progetto.
Monitoraggio della temperatura
La misurazione della temperatura può essere predisposta in punti critici come l'uscita della sezione di riscaldamento a induzione, prima della laminazione o durante il processo di tempera.
Tempra e raffreddamento
Disposizione a spruzzo, la capacità di raffreddamento e i sistemi di circolazione sono selezionati in base alla dimensione della barra, tipo di acciaio e il processo di trattamento termico richiesto.
Movimentazione dei materiali
Trasportatori a rulli, meccanismi di trasferimento trasversale, le scaffalature di carico e i sistemi di scarico possono essere configurati in base alle dimensioni della barra e allo spazio di fabbrica.
La linea può essere valutata per barre di acciaio e prodotti lunghi simili che richiedono riscaldamento continuo, lavorazione a caldo e successivo trattamento termico. L'idoneità finale dipende dal materiale, dimensioni e requisiti di processo piuttosto che il solo nome del prodotto.
Ⅶ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
È 3000 kW la potenza standard per questa linea di produzione?
No. Il 3000 Il sistema kW è una configurazione effettiva del progetto. La potenza richiesta è determinata dalla dimensione della barra, grado dell'acciaio, temperatura di riscaldamento, velocità di produzione e organizzazione del processo.
Come viene selezionata la frequenza del riscaldamento a induzione??
La frequenza viene selezionata insieme al diametro della barra, profondità di riscaldamento richiesta, densità di potenza e tempo di riscaldamento. Sezioni trasversali più grandi e applicazioni a riscaldamento continuo richiedono particolare attenzione alla differenza di temperatura tra la superficie e il nucleo.
È possibile collegare il sistema di riscaldamento a induzione ad un laminatoio esistente?
Sì. Dove pratico, la sezione di riscaldamento ad induzione può essere progettata per l'integrazione con i sistemi di trasporto esistenti, apparecchiature di rotolamento o di controllo. Il layout esistente e la sequenza del processo devono essere rivisti prima della progettazione finale.
La linea può elaborare diverse specifiche di barra?
Una linea di produzione può essere progettata attorno a una gamma definita di dimensioni di barre, ma le variazioni di diametro possono richiedere guide diverse, bobine di induzione o ricette di processo. La portata pratica dovrebbe essere determinata durante la progettazione del progetto.
Come viene selezionato il processo di tempra e rinvenimento?
Il processo dipende dal tipo di acciaio, dimensioni della barra e proprietà finali richieste. I parametri di riscaldamento e raffreddamento dovrebbero quindi essere stabiliti in base al fabbisogno effettivo del prodotto piuttosto che da una ricetta universale.
Richiedi una linea di lavorazione barre d'acciaio personalizzata
Se stai progettando un nuovo barra d'acciaio laminata a caldo e temprata & linea di tempera, o necessità di aggiornare la sezione di riscaldamento a induzione di una linea di produzione esistente, inviaci le informazioni di base sulla barra e i requisiti di produzione.
Dimensioni della barra + Materiale + Tasso di produzione obiettivo + Processo richiesto
Da questi dettagli, la potenza del riscaldamento a induzione, Frequenza, disposizione delle bobine, è possibile valutare il layout della linea e la configurazione del trattamento termico per il vostro progetto.
Richiedi una proposta tecnica →
Discuti della tua linea di produzione di barre d'acciaio