
Induktionshärten für Warmwalzen: Prozessdesign und Geräteauswahl
Ein Heißwalzwerk produziert 500,000 Tonnen pro Jahr verliert ungefähr 7,500 zu 15,000 Tonnen Stahl zu Maßstab vor dem ersten Reduktionsdurchgang – Metall, das gekauft wurde, erhitzt, und nie zum Produkt verarbeitet. Induktions-Heißwalzen sinkt diese Zahl darunter 0.5%. Der Start dauert weniger als eine halbe Schicht. Die Energie fließt in das Werkstück, nicht in die Erhitzung eines Ofenraums in der Größe eines Busses.
Induktion in eine Walzstraße einzufügen bedeutet, die Materialgüte, Querschnitt, Liniengeschwindigkeit, und Temperaturmessung an ein Heizungssystem anzupassen, das eine konstante Temperatur am Walzeingang hält — nicht nur am Ausgang des Heizgeräts. Dieser Leitfaden behandelt, wo Induktion in den Warmwalzprozess passt, was die Heizqualität steuert, und was ein Anbieter benötigt, um das System korrekt auszulegen.
| 1. Wo Induktion beim Warmwalzen passt | 2. Vier Variablen, die die Heizqualität steuern |
| 3. Wenn die Induktion gewinnt – und wann nicht | 4. So geben Sie ein System an |
1. Wo Induktion beim Warmwalzen passt
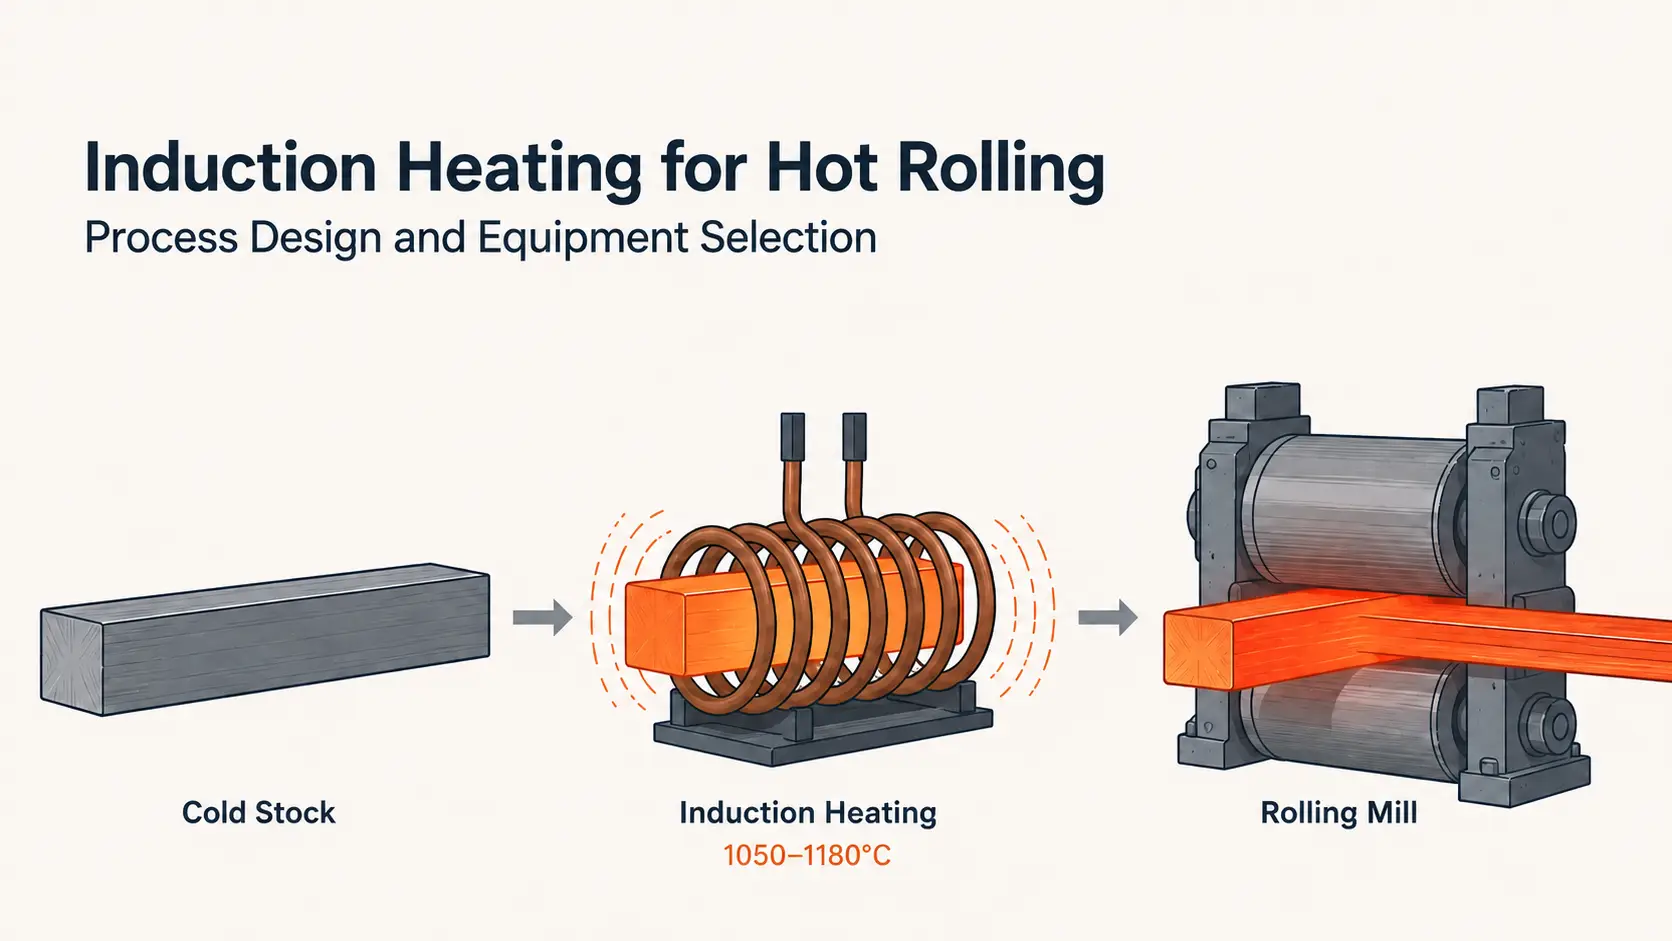
- Induktions-Heißwalzen verwendet elektromagnetische Induktion zum Erhitzen von Knüppeln, Stangen, Stäbe, oder Streifen, bevor sie in ein Walzgerüst gelangen. Wärme wird im Inneren des Metalls erzeugt und nicht von einer Flamme oder Ofenatmosphäre übertragen. Diese Unterscheidung bestimmt jeden praktischen Unterschied in der Startzeit, Temperaturregelung, Zunderbildung, und Energieverbrauch.
Die Induktion kann in einer Warmwalzlinie drei verschiedene Rollen erfüllen. Welches passt, hängt von der vorhandenen Ausstattung ab, Produktangebot, und die Temperaturregelung, die die Mühle tatsächlich benötigt.
- Primärheizung – den Ofen vollständig ersetzen. Kurze Knüppel, Barenden, Ringrohlinge, Befestigungsmaterial, und kleine Profile sind die natürlichen Kandidaten. Das System erwärmt nur die Länge, die gerollt werden muss. A 300 Für die mm-Zone auf einem 3-Meter-Stab ist nicht das gesamte Material bei 1100 °C erforderlich.
Geschwindigkeit ist der andere Grund, warum das funktioniert. Ein Kaltinduktionssystem erreicht die volle Produktionsleistung in weniger als einem Jahr 60 Sekunden. A gasbefeuerter Ofen Bedürfnisse 10 zu 16 Stunden von kalter bis ladebereiter Temperatur. Viele Mühlen lassen die Öfen am Wochenende bei 700°C im Leerlauf laufen, nur um einen Neustart am Montag zu vermeiden. Induktion eliminiert die Leerlaufkosten – und die damit verbundene Gasrechnung.
- Booster-Heizung – Temperaturkontrolle nach dem Ofen anziehen. Eine Mühle, die bereits Ofenkapazität hat, aber keine festen Auslasstemperaturen halten kann – oder beim Transfer zu viel Wärme verliert – profitiert oft am meisten von der Induktion als Temperaturtrimmstation. Der Ofen übernimmt die Massenheizung. Induktion, zwischen Ofenaustrag und erstem Walzgerüst platziert, hebt das Material um die letzten 50 °C auf 100 °C an, was zu einer ungleichmäßigen Entladung und Transferzeit führt. Kein Ofenaustausch. Keine Neugestaltung der Linie. Nur eine strengere Temperaturkontrolle an der einzigen Stelle, an der sie sich auf das Walzprodukt auswirkt – am Walzeneingang.
- Lokalisierte Erwärmung – nur die Zone heizen, die beansprucht wird. Wellenenden zum Stauchschmieden. Rohrenden zum Reduzieren. Takt endet für die Überschrift. Diese Prozesse benötigen Wärme in einem definierten Abschnitt, während angrenzende Zonen – möglicherweise bereits wärmebehandelt oder fertig bearbeitet – kühl bleiben müssen. Die Induktion konzentriert die Energie durch die Spulengeometrie in einem definierten Bereich. Ein Ofen erhitzt das gesamte Teil. Für diese Anwendungen, Induktion ist die einzig praktische Option.
2. Vier Variablen, die die Heizqualität steuern
Materialgüte. Kohlenstoff- und niedriglegierte Stähle erwärmen sich effizient unter der Temperatur Curie-Punkt — etwa 770°C für Eisen. Oberhalb von Curie wird der Stahl unmagnetisch, und Kopplungsverhaltensänderungen. Das gleiche Leistung Einstellung, die eine gleichmäßige Erhitzung bei 700°C liefert, kann die Oberfläche bei 900°C überhitzen.
Heißwalzung zielt 1050°C bis 1180°C für Kohlenstoff- und niedriglegierte Stähle an – vollständig im nicht-magnetischen Bereich. Das Heizsystem muss für den Betrieb ausgelegt sein, nicht für den Ausgangspunkt. Kohlenstoffgehalte (über 1.0% C) haben eine niedrigere Decke, typischerweise etwa 1050°C. Überhitzungsrisiko steigt stark an, wenn der Kohlenstoffgehalt steigt.
Nonferrometalle – Kupfer, Messing, Aluminium – Wärme durch verschiedene Mechanismen. Niedrigere elektrische Resistivität führt zu einer flacheren Stromdurchfuhr bei einer bestimmten Frequenz im Vergleich zu Stahl. Sie erfordern oft höhere Frequenzen oder unterschiedliche Spulengeometrien, um praktische Heizraten zu erreichen. Anwendungstests vor der Geräteauswahl sind Standardpraxis für diese Materialien.
Querschnitt und Frequenz. Die Frequenz steuert, wie tief der Induktionsstrom unter der Oberfläche eindringt, bevor die Leitung übernimmt. Für Durchhitzen vor dem Rollen, Positionieren Sie die Referenztiefe auf etwa ein Viertel des Stabdurchmessers oder der Blockdicke.
| Stangen / Blockdurchmesser | Empfohlene Frequenz |
|---|---|
| 16–40 mm | 10–50 kHz |
| 40–60 mm | 3–10 kHz |
| 60–80 mm | 2–4 kHz |
| 80–100 mm | 1–2 kHz |
| 100–120 mm | ~1 kHz |
| Über 200 mm | Darunter 500 Hz |
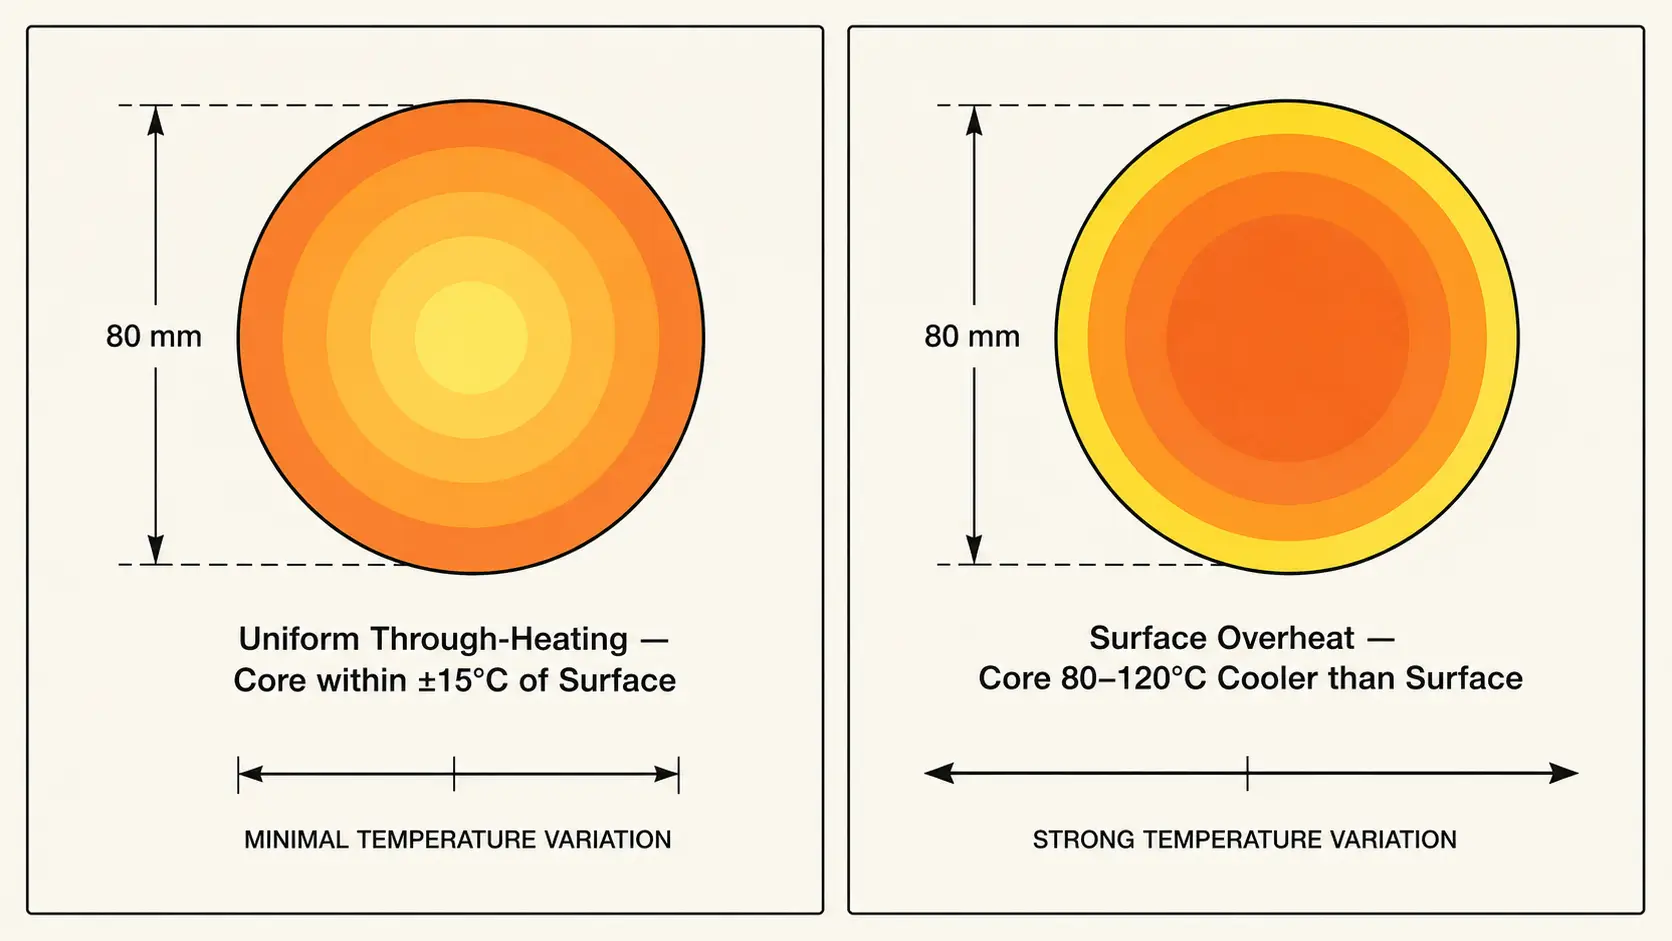
Wird die Frequenz für den Querschnitt zu hoch und die Oberfläche erreicht Walztemperatur, während der Kern 80°C bis 120°C zurückliegt. In der Mühle, das Symptom ist eine höhere Erstpasslast, inkonsistente Streuung, und manchmal Randrisse im kälteren Inneren. Unterdimensionierte Leistung verschlimmert die Situation — der Bediener verlangsamt die Linie, um auszugleichen, und der Durchsatz sinkt dadurch.
Liniengeschwindigkeit und Verweilzeit. Verweilzeit innerhalb der Spule — wie viele Sekunden das Werkstück Energie aufnimmt — gleich Spulenlänge geteilt durch Liniengeschwindigkeit. Eine 2-Meter-Spule bei 3 m/s ergibt etwa 0.67 Sekunden Erwärmung pro Durchlauf. Das ist nicht viel Zeit, um einen Temperaturanstieg von 800 °C zu erzeugen.
Wenn die Mühle mit variabler Geschwindigkeit läuft – verschiedene Produkte, verschiedene Reduktionen – ändert sich die Verweilzeit ständig. Leistungsbetrieb im offenen Kreis an einer variabel getriebenen Mühle garantiert Temperaturabweichungen. Ein Induktionssystem benötigt eine Regelung im geschlossenen Kreis: ein Pyrometer am Spulenende, das die Energieversorgung rückmeldet, Sollwert halten, während die Linie beschleunigt, verlangsamt, oder pausiert. Die Regelungsschleife sollte in weniger als 200 Millisekunden. reagieren. Langsamer als das, und das System jagt der Temperatur hinterher, anstatt sie zu halten.
Temperaturmessung. Pyrometer sind das Standardwerkzeug für berührungslose Temperaturmessung beim Warmwalzen. Sie sind auch die größte einzelne Quelle systematischer Fehler in einer Induktionslinie.
Die Bildung von Zunder verändert den Emissionsgrad – ein frisch entzunderter Knüppel liest sich anders als einer, der oxidiert wurde 20 Sekunden in der Luft. Dampf aus Kühlwasser, Rauch aus der Walzenschmierung, und Umgebungsreflexionen von heißen Umgebungen führen jeweils zu Fehlern. Ein Pyrometer, das durch Dampf oder im falschen Winkel gerichtet ist, kann 30 °C Abweichung von der tatsächlichen Temperatur anzeigen.
Die praktische Lösung: zwei Messpunkte und Trendverfolgung, keine absoluten Messwerte. Platzieren Sie ein Pyrometer am Spulenausgang und eines am Mühleneingang. Ein Sensor, der konstant 12°C zu niedrig anzeigt, ist beherrschbar — die Reglerschleife kompensiert das. Ein Sensor, dessen Fehler driftet, wenn sich Maß auf der Linse ablagert, ist schlimmer als gar keine Messung. Das Regelsystem korrigiert eine Temperatur, die das Werkstück tatsächlich nie erreicht hat.
3. Wenn die Induktion gewinnt – und wann nicht
Induktion erhält ihren Platz auf einer Warmwalzstraße in mehreren spezifischen Szenarien. Außerhalb dieser Szenarien, Ein Ofen – allein oder in Kombination mit Induktionsschub – bleibt die praktische Wahl.
- Häufige Start-Stopp- und Größenänderungen. Sofortiges Ein- und Ausschalten eliminiert den Leerlaufverbrauch zwischen Chargen und durch Schichtwechsel. Rezeptwechsel dauern Sekunden – Anpassung von Leistungs- und Frequenz-Sollwerten – statt der 20 zu 30 Minuten eine Ofenzone benötigt, um sich bei einer neuen Temperatur zu stabilisieren. Mühlen, die kurze Kampagnen oder mehrere Größen pro Schicht laufen, sehen hier den größten Gewinn.
- Produkte, bei denen die Kalkulation direkt auf den Ertrag trifft. Die Induktion hält den Kalkverlust unter 0.5%. Verbrennungsöfen verlieren 1.5% zu 3% von jedem Knüppel als Eisenoxid. Auf einer Linie mit 500.000 Tonnen pro Jahr, ist der Unterschied ungefähr 5,000 zu 12,500 Tonnen verkaufsfähiger Stahl pro Jahr – Material, das gekauft und erhitzt, aber nie gewalzt wurde. Für hochwertige Legierungen, die Zahlen neigen sich weiter in Richtung Induktion. Die gleiche Logik gilt für Prozesse wie Heißprägen und Pleuelschmieden, wobei sich der Oberflächenzustand nach dem Erhitzen direkt auf die spätere Umformqualität auswirkt.
- Enge Temperaturfenster. Geschlossener Regelkreis mit Pyrometer-Feedback hält ±15°C am Werkstück. Ein Gasofen im stationären Zustand könnte ±30°C halten – und deutlich schlechter bei Geschwindigkeitsänderungen, nach einem Linienstopp, oder wenn sich die Chargenmischung ändert. Bei Walzprozessen, bei denen die Temperatur direkt die Dickenkontrolle, Streifenprofil, oder mechanische Eigenschaften beeinflusst, vervielfacht sich dieser Unterschied über jeden Meter gewalzten Produkts.
- Teilweise Erwärmung. Wenn nur ein Abschnitt eines Teils erhitzt werden muss – Wellenenden, Rohrenden, Stangenenden — Induktion ist die einzige praktische Methode, die den Rest des Werkstücks nicht überhitzt. Dies ist eine binäre Entscheidung, kein Kompromiss.
Der Ofen bleibt die praktische Wahl, wenn die Blockabschnitte ungefähr übersteigen 300 mm — unten 500 Hz, Induktionsstromversorgungen werden unverhältnismäßig teuer und die Durchdringungstiefe bei praktischen Frequenzen hängt weiterhin von der Wärmeleitung für den letzten Teil des Querschnitts ab. Ein breites Produktsortiment mit täglichen Größenänderungen über ein breites Spektrum hinweg erhöht Kosten und Komplexität für den Coilwechsel; Der Nutzen aus der Geschwindigkeit und Kontrolle der Induktion muss gegen die Werkzeuginvestition abgewogen werden. Und eine Mühle mit einem vollständig amortisierten Ofen, der nahezu voll ausgelastet ist, profitiert in der Regel mehr von der Hinzufügung von Induktion als Booster, als von der Entfernung eines funktionierenden Ofens.
4. So geben Sie ein System an
Was ein Lieferant benötigt, um eine Größe zu ermitteln Induktionsstromversorgung, Entwerfen Sie die Spule, und integrieren Sie das System in eine bestehende Mühle:
| Parameter | Was der Lieferant braucht |
|---|---|
| Material | Qualität und komplettes Chemiesortiment |
| Werkstück | Form, Abmessungen, und Maßtoleranz |
| Starttemperatur | Ambiente, von oben vorgewärmt, oder vom Ofenauslass |
| Zieltemperatur | Walztemperatur und erforderliche Gleichmäßigkeit über den Querschnitt |
| Produktionsrate | kg/Stunde oder Stück/Stunde – Spitzen- und Durchschnittswerte, nicht nur Nennleistung |
| Heizstrecke | Physikalischer Rahmen, in dem Spule und Führungen zwischen bestehender Ausrüstung passen |
| Transport | Distanz und Zeit vom Ausgang des Heizers bis zum ersten Walzstand |
| Walzwerksbeschränkungen | Maximal zulässige Temperatur, Geschwindigkeitsbereich, Mindestabstand zwischen Rohblöcken |
| Spulenwechsel | Wie viele Größen, Wie häufig, Wie schnell der Wechsel erfolgen muss |
| Stromversorgung | Spannung, verfügbare kVA, Grenzwerte für harmonische Verzerrungen |
| Kühlwasser | Durchflussrate, Eintrittstemperatur, Wasserqualität – Kältemaschine mit geschlossenem Kreislauf erforderlich? |
| Automatisierung | Standalone-Panel oder vollständige Mühlen-SPS-Integration, Datenprotokollierung auf Billet-Ebene, Qualitätsrückverfolgbarkeit |
Für außergewöhnliche Legierungen, große Abschnitte, enge metallurgische Fenster, oder Linien mit hohem Volumen, bei denen a 1% Die Schrottquote bedeutet erhebliches Geld, Investieren Sie in Mustertests. Das Erhitzen einer kleinen Charge Produktionsmaterial unter kontrollierten Bedingungen bestätigt die Aufheizzeit, Leistungsstufe, Temperaturprofil, Zustand der Waage, und Spulengeometrie, bevor Sie mit der vollständigen Installation beginnen. Ein eintägiger Test erkennt Probleme, die ein sechsmonatiger Inbetriebnahmeprozess nicht rückgängig machen kann.
Schlüssel zum Mitnehmen
Induktions-Heißwalzen Reduziert den Skalenverlust unten 0.5%, beginnt in weniger als einer Minute, und hält ±15 °C am Mühleneingang – Zahlen, die ein Ofen allein auf einer Linie mit variabler Geschwindigkeit nicht erreichen kann. Die vier Variablen, die das Ergebnis bestimmen, sind die Materialqualität, Querschnitt, Frequenz, und die Rückkopplungsschleife zwischen Pyrometer und Netzteil. Konstruieren Sie diese vier als ein thermisches System. Richten Sie den Rest der Installation um sie herum aus.
Kann die Induktion einen Aufwärmofen vollständig ersetzen??
Ja – wenn der Teilquerschnitt, Durchsatz, Die Temperatur- und Temperaturanforderungen liegen innerhalb der Leistungs- und Frequenzfähigkeit des Induktionssystems. Knüppel und Stangen bis ca 120 mm Durchmesser sind die praktische Decke für Mittelfrequenzanlagen als alleinige Wärmequelle. Darüber hinaus, funktioniert Induktion typischerweise am besten als Booster nach dem Ofenvorheizen und nicht als Ersatz.
Welche Frequenz ist für das Warmwalzen von Stahlblöcken geeignet?
Stäbe mit 40–60 mm Durchmesser verwenden typischerweise 3–10 kHz. Stäbe mit 80–100 mm verwenden 1–2 kHz. Abschnitte über 200 mm erfordern Frequenzen unterhalb 500 Hz. Das Ziel ist es, die Eindringtiefe des Stroms ungefähr auf ein Viertel des Durchmessers zu positionieren, sodass die Erwärmung durch Stromleitung abgeschlossen wird, ohne die Oberfläche zu überhitzen.
Was verursacht ungleichmäßige Erwärmung in einer Induktions-Hot-Rolling-Linie?
Drei Ursachen machen die meisten Probleme bei ungleichmäßiger Erwärmung aus. Falsche Frequenz für den Querschnitt — die Oberfläche überhitzt, während der Kern kalt bleibt, erscheint als hohe Erstbelastung und ungleichmäßige Verteilung. Liniengeschwindigkeitsänderungen ohne geschlossene Regelung der Leistung — Aufenthaltszeit driftet und die Temperatur folgt. Pyrometerfehler von der Waage, Dampf, oder schlechte Sichtung — das Steuersystem verfolgt eine Temperatur, die das Werkstück tatsächlich nie erreicht hat. Bevor Sie Prozessparameter anpassen, kühlen Sie Wasserprobleme aus: niedriger Durchfluss, hohe Eingangstemperatur, oder teilweise verstopfte Spulenwege verschlechtern die Wiederholbarkeit und werden leicht übersehen.
Dimensionieren Sie Ihr Induktions-Heißwalzsystem
Senden Sie Ihr Material, Zieldurchsatz, und Temperaturanforderungen. Unser Engineering-Team kann die Dimensionierung der Stromversorgung bewerten, Frequenzauswahl, Spulendesign, und Linienintegration.


