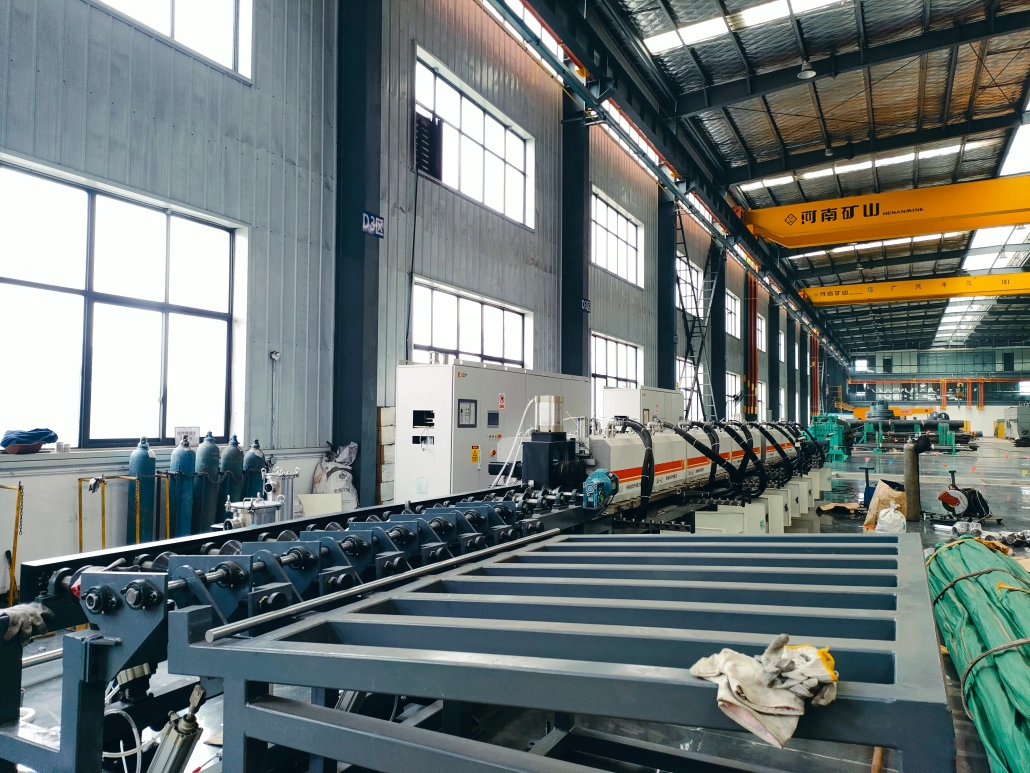
3000 Acero de barra de kW laminado en caliente, Línea de temple y revenido
Ⅰ. Ver las 3000 Línea de barras de acero en kW en operación
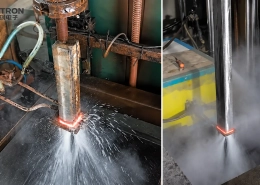
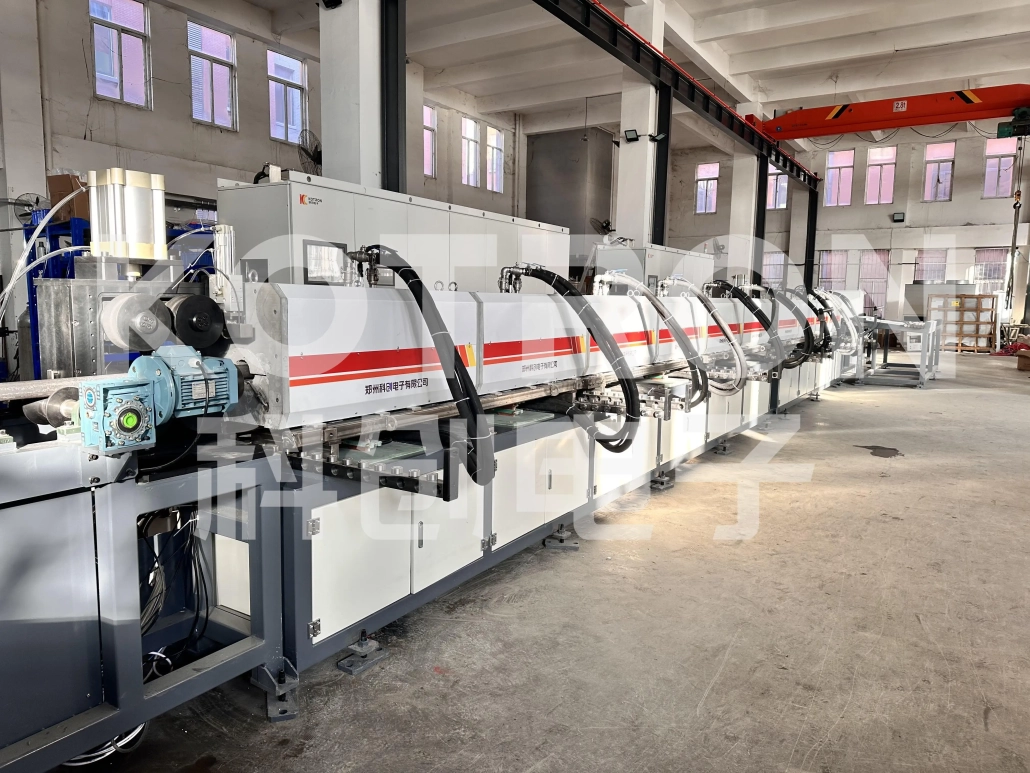
El vídeo muestra una sección operativa del 3000 línea de kW. Las largas barras de acero se alimentan continuamente a través del sistema de calentamiento por inducción., calentado a una temperatura de procesamiento alta y transferido automáticamente a la siguiente estación.
El equipo visible representa una configuración de proyecto en lugar de una máquina estándar fija..
Para un diámetro de barra diferente, grado de acero, proceso de laminación o objetivo de producción, la capacidad de calentamiento por inducción, disposición de la bobina, La longitud del transportador y el equipo posterior se pueden rediseñar..
Ⅱ. Cómo funciona la línea de tratamiento térmico y laminación en caliente de barras de acero
Una secuencia de producción típica se puede organizar como:
1
Carga de barra
2
Alimentación por rodillos
3
Calentamiento continuo por inducción
4
laminación en caliente
5
Temple
6
Temple
7
Enfriamiento
8
Descarga
Cada etapa tiene una función diferente..
Calentamiento continuo por inducción Aumenta la temperatura de la barra de acero antes del trabajo en caliente.. A diferencia del endurecimiento de la superficie, El objetivo aquí es calentar una sección sustancial de la barra para que la distribución de temperatura sea adecuada para el siguiente proceso de laminación..
La barra calentada entra entonces en el sección de laminación en caliente, donde la deformación plástica cambia sus dimensiones o forma según el producto requerido.
despues de rodar, la barra puede continuar hasta el sección de temple y revenido. El enfriamiento y posterior revenido a alta temperatura se utilizan para desarrollar las propiedades mecánicas requeridas para la barra o componente final..
Por lo tanto, el proceso completo combina dos objetivos diferentes.:
El laminado en caliente controla la geometría..
El enfriamiento y el revenido controlan la condición final del tratamiento térmico..
La temperatura exacta, El método de enfriamiento y el proceso de templado dependen del grado del acero., dimensiones de la barra y propiedades del objetivo.
Ⅲ. Equipo principal en la línea de producción
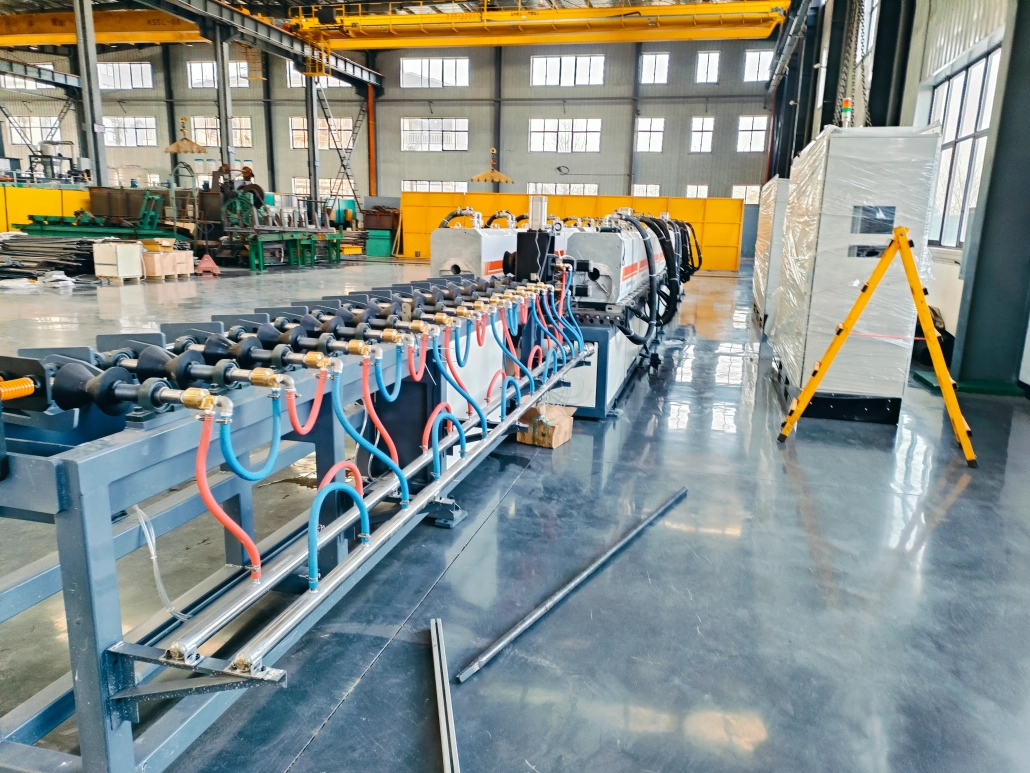
La línea de producción se puede construir a partir de varios módulos coordinados..
Sistema de carga y almacenamiento
Las barras largas se preparan y transfieren a la línea de producción.. La disposición de carga se puede seleccionar según la longitud de la barra., peso y método de producción.
Transportador de rodillos
Los rodillos guían las barras a través de las secciones de calentamiento y procesamiento a una velocidad controlada.. La longitud del transportador y la disposición de la transmisión se adaptan al diseño de la fábrica y al ciclo de producción..
Sistema de calentamiento por inducción de múltiples etapas
Se pueden disponer varias secciones de calentamiento por inducción a lo largo de la dirección de producción.. Esto permite ir introduciendo progresivamente la energía necesaria a medida que la barra avanza por la línea..
Medición de temperatura
Se puede instalar un monitoreo de temperatura en ubicaciones seleccionadas para verificar el estado de la barra antes de que ingrese al siguiente proceso..
Sección de Laminación en Caliente
El equipo de laminación se configura según el cambio dimensional requerido., especificación de la barra y producto final.
Sección de enfriamiento
Después de calentar o enrollar, Se puede aplicar refrigeración controlada según el proceso de tratamiento térmico seleccionado..
Sección de templado por inducción
La barra templada se recalienta hasta la condición de revenido requerida.. El calentamiento por inducción proporciona una forma controlable de integrar este paso en una línea de producción continua..
Enfriamiento y Descarga
Después del templado, el producto se enfría y se transfiere fuera de la línea para su posterior procesamiento o almacenamiento.
La disposición completa del equipo se puede suministrar o integrar de acuerdo con el alcance real del proyecto..
Ⅳ. 3000 Sistema de calentamiento por inducción de alta potencia en kW
La sección de calentamiento por inducción es una de las partes clave de esta línea..
En el proyecto que se muestra aquí., la capacidad instalada de calentamiento por inducción alcanza 3000 kW. Esta configuración de alta potencia se utiliza para proporcionar la energía necesaria para el calentamiento continuo de barras de acero largas a la velocidad de la línea de producción..
Las barras pasan a través de bobinas de inducción sin contacto directo con el elemento calefactor.. La energía se genera en el propio acero mediante el campo electromagnético alterno..
Para calentamiento continuo de barras de acero, simplemente poder creciente no es suficiente.
Se deben considerar varios factores juntos.:
Porque el calentamiento por inducción se ve afectado por la penetración electromagnética y la conducción de calor., selección de frecuencia Es especialmente importante cuando se calientan secciones transversales grandes..
El objetivo no es calentar la superficie lo más posible.. El sistema debe proporcionar una condición de temperatura adecuada para el siguiente proceso de laminación o tratamiento térmico..
Nuestros sistemas de calentamiento por inducción pueden utilizar Conversión de energía IGBT y control digital DSP. Dependiendo de la configuración del proyecto, Parámetros de funcionamiento como el voltaje., la corriente, La potencia y la frecuencia se pueden monitorear y coordinar con la línea de producción..
La medición de temperatura y el control de velocidad de línea también se pueden integrar cuando sea necesario.
3000 Por lo tanto, los kW deben entenderse como una configuración de proyecto., no como una potencia nominal fija para cada línea de barras de acero.
Una barra más pequeña o más grande, una tasa de producción diferente u otro proceso de calentamiento pueden requerir una combinación diferente de potencia y frecuencia.
Ⅴ. Personalizado para el tamaño de la barra, Material y capacidad de producción
Una línea de procesamiento de barras de acero no se puede seleccionar sólo con energía.
Los cambios en la pieza de trabajo a menudo requieren cambios en toda la línea de producción..
| Requisito del cliente | Configuración de línea afectada |
|---|---|
| Diámetro de la barra | poder de inducción, frecuencia, Tamaño de bobina y guías. |
| Longitud de la barra | Transportador y manipulación de materiales. |
| Grado de acero | Calentamiento, proceso de enfriamiento y revenido |
| Temperatura de rodamiento objetivo | Capacidad de calefacción y control de temperatura. |
| Tasa de producción | Velocidad de línea y potencia de calentamiento por inducción. |
| Requisito rodante | Equipo rodante y secuencia del proceso. |
| Propiedades mecánicas requeridas | Parámetros de enfriamiento y revenido |
| Equipo rodante existente | Interfaces mecánicas y eléctricas. |
| Diseño de fábrica | Longitud de la línea y disposición del equipo. |
| Nivel de automatización | PLC, HMI, sensores y funciones de datos |
Por ejemplo, aumentar la velocidad de la línea significa que cada sección de la barra pasa menos tiempo dentro de la bobina de inducción. Por lo tanto, es posible que sea necesario aumentar la capacidad de calefacción necesaria..
El aumento del diámetro de la barra cambia tanto la masa que se debe calentar como la forma en que la energía electromagnética penetra el acero.. Esto puede afectar el poder, frecuencia, Longitud de calentamiento y diseño de la bobina al mismo tiempo..
Es por eso que nuestro enfoque se basa en la barra y proceso primero, seguido de la selección del equipo.
Un cliente que construye una nueva planta puede necesitar la calefacción completa., línea de laminación y tratamiento térmico. Es posible que otro cliente ya tenga un laminador y solo necesite una nueva sección de calentamiento por inducción de alta potencia o de enfriamiento y revenido..
Se pueden evaluar ambos tipos de proyectos..
Ⅵ. Configuración de línea adicional
Automatización y Control de Procesos
Los sistemas PLC y HMI pueden coordinar la alimentación de barras, calentamiento, transmitir, enfriamiento y otros pasos de producción. Funciones de alarma, Se pueden agregar recetas operativas y registros de procesos según los requisitos del proyecto..
Monitoreo de temperatura
La medición de temperatura se puede disponer en puntos críticos como la salida de la sección de calentamiento por inducción., antes del laminado o durante el proceso de templado.
Temple y enfriamiento
Disposición de pulverización, La capacidad de refrigeración y los sistemas de circulación se seleccionan según el tamaño de la barra., Grado de acero y proceso de tratamiento térmico requerido..
Manejo de Materiales
Transportadores de rodillos, mecanismos de transferencia transversal, Los bastidores de carga y los sistemas de descarga se pueden configurar según las dimensiones de las barras y el espacio de la fábrica..
La línea se puede evaluar para barras de acero y productos largos similares que requieren calentamiento continuo., Trabajo en caliente y posterior tratamiento térmico.. La idoneidad final depende del material., Dimensiones y requisitos del proceso en lugar del nombre del producto solo..
Ⅶ. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
Es 3000 kW la potencia estándar para esta línea de producción?
No. El 3000 El sistema kW es una configuración de proyecto real.. La potencia requerida se determina a partir del tamaño de la barra., grado de acero, temperatura de calentamiento, Velocidad de producción y disposición del proceso..
¿Cómo se selecciona la frecuencia de calentamiento por inducción??
La frecuencia se selecciona junto con el diámetro de la barra., profundidad de calentamiento requerida, densidad de potencia y tiempo de calentamiento. Las secciones transversales más grandes y las aplicaciones de calentamiento continuo requieren especial atención a la diferencia de temperatura entre la superficie y el núcleo..
¿Se puede conectar el sistema de calentamiento por inducción a un laminador existente??
Sí. Cuando sea práctico, La sección de calentamiento por inducción se puede diseñar para integrarse con el transporte existente., equipo rodante o de control. El diseño existente y la secuencia del proceso deben revisarse antes del diseño final..
¿Puede la línea procesar diferentes especificaciones de barras??
Una línea de producción se puede diseñar en torno a una gama definida de tamaños de barras., pero los cambios de diámetro pueden requerir guías diferentes, bobinas de inducción o recetas de proceso. El alcance práctico debe determinarse durante el diseño del proyecto..
¿Cómo se selecciona el proceso de templado y revenido??
El proceso depende del grado del acero., dimensiones de la barra y propiedades finales requeridas. Por lo tanto, los parámetros de calentamiento y enfriamiento deben establecerse a partir de los requisitos reales del producto y no de una receta universal..
Solicite una línea de procesamiento de barras de acero personalizada
Si estás planeando una nueva laminado en caliente y enfriamiento de barras de acero & línea de templado, o necesita actualizar la sección de calentamiento por inducción de una línea de producción existente, envíenos su información básica de la barra y sus requisitos de producción..
Tamaño de la barra + Material + Tasa de producción objetivo + Proceso requerido
De estos detalles, la potencia de calentamiento por inducción, frecuencia, disposición de la bobina, El diseño de la línea y la configuración del tratamiento térmico se pueden evaluar para su proyecto..
Solicitar una propuesta técnica →
Analice su línea de producción de barras de acero