Nockenlappen-Induktionshärtemaschine
Ⅰ. Nockenhärtung im Einsatz
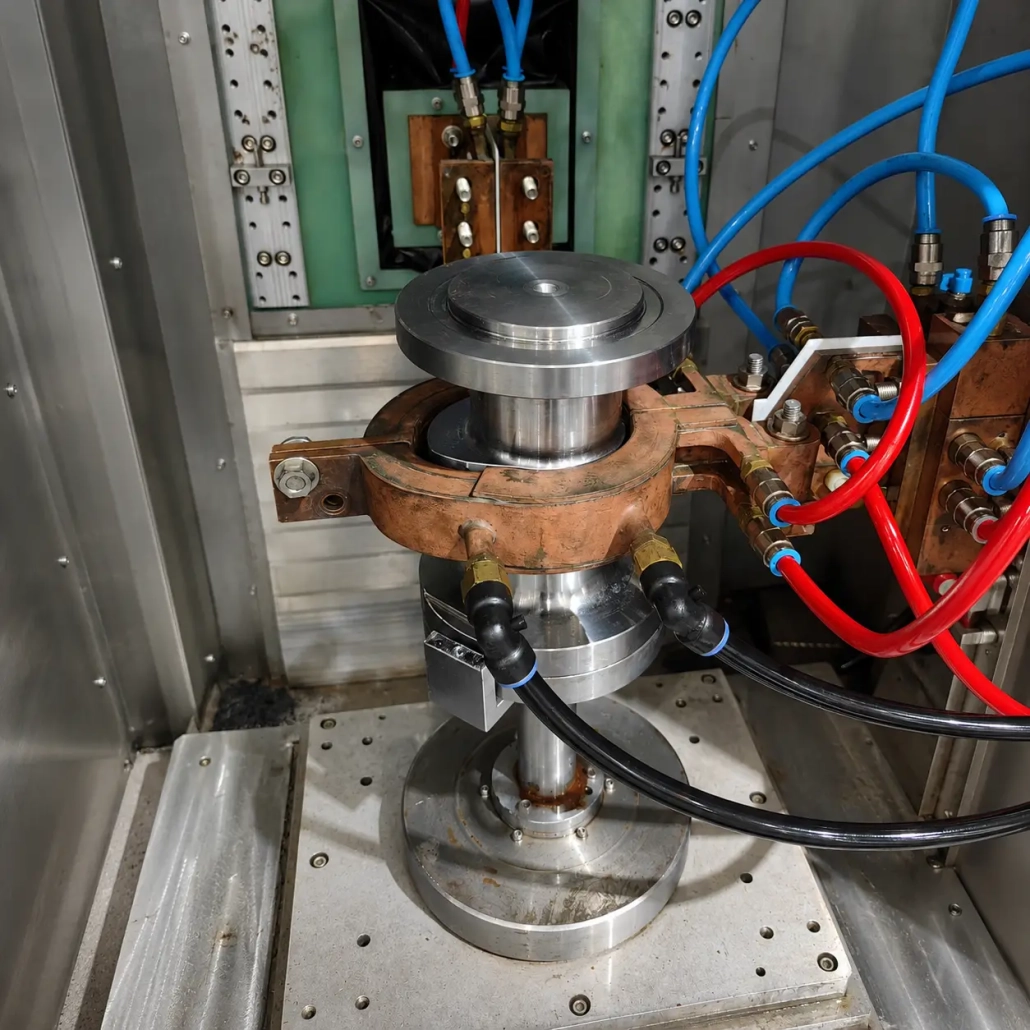
Die einzelne Nockennase wird in einer speziellen Induktionsspule positioniert und entlang der erforderlichen Arbeitsfläche erhitzt.
Die genaue Heizsequenz hängt von der Kolbengeometrie ab, Material- und Härteanforderung. Die Vorrichtung, Induktor und Löschanordnung werden als ein Prozess konzipiert und nicht separat ausgewählt.
Dies ist besonders wichtig bei profilierten Teilen, bei denen sich der Abstand zwischen der Werkstückoberfläche und der Induktionsspule über den Umfang ändert.
Ⅱ. Warum Nockenlappen einen profilierten Induktor benötigen
Eine Nockennase ist kein kreisförmiges Werkstück.
Sein Profil umfasst die Nockennase, Flanken und Grundkreisbereich, und der Radius ändert sich kontinuierlich um die Arbeitsfläche.
Aufgrund dieses sich ändernden Profils, Der Kopplungsspalt zwischen der Nockenoberfläche und dem Induktor ändert sich ebenfalls. Eine herkömmliche kreisförmige Induktionsspule ist daher nicht immer geeignet.
Der Induktor muss der Werkstückgeometrie genau genug folgen, um das Heizmuster um die erforderliche Oberfläche herum zu steuern.
Um ihn herum kann ein maßgeschneiderter Nocken-Induktor entwickelt werden:
— Nockenprofil
— Abstand zwischen Spule und Werkstück
— Erforderliche gehärtete Fläche
— Verfügbarer Platz um das Gerät herum
— Heiz- und Abschreckanordnung
Die Spulenform wird daher anhand des tatsächlichen Werkstücks und nicht allein anhand des nominalen Außendurchmessers bestimmt.
Ⅲ. Kundenspezifischer Spulen- und Härteaufbau
Die Induktionsspule ist nur ein Teil der Nockenhärtungsvorrichtung.
Das Werkstück muss außerdem relativ zum Induktor konsistent positioniert sein. Für separate Nockenerhebungen, Die Bohrung und die Seitenflächen können bei der Entwicklung der Vorrichtung als Referenzen verwendet werden, abhängig von der tatsächlichen Teilegeometrie.
Die Heizzone sollte der zu härtenden Arbeitsfläche entsprechen. Bereiche, die keiner Behandlung bedürfen, sollten nicht einfach erhitzt werden, da sie sich in der Nähe der Spule befinden.
Aus diesem Grund, Wir entwickeln den Induktor und die Vorrichtung entsprechend der tatsächlichen Teilezeichnung und den Anforderungen an die gehärtete Zone.
Unterschiedliche Nockenprofile erfordern möglicherweise unterschiedliche Werkzeuge, selbst wenn die Gesamtabmessungen der Teile ähnlich sind.
Ⅳ. Maschinenkonfiguration
Ein Nockenwellen-Induktionshärtungssystem kann umfassen:
• Vorrichtung zur Werkstückpositionierung
• Kundenspezifischer Induktionsinduktor
• Stromversorgung über Induktionsheizung
• Maschinenbewegungsmechanismus
• Abschreck- und Kühlanordnung
• Elektrisches Steuersystem
Die mechanische Anordnung wird entsprechend der Belastung der Nockenerhebung ausgewählt, positioniert, erhitzt und entfernt.
Für höhere Produktionsanforderungen, Auch die Handhabungs- und Stationsanordnung kann entsprechend dem erforderlichen Produktionszyklus entwickelt werden.
Ⅴ. Was bestimmt den Härteprozess??
Es gibt keine einzelne Leistungseinstellung, Frequenz- oder Spulendesign passend für jeden Nocken. Mehrere Werkstückzustände müssen gemeinsam betrachtet werden.
| Werkstückfaktor | Was es bestimmt |
|---|---|
| Nockenprofil | Induktorform und Koppelspalt um das Werkstück |
| Material | Der Induktionserwärmungs- und Härteprozess |
| Erforderliche gehärtete Zone | Welcher Teil des Außenprofils ist gehärtet? |
| Härte und Einsatztiefe | Prozessanforderungen, die vor der Auswahl der Ausrüstung festgelegt werden müssen |
| Produktionsrate | Vorrichtung, Lademethode und Gesamtanordnung der Maschine |
Ein technisch sinnvoller Vorschlag geht daher vom Werkstück und seinem Wärmebehandlungsbedarf aus, nicht nur durch Maschinenkraft.
Ⅵ. Senden Sie uns Ihre Cam Lobe-Zeichnung
Für ein Nockenhärtungsprojekt, Bitte angeben:
• Zeichnung der Nockennase
• Material und Qualität
• Außenprofil und Abmessungen
• Bohrungsdurchmesser
• Werkstückbreite
• Erforderlicher gehärteter Bereich
• Zielhärte
• Effektive Gehäusetiefe
• Erforderliche Produktionsrate
Wenn möglich, Markieren Sie die gewünschte gehärtete Stelle direkt auf der Zeichnung.
Aus diesen Informationen, Wir können das bewerten Induktionsspule, Vorrichtung, Heizvorgang, Abschreckanordnung und Maschinenkonfiguration zusammen.
Diese Seite konzentriert sich auf separate Nockenstücke. Wenn es sich bei Ihrem Werkstück um eine komplette Nockenwelle handelt, bei der die Nocken bereits auf der Welle integriert oder montiert sind, sehen Sie unser Nockenwellen-Induktionshärtemaschine stattdessen.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Ist diese Maschine für einzelne Nocken oder komplette Nockenwellen geeignet??
Auf dieser Seite werden einzelne Nockenstücke behandelt. Wenn die Kolben bereits integriert oder auf einer kompletten Welle montiert sind, sehen Sie unser Nockenwellen-Induktionshärtemaschine.
Warum kann keine Standard-Rundspule verwendet werden??
Eine Nockennase hat ein sich ständig änderndes Profil – Nockennase, Flanken und Grundkreisbereich. Der Kopplungsspalt zwischen Werkstück und Spule verändert sich über den Umfang, Daher kann eine kreisförmige Spule der Geometrie nicht folgen. Es wird ein profilierter Induktor entwickelt, der dem tatsächlichen Keulenprofil entspricht.
Was muss ich für ein technisches Angebot bereitstellen??
Die Zeichnung der Nockennase (mit Markierung der erforderlichen Härtestelle, wenn möglich), Material und Qualität, Außenprofil und Abmessungen, Bohrungsdurchmesser, Werkstückbreite, Zielhärte, effektive Gehäusetiefe und erforderliche Produktionsrate.
Wie wird eine separate Nockennase beim Erhitzen positioniert??
Bei der Entwicklung der Vorrichtung können Bohrung und Seitenflächen als Referenzflächen verwendet werden, So wird das Werkstück relativ zum Induktor gleichmäßig positioniert. Die genaue Vorgehensweise hängt von der tatsächlichen Teilegeometrie ab.
Kann ein Induktor unterschiedliche Nockenprofile verarbeiten??
Nicht immer. Unterschiedliche Nockenprofile erfordern möglicherweise unterschiedliche Werkzeuge, selbst wenn die Gesamtabmessungen ähnlich sind, denn die Spulenform wird vom tatsächlichen Werkstück bestimmt und nicht nur vom nominalen Außendurchmesser.
Senden Sie uns Ihre Cam Lobe-Zeichnung
Geben Sie Ihre Nockennockenzeichnung und Ihre Anforderungen an, und wir werden die Induktionsspule bewerten, Vorrichtung, Heizprozess und Maschinenkonfiguration zusammen.