3000 Gorące walcowanie prętów stalowych kW, Linia do Hartowania i Odpuszczania
Ⅰ. Patrz 3000 Linia prętów stalowych kW w działaniu
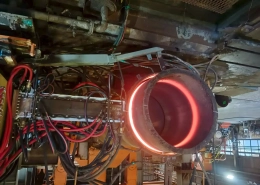
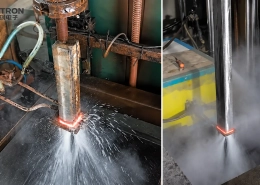
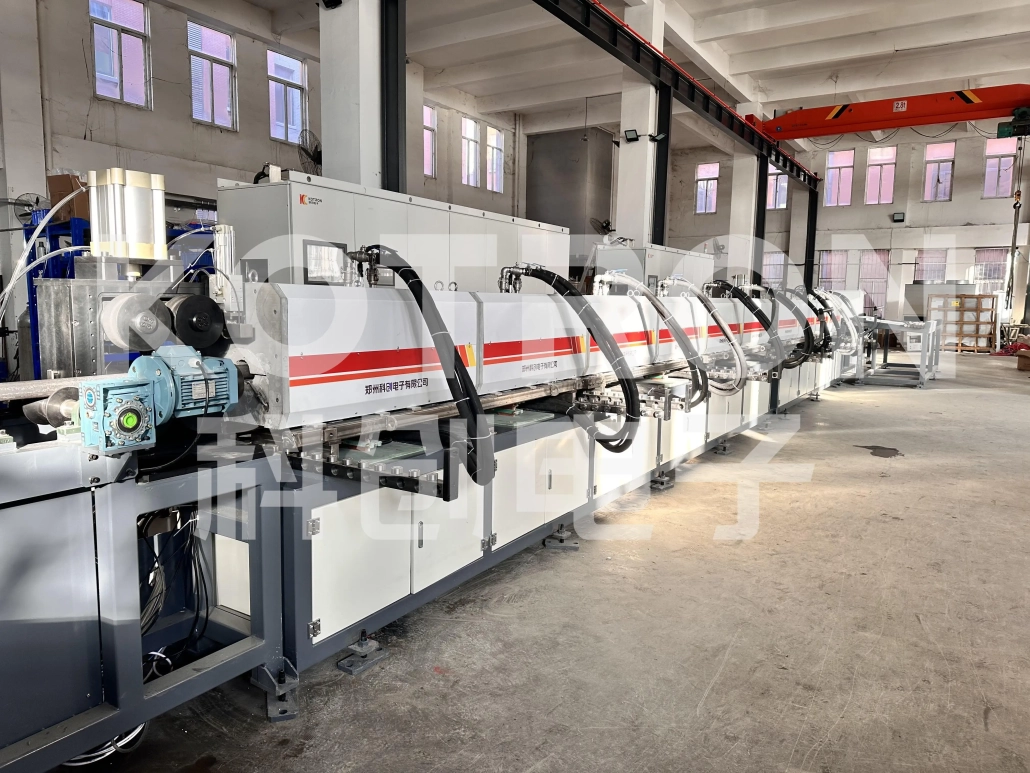
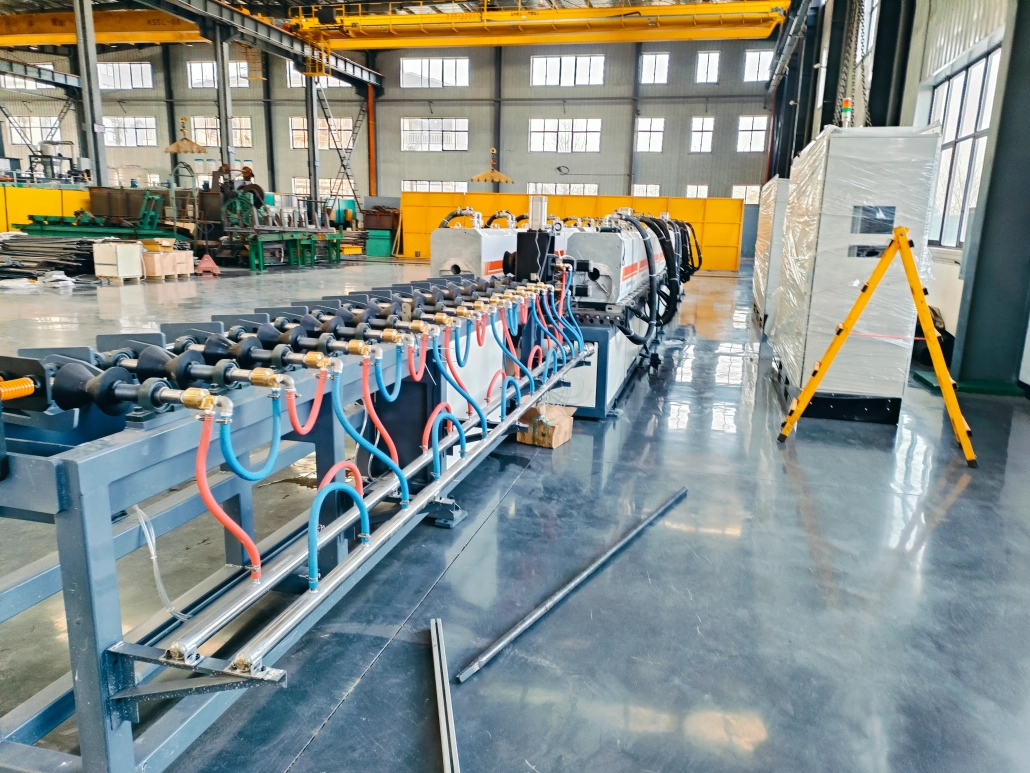
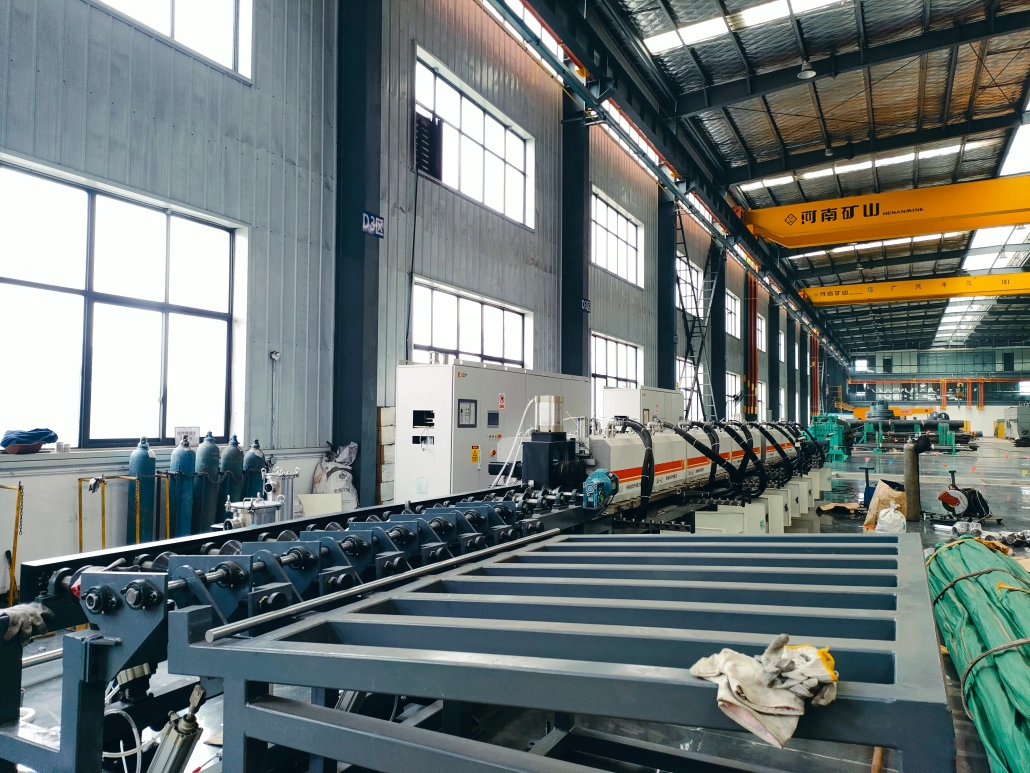
Film przedstawia jedną sekcję operacyjną 3000 Linia kW. Długie pręty stalowe są podawane w sposób ciągły przez system nagrzewania indukcyjnego, podgrzewany do wysokiej temperatury przetwarzania i automatycznie przekazywany do kolejnej stacji.
Widoczny sprzęt reprezentuje jedną konfigurację projektu, a nie stałą maszynę standardową.
Dla innej średnicy pręta, gatunek stali, proces walcowania lub cel produkcyjny, wydajność ogrzewania indukcyjnego, układ cewek, długość przenośnika i urządzenia znajdujące się za nim można przeprojektować.
Ⅱ. Jak działa linia do walcowania na gorąco i obróbki cieplnej prętów stalowych
Typową sekwencję produkcyjną można zorganizować jako:
1
Ładowanie paska
2
Podawanie rolkowe
3
Indukcyjne ogrzewanie przelotowe
4
Walcowanie na gorąco
5
Hartowanie
6
Hartowanie
7
Chłodzenie
8
Rozładunek
Każdy etap ma inną funkcję.
Indukcyjne nagrzewanie przelotowe podnosi temperaturę pręta stalowego przed obróbką na gorąco. W przeciwieństwie do hartowania powierzchniowego, celem jest podgrzanie znacznej części pręta, tak aby rozkład temperatury był odpowiedni dla kolejnego procesu walcowania.
Następnie podgrzewany pasek wchodzi do sekcja walcowania na gorąco, gdzie odkształcenie plastyczne zmienia swoje wymiary lub kształt w zależności od wymaganego produktu.
Po rolowaniu, pasek może kontynuować do sekcja hartowania i odpuszczania. Hartowanie, a następnie odpuszczanie w wysokiej temperaturze służy do uzyskania właściwości mechanicznych wymaganych dla końcowego pręta lub elementu.
Cały proces łączy zatem dwa różne cele:
Walcowanie na gorąco kontroluje geometrię.
Hartowanie i odpuszczanie kontroluje końcowy stan obróbki cieplnej.
Dokładna temperatura, metoda chłodzenia i proces odpuszczania zależą od gatunku stali, wymiary prętów i właściwości docelowe.
Ⅲ. Główne urządzenia na linii produkcyjnej
Linię produkcyjną można zbudować z kilku skoordynowanych modułów.
System załadunku i przechowywania
Długie pręty są przygotowywane i przekazywane na linię produkcyjną. Układ załadunku można dobrać w zależności od długości pręta, waga i metoda produkcji.
Przenośnik rolkowy
Rolki prowadzą pręty przez sekcje nagrzewania i przetwarzania z kontrolowaną prędkością. Długość przenośnika i układ napędów są dopasowane do układu fabryki i cyklu produkcyjnego.
Wielostopniowy system nagrzewania indukcyjnego
Wzdłuż kierunku produkcji można ustawić kilka sekcji nagrzewania indukcyjnego. Umożliwia to stopniowe wprowadzanie wymaganej energii w miarę przemieszczania się pręta przez żyłkę.
Pomiar temperatury
W wybranych lokalizacjach można zainstalować monitoring temperatury, aby sprawdzić stan pręta przed wejściem do kolejnego procesu.
Sekcja walcowania na gorąco
Sprzęt do walcowania jest konfigurowany zgodnie z wymaganą zmianą wymiarów, specyfikacja pręta i produkt końcowy.
Sekcja Hartowania
Po podgrzaniu lub walcowaniu, można zastosować kontrolowane chłodzenie zgodnie z wybranym procesem obróbki cieplnej.
Sekcja hartowania indukcyjnego
Hartowany pręt jest ponownie podgrzewany do wymaganego stanu odpuszczania. Nagrzewanie indukcyjne zapewnia kontrolowany sposób zintegrowania tego etapu z ciągłą linią produkcyjną.
Chłodzenie i rozładunek
Po temperowaniu, produkt jest schładzany i przekazywany z linii do późniejszej obróbki lub przechowywania.
Kompletny układ wyposażenia może zostać dostarczony lub zintegrowany zgodnie z rzeczywistym zakresem projektu.
Ⅳ. 3000 System ogrzewania indukcyjnego o dużej mocy kW
Sekcja nagrzewania indukcyjnego jest jedną z kluczowych części tej linii.
W pokazanym tutaj projekcie, osiąga zainstalowaną moc nagrzewania indukcyjnego 3000 kW. Ta konfiguracja o dużej mocy służy do zapewnienia energii wymaganej do ciągłego nagrzewania długich prętów stalowych z prędkością linii produkcyjnej.
Pręty przechodzą przez cewki indukcyjne bez bezpośredniego kontaktu z elementem grzejnym. Energia wytwarzana jest w samej stali pod wpływem zmiennego pola elektromagnetycznego.
Do nagrzewania prętów stalowych, po prostu zwiększenie mocy nie wystarczy.
Należy rozważyć kilka czynników łącznie:
Ponieważ na ogrzewanie indukcyjne wpływa przenikanie elektromagnetyczne i przewodzenie ciepła, dobór częstotliwości jest szczególnie istotne przy nagrzewaniu większych przekrojów.
Celem nie jest maksymalne nagrzanie powierzchni. System musi zapewniać warunki temperaturowe odpowiednie dla następnego procesu walcowania lub obróbki cieplnej.
Z naszych systemów ogrzewania indukcyjnego mogą korzystać Konwersja mocy IGBT i cyfrowe sterowanie DSP. W zależności od konfiguracji projektu, parametry pracy, takie jak napięcie, aktualne, moc i częstotliwość można monitorować i koordynować z linią produkcyjną.
W razie potrzeby można także zintegrować pomiar temperatury i sterowanie prędkością linii.
3000 kW należy zatem rozumieć jako jedną konfigurację projektu, nie jako stała moc znamionowa dla każdej linii prętów stalowych.
Mniejszy lub większy pasek, inna wydajność produkcji lub inny proces ogrzewania może wymagać innej kombinacji mocy i częstotliwości.
V.. Dostosowane do rozmiaru paska, Materiał i zdolność produkcyjna
Lini do przetwarzania prętów stalowych nie można wybrać wyłącznie na podstawie mocy.
Zmiany w przedmiocie obrabianym często wymagają zmian na całej linii produkcyjnej.
| Wymagania klienta | Dotyczy konfiguracji linii |
|---|---|
| Średnica pręta | Moc indukcyjna, częstotliwość, rozmiar cewki i prowadnice |
| Długość paska | Przenośnik i transport materiałów |
| Gatunek stali | Podgrzewanie, proces hartowania i odpuszczania |
| Docelowa temperatura walcowania | Kontrola wydajności grzewczej i temperatury |
| Szybkość produkcji | Prędkość linii i moc ogrzewania indukcyjnego |
| Wymóg toczenia | Urządzenia walcownicze i kolejność procesów |
| Wymagane właściwości mechaniczne | Parametry hartowania i odpuszczania |
| Istniejący sprzęt walcowniczy | Interfejsy mechaniczne i elektryczne |
| Układ fabryczny | Długość linii i rozmieszczenie sprzętu |
| Poziom automatyzacji | PLC, HMI, czujniki i funkcje danych |
Na przykład, zwiększenie prędkości linii oznacza, że każda sekcja pręta spędza mniej czasu wewnątrz cewki indukcyjnej. W związku z tym może zaistnieć konieczność zwiększenia wymaganej wydajności grzewczej.
Zwiększanie średnicy pręta zmienia zarówno masę, którą należy nagrzać, jak i sposób, w jaki energia elektromagnetyczna przenika przez stal. Może to mieć wpływ na moc, częstotliwość, długość ogrzewania i konstrukcja cewki w tym samym czasie.
Dlatego nasze podejście opiera się na najpierw bar i proces, następnie wybór sprzętu.
Klient budujący nową instalację może wymagać całkowitego ogrzewania, linia do walcowania i obróbki cieplnej. Inny klient może już posiadać walcownię i potrzebuje jedynie nowej sekcji nagrzewania indukcyjnego lub sekcji hartowania i odpuszczania o dużej mocy.
Oceniać można oba typy projektów.
Ⅵ. Dodatkowa konfiguracja linii
Automatyka i kontrola procesu
Systemy PLC i HMI mogą koordynować podawanie prętów, podgrzewanie, przenoszenie, chłodzenie i inne etapy produkcji. Funkcje alarmowe, receptury operacyjne i zapisy procesów można dodać zgodnie z wymaganiami projektu.
Monitorowanie temperatury
Pomiar temperatury można przeprowadzić w punktach krytycznych, takich jak wylot sekcji nagrzewania indukcyjnego, przed walcowaniem lub w procesie odpuszczania.
Hartowanie i chłodzenie
Układ natryskowy, wydajność chłodnicza i systemy cyrkulacji dobierane są w zależności od wielkości pręta, gatunek stali i wymagany proces obróbki cieplnej.
obsługa materiałów
Przenośniki rolkowe, mechanizmy przenoszenia poprzecznego, regały załadunkowe i systemy rozładunkowe można skonfigurować w oparciu o wymiary prętów i przestrzeń fabryczną.
Linię można oceniać pod kątem prętów stalowych i podobnych długich produktów wymagających ciągłego ogrzewania, obróbka cieplna i późniejsza obróbka cieplna. Ostateczna przydatność zależy od materiału, wymiary i wymagania procesowe, a nie samą nazwę produktu.
Ⅶ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Jest 3000 kW to standardowa moc dla tej linii produkcyjnej?
Nie. Dla 3000 System kW to jedna rzeczywista konfiguracja projektu. Wymaganą moc określa się na podstawie rozmiaru pręta, gatunek stali, temperatura ogrzewania, prędkość produkcji i układ procesów.
Jak wybiera się częstotliwość nagrzewania indukcyjnego?
Częstotliwość dobierana jest wraz ze średnicą pręta, wymagana głębokość nagrzewania, gęstość mocy i czas nagrzewania. Większe przekroje i zastosowania związane z nagrzewaniem wymagają szczególnej uwagi na różnicę temperatur pomiędzy powierzchnią a rdzeniem.
Czy system ogrzewania indukcyjnego można podłączyć do istniejącej walcarki??
Tak. Tam, gdzie jest to praktyczne, sekcję nagrzewania indukcyjnego można zaprojektować w celu integracji z istniejącym systemem transportu, sprzęt walcowniczy lub kontrolny. Przed opracowaniem ostatecznego projektu należy sprawdzić istniejący układ i sekwencję procesów.
Czy linia może przetwarzać różne specyfikacje prętów?
Linię produkcyjną można zaprojektować w oparciu o określony zakres rozmiarów prętów, ale zmiany średnicy mogą wymagać innych prowadnic, cewki indukcyjne lub receptury procesowe. Zakres praktyczny należy określić na etapie projektowania.
Jak dobiera się proces hartowania i odpuszczania?
Proces zależy od gatunku stali, wymiary prętów i wymagane właściwości końcowe. Dlatego parametry ogrzewania i chłodzenia należy ustalać na podstawie rzeczywistych wymagań produktu, a nie uniwersalnej receptury.
Poproś o niestandardową linię do przetwarzania prętów stalowych
Jeśli planujesz nowy walcowanie na gorąco i hartowanie prętów stalowych & linia temperowania, lub konieczność modernizacji sekcji nagrzewania indukcyjnego istniejącej linii produkcyjnej, prześlij nam podstawowe informacje o sztabkach i wymagania produkcyjne.
Rozmiar paska + Materiał + Docelowa wielkość produkcji + Wymagany proces
Z tych szczegółów, moc grzania indukcyjnego, częstotliwość, układ cewek, układ linii i konfigurację obróbki cieplnej można ocenić dla Twojego projektu.
Wniosek o propozycję techniczną →
Omów swoją linię produkcyjną prętów stalowych