
3000 kW Laminação a Quente de Barras de Aço, Linha de Têmpera e Têmpera
Ⅰ. Veja o 3000 Linha de barras de aço kW em operação
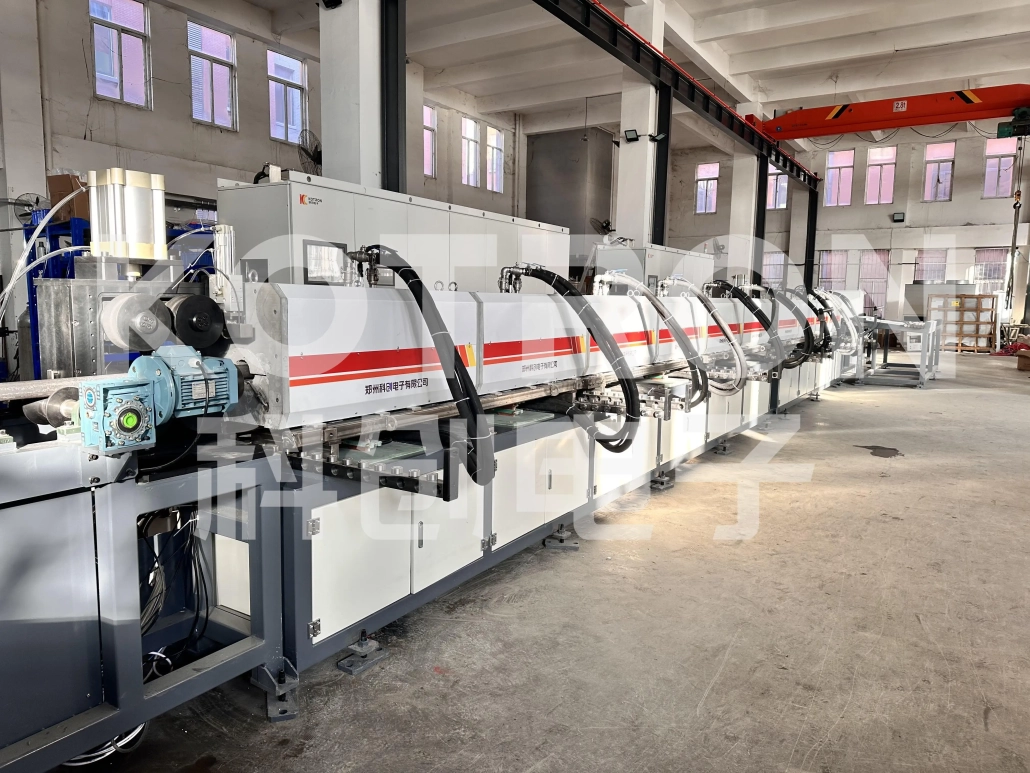
O vídeo mostra uma seção operacional do 3000 linha kW. Barras longas de aço são alimentadas continuamente através do sistema de aquecimento por indução, aquecido a uma alta temperatura de processamento e transferido automaticamente para a estação seguinte.
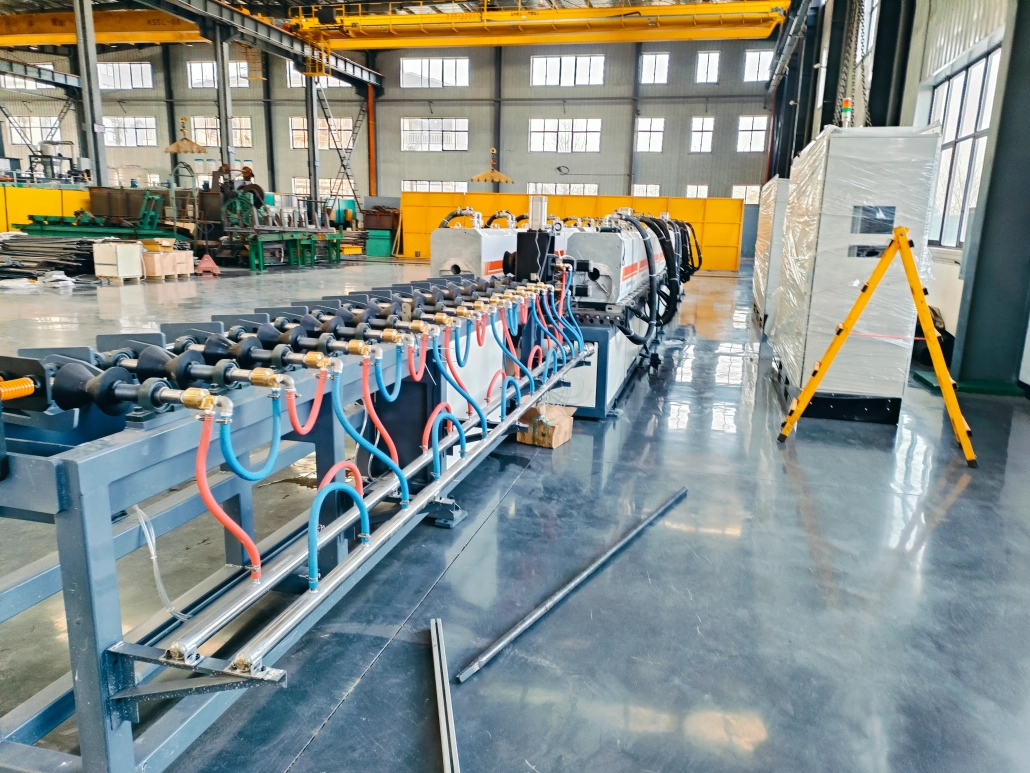
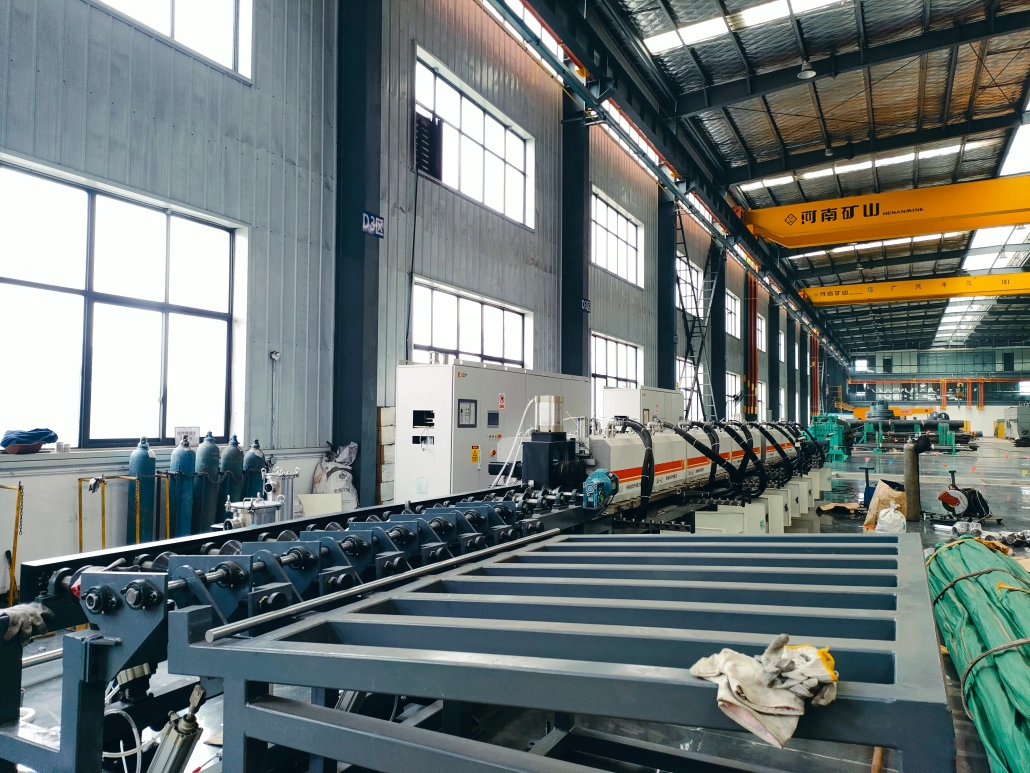
O equipamento visível representa uma configuração de projeto em vez de uma máquina padrão fixa.
Para um diâmetro de barra diferente, grau de aço, processo de laminação ou meta de produção, a capacidade de aquecimento por indução, arranjo da bobina, o comprimento do transportador e os equipamentos a jusante podem ser reprojetados.
Ⅱ. Como funciona a linha de laminação a quente e tratamento térmico de barras de aço
Uma sequência de produção típica pode ser organizada como:
1
Carregamento da barra
2
Alimentação de rolo
3
Aquecimento por indução
4
Laminação a Quente
5
Têmpera
6
Revenido
7
Arrefecimento
8
Descarregando
Cada estágio tem uma função diferente.
Aquecimento por indução aumenta a temperatura da barra de aço antes do trabalho a quente. Ao contrário do endurecimento superficial, o objetivo aqui é aquecer uma seção substancial da barra para que a distribuição de temperatura seja adequada para o processo de laminação seguinte.
A barra aquecida então entra no seção de laminação a quente, onde a deformação plástica muda suas dimensões ou forma de acordo com o produto requerido.
Depois de rolar, a barra pode continuar no seção de têmpera e revenido. A têmpera e subsequente revenido em alta temperatura são usados para desenvolver as propriedades mecânicas necessárias para a barra ou componente final..
O processo completo combina, portanto, dois objetivos diferentes:
A laminação a quente controla a geometria.
A têmpera e o revenido controlam a condição final do tratamento térmico.
A temperatura exata, o método de resfriamento e o processo de têmpera dependem do tipo de aço, dimensões da barra e propriedades de destino.
Ⅲ. Principais Equipamentos da Linha de Produção
A linha de produção pode ser construída a partir de vários módulos coordenados.
Sistema de Carregamento e Armazenamento
Barras longas são preparadas e transferidas para a linha de produção. O arranjo de carregamento pode ser selecionado de acordo com o comprimento da barra, peso e método de produção.
Transportador de rolos
Rolos guiam as barras através das seções de aquecimento e processamento a uma velocidade controlada. O comprimento do transportador e a disposição da unidade correspondem ao layout da fábrica e ao ciclo de produção.
Sistema de aquecimento por indução multiestágio
Várias seções de aquecimento por indução podem ser dispostas ao longo da direção de produção. Isto permite que a energia necessária seja introduzida progressivamente à medida que a barra se move através da linha.
Medição de temperatura
O monitoramento de temperatura pode ser instalado em locais selecionados para verificar a condição da barra antes que ela entre no próximo processo.
Seção de laminação a quente
O equipamento de laminação é configurado de acordo com a alteração dimensional necessária, especificação da barra e produto final.
Seção de têmpera
Depois de aquecer ou enrolar, o resfriamento controlado pode ser aplicado de acordo com o processo de tratamento térmico selecionado.
A barra temperada é reaquecida até a condição de revenido necessária. O aquecimento por indução fornece uma maneira controlável de integrar esta etapa em uma linha de produção contínua.
Resfriamento e Descarga
Depois de temperar, o produto é resfriado e transferido para fora da linha para posterior processamento ou armazenamento.
O arranjo completo do equipamento pode ser fornecido ou integrado de acordo com o escopo real do projeto.
Ⅳ. 3000 Sistema de aquecimento por indução de alta potência kW
A secção de aquecimento por indução é uma das peças chave desta linha.
No projeto mostrado aqui, a capacidade de aquecimento por indução instalada atinge 3000 kW. Esta configuração de alta potência é usada para fornecer a energia necessária para o aquecimento contínuo de barras de aço longas na velocidade da linha de produção.
As barras passam pelas bobinas de indução sem contato direto com o elemento de aquecimento. A energia é gerada no próprio aço pelo campo eletromagnético alternado.
Para aquecimento direto de barras de aço, simplesmente aumentando o poder não é suficiente.
Vários fatores devem ser considerados em conjunto:
Porque o aquecimento por indução é afetado pela penetração eletromagnética e pela condução de calor, seleção de frequência é particularmente importante ao aquecer secções transversais maiores.
O objetivo não é deixar a superfície o mais quente possível. O sistema deve fornecer uma condição de temperatura adequada para o seguinte processo de laminação ou tratamento térmico.
Nossos sistemas de aquecimento por indução podem usar Conversão de energia IGBT e controle digital DSP. Dependendo da configuração do projeto, parâmetros operacionais como tensão, corrente, potência e frequência podem ser monitoradas e coordenadas com a linha de produção.
A medição de temperatura e o controle de velocidade da linha também podem ser integrados quando necessário.
3000 kW deve, portanto, ser entendido como uma configuração de projeto, não como uma potência nominal fixa para cada linha de barra de aço.
Uma barra menor ou maior, uma taxa de produção diferente ou outro processo de aquecimento pode exigir uma combinação diferente de potência e frequência.
Ⅴ. Personalizado para o tamanho da barra, Capacidade de Material e Produção
Uma linha de processamento de barras de aço não pode ser selecionada apenas com energia.
Mudanças na peça geralmente exigem mudanças em toda a linha de produção.
| Requisito do cliente | Configuração de linha afetada |
|---|---|
| Diâmetro da barra | Potência de indução, frequência, tamanho da bobina e guias |
| Comprimento da barra | Transportador e manuseio de materiais |
| Classe de aço | Aquecimento, processo de têmpera e revenimento |
| Temperatura de rolamento alvo | Capacidade de aquecimento e controle de temperatura |
| Taxa de produção | Velocidade da linha e potência de aquecimento por indução |
| Requisito de rolamento | Equipamento de laminação e sequência de processo |
| Propriedades mecânicas necessárias | Parâmetros de têmpera e revenimento |
| Equipamento de laminação existente | Interfaces mecânicas e elétricas |
| Layout de fábrica | Comprimento da linha e disposição do equipamento |
| Nível de automação | PLC, IHM, sensores e funções de dados |
Por exemplo, aumentar a velocidade da linha significa que cada seção da barra passa menos tempo dentro da bobina de indução. A capacidade de aquecimento necessária pode, portanto, ter que aumentar.
O aumento do diâmetro da barra altera tanto a massa que deve ser aquecida quanto a forma como a energia eletromagnética penetra no aço. Isso pode afetar o poder, frequência, comprimento de aquecimento e design da bobina ao mesmo tempo.
É por isso que a nossa abordagem se baseia na barra e processe primeiro, seguido pela seleção do equipamento.
Um cliente que esteja construindo uma nova planta pode exigir o aquecimento completo, linha de laminação e tratamento térmico. Outro cliente pode já ter um laminador e precisar apenas de um novo aquecimento por indução de alta potência ou seção de têmpera e revenido.
Ambos os tipos de projeto podem ser avaliados.
Ⅵ. Configuração de linha adicional
Automação e Controle de Processos
Os sistemas PLC e HMI podem coordenar a alimentação da barra, aquecimento, transmitir, resfriamento e outras etapas de produção. Funções de alarme, receitas operacionais e registros de processo podem ser adicionados de acordo com os requisitos do projeto.
Monitoramento de temperatura
A medição da temperatura pode ser organizada em pontos críticos, como a saída da seção de aquecimento por indução, antes da laminação ou durante o processo de têmpera.
Têmpera e Resfriamento
Arranjo de pulverização, a capacidade de refrigeração e os sistemas de circulação são selecionados de acordo com o tamanho da barra, grau de aço e o processo de tratamento térmico necessário.
Manuseamento de Materiais
Transportadores de rolos, mecanismos de transferência transversal, racks de carga e sistemas de descarga podem ser configurados de acordo com as dimensões das barras e o espaço da fábrica.
A linha pode ser avaliada para barras de aço e produtos longos similares que requerem aquecimento contínuo, trabalho a quente e posterior tratamento térmico. A adequação final depende do material, dimensões e requisitos do processo, em vez do nome do produto apenas.
Ⅶ. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
É 3000 kW a potência padrão para esta linha de produção?
Não. O 3000 O sistema kW é uma configuração real do projeto. A potência necessária é determinada a partir do tamanho da barra, grau de aço, temperatura de aquecimento, velocidade de produção e organização do processo.
Como é selecionada a frequência de aquecimento por indução?
A frequência é selecionada junto com o diâmetro da barra, profundidade de aquecimento necessária, densidade de potência e tempo de aquecimento. Seções transversais maiores e aplicações de aquecimento requerem atenção especial à diferença de temperatura entre a superfície e o núcleo.
O sistema de aquecimento por indução pode ser conectado a um laminador existente?
Sim. Onde for prático, a seção de aquecimento por indução pode ser projetada para integração com o transporte existente, equipamento de rolamento ou controle. O layout existente e a sequência do processo precisam ser revisados antes do projeto final.
A linha pode processar diferentes especificações de barra?
Uma linha de produção pode ser projetada em torno de uma faixa definida de tamanhos de barras, mas mudanças no diâmetro podem exigir guias diferentes, bobinas de indução ou receitas de processo. O alcance prático deve ser determinado durante a concepção do projeto.
Como o processo de têmpera e revenido é selecionado?
O processo depende do tipo de aço, dimensões da barra e propriedades finais exigidas. Os parâmetros de aquecimento e resfriamento devem, portanto, ser estabelecidos a partir das necessidades reais do produto, e não a partir de uma receita universal..
Solicite uma linha de processamento de barras de aço customizada
Se você está planejando um novo laminação a quente e têmpera de barra de aço & linha de têmpera, ou necessidade de atualizar a seção de aquecimento por indução de uma linha de produção existente, envie-nos suas informações básicas de barra e requisitos de produção.
Tamanho da barra + Material + Taxa de produção alvo + Processo necessário
A partir desses detalhes, a potência de aquecimento por indução, frequência, arranjo da bobina, o layout da linha e a configuração do tratamento térmico podem ser avaliados para o seu projeto.
Solicite uma Proposta Técnica →
Discuta sua linha de produção de barras de aço






