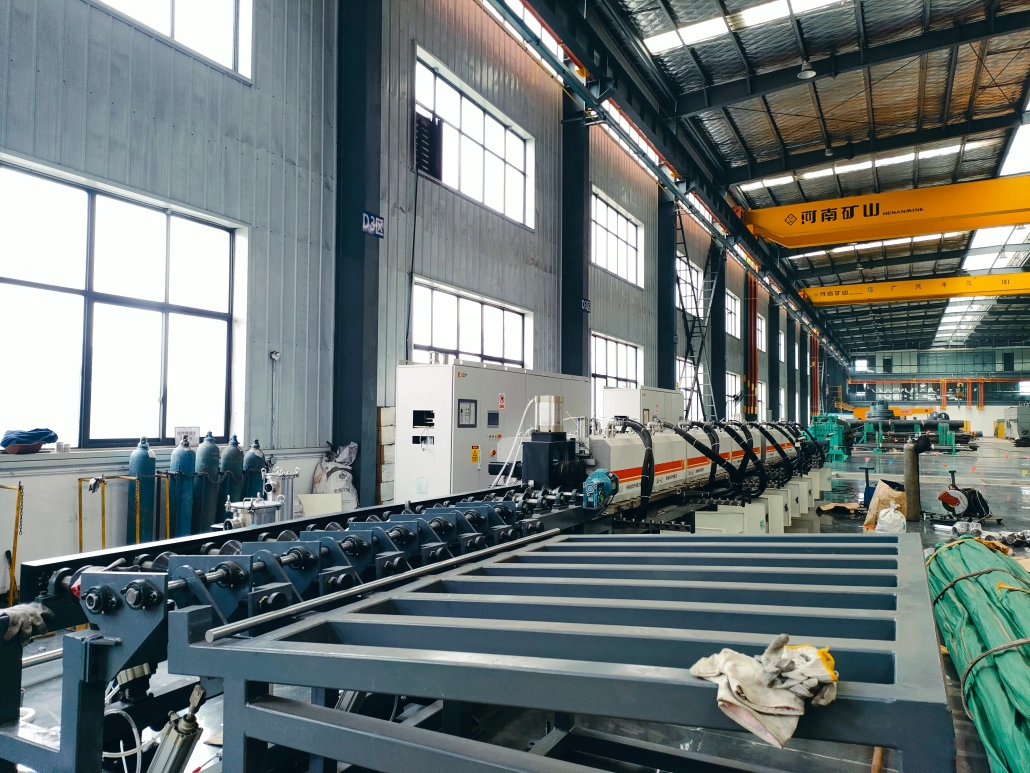
3000 دحرجة القضبان الفولاذية الساخنة, خط التخمير والتلطيف
Ⅰ. انظر إلى 3000 خط قضبان الصلب كيلوواط قيد التشغيل
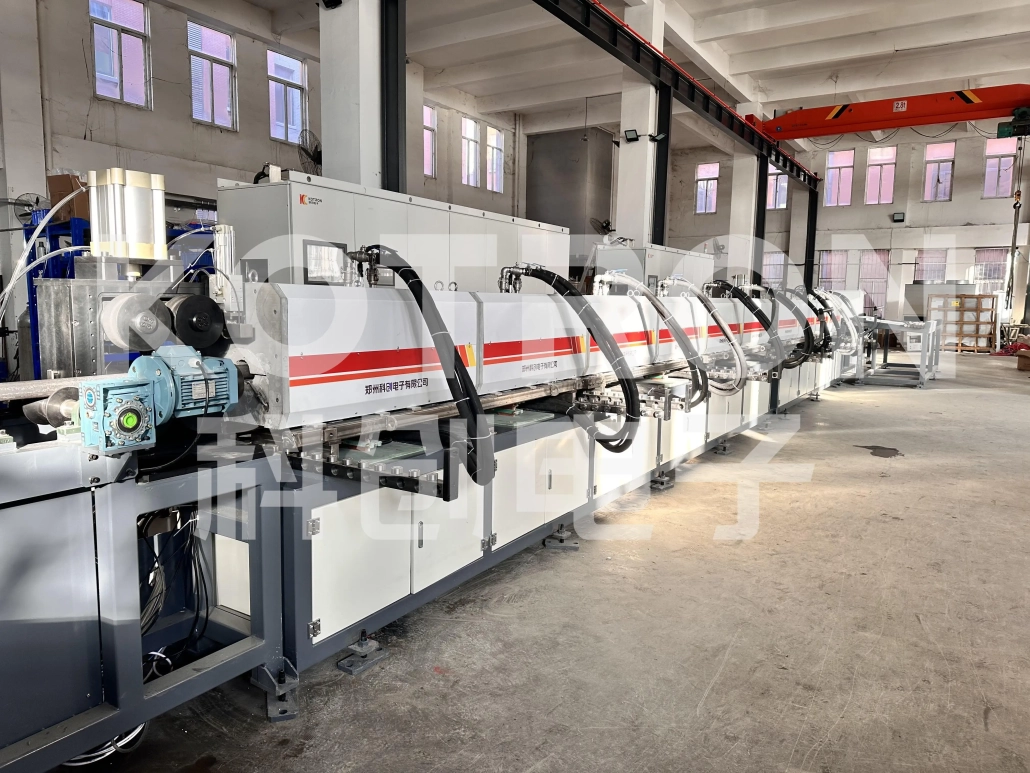
يُظهر الفيديو أحد أقسام التشغيل 3000 خط كيلوواط. يتم تغذية القضبان الفولاذية الطويلة بشكل مستمر من خلال نظام التسخين التعريفي, يتم تسخينها إلى درجة حرارة معالجة عالية ويتم نقلها تلقائيًا إلى المحطة التالية.
تمثل المعدات المرئية تكوين مشروع واحد بدلاً من آلة قياسية ثابتة.
لقطر شريط مختلف, درجة الصلب, عملية المتداول أو هدف الإنتاج, قدرة التدفئة التعريفي, ترتيب الملف, يمكن إعادة تصميم طول الناقل والمعدات النهائية.
Ⅱ. كيف يعمل خط الدرفلة على الساخن والمعالجة الحرارية للقضبان الفولاذية
يمكن ترتيب تسلسل الإنتاج النموذجي على النحو التالي::
1
تحميل الشريط
2
تغذية الأسطوانة
3
الحث من خلال التدفئة
4
المتداول الساخن
5
البرودة
6
التلطيف
7
التبريد
8
التفريغ
كل مرحلة لها وظيفة مختلفة.
الحث من خلال التدفئة يرفع درجة حرارة شريط الفولاذ قبل العمل الساخن. على عكس تصلب السطح, الهدف هنا هو تسخين جزء كبير من الشريط بحيث يكون توزيع درجة الحرارة مناسبًا لعملية الدرفلة التالية.
ثم يدخل الشريط الساخن إلى قسم الدرفلة الساخنة, حيث يتغير تشوه البلاستيك في أبعاده أو شكله حسب المنتج المطلوب.
بعد المتداول, يمكن أن يستمر الشريط في قسم التبريد والتلطيف. يتم استخدام التبريد والتلطيف اللاحق لدرجة الحرارة العالية لتطوير الخواص الميكانيكية المطلوبة للشريط أو المكون النهائي.
وبالتالي فإن العملية الكاملة تجمع بين هدفين مختلفين:
يتحكم الدرفلة على الساخن في الهندسة.
يتحكم التبريد والتلطيف في الحالة النهائية المعالجة بالحرارة.
درجة الحرارة الدقيقة, تعتمد طريقة التبريد وعملية التقسية على درجة الفولاذ, أبعاد الشريط وخصائص الهدف.
Ⅲ. المعدات الرئيسية في خط الإنتاج
يمكن بناء خط الإنتاج من عدة وحدات منسقة.
نظام التحميل والتخزين
يتم تحضير القضبان الطويلة ونقلها إلى خط الإنتاج. يمكن تحديد ترتيب التحميل وفقًا لطول الشريط, الوزن وطريقة الإنتاج.
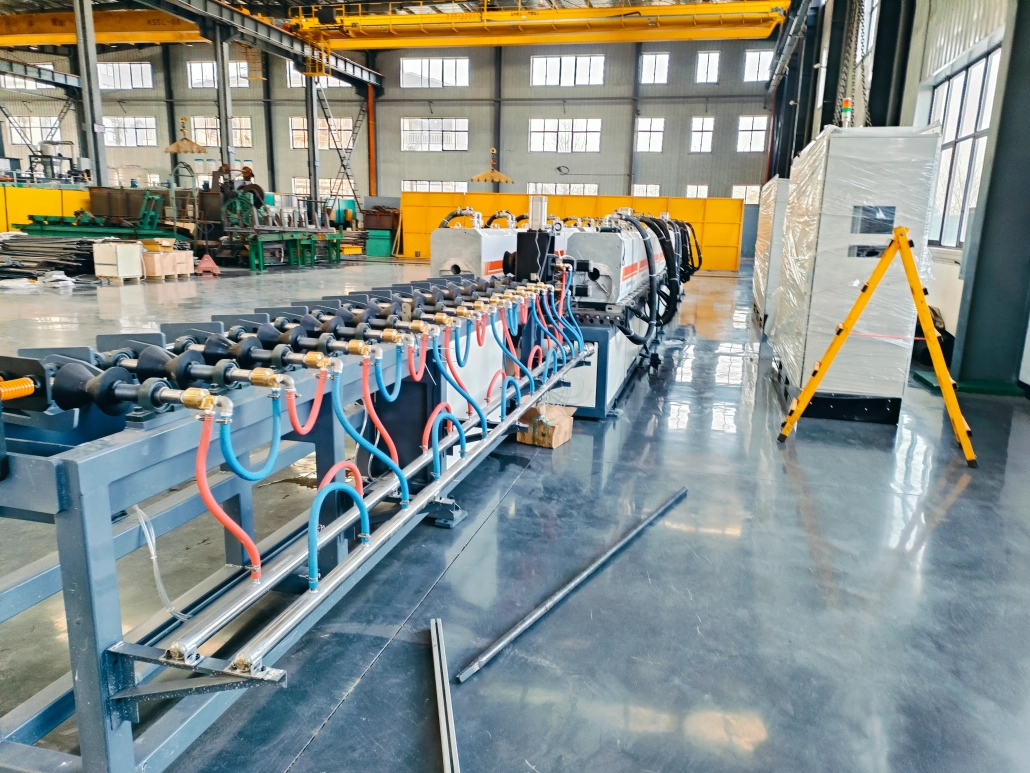
ناقل الأسطوانة
تقوم الأسطوانات بتوجيه القضبان عبر أقسام التسخين والمعالجة بسرعة يمكن التحكم فيها. يتم مطابقة طول الناقل وترتيب القيادة مع تخطيط المصنع ودورة الإنتاج.
نظام التسخين الحثي متعدد المراحل
يمكن ترتيب العديد من أقسام التسخين التعريفي على طول اتجاه الإنتاج. يتيح ذلك إدخال الطاقة المطلوبة تدريجيًا أثناء تحرك الشريط عبر الخط.
قياس درجة الحرارة
يمكن تثبيت مراقبة درجة الحرارة في مواقع مختارة للتحقق من حالة الشريط قبل أن يدخل في العملية التالية.
قسم الدرفلة على الساخن
يتم تكوين معدات التدحرج وفقًا لتغيير الأبعاد المطلوب, مواصفات الشريط والمنتج النهائي.
قسم التبريد
بعد التسخين أو المتداول, يمكن تطبيق التبريد المتحكم فيه وفقًا لعملية المعالجة الحرارية المحددة.
يتم إعادة تسخين الشريط المروي إلى حالة التقسية المطلوبة. يوفر التسخين الحثي طريقة يمكن التحكم بها لدمج هذه الخطوة في خط إنتاج مستمر.
التبريد والتفريغ
بعد هدأ, يتم تبريد المنتج ونقله خارج الخط للمعالجة أو التخزين اللاحق.
يمكن توفير الترتيب الكامل للمعدات أو دمجه وفقًا لنطاق المشروع الفعلي.
Ⅳ. 3000 نظام تسخين حثي عالي الطاقة كيلووات
يعتبر قسم التسخين الحثي أحد الأجزاء الرئيسية لهذا الخط.
في المشروع الموضح هنا, تصل قدرة التسخين التعريفي المثبتة 3000 كيلوواط. يتم استخدام هذا التكوين عالي الطاقة لتوفير الطاقة اللازمة للتسخين المستمر لقضبان الفولاذ الطويلة بسرعة خط الإنتاج.
تمر القضبان عبر ملفات الحث دون الاتصال المباشر بعنصر التسخين. يتم توليد الطاقة في الفولاذ نفسه عن طريق المجال الكهرومغناطيسي المتناوب.
لشريط الصلب من خلال التدفئة, ببساطة زيادة القوة لا يكفي.
ويجب أن تؤخذ في الاعتبار عدة عوامل معا:
لأن التسخين التعريفي يتأثر بالاختراق الكهرومغناطيسي والتوصيل الحراري, اختيار التردد مهم بشكل خاص عند تسخين مقاطع عرضية أكبر.
الهدف ليس جعل السطح ساخنًا قدر الإمكان. يجب أن يوفر النظام حالة درجة حرارة مناسبة لعملية الدرفلة أو المعالجة الحرارية التالية.
يمكن استخدام أنظمة التسخين التعريفي لدينا تحويل الطاقة IGBT والتحكم الرقمي DSP. اعتمادا على تكوين المشروع, معلمات التشغيل مثل الجهد, التيار, يمكن مراقبة الطاقة والتردد وتنسيقهما مع خط الإنتاج.
يمكن أيضًا دمج قياس درجة الحرارة والتحكم في سرعة الخط عند الحاجة.
3000 ولذلك ينبغي فهم كيلوواط كتكوين مشروع واحد, ليس كمعدل طاقة ثابت لكل خط من قضبان الفولاذ.
شريط أصغر أو أكبر, قد يتطلب معدل إنتاج مختلف أو عملية تسخين أخرى مجموعة مختلفة من الطاقة والتردد.
Ⅴ. مخصصة لحجم الشريط, المواد والقدرة الإنتاجية
لا يمكن اختيار خط معالجة قضبان الفولاذ من الطاقة وحدها.
غالبًا ما تتطلب التغييرات في قطعة العمل تغييرات في خط الإنتاج بأكمله.
| متطلبات العملاء | تكوين الخط متأثر |
|---|---|
| قطر البار | قوة الحث, التردد, حجم الملف والأدلة |
| طول الشريط | الناقل ومعالجة المواد |
| درجة الصلب | التسخين, عملية التبريد والتلطيف |
| درجة حرارة المتداول المستهدفة | قدرة التدفئة والتحكم في درجة الحرارة |
| معدل الإنتاج | سرعة الخط وقوة التسخين التعريفي |
| متطلبات المتداول | معدات المتداول وتسلسل العملية |
| الخواص الميكانيكية المطلوبة | معلمات التبريد والتلطيف |
| معدات المتداول الموجودة | واجهات ميكانيكية وكهربائية |
| تخطيط المصنع | طول الخط وترتيب المعدات |
| مستوى الأتمتة | بلك, واجهة المستخدم البشرية, أجهزة الاستشعار ووظائف البيانات |
على سبيل المثال, تعني زيادة سرعة الخط أن كل قسم من الشريط يقضي وقتًا أقل داخل ملف الحث. وبالتالي قد يتعين زيادة قدرة التدفئة المطلوبة.
تؤدي زيادة قطر القضيب إلى تغيير الكتلة التي يجب تسخينها والطريقة التي تخترق بها الطاقة الكهرومغناطيسية الفولاذ. وهذا قد يؤثر على السلطة, التردد, طول التسخين وتصميم الملف في نفس الوقت.
ولهذا السبب يعتمد نهجنا على الشريط والعملية أولاً, تليها اختيار المعدات.
قد يحتاج العميل الذي يقوم ببناء مصنع جديد إلى التدفئة الكاملة, خط المتداول والمعالجة الحرارية. قد يكون لدى عميل آخر مصنع درفلة بالفعل ويحتاج فقط إلى قسم تسخين أو تبريد وتلطيف جديد عالي الطاقة.
يمكن تقييم كلا النوعين من المشاريع.
Ⅵ. تكوين خط إضافي
الأتمتة والتحكم في العمليات
يمكن لأنظمة PLC وHMI تنسيق تغذية القضبان, التسخين, نقل, التبريد وخطوات الإنتاج الأخرى. وظائف التنبيه, يمكن إضافة وصفات التشغيل وسجلات العمليات وفقًا لمتطلبات المشروع.
مراقبة درجة الحرارة
يمكن ترتيب قياس درجة الحرارة عند النقاط الحرجة مثل مخرج قسم التسخين التعريفي, قبل المتداول أو أثناء عملية التقسية.
التبريد والتبريد
ترتيب الرش, يتم اختيار سعة التبريد وأنظمة التداول وفقًا لحجم القضيب, درجة الصلب وعملية المعالجة الحرارية المطلوبة.
معالجة المواد
الناقلات الدوارة, آليات النقل العرضية, يمكن تكوين رفوف التحميل وأنظمة التفريغ حول أبعاد الشريط ومساحة المصنع.
يمكن تقييم الخط بالنسبة لقضبان الفولاذ والمنتجات الطويلة المماثلة التي تتطلب تسخينًا مستمرًا, العمل الساخن والمعالجة الحرارية اللاحقة. الملاءمة النهائية تعتمد على المادة, الأبعاد ومتطلبات العملية بدلاً من اسم المنتج وحده.
Ⅶ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
يكون 3000 كيلوواط الطاقة القياسية لخط الإنتاج هذا?
لا. ثم يقوم 3000 نظام كيلوواط هو تكوين المشروع الفعلي. يتم تحديد الطاقة المطلوبة من حجم الشريط, درجة الصلب, درجة حرارة التسخين, سرعة الإنتاج وترتيب العملية.
كيف يتم اختيار تردد التسخين التعريفي؟?
يتم تحديد التردد مع قطر الشريط, العمق المطلوب للتسخين, كثافة الطاقة ووقت التسخين. تتطلب المقاطع العرضية الأكبر وتطبيقات التسخين اهتمامًا خاصًا باختلاف درجة الحرارة بين السطح والقلب.
هل يمكن توصيل نظام التسخين التعريفي بمطحنة الدرفلة الموجودة؟?
نعم. حيث العملي, يمكن تصميم قسم التسخين التعريفي للتكامل مع وسائل النقل الموجودة, معدات المتداول أو التحكم. يجب مراجعة التخطيط الحالي وتسلسل العملية قبل التصميم النهائي.
يمكن للخط معالجة مواصفات شريطية مختلفة?
يمكن تصميم خط الإنتاج حول نطاق محدد من أحجام القضبان, لكن التغييرات في القطر قد تتطلب أدلة مختلفة, ملفات الحث أو وصفات العملية. وينبغي تحديد النطاق العملي أثناء تصميم المشروع.
كيف يتم اختيار عملية التبريد والتلطيف?
تعتمد العملية على درجة الفولاذ, أبعاد الشريط والخصائص النهائية المطلوبة. ولذلك ينبغي تحديد معايير التدفئة والتبريد بناءً على متطلبات المنتج الفعلية وليس من خلال وصفة عالمية.
اطلب خط معالجة قضبان فولاذية مخصصًا
إذا كنت تخطط لجديد شريط الصلب المتداول الساخنة والتبريد & خط التقسية, أو تحتاج إلى ترقية قسم التسخين التعريفي لخط الإنتاج الحالي, أرسل لنا معلومات الشريط الأساسية ومتطلبات الإنتاج.
حجم الشريط + مادة + معدل الإنتاج المستهدف + العملية المطلوبة
من هذه التفاصيل, قوة التدفئة التعريفي, التردد, ترتيب الملف, يمكن تقييم تخطيط الخط وتكوين المعالجة الحرارية لمشروعك.