3000 รีดร้อนแท่งเหล็กกิโลวัตต์, สายการชุบแข็งและอบแข็ง
Ⅰ. ดูที่ 3000 kW Steel Bar Line กำลังทำงานอยู่
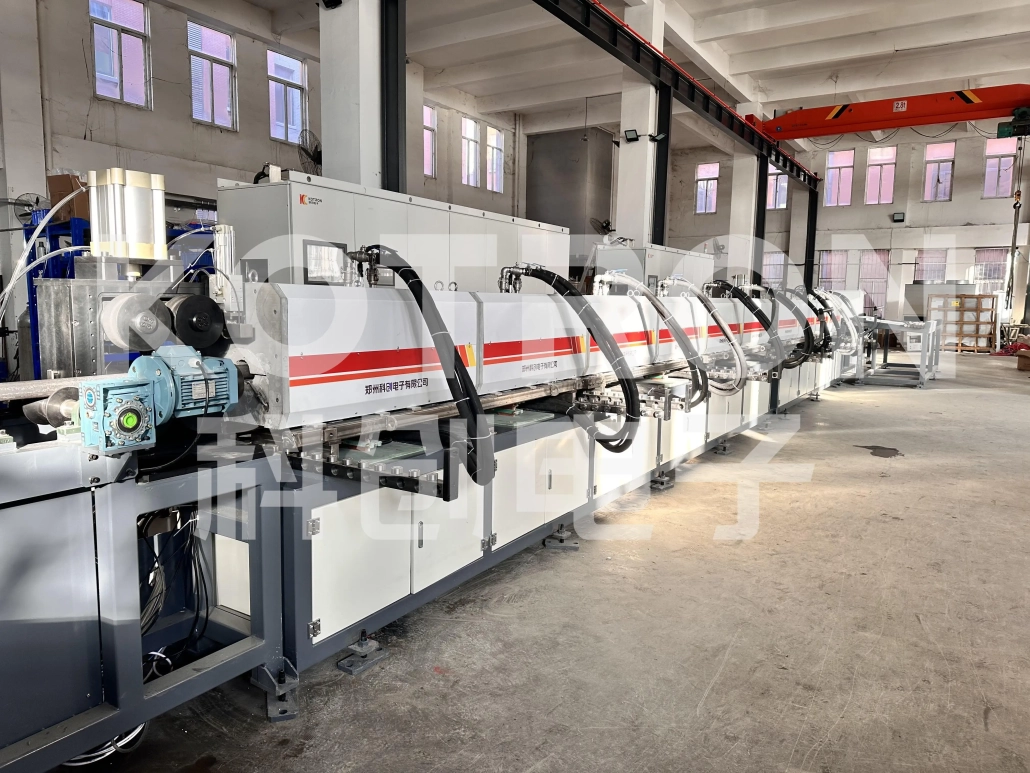
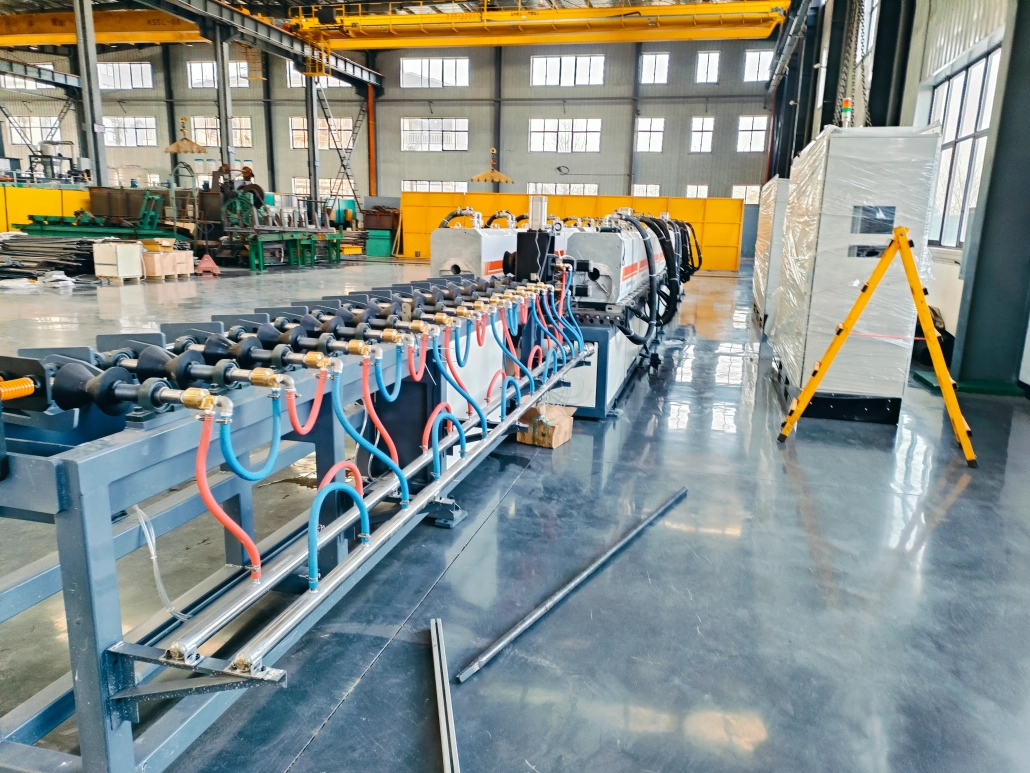
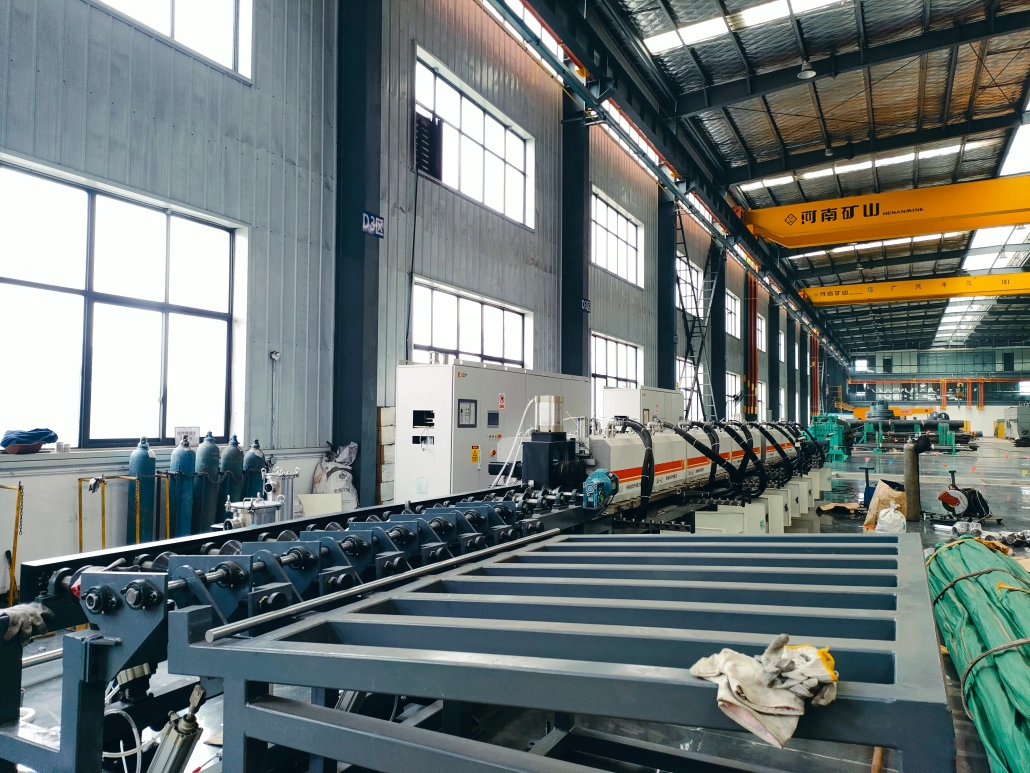
วิดีโอแสดงส่วนปฏิบัติการส่วนหนึ่งของ 3000 สายกิโลวัตต์. เหล็กเส้นยาวจะถูกป้อนอย่างต่อเนื่องผ่านระบบทำความร้อนแบบเหนี่ยวนำ, ให้ความร้อนจนถึงอุณหภูมิการประมวลผลสูงและถ่ายโอนไปยังสถานีต่อไปนี้โดยอัตโนมัติ.
อุปกรณ์ที่มองเห็นได้แสดงถึงโครงร่างโครงการเดียวแทนที่จะเป็นเครื่องจักรมาตรฐานแบบตายตัว.
สำหรับเส้นผ่านศูนย์กลางแท่งที่แตกต่างกัน, เกรดเหล็ก, กระบวนการรีดหรือเป้าหมายการผลิต, ความจุความร้อนเหนี่ยวนำ, การจัดวางขดลวด, ความยาวสายพานลำเลียงและอุปกรณ์ปลายน้ำสามารถออกแบบใหม่ได้ทั้งหมด.
Ⅱ. วิธีการทำงานของสายการรีดร้อนและการบำบัดความร้อนของแท่งเหล็ก
สามารถจัดลำดับการผลิตโดยทั่วไปได้ดังนี้:
1
กำลังโหลดบาร์
2
การให้อาหารลูกกลิ้ง
3
การเหนี่ยวนำความร้อนผ่าน
4
รีดร้อน
5
การดับร้อน
6
การอบม
7
การระบายความร้อน
8
กำลังขนถ่าย
แต่ละขั้นตอนมีหน้าที่ที่แตกต่างกัน.
การเหนี่ยวนำผ่านความร้อน จะเพิ่มอุณหภูมิของเหล็กเส้นก่อนทำงานร้อน. ต่างจากการชุบแข็งพื้นผิว, วัตถุประสงค์คือการให้ความร้อนแก่ส่วนสำคัญของแท่งเพื่อให้การกระจายอุณหภูมิเหมาะสมกับกระบวนการรีดต่อไปนี้.
แถบทำความร้อนจะเข้าสู่ ส่วนการรีดร้อน, โดยที่การเสียรูปของพลาสติกจะเปลี่ยนขนาดหรือรูปร่างตามผลิตภัณฑ์ที่ต้องการ.
หลังจากกลิ้งแล้ว, บาร์สามารถต่อเข้าสู่ ส่วนการดับและแบ่งเบาบรรเทา. การชุบแข็งและการอบคืนตัวที่อุณหภูมิสูงตามมาจะถูกนำมาใช้เพื่อพัฒนาคุณสมบัติทางกลที่จำเป็นสำหรับแท่งหรือส่วนประกอบสุดท้าย.
กระบวนการที่สมบูรณ์จึงรวมวัตถุประสงค์สองประการที่แตกต่างกันเข้าด้วยกัน:
การรีดร้อนควบคุมรูปทรง.
การชุบและแบ่งเบาบรรเทาจะควบคุมสภาวะที่ได้รับความร้อนขั้นสุดท้าย.
อุณหภูมิที่แน่นอน, วิธีการทำความเย็นและกระบวนการแบ่งเบาบรรเทาขึ้นอยู่กับเกรดเหล็ก, ขนาดแท่งและคุณสมบัติเป้าหมาย.
Ⅲ. อุปกรณ์หลักในสายการผลิต
สามารถสร้างสายการผลิตได้จากโมดูลที่มีการประสานงานหลายโมดูล.
ระบบโหลดและจัดเก็บ
เหล็กเส้นยาวได้รับการจัดเตรียมและขนย้ายเข้าสู่สายการผลิต. สามารถเลือกการจัดเรียงการโหลดได้ตามความยาวของแท่ง, น้ำหนักและวิธีการผลิต.
ลูกกลิ้งลำเลียง
ลูกกลิ้งจะนำทางแท่งชิ้นงานผ่านส่วนการทำความร้อนและการประมวลผลด้วยความเร็วที่ควบคุมได้. ความยาวสายพานลำเลียงและการจัดเรียงตัวขับเคลื่อนสอดคล้องกับโครงร่างของโรงงานและรอบการผลิต.
ระบบทำความร้อนแบบเหนี่ยวนำหลายขั้นตอน
สามารถจัดเรียงส่วนทำความร้อนแบบเหนี่ยวนำได้หลายส่วนตามทิศทางการผลิต. ซึ่งช่วยให้สามารถป้อนพลังงานที่ต้องการได้อย่างต่อเนื่องในขณะที่แท่งเคลื่อนผ่านเส้น.
การวัดอุณหภูมิ
สามารถติดตั้งการตรวจวัดอุณหภูมิในตำแหน่งที่เลือกเพื่อตรวจสอบสภาพของแท่งก่อนที่จะเข้าสู่กระบวนการถัดไป.
ส่วนรีดร้อน
อุปกรณ์รีดได้รับการกำหนดค่าตามการเปลี่ยนแปลงขนาดที่ต้องการ, ข้อมูลจำเพาะของแท่งและผลิตภัณฑ์ขั้นสุดท้าย.
ส่วนการดับ
หลังจากทำความร้อนหรือกลิ้งแล้ว, การระบายความร้อนแบบควบคุมสามารถนำไปใช้ตามกระบวนการบำบัดความร้อนที่เลือก.
ส่วนการแบ่งเบาบรรเทาการเหนี่ยวนำ
แท่งที่ดับแล้วจะถูกทำให้ร้อนอีกครั้งจนถึงสภาวะการแบ่งเบาบรรเทาที่ต้องการ. การทำความร้อนแบบเหนี่ยวนำเป็นวิธีที่สามารถควบคุมได้ในการรวมขั้นตอนนี้เข้ากับสายการผลิตแบบต่อเนื่อง.
การระบายความร้อนและการขนถ่าย
หลังจากแบ่งเบาบรรเทา, ผลิตภัณฑ์จะถูกทำให้เย็นลงและขนย้ายออกจากสายการผลิตเพื่อนำไปแปรรูปหรือจัดเก็บในภายหลัง.
คุณสามารถจัดหาหรือรวมการจัดเตรียมอุปกรณ์ทั้งหมดตามขอบเขตโครงการจริงได้.
Ⅳ. 3000 ระบบทำความร้อนแบบเหนี่ยวนำกำลังสูงกิโลวัตต์
ส่วนการทำความร้อนแบบเหนี่ยวนำเป็นส่วนสำคัญของสายการผลิตนี้.
ในโครงการที่แสดงไว้ที่นี่, ความจุความร้อนเหนี่ยวนำที่ติดตั้งถึง 3000 กิโลวัตต์ (kW). การกำหนดค่ากำลังสูงนี้ใช้เพื่อจัดหาพลังงานที่จำเป็นสำหรับการทำความร้อนอย่างต่อเนื่องของเหล็กเส้นยาวที่ความเร็วของสายการผลิต.
แท่งจะผ่านขดลวดเหนี่ยวนำโดยไม่ต้องสัมผัสโดยตรงกับองค์ประกอบความร้อน. พลังงานถูกสร้างขึ้นในตัวเหล็กเองโดยสนามแม่เหล็กไฟฟ้ากระแสสลับ.
สำหรับเหล็กเส้นผ่านการให้ความร้อน, อย่างง่าย พลังที่เพิ่มขึ้น ไม่เพียงพอ.
ต้องพิจารณาปัจจัยหลายประการร่วมกัน:
เนื่องจากการเหนี่ยวนำความร้อนได้รับผลกระทบจากการแทรกซึมของแม่เหล็กไฟฟ้าและการนำความร้อน, การเลือกความถี่ มีความสำคัญอย่างยิ่งเมื่อให้ความร้อนกับหน้าตัดที่ใหญ่ขึ้น.
จุดมุ่งหมายคือไม่ทำให้พื้นผิวร้อนเท่าที่จะเป็นไปได้. ระบบจะต้องมีสภาวะอุณหภูมิที่เหมาะสมกับกระบวนการรีดหรืออบชุบความร้อนดังต่อไปนี้.
ระบบทำความร้อนเหนี่ยวนำของเราสามารถใช้ได้ การแปลงพลังงาน IGBT และการควบคุมแบบดิจิตอล DSP. ขึ้นอยู่กับการกำหนดค่าโครงการ, พารามิเตอร์การทำงาน เช่น แรงดันไฟฟ้า, กระแสไฟฟ้า, สามารถตรวจสอบและประสานงานด้านกำลังและความถี่กับสายการผลิตได้.
การวัดอุณหภูมิและการควบคุมความเร็วของสายสามารถรวมเข้าด้วยกันได้เมื่อจำเป็น.
3000 กิโลวัตต์จึงควรเข้าใจว่าเป็นโครงร่างโครงการเดียว, ไม่ใช่อัตรากำลังคงที่สำหรับเส้นเหล็กเส้นทุกเส้น.
แถบเล็กหรือใหญ่กว่า, อัตราการผลิตที่แตกต่างกันหรือกระบวนการทำความร้อนอื่นอาจต้องใช้พลังงานและความถี่ที่แตกต่างกัน.
Ⅴ. ปรับแต่งสำหรับขนาดบาร์, วัสดุและกำลังการผลิต
ไม่สามารถเลือกสายการผลิตเหล็กเส้นได้จากกำลังเพียงอย่างเดียว.
การเปลี่ยนแปลงชิ้นงานมักต้องมีการเปลี่ยนแปลงทั่วทั้งสายการผลิต.
| ความต้องการของลูกค้า | การกำหนดค่าบรรทัดได้รับผลกระทบ |
|---|---|
| เส้นผ่านศูนย์กลางแท่ง | กำลังเหนี่ยวนำ, ความถี่, ขนาดคอยล์และคำแนะนำ |
| ความยาวบาร์ | การลำเลียงและการขนถ่ายวัสดุ |
| เกรดเหล็ก | การให้ความร้อน, กระบวนการดับและแบ่งเบาบรรเทา |
| อุณหภูมิกลิ้งเป้าหมาย | ความจุความร้อนและการควบคุมอุณหภูมิ |
| อัตราการผลิต | ความเร็วของสายและพลังงานความร้อนเหนี่ยวนำ |
| ความต้องการกลิ้ง | อุปกรณ์การกลิ้งและลำดับกระบวนการ |
| คุณสมบัติทางกลที่จำเป็น | พารามิเตอร์การชุบและแบ่งเบาบรรเทา |
| อุปกรณ์กลิ้งที่มีอยู่ | อินเทอร์เฟซเครื่องกลและไฟฟ้า |
| เค้าโครงโรงงาน | ความยาวสายและการจัดเรียงอุปกรณ์ |
| ระดับการทำงานอัตโนมัติ | PLC, เอชเอ็มไอ, เซ็นเซอร์และฟังก์ชันข้อมูล |
ตัวอย่างเช่น, การเพิ่มความเร็วของเส้นหมายความว่าแต่ละส่วนของแท่งใช้เวลาภายในขดลวดเหนี่ยวนำน้อยลง. ความสามารถในการทำความร้อนที่ต้องการจึงอาจต้องเพิ่มขึ้น.
การเพิ่มเส้นผ่านศูนย์กลางของแท่งเหล็กจะเปลี่ยนทั้งมวลที่ต้องให้ความร้อนและวิธีที่พลังงานแม่เหล็กไฟฟ้าแทรกซึมเข้าไปในเหล็ก. สิ่งนี้อาจส่งผลต่อพลังงาน, ความถี่, ความยาวความร้อนและการออกแบบคอยล์ในเวลาเดียวกัน.
นี่คือเหตุผลว่าทำไมแนวทางของเราจึงยึดตาม บาร์และดำเนินการก่อน, ตามด้วยการเลือกอุปกรณ์.
ลูกค้าที่สร้างโรงงานใหม่อาจต้องใช้ระบบทำความร้อนทั้งหมด, สายการรีดและการรักษาความร้อน. ลูกค้ารายอื่นอาจมีโรงรีดอยู่แล้ว และต้องการเพียงส่วนทำความร้อนแบบเหนี่ยวนำกำลังสูงหรือการชุบและแบ่งเบาบรรเทาใหม่เท่านั้น.
สามารถประเมินโครงการทั้งสองประเภทได้.
Ⅵ. การกำหนดค่าบรรทัดเพิ่มเติม
ระบบอัตโนมัติและการควบคุมกระบวนการ
ระบบ PLC และ HMI สามารถประสานการป้อนแท่งได้, การให้ความร้อน, การลำเลียง, การทำความเย็นและขั้นตอนการผลิตอื่นๆ. ฟังก์ชั่นปลุก, สามารถเพิ่มสูตรการปฏิบัติงานและบันทึกกระบวนการได้ตามความต้องการของโครงการ.
การตรวจสอบอุณหภูมิ
สามารถจัดเตรียมการวัดอุณหภูมิได้ที่จุดวิกฤติ เช่น ช่องทางออกของส่วนทำความร้อนแบบเหนี่ยวนำ, ก่อนรีดหรือระหว่างกระบวนการแบ่งเบาบรรเทา.
การชุบแข็งและการทำความเย็น
การจัดสเปรย์, ความสามารถในการทำความเย็นและระบบหมุนเวียนจะถูกเลือกตามขนาดแท่ง, เกรดเหล็กและกระบวนการอบชุบที่ต้องการ.
การจัดการวัสดุ
ลูกกลิ้งลำเลียง, กลไกการถ่ายโอนตามขวาง, ชั้นวางขนถ่ายและระบบขนถ่ายสามารถกำหนดค่าตามขนาดแท่งและพื้นที่โรงงาน.
สามารถประเมินสายการผลิตสำหรับเหล็กเส้นและผลิตภัณฑ์ขนาดยาวที่คล้ายกันซึ่งต้องการความร้อนอย่างต่อเนื่อง, การทำงานที่ร้อนและการบำบัดความร้อนในภายหลัง. ความเหมาะสมขั้นสุดท้ายขึ้นอยู่กับวัสดุ, ขนาดและข้อกำหนดกระบวนการมากกว่าชื่อผลิตภัณฑ์เพียงอย่างเดียว.
Ⅶ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
เป็น 3000 kW ซึ่งเป็นกำลังมาตรฐานสำหรับสายการผลิตนี้?
ไม่ใช่. หลักการ 3000 ระบบกิโลวัตต์คือการกำหนดค่าโครงการจริงอย่างหนึ่ง. กำลังไฟฟ้าที่ต้องการจะพิจารณาจากขนาดแท่ง, เกรดเหล็ก, อุณหภูมิการให้ความร้อน, ความเร็วในการผลิตและการจัดกระบวนการ.
ความถี่การทำความร้อนแบบเหนี่ยวนำถูกเลือกอย่างไร?
เลือกความถี่ร่วมกับเส้นผ่านศูนย์กลางแท่ง, ความลึกของความร้อนที่ต้องการ, ความหนาแน่นของพลังงานและเวลาการให้ความร้อน. หน้าตัดที่ใหญ่ขึ้นและการให้ความร้อนผ่านต้องให้ความสนใจเป็นพิเศษกับความแตกต่างของอุณหภูมิระหว่างพื้นผิวและแกน.
สามารถเชื่อมต่อระบบทำความร้อนแบบเหนี่ยวนำกับโรงรีดที่มีอยู่ได้หรือไม่?
ได้. ในทางปฏิบัติ, ส่วนการทำความร้อนแบบเหนี่ยวนำสามารถออกแบบให้ใช้งานร่วมกับการลำเลียงที่มีอยู่ได้, อุปกรณ์กลิ้งหรือควบคุม. เค้าโครงและลำดับกระบวนการที่มีอยู่จะต้องได้รับการตรวจสอบก่อนการออกแบบขั้นสุดท้าย.
สายการผลิตสามารถประมวลผลข้อกำหนดเฉพาะของแท่งที่แตกต่างกันได้หรือไม่?
สายการผลิตสามารถออกแบบตามขนาดแท่งที่กำหนดได้, แต่การเปลี่ยนแปลงเส้นผ่านศูนย์กลางอาจต้องใช้คำแนะนำที่แตกต่างกัน, ขดลวดเหนี่ยวนำหรือสูตรกระบวนการ. ควรกำหนดขอบเขตการใช้งานจริงในระหว่างการออกแบบโครงการ.
มีการคัดเลือกกระบวนการดับและแบ่งเบาบรรเทาอย่างไร?
กระบวนการขึ้นอยู่กับเกรดเหล็ก, ขนาดแท่งและคุณสมบัติสุดท้ายที่จำเป็น. ดังนั้นควรกำหนดพารามิเตอร์การทำความร้อนและความเย็นจากข้อกำหนดผลิตภัณฑ์จริง แทนที่จะกำหนดจากสูตรสากล.
ขอสายการผลิตเหล็กเส้นแบบกำหนดเอง
หากคุณกำลังวางแผนใหม่ เหล็กเส้นรีดร้อนและดับ & เส้นแบ่งเบาบรรเทา, หรือจำเป็นต้องอัพเกรดส่วนการทำความร้อนแบบเหนี่ยวนำของสายการผลิตที่มีอยู่, ส่งข้อมูลแท่งพื้นฐานและข้อกำหนดการผลิตของคุณมาให้เรา.
ขนาดบาร์ + วัสดุ + อัตราการผลิตเป้าหมาย + กระบวนการที่จำเป็น
จากรายละเอียดเหล่านี้, พลังงานความร้อนเหนี่ยวนำ, ความถี่, การจัดวางขดลวด, เค้าโครงเส้นและการกำหนดค่าการบำบัดความร้อนสามารถประเมินได้สำหรับโครงการของคุณ.
ขอข้อเสนอทางเทคนิค →
หารือเกี่ยวกับสายการผลิตเหล็กเส้นของคุณ