Automatische Induktionshärtungs- und Anlasstraße für Kettengliederlauf
Ⅰ. Track-Link-Wärmebehandlungslinie in Betrieb
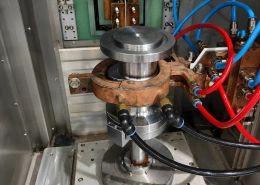
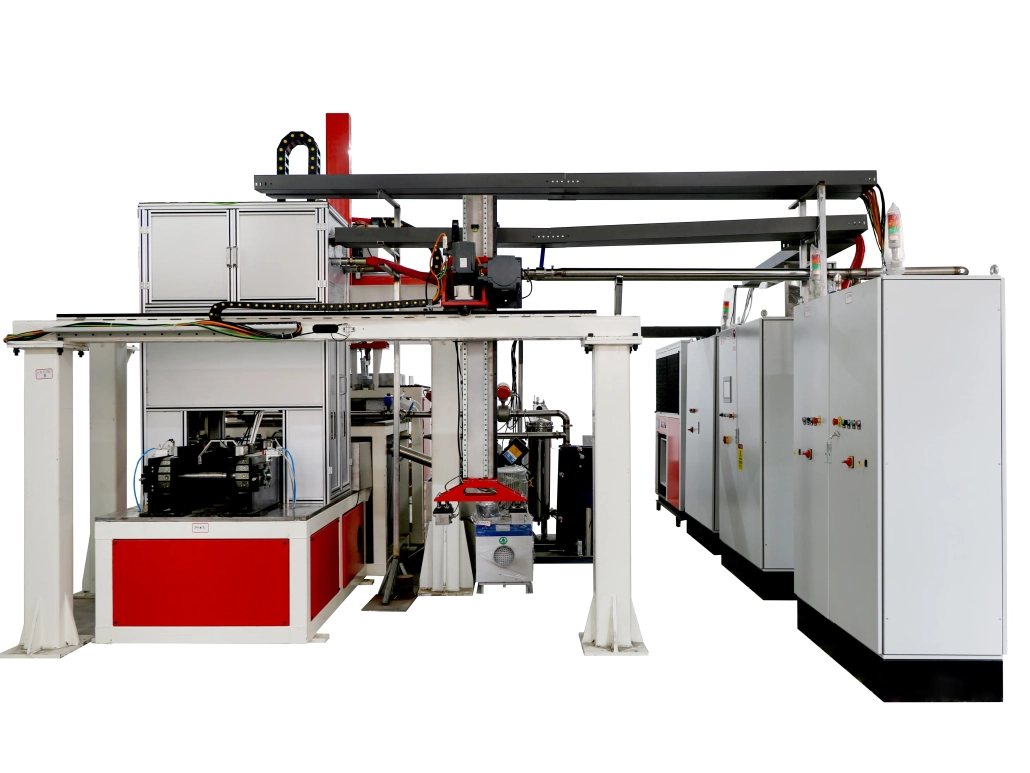
Die Clips zeigen die automatischen Raupenkettenglieder während des gesamten Wärmebehandlungsprozesses – der Portalbeladung, Induktionsheizen, Abschrecken, Temperieren und Entladen. Die vertikale Nahaufnahme konzentriert sich auf den Härtebereich mit zwei Stationen.
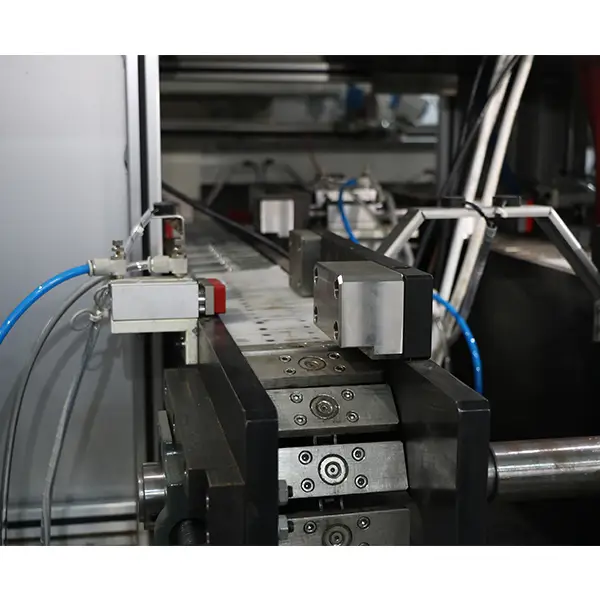
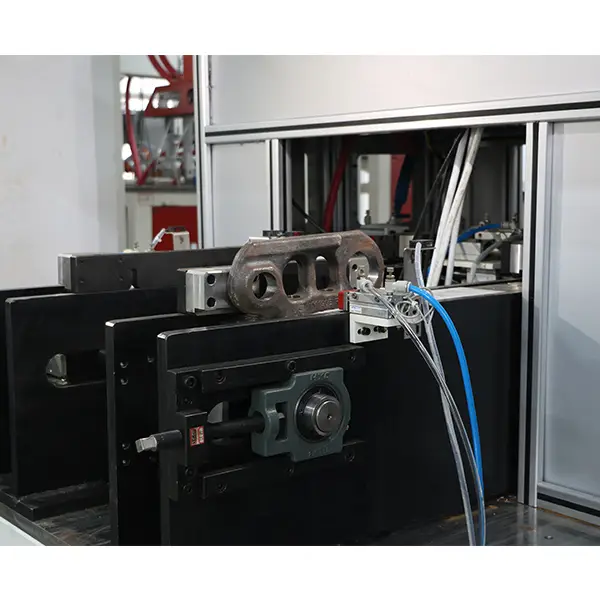
Gleisverbindungen bewegen sich in einer kontinuierlichen Abfolge von Station zu Station, ohne manuelle Handhabung zwischen den Schritten.
Ⅱ. How the Automatic Heat Treatment Line Works
This system is built as a complete production line, not a standalone hardening machine. The project brings together:
— One double-station intelligent induction hardening machine
— Tempering equipment
— Auxiliary automation equipment
— Gantry automatic loading
— Workpiece transfer
— Automatic counting
— Automatic unloading
— Energy and quality control analysis
The line connects with the unloading section of the upstream double-side milling process, so workpieces continue directly into heat treatment. The main production sequence is:
Double-Side Milling → Line Transfer → Gantry Loading → Induction Heating → Quenching → Tempering → Cooling → Counting → Unloading
After the track links enter the line, the gantry loading system places them at the hardening station. The tread then passes through Induktionsheizen und Abschrecken. Gehärtete Teile werden vor dem Zählen und Entladen weiter angelassen und abgekühlt, alles als ein automatischer Produktionsablauf koordiniert.
Ⅲ. Doppelstationsbearbeitung für links- und rechte Kettenglieder
Die Härtesektion verwendet eine Doppelstationskonfiguration. Links- und rechte Gleisglieder werden in einem Takt geladen und gleichzeitig bearbeitet. Die beiden Teile werden einmal gespannt und führen gleichzeitig die erforderliche Bearbeitung durch.
Diese Anordnung basiert auf den Produktionseigenschaften von Raupenkettengliedern. Jeder ging- und das rechte Paar wird als ein Werkstücksatz und nicht als zwei separate eigenständige Vorgänge behandelt.
Die Linie verarbeitet auch Gleisglieder mit unterschiedlichen Teilungen innerhalb des jeweiligen Verarbeitungsbereichs. Werkzeug- und Prozesseinstellungen werden auf das zu fertigende Werkstück abgestimmt.
Ⅳ. Induktionshärten und Anlassen der Kettenglied-Lauffläche
Die Lauffläche – die Lauffläche – ist der Hauptbereich, den diese Linie behandelt. Im Dienst, Die Oberfläche sieht wiederholten Kontakt, Verschleiß und Stöße. Induktionshärten stärkt diese Arbeitsfläche, während der Rest der Komponente unbehandelt bleibt.
Der Prozess beginnt mit der mittelfrequenten Induktionserwärmung der Lauffläche. Sobald der gewünschte Bereich die Temperatur erreicht hat, Das Werkstück gelangt in die Abschrecken Stufe für schnelles Abkühlen und Oberflächenhärten.
Der Prozess endet nicht beim Abschrecken. Die gehärtete Kettenverbindung setzt sich fort Anlassen Sektion, gefolgt vom Abkühlen nach dem Tempern. Härten und Anlassen sind daher in derselben automatischen Linie integriert.
Die vollständige Sequenz ist:
Induktionserwärmung → Abschrecken → Anlassen → Abkühlen
Dadurch unterscheidet sich die Funktion der Linie von einer herkömmlichen Einzweck-Induktionshärtemaschine.
Ⅴ. Mittelfrequenz-Induktionserwärmung DSP
Der Härtebereich verwendet DSP-gesteuerte Mittelfrequenz-Induktionserwärmung Ausrüstung. Die digitale DSP-Steuerung verwaltet den Heizvorgang, Die Leistung wird über das Programm eingestellt und bei Bedarf manuell angepasst.
Durch Mittelfrequenzerwärmung wird die Lauffläche der Kettenglieder vor dem Abschrecken auf Temperatur gebracht. Die Induktionsstromversorgung arbeitet zusammen mit der Härtemaschine und der automatischen Liniensteuerung, nicht als eigenständige Heizeinheit. Siehe die Mittelfrequenz-Induktionsheizsystem Seite für den Netzteilbereich.
Für wiederholte Produktion, Heizparameter werden in den programmierten Prozess einbezogen, So bleibt die Heizphase mit der Beladung koordiniert, Positionierung, Abschrecken und anschließendes Anlassen.
Ⅵ. Technische Konfiguration und Prozessüberwachung
Die folgende Tabelle beschreibt den Strom XZZ-300kW-Doppelstation-Konfiguration für automatische Härtungsprojekte.
| Artikel | Konfiguration |
|---|---|
| Ausstattung | Automatische Doppelstationshärteanlage XZZ-300kW |
| Härtemaschine | 1 Intelligente Doppelstations-Induktionshärtemaschine |
| Anlassen | Temperiergeräte |
| Lademethode | Automatisches Laden des Portals |
| Heizmethode | Mittelfrequenz-Induktionserwärmung DSP |
| Werkstück | Raupenkettenverbindung |
| Behandelter Bereich | Track-Link-Profil / Lauffläche |
| Verarbeitungsvereinbarung | Links- und rechte Gleisverbindungen gleichzeitig verarbeitet |
| Spannen | Links- und Rechtsglieder mit einem Spannzyklus fertiggestellt |
| Hauptfunktionen | Laden, Erwärmen, Abschrecken, Anlassen, Zählen und Entladen |
| Upstream-Verbindung | Kann mit dem Entladebereich des Doppelseitenfräsprozesses verbunden werden |
| Qualitätsüberwachung | Analysesystem für Energie- und Qualitätskontrolle |
Die Bezeichnung XZZ-300kW bezieht sich auf diese Projektkonfiguration und sollte nicht als feste Spezifikation für jede Wärmebehandlungslinie für Gleisverbindungen betrachtet werden. Weitere werkstückspezifische Zeilen, wie die Automatische Zahnrad-Induktionshärtemaschine, verfolgen den gleichen Ansatz zur Anpassung der Werkzeug- und Prozesseinstellungen an das Werkstück.
Energie- und Qualitätskontrolle. Die Linie verfügt über ein Energie- und Qualitätskontrollanalysesystem, das den Induktionshärtungsprozess während der Produktion überwacht. Auf einer kontinuierlich laufenden Linie, Dies zeigt die Stabilität und Konsistenz der Heizphase über wiederholte Zyklen hinweg an. Das Überwachungssystem ist Teil der Linie selbst, kein separater manueller Inspektionsschritt.
Ⅶ. Häufig gestellte Fragen
Welcher Teil der Kettenverbindung ist wärmebehandelt??
Die Linie behandelt die Kettenglieder-Lauffläche, auch Lauffläche genannt.
Enthält die Linie Temperierung??
Ja. Der Prozess umfasst Induktionserwärmung, Abschrecken, Anlassen und Abkühlen nach dem Anlassen.
Kann gehen- und rechte Gleisglieder gemeinsam verarbeitet werden?
Ja. Die Doppelstationen-Härtemaschine lässt links liegen- und Rechtsglieder einmalig gespannt und gleichzeitig bearbeitet werden.
Kann die Linie unterschiedliche Gleisgliedabstände verarbeiten??
Ja, innerhalb des anwendbaren Verarbeitungsbereichs liegen. Werkzeug- und Prozesseinstellungen werden an die Werkstückspezifikation angepasst.
Kann die Linie mit vorgeschalteten Bearbeitungsgeräten verbunden werden??
Ja. Bei diesem Projekt verbindet sich die Linie mit der Entladestrecke des vorangehenden Doppelseitenfräsprozesses zur kontinuierlichen Werkstückübergabe.
Die automatische Induktionshärte- und Vergütungslinie für Kettenglieder-Laufflächen kombiniert die Werkstückhandhabung, Induktionsheizen, Abschrecken, Temperierung und Prozessüberwachung in einem Produktionssystem. Seine Doppelstationsanordnung ermöglicht entsprechende Links- und rechte Gleisglieder gemeinsam verarbeitet werden, während die automatischen Förder- und Portalbeladungsanlagen die verschiedenen Produktionsstufen in einem kontinuierlichen Prozess verbinden.
Spezifizieren Sie Ihre Gleisketten-Härtungslinie
Sagen Sie uns die Tonhöhe der Gleisverbindung, Material und erforderliche Gehäusetiefe. Wir passen die Werkzeuge an, Prozesseinstellungen und die Linienkonfiguration an Ihr Werkstück anpassen.