Vollautomatische Induktionshärtungs- und Anlässanlage für Schienenbauteile
Mehrstationige Induktionswärmebehandlung für Ankerbolzen für den Schienenverkehr
Diese automatische Induktionshärte- und Anlassmaschine wurde für die Chargenwärmebehandlung von Ankerschrauben für den Schienenverkehr entwickelt.
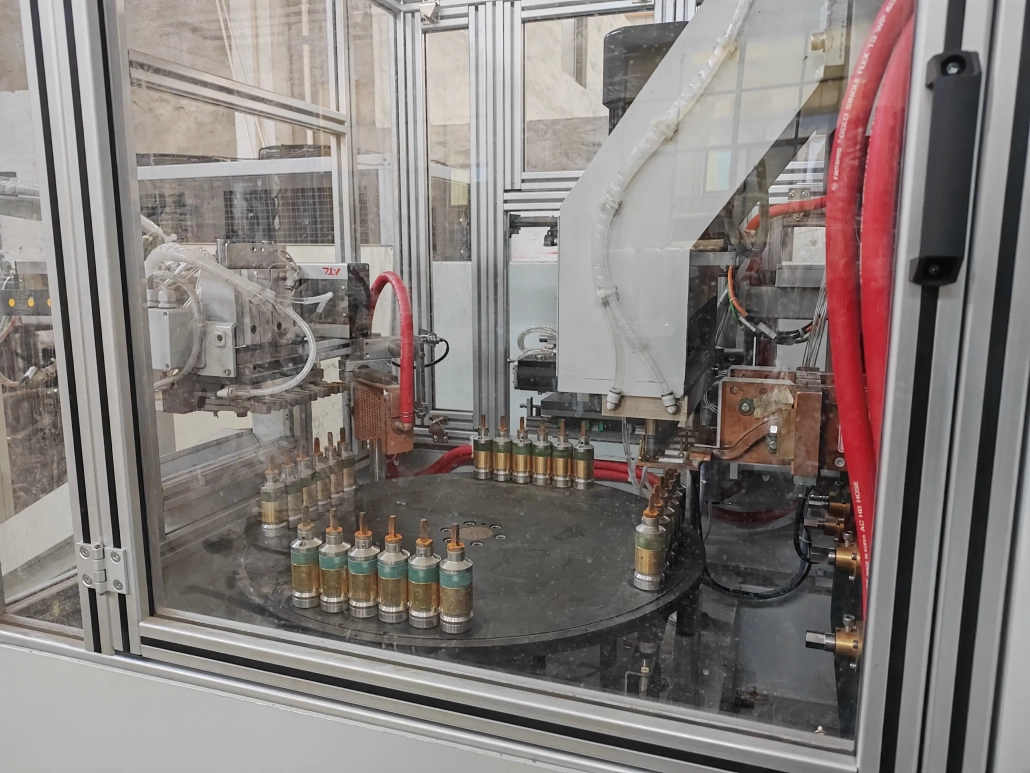
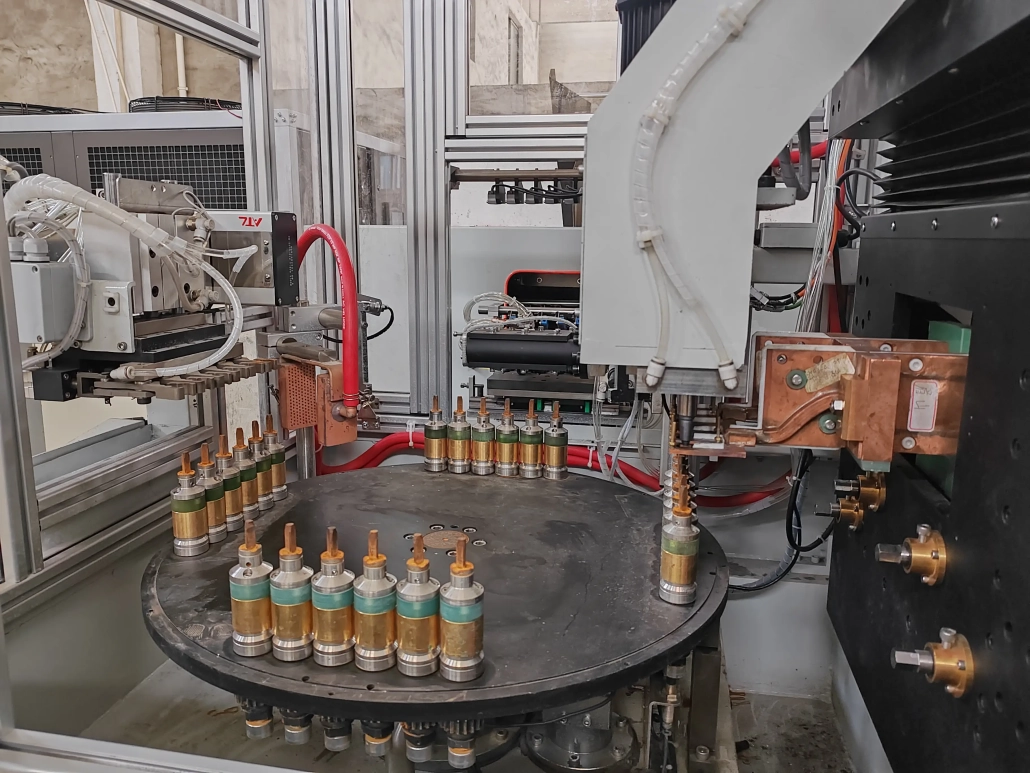
Die Maschine verwendet eine Mehrstationen-Rundschaltstruktur. Mehrere Ankerbolzen werden als eine Gruppe geladen und gleichzeitig verarbeitet, Dabei durchlaufen die Werkstücke die programmierte Wärmebehandlungssequenz durch den Rundschalttisch.
Härten, Abschrecken, Anlassen, Werkstückpositionierung und automatischer Stationstransfer sind in einem System integriert.
Ⅰ. Sehen Sie sich den Prozess zum Härten und Anlassen von Ankerbolzen an
Das Video zeigt den tatsächlichen Betrieb der Mehrstationenmaschine.
Mehrere Ankerbolzen werden gleichzeitig als eine Gruppe gespannt und verarbeitet. Nachdem ein Prozessschritt abgeschlossen ist, Der Drehtisch bewegt die Werkstücke entsprechend der programmierten Reihenfolge zur nächsten Position.
Diese Anordnung ist für die wiederholte Produktion gedacht, bei der die einzelne Verarbeitung der Bolzen mehr separate Handhabungs- und Maschinenzyklen erfordern würde.
Ⅱ. Gruppenverarbeitung an mehreren Stationen
Im Gegensatz zu einer herkömmlichen Einzelstück-Induktionshärtemaschine, Dieses System basiert auf der Gruppenverarbeitung.
Mehrere Ankerbolzen werden vertikal in speziellen Vorrichtungen positioniert und während jedes Indexierungszyklus gemeinsam verarbeitet.
Die Maschine kombiniert:
Die Anzahl der Ankerbolzen in jeder Gruppe, Vorrichtungsanordnung und Stationslayout werden entsprechend den Werkstückabmessungen und der erforderlichen Produktionsrate konfiguriert.
Für die wiederkehrende Ankerbolzenfertigung, Diese Struktur reduziert die wiederholte Einzelhandhabung und sorgt für einen definierten Prozessablauf für jede Teilegruppe.
Ⅲ. Härten und Anlassen in einem automatisierten System
Die Maschine integriert die wichtigsten Schritte, die für das Induktionshärten und die anschließenden Schritte erforderlich sind Anlassen.
Ein typischer Prozess kann Folgendes umfassen::
01
Laden
02
Positionierung
03
Induktionshärtung
04
Abschrecken
05
Indizierung
06
Induktionstempern
07
Kühlung
08
Entladung
Die genaue Stationsanordnung wird je nach Werkstück und Wärmebehandlungsanforderung konfiguriert.
Während der Aushärtephase, Durch die Induktionserwärmung wird der erforderliche Abschnitt des Ankerbolzens schnell auf die Prozesstemperatur gebracht, gefolgt von kontrolliertem Abschrecken.
Das Werkstück durchläuft dann die Indexierungssequenz zur Temperierstufe. Nach dem Härten wird Anlassen angewendet, um die erforderliche Kombination mechanischer Eigenschaften zu erhalten.
Der endgültige Prozess sollte anhand des Ankerbolzenmaterials bestimmt werden, Spezifikation und erforderlichen mechanischen Eigenschaften und nicht allein von der Heiztemperatur abhängig.
Ⅳ. Design mit mehreren Stationen und rotierender Indexierung
Der Rundschalttisch ist das mechanische Zentrum der Maschine.
Mehrere Werkstückgruppen können unterschiedliche Positionen rund um den Tisch einnehmen. Sobald ein programmierter Vorgang abgeschlossen ist, Der Tisch dreht sich und transportiert die Teile zur nächsten Prozessposition.
Die Maschine kann integriert werden:
Die mechanische Bewegung und der Induktionserwärmungsablauf werden über das Maschinensteuerungssystem koordiniert.
Die Anzahl der Stationen und die Anordnung der Vorrichtungen werden für den tatsächlichen Produktionsprozess ausgewählt und sollten nicht als feste Spezifikationen für jede Anwendung betrachtet werden.
Ⅴ. Induktionsleistung und digitale Prozesssteuerung
Härten und Anlassen erfordern unterschiedliche Erwärmungsbedingungen.
Leistung, Betriebsfrequenz, Aufheizzeit und Belastungsbedingungen können daher entsprechend den Anforderungen jeder Prozessstufe angepasst werden.
Zur mehrstufigen Wärmebehandlung, Eine zeitgesteuerte Mehrfrequenz-Induktionsleistungskonfiguration kann verwendet werden, wenn der Prozess unterschiedliche Lasten erfordert, um mit unterschiedlichen Einstellungen zu arbeiten.
Das Verfügbare DSP-basierte Steuerungsplattform unterstützt die digitale Verwaltung des Induktionserwärmungsprozesses und kann Funktionen wie die Leistungsanpassung bereitstellen, Strom- und Spannungsüberwachung, Frequenzüberwachung, unterschiedliche Einstellungen für unterschiedliche Lasten, lokale oder ferngesteuerte Steuerung, Lastanpassungsanzeige, Alarmaufzeichnung, und Zugriffsverwaltung auf Bedienerebene.
Die Induktionsleistung und Frequenz werden entsprechend der Ankerbolzengröße ausgewählt, Material, Anzahl der gleichzeitig verarbeiteten Teile und erforderlicher Produktionszyklus.
Das Ziel besteht nicht einfach darin, höhere Leistung zu nutzen, sondern um die elektrische Anlage an den eigentlichen Härte- und Anlassprozess anzupassen.
Ⅵ. Komplettes Maschinensystem
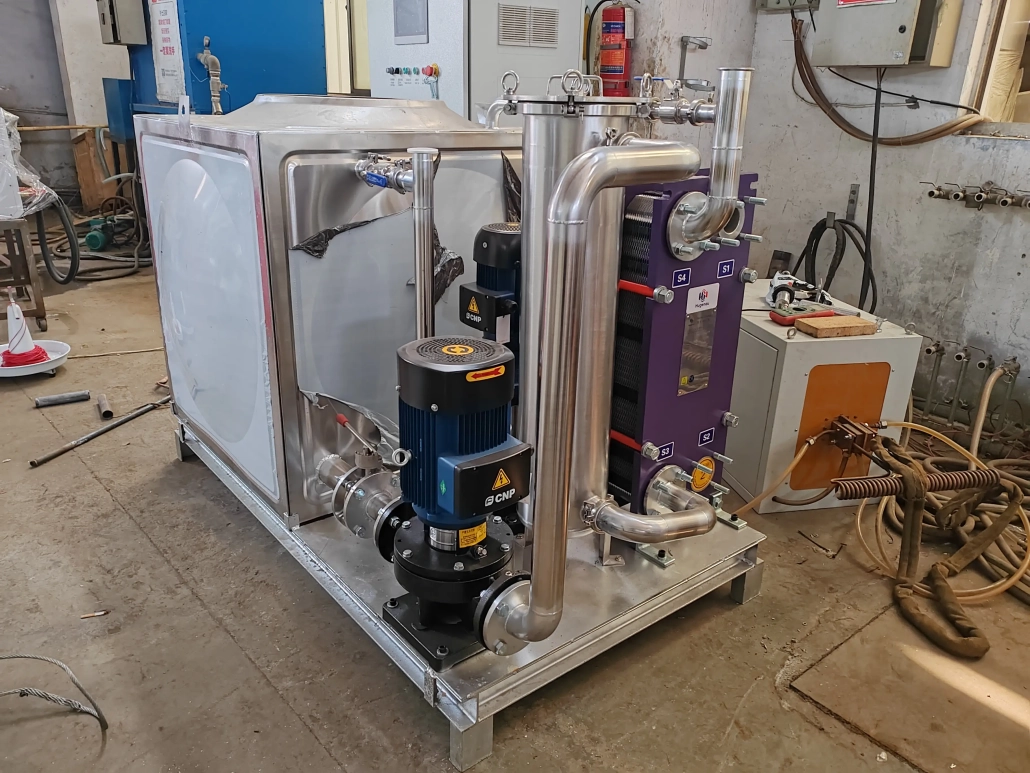
Die Ausstattung ist mehr als ein Induktionsnetzteil und ein Drehtisch.
Ein komplettes Ankerbolzen-Wärmebehandlungssystem kann Folgendes umfassen::
Die Induktionsspule und die Halterung sind um den eigentlichen Ankerbolzen herum konstruiert.
Werkstückdurchmesser, beheizter Bereich, Abstand zwischen den Schrauben, Die Anzahl der Teile in jeder Gruppe und die erforderliche Heizrate beeinflussen alle die endgültige Induktoranordnung.
Auch die Abschreckanlage ist auf das Werkstück und den Erwärmungsprozess abgestimmt. Erhitzen und Abschrecken sollten zusammen betrachtet werden, da beide das Endergebnis der Wärmebehandlung beeinflussen.
Ⅶ. Optionale Prozessüberwachung und Rückverfolgbarkeit
Wo Produktionsaufzeichnungen oder Prozessrückverfolgbarkeit erforderlich sind, Die Maschine kann mit einem Überwachungssystem ausgestattet werden.
Abhängig von der gewählten Konfiguration, Betriebsinformationen wie Strom, Spannung, Frequenz, Energie, Durchfluss und Temperatur können erfasst und gespeichert werden.
Zu den weiteren Funktionen kann die Aufzeichnung von Prozesskurven gehören, Alarme für obere und untere Grenzwerte, historische Prozessaufzeichnungen, Werkstückrezeptverwaltung, Identifizierung abnormaler Zyklen, und Überprüfung der Produktionsdaten.
Dies ist besonders nützlich für die wiederholte Produktion, bei der etablierte Prozessbedingungen von Charge zu Charge überwacht werden müssen.
Die Prozessüberwachung wird entsprechend den Qualitätskontrollanforderungen des Kunden konfiguriert und nicht als obligatorische Funktion für jede Maschine behandelt.
VIII.. Technische Konfiguration
| Artikel | Konfiguration |
|---|---|
| Anwendung | Ankerbolzen für den Schienenverkehr |
| Verfahren | Induktionshärten und Anlassen |
| Maschinenstruktur | Rundtaktung mit mehreren Stationen |
| Verarbeitungsmethode | Mehrere Ankerbolzen werden als eine Gruppe verarbeitet |
| Werkstückaufnahme | Maßgeschneidert |
| Induktor | Maßgeschneidert |
| Induktionsleistung | Ausgewählt nach Prozess |
| Betriebsfrequenz | Ausgewählt nach Prozess |
| Abschrecksystem | Maßgeschneidert |
| Steuerung | DSP-Digitalsteuerung |
| Prozessüberwachung | Optional |
Die endgültigen Spezifikationen werden anhand der tatsächlichen Ankerbolzen- und Produktionsanforderungen ermittelt.
IX.. Was wir für die Maschinenauswahl benötigen
Zur Vorbereitung einer geeigneten Maschinenkonfiguration, Bitte stellen Sie die Ankerbolzenzeichnung zur Verfügung, Material und Qualität, Durchmesser und Länge, Wärmebehandlungsanforderung, erforderliche mechanische Eigenschaften oder Härte, und erforderliche Produktionsrate.
Wenn mehrere Ankerbolzengrößen auf derselben Maschine verarbeitet werden sollen, Zeichnungen für jede Spezifikation sind nützlich.
Aus diesen Informationen, das Bahnhofslayout, Gruppenmenge, Induktionsleistung, Frequenz, Induktor, Vorrichtung und Prozessablauf können gemeinsam ausgewertet werden.
X.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Können mehrere Ankerbolzen gleichzeitig bearbeitet werden??
Ja. Die Maschine ist für die gleichzeitige Verarbeitung mehrerer Ankerbolzen als eine Gruppe ausgelegt.
Werden Härten und Anlassen auf derselben Maschine durchgeführt??
Ja. Das System integriert Induktionshärten und Anlassen in einen automatisierten Prozess mit mehreren Stationen.
Kann eine Maschine unterschiedliche Ankerschraubengrößen verarbeiten??
Im mechanischen und elektrischen Bereich der Maschine können unterschiedliche Größen ausgewertet werden. Verschiedene Vorrichtungen, Eventuell sind Induktionsspulen und Prozessprogramme erforderlich.
Wie wird die benötigte Induktionsleistung gewählt??
Die Leistungsauswahl hängt vom Material ab, Werkstückabmessungen, Anzahl der gleichzeitig verarbeiteten Schrauben, Heizbedarf und Produktionszyklus. Der Durchmesser allein reicht nicht aus, um die richtige Leistung zu bestimmen.
Prozessdaten können aufgezeichnet werden?
Ja, wenn die entsprechende Überwachungskonfiguration ausgewählt ist. Prozessparameter, Alarme und historische Produktionsaufzeichnungen können zur späteren Überprüfung gespeichert werden.
Senden Sie uns Ihre Ankerbolzenzeichnung
Für einen technischen Vorschlag, Bitte senden:
Zeichnung + Material + Abmessungen + Anforderungen an die Wärmebehandlung + Mechanische Eigenschaften + Produktionsrate
Basierend auf diesen Angaben, Wir können die Maschinenstruktur bewerten, Anzahl der Werkstücke pro Gruppe, Induktionsleistung, Frequenz, Induktor, Vorrichtung, Abschreckmethode und Steuerungskonfiguration.
Bereit zur Konfiguration Ihrer Ankerbolzen-Härte- und Anlasslinie?
Senden Sie Ihre Ankerbolzenzeichnung →
Fordern Sie ein technisches Angebot an →