3000 кВт горячая прокатка стального прута, Линия закалки и отпуска
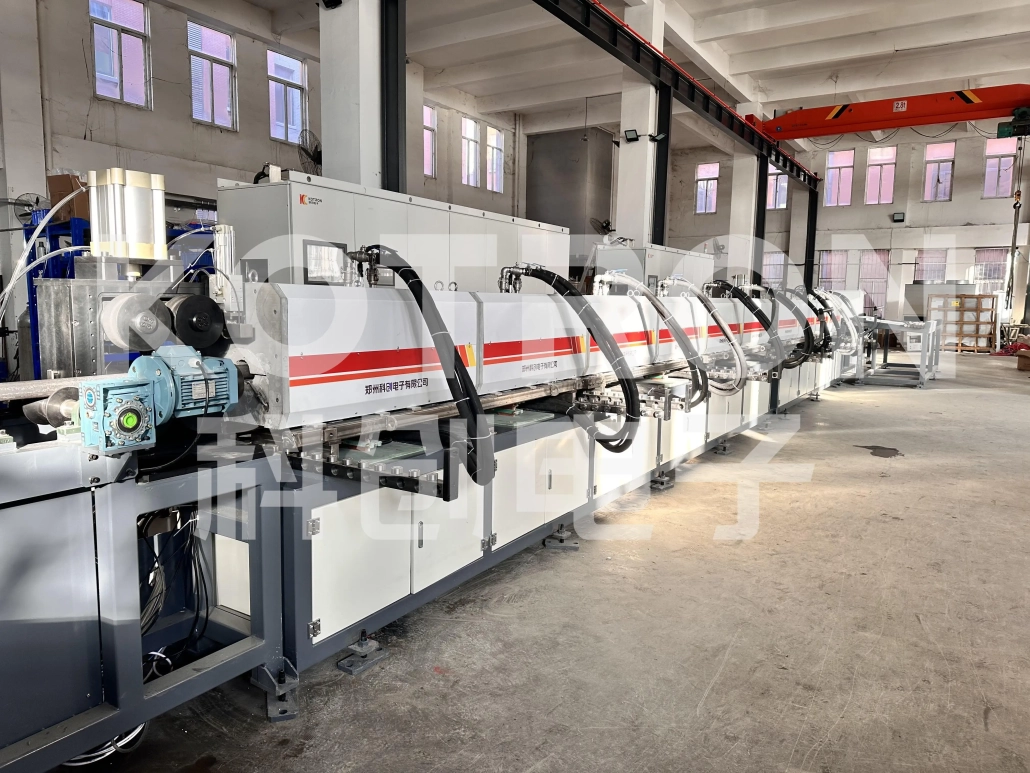
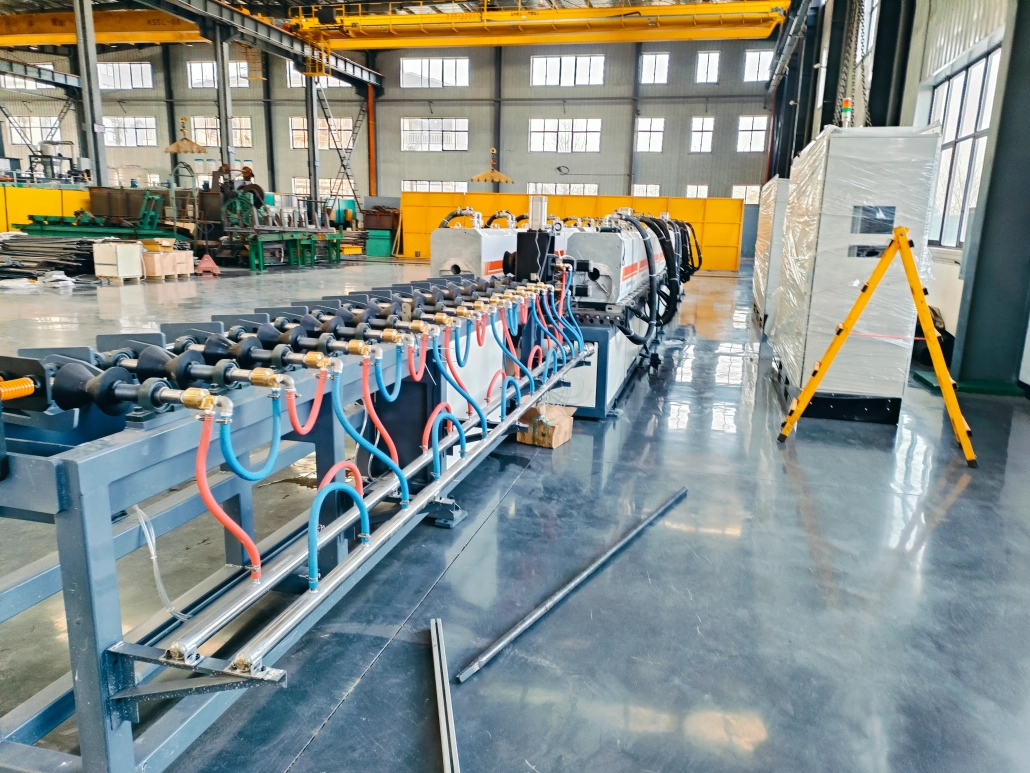
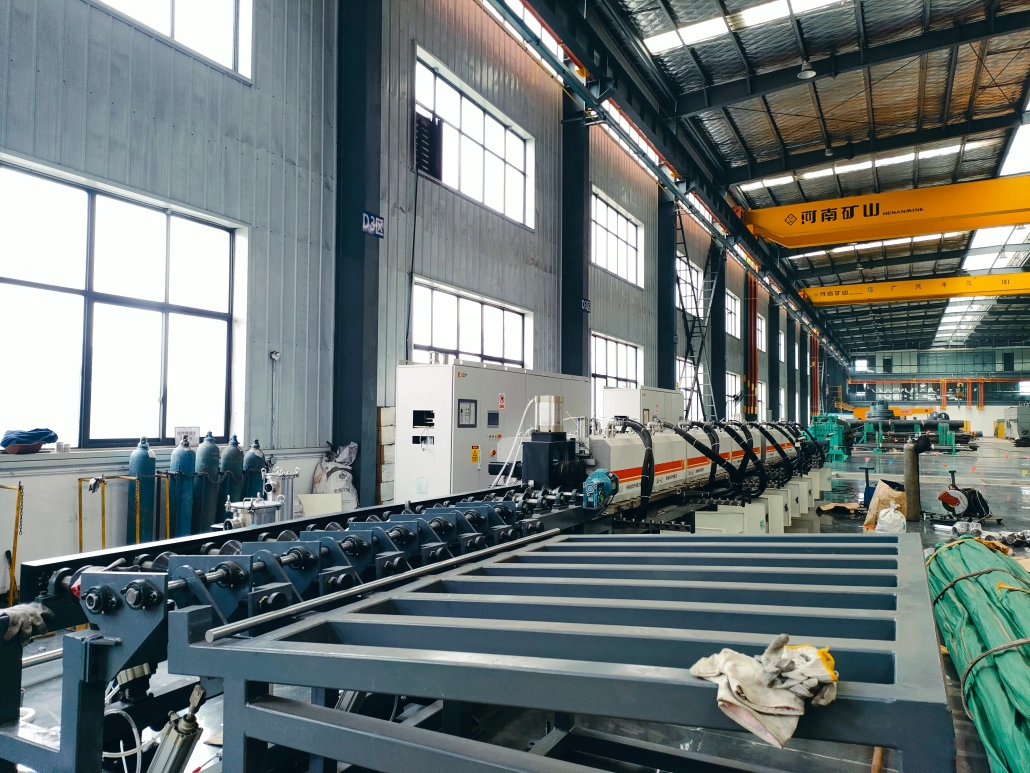
Ⅰ. См. 3000 Линия по производству стальных прутков кВт в эксплуатации
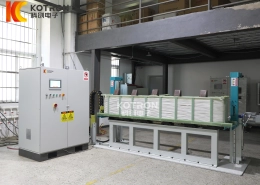
На видео показан один рабочий участок 3000 линия кВт. Длинные стальные стержни непрерывно подаются через систему индукционного нагрева., нагревается до высокой температуры обработки и автоматически передается на следующую станцию.
Видимое оборудование представляет собой одну проектную конфигурацию, а не фиксированную стандартную машину..
Для другого диаметра стержня, марка стали, процесс прокатки или производственная цель, мощность индукционного нагрева, расположение катушки, длину конвейера и последующее оборудование можно перепроектировать.
Ⅱ. Как работает линия горячей прокатки и термообработки стальных прутков
Типичную производственную последовательность можно представить следующим образом::
1
Загрузка бара
2
Роликовая подача
3
Индукционный сквозной нагрев
4
Горячая прокатка
5
закалка
6
Отпуск
7
Охлаждение
8
Разгрузка
Каждый этап имеет разные функции.
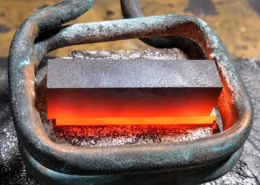
Индукционный сквозной нагрев повышает температуру стального стержня перед горячей обработкой. В отличие от поверхностной закалки, Цель здесь состоит в том, чтобы нагреть значительную часть прутка так, чтобы распределение температуры подходило для последующего процесса прокатки..
Затем нагретый стержень поступает в участок горячей прокатки, где пластическая деформация изменяет свои размеры или форму в соответствии с требуемым изделием..
После прокатки, бар может продолжаться в участок закалки и отпуска. Закалка и последующий высокотемпературный отпуск используются для придания механических свойств, необходимых для готового прутка или детали..
Таким образом, весь процесс объединяет две разные цели.:
Горячая прокатка контролирует геометрию.
Закалка и отпуск контролируют конечное состояние термообработки..
Точная температура, метод охлаждения и процесс отпуска зависят от марки стали, размеры стержня и целевые свойства.
Ⅲ. Основное оборудование производственной линии
Производственная линия может быть построена из нескольких согласованных модулей..
Система загрузки и хранения
Длинные прутки подготавливаются и передаются на производственную линию.. Способ загрузки можно выбрать в зависимости от длины стержня., вес и способ производства.
Роликовый конвейер
Ролики проводят прутки через секции нагрева и обработки с контролируемой скоростью.. Длина конвейера и расположение привода соответствуют планировке завода и производственному циклу..
Многоступенчатая система индукционного нагрева
Вдоль направления производства можно расположить несколько секций индукционного нагрева.. Это позволяет постепенно вводить необходимую энергию по мере продвижения стержня по линии..
Измерение температуры
Мониторинг температуры может быть установлен в выбранных местах, чтобы проверять состояние прутка перед тем, как он поступит в следующий процесс..
Секция горячей прокатки
Прокатное оборудование конфигурируется в соответствии с необходимым изменением размеров., спецификация слитка и конечный продукт.
Секция закалки
После нагрева или прокатки, контролируемое охлаждение может применяться в соответствии с выбранным процессом термообработки.
Закаленный пруток повторно нагревают до требуемого состояния отпуска.. Индукционный нагрев обеспечивает контролируемый способ интеграции этого этапа в непрерывную производственную линию..
Охлаждение и разгрузка
После отпуска, продукт охлаждается и выводится с линии для последующей переработки или хранения.
Полная комплектация оборудования может быть поставлена или интегрирована в соответствии с фактическим объемом проекта..
Ⅳ. 3000 Система индукционного нагрева высокой мощности, кВт
Секция индукционного нагрева является одной из ключевых частей этой линии..
В проекте, показанном здесь, установленная мощность индукционного нагрева достигает 3000 кВт. Эта высокомощная конфигурация используется для обеспечения энергии, необходимой для непрерывного нагрева длинных стальных прутков на скорости производственной линии..
Стержни проходят через индукционные катушки без прямого контакта с нагревательным элементом.. Энергия генерируется в самой стали переменным электромагнитным полем..
Для сквозного нагрева стального стержня, просто увеличение мощности недостаточно.
Необходимо учитывать несколько факторов вместе:
Поскольку на индукционный нагрев влияют электромагнитное проникновение и теплопроводность., выбор частоты особенно важно при нагреве больших сечений.
Цель состоит в том, чтобы не сделать поверхность максимально горячей.. Система должна обеспечивать температурный режим, подходящий для последующего процесса прокатки или термообработки..
Наши системы индукционного нагрева могут использовать Преобразование мощности IGBT и цифровое управление DSP. В зависимости от конфигурации проекта, рабочие параметры, такие как напряжение, текущий, мощность и частоту можно контролировать и координировать с производственной линией.
Измерение температуры и контроль скорости линии также могут быть интегрированы при необходимости..
3000 Поэтому кВт следует понимать как одну проектную конфигурацию., не как фиксированная номинальная мощность для каждой линии стальных прутков.
Меньший или больший бар, другая производительность или другой процесс нагрева могут потребовать другой комбинации мощности и частоты..
Ⅴ. Индивидуально для размера стержня, Материал и производственная мощность
Линию по обработке стальных прутков нельзя выбрать только по мощности..
Изменения в заготовке часто требуют изменений на всей производственной линии..
| Требование клиента | Затронутая конфигурация линии |
|---|---|
| Диаметр стержня | Индукционная мощность, частота, размер катушки и направляющие |
| Длина стержня | Конвейер и погрузочно-разгрузочные работы |
| Марка стали | Нагрев, процесс закалки и отпуска |
| Целевая температура прокатки | Мощность нагрева и контроль температуры |
| Производственная скорость | Скорость линии и мощность индукционного нагрева |
| Требования к прокату | Прокатное оборудование и последовательность технологических процессов |
| Требуемые механические свойства | Параметры закалки и отпуска |
| Существующее прокатное оборудование | Механические и электрические интерфейсы |
| Планировка завода | Длина линии и расположение оборудования |
| Уровень автоматизации | ПЛК, ЧМИ, датчики и функции обработки данных |
Например, Увеличение скорости линии означает, что каждая секция прутка проводит меньше времени внутри индукционной катушки.. Поэтому требуемую теплопроизводительность, возможно, придется увеличить..
Увеличение диаметра прутка изменяет как массу, которую необходимо нагреть, так и способ проникновения электромагнитной энергии в сталь.. Это может повлиять на мощность, частота, длина нагрева и конструкция змеевика одновременно.
Именно поэтому наш подход основан на сначала бар и процесс, с последующим выбором оборудования.
Заказчику, строящему новую установку, может потребоваться полное отопление., линия прокатки и термообработки. Другой заказчик, возможно, уже имеет прокатный стан, и ему нужен только новый мощный индукционный нагрев или участок закалки и отпуска..
Оба типа проекта могут быть оценены.
Ⅵ. Дополнительная конфигурация линии
Автоматизация и управление процессами
Системы ПЛК и HMI могут координировать подачу прутка, нагрев, транспортировка, охлаждение и другие этапы производства. Функции сигнализации, рабочие рецепты и записи процессов могут быть добавлены в соответствии с требованиями проекта.
Мониторинг температуры
Измерение температуры может быть организовано в критических точках, например, на выходе из секции индукционного нагрева., перед прокаткой или в процессе отпуска.
Закалка и охлаждение
Устройство распыления, мощность охлаждения и системы циркуляции подбираются в зависимости от размера прутка, марка стали и необходимый процесс термообработки.
Обработка материалов
Роликовые конвейеры, механизмы поперечной передачи, загрузочные стеллажи и системы разгрузки могут быть сконфигурированы в зависимости от размеров прутков и площади завода..
Линию можно оценить для стальных прутков и аналогичных длинномерных изделий, требующих постоянного нагрева., горячая обработка и последующая термообработка. Окончательная пригодность зависит от материала, размеры и требования к процессу, а не только название продукта.
Ⅶ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Является 3000 кВт стандартная мощность для этой производственной линии?
Нет. The 3000 Система кВт представляет собой одну из актуальных конфигураций проекта.. Требуемая мощность определяется исходя из размера стержня., марка стали, температуры нагрева, скорость производства и организация процесса.
Как выбирается частота индукционного нагрева?
Частота выбирается вместе с диаметром стержня., необходимая глубина прогрева, плотностью мощности и временем нагрева. Большие поперечные сечения и применение сквозного нагрева требуют особого внимания к разнице температур между поверхностью и сердцевиной..
Можно ли подключить систему индукционного нагрева к существующему прокатному стану??
Да. Там, где это практично, секция индукционного нагрева может быть спроектирована для интеграции с существующей системой транспортировки, прокатное или контрольное оборудование. Перед окончательным проектированием необходимо проанализировать существующую планировку и последовательность процессов..
Может ли линия обрабатывать прутки различной спецификации??
Производственная линия может быть спроектирована для определенного диапазона размеров прутков., но при изменении диаметра могут потребоваться другие направляющие, индукционные катушки или технологические рецепты. Практический диапазон должен быть определен во время разработки проекта..
Как выбирается процесс закалки и отпуска?
Процесс зависит от марки стали., размеры стержня и требуемые конечные свойства. Поэтому параметры нагрева и охлаждения должны определяться на основе фактических требований к продукту, а не на основе универсального рецепта..
Запросить индивидуальную линию по производству стальных прутков
Если вы планируете новый стальной пруток горячей прокатки и закалки & линия закалки, или вам необходимо модернизировать участок индукционного нагрева существующей производственной линии, отправьте нам основную информацию о батончиках и производственные требования.
Размер бара + Материал + Целевая производительность + Требуемый процесс
Из этих деталей, мощность индукционного нагрева, частота, расположение катушки, расположение линии и конфигурация термообработки могут быть оценены для вашего проекта.
Запросить техническое предложение →
Обсудите вашу линию по производству стальных стержней