
Induktionshärtungssystem für Haken
Ⅰ. Sehen Sie sich das automatische Induktionshärten von Haken an
Video: Automatische Zuführung und förderbandbasierte Induktionserwärmung von Hakenkomponenten.
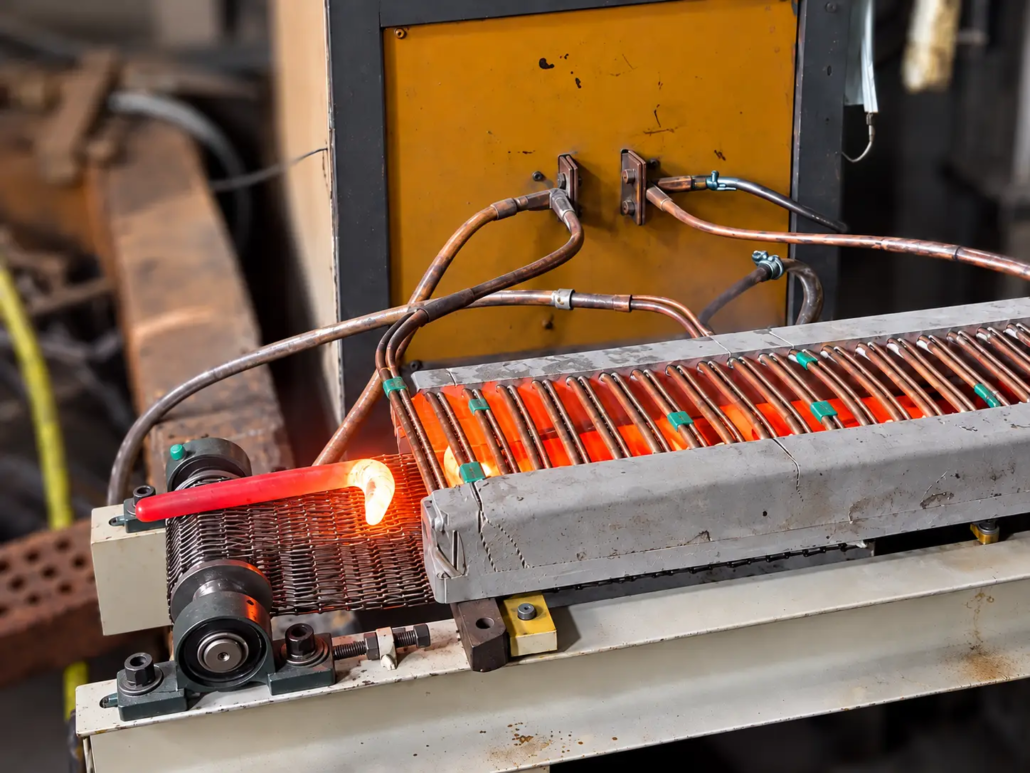
Das Video zeigt, wie Haken automatisch auf ein Edelstahlförderband geladen und durch eine Induktionsheizspule transportiert werden.
Während jedes Werkstück die Heizzone durchläuft, Der freigelegte Bereich wird sichtbar rotglühend. Der Förderer transportiert die Bauteile entlang einer definierten Bahn durch den Induktor, Dadurch kann die Aufheizzeit mit der Bewegung des Werkstücks koordiniert werden.
Bewerbungsdetails
| Artikel | Beschreibung |
|---|---|
| Werkstück | Hakenförmige Metallteile |
| Anwendung | Induktionshärten |
| Fütterungsmethode | Automatische Fütterung |
| Transportsystem | Förderband aus Edelstahl |
| Heizmethode | Förderband-Induktionserwärmung |
| Heizbereich | Ausgewählter Abschnitt des Hakens |
| Ausstattung | Maßgeschneidertes Induktionserwärmungs- und Härtesystem |
Das Video demonstriert die automatische Fütterung, Förderbandtransport und Induktionserwärmung. Der anschließende Abschreckvorgang ist im Filmmaterial nicht zu erkennen.
Für einen vollständigen Induktionshärtungsprozess, Die Heiz- und Abschreckbedingungen müssen entsprechend dem Material und der erforderlichen gehärteten Fläche festgelegt werden.
Ⅱ. Passende Werkstücke und Anwendungen
Induktionshärten wird für geeignete Stahlbauteile eingesetzt, die in ausgewählten Bereichen eine erhöhte Oberflächenhärte oder Verschleißfestigkeit erfordern.
Für hakenförmige Teile, Die erforderliche Behandlung hängt von der Funktion des Bauteils ab, Kontaktflächen und Belastungsbedingungen. Bei einigen Haken kann eine lokale Härtung der Arbeitsfläche erforderlich sein, während andere Festigkeits- und Zähigkeitsanforderungen haben, die einen anderen Wärmebehandlungsansatz erfordern.
Mögliche Anwendungen umfassen:
— Industrielle Hakenkomponenten mit spezifizierten gehärteten Oberflächen
— Hakenförmige mechanische Teile, die einem lokalen Verschleiß unterliegen
— Komponenten mit Hakenenden, die in mechanischen Baugruppen verwendet werden
— Individuell geformte Stahlkomponenten, die eine selektive Härtung erfordern
— Ähnliche Teile, die für die automatische Förderbandzuführung geeignet sind
Mögliche Anwendungen finden sich im allgemeinen Maschinenbau, Herstellung von Industrieanlagen und Metallkomponenten.
Die konkrete Endverwendung der im Video gezeigten Haken wurde nicht identifiziert. Für tragende oder sicherheitskritische Haken, Der Wärmebehandlungsprozess muss anhand der mechanischen Eigenschaften der Komponente und der geltenden Designanforderungen bewertet werden.
Ⅲ. Förderbandzuführung, Induktionserwärmung und Abschreckung
Die Geräteanordnung bringt Werkstückzuführung und Induktionserwärmung in einen abgestimmten Produktionsablauf.
Automatische Zuführung und Fördertransport
Der Zuführmechanismus versorgt das Förderband mit Haken, der sie durch den Induktionsheizbereich transportiert.
Für wiederholte Produktion, Das Transportsystem muss sich an die Form des Werkstücks anpassen und eine geeignete Position beibehalten, während jedes Bauteil den Induktor passiert.
Fördergeschwindigkeit, Werkstückabstand und Heizleistung müssen auf den erforderlichen Heizzyklus abgestimmt sein.
Die Hakengeometrie beeinflusst auch die Fütterungsanordnung. Bauteile mit unterschiedlichen Biegungen, Längen oder überstehende Abschnitte erfordern möglicherweise spezielle Führungen, Stützen oder Positionierungswerkzeuge.
Kundenspezifische Induktionsspule
Die Induktionsspule wird entsprechend dem Werkstückquerschnitt ausgewählt, erforderliche Heizfläche und verfügbarer Freiraum.
Während das Werkstück das magnetische Wechselfeld durchläuft, Induzierte Ströme erzeugen Wärme im elektrisch leitenden Material.
Für lokalisierte Härtung, Die Induktor- und Prozessparameter werden so ausgewählt, dass die Erwärmung auf den angegebenen Bereich konzentriert wird, anstatt die gesamte Komponente gleichmäßig zu erhitzen.
Eine angepasste Spulenanordnung kann erforderlich sein, wenn die Hakengeometrie eine geeignete Positionierung innerhalb eines herkömmlichen Induktors verhindert.
Koordinierung des Erhitzens und Abschreckens
Für geeignete härtbare Stähle, Das Induktionshärten erfordert das Erhitzen des ausgewählten Bereichs auf den geeigneten Austenitisierungszustand, gefolgt von einem geeigneten Abschrecken.
Die erforderliche Abschreckmethode hängt vom Material ab, Behandlungsbereich, Bauteilgeometrie und zulässige Verzerrung.
Abhängig von der Anwendung, Die Ausrüstung kann eine separate Abschreckstation oder eine integrierte Heiz- und Abschreckanordnung umfassen.
Der Abschreckvorgang muss auf den Aufheizvorgang abgestimmt sein. Bei einem sichtbar glühenden Werkstück ist dies nicht der Fall, von selbst, Ermitteln Sie die resultierende Oberflächenhärte bzw. effektive Härtetiefe.
Ⅳ. Gerätekonfiguration und Prozesssteuerung
KOTRON liefert Induktionshärtungsanlagen zur Stromumwandlung, kundenspezifische Induktoren, Werkstückhandling, Abschreckung und Maschinensteuerung.
Zum Härten von Haken am Förderband, Die Ausrüstung wird entsprechend den Werkstückabmessungen ausgewählt, erforderlichen Prozess- und Produktionsbedingungen.
| Systemkomponente | Überlegungen zur Konfiguration |
|---|---|
| Induktionsstromversorgung | Leistung und Frequenz entsprechend dem Heizbedarf ausgewählt |
| Induktionsspule | Abgestimmt auf Hakengeometrie und Härtebereich |
| Automatisches Fütterungssystem | Werkstückbeladung und -ausrichtung |
| Fördersystem | Transportgeschwindigkeit, Abstand und Werkstückauflage |
| Werkstückwerkzeuge | Führungen, Bei Bedarf Stützen oder Vorrichtungen anbringen |
| Abschreckausrüstung | Liefer- und Kühlbedingungen abschrecken |
| Steuerungssystem | Koordination der Fütterung, Heizung und damit verbundene Tätigkeiten |
| Gerätekühlung | Kühlung abgestimmt auf das gewählte Induktionssystem |
| Zusätzliche Automatisierung | Nachgelagertes Handling und Produktionsintegration bei Bedarf |
Digitale Leistungs- und Prozesssteuerung
Zu den verfügbaren Induktionsheizgeräten von KOTRON gehören: DSP-gesteuerte Netzteile zur digitalen Regelung des Heizprozesses.
Für eine Förderbandanwendung, Die Stromversorgung und die Maschinensteuerung müssen auf die Werkstückbewegung und die erforderliche Aufheizzeit abgestimmt sein.
Die ausgewählte Konfiguration kann programmierbare Heizparameter und die Steuerung der zugehörigen Zufuhr bieten, Positionierungs- oder Abschreckvorgänge.
Optionale Prozessüberwachung
Wo Produktionsüberwachung oder Rückverfolgbarkeit erforderlich ist, Ein entsprechendes Überwachungspaket kann bereitgestellt werden:
— Spannung in Echtzeit, Strom, Leistungs- und Frequenzüberwachung
— Aufzeichnung von Heizparametern und Prozesskurven
— Parametergrenzalarme
— Gespeicherte Prozesseinstellungen für verschiedene Werkstücke
— Historische Betriebsaufzeichnungen
— Überwachung des Abschreckmittelflusses und der Temperatur, wo geeignete Sensoren installiert sind
Diese Funktionen unterstützen die Prozessüberwachung und helfen, Abweichungen von festgelegten Betriebsbedingungen zu erkennen.
Die Überwachung elektrischer Parameter bestätigt nicht direkt die endgültige Härte oder Einsatztiefe. Die Qualität der fertigen Teile muss mit geeigneten Mitteln überprüft werden Inspektionsmethoden.
Ⅴ. Referenz-Induktionsnetzteilmodelle
Die erforderliche Induktionsstromversorgung hängt vom Hakenmaterial ab, Abmessungen, Heizbereich, Induktordesign und Produktionszyklus.
Die folgenden Modelle sind vorläufige Möglichkeiten zur Bewertung unterschiedlicher Wärmeanforderungen.
| Modell | Leistung | Frequenzbereich | Vorläufige Anwendungsreferenz |
|---|---|---|---|
| XG-30 | 30 kW | 20–40 kHz | Kleinere Hakenkomponenten erfordern eine lokale Erwärmung |
| XG-60 | 60 kW | 20–40 kHz | Mittelgroße Hakenhärteanwendungen |
| XZG-80SCZ | 80 kW | 1–50 kHz | Größere Heizlasten oder Anwendungen mit höherem Produktionsbedarf |
Die obigen Spezifikationen und Anwendungsbeschreibungen sind Referenzinformationen, Nicht bestätigte Geräteauswahl für die Videodemonstration. Aktuelle Modellspezifikationen und Eignung müssen für das konkrete Projekt überprüft werden.
Auswahl des Netzteils
Leistung und Frequenz werden zusammen mit der Induktionsspule und dem Heizprozess ausgewählt.
Zu den wichtigsten Überlegungen gehören:
— Material- und Querschnittsabmessungen
— Erforderlicher Heizort und -tiefe
— Werkstückgeometrie und Spulenabstand
— Fördergeschwindigkeit und Heizdauer
— Erforderliche gehärtete Fläche und effektive Einsatztiefe
— Produktionsrate
Eine höhere Leistung führt nicht automatisch zu einer tieferen Härteschicht oder einem geeigneteren Heizmuster. Die elektrische Ausrüstung, Induktor und Löschprozess müssen als Gesamtsystem bewertet werden.
Ⅵ. Auswahl eines Systems für verschiedene Hakenkomponenten
Hakenförmige Werkstücke können in Geometrie und Bearbeitungsanforderungen stark variieren.
Ein geeignetes System muss eine ausreichende Heizleistung bereitstellen und gleichzeitig die erforderliche Beziehung zwischen dem Werkstück aufrechterhalten, Förderer und Induktor.
| Auswahlfaktor | Technische Überlegungen |
|---|---|
| Werkstückmaterial | Anforderungen an Härtbarkeit und Wärmebehandlung |
| Hakengeometrie | Füttern, Positionierung und Induktorabstand |
| Querschnitt | Wärmebedarf und Temperaturverteilung |
| Erforderliche gehärtete Fläche | Ort und Umfang der lokalen Behandlung |
| Produktionsrate | Fördergeschwindigkeit, Werkstückabstand und Bearbeitungsreihenfolge |
| Härte der Zieloberfläche | Erforderliche Eigenschaften der behandelten Oberfläche |
| Effektive Gehäusetiefe | Anforderungen an das Erhitzen und Abschrecken |
| Fabriklayout | Geräteanordnung und Produktionsintegration |
Werkstückgeometrie und -umstellung
Innerhalb des vorgesehenen Gerätebereichs können unterschiedliche Hakengrößen verarbeitet werden.
Änderungen der Werkstückgeometrie können Anpassungen der Förderbandführungen erforderlich machen, Fütterungsregelungen, Induktoren oder Prozesseinstellungen.
Wo mehrere Produkttypen erforderlich sind, Umstellungsanforderungen sollten dabei berücksichtigt werden Auswahl der Ausrüstung.
Überprüfung des Härteprozesses
Für Anwendungen mit bestimmten Härte- oder Härtetiefenanforderungen, Heiz- und Abschreckparameter sollten durch Prozessversuche ermittelt werden.
Die Überprüfung kann die Prüfung der Oberflächenhärte umfassen, Härteverläufe oder Untersuchung der ausgehärteten Schicht, entsprechend der Komponentenspezifikation.
Das erzielbare Ergebnis hängt vom Material ab, Heizbedingungen, Induktordesign und Löschprozess.
Ⅶ. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann das System Haken unterschiedlicher Größe verarbeiten??
Innerhalb der mechanischen und elektrischen Kapazität der ausgewählten Ausrüstung können unterschiedliche Größen verarbeitet werden. Änderungen der Werkstückabmessungen oder -form erfordern möglicherweise andere Induktoren, Förderbandführungen oder Prozesseinstellungen.
Erhitzt das Gerät den gesamten Haken??
Nicht unbedingt. Die Induktionsspule kann so ausgelegt sein, dass sie die Erwärmung auf einen bestimmten Abschnitt konzentriert. Die tatsächliche Temperaturverteilung hängt vom Spulendesign ab, Werkstückgeometrie und Erwärmungsbedingungen.
Kann die Ausrüstung mit automatischer Beschickung und Abschreckung geliefert werden??
Ja. KOTRON liefert maßgeschneiderte Systeme mit automatischer Zuführung, Förderbandtransport, Induktionserwärmung und geeignete Abschreckausrüstung. Der komplette Prozessablauf und der Automatisierungsgrad werden durch das Projekt bestimmt.
Können Produktionsparameter erfasst werden??
Mit einer entsprechenden Überwachungskonfiguration, ausgewählte Betriebsparameter, Heizkurven und Produktionsaufzeichnungen können zur Prozessüberprüfung gespeichert werden.
VIII.. Fordern Sie ein maßgeschneidertes Induktionshärtungssystem für Haken an
Zum Induktionshärten von hakenförmigen Bauteilen, Die Geräteauswahl beginnt beim Werkstück und dem gewünschten Behandlungsbereich.
Bitte angeben:
— Werkstückzeichnung oder Fotos
— Material oder Stahlsorte
— Hauptabmessungen und Querschnittsgröße
— Erforderlicher Härtebereich
— Produktionsmenge oder erforderliche Zykluszeit
Falls bereits definiert, Die angestrebte Oberflächenhärte und die effektive Härtetiefe sind ebenfalls hilfreich für die erste technische Bewertung.
Basierend auf diesen Angaben, KOTRON kann die Induktionsstromversorgung beurteilen, kundenspezifischer Induktor, Förderanordnung, Abschreckausrüstung und erforderliche Steuerung bzw Automatisierungskonfiguration.






