Mehrstations-Induktionshärtemaschine für kleine Präzisionsautoteile
Ⅰ. Siehe den Multi-Station-Härteprozess
Das Video zeigt den tatsächlichen Produktionsprozess eines kleinen Einspritzbauteils.
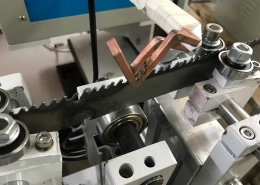
Mehrere Werkstücke werden vertikal um den Indexiermechanismus herum gehalten. Während die Maschine zyklisch läuft, sie bewegen sich von einer Position zur nächsten. Der aufgezeichnete Prozess zeigt deutlich, wie ein ausgewählter Bereich des Werkstücks durch Induktion erhitzt wird, gefolgt von einem Sprühabschrecken.
Durch die Rotationsanordnung können sich verschiedene Werkstücke gleichzeitig in unterschiedlichen Phasen des Produktionszyklus befinden. Dadurch eignet sich die Maschine besonders für die Serienfertigung von Kleinteilen.
Ⅱ. Welche Teile eignen sich für die Mehrstationenhärtung??
Eine Rundschaltanordnung ist besonders nützlich, wenn kompakte Werkstücke gleichmäßig an den Heiz- und Abschreckstationen positioniert werden können.
Typische Anwendungen können Kraftstoffeinspritzdüsen sein, kleine Zahnräder und andere kompakte Präzisionsteile mit ähnlichen Positionierungs- und Härtungsanforderungen. Die endgültige Eignung hängt vom Material ab, Geometrie, gehärteter Bereich und Produktionsvolumen.
Der Induktor und die Vorrichtung werden auf die tatsächliche Komponente abgestimmt und nicht als Universalwerkzeug behandelt.
Auch KOTRON entwickelt Induktionshärtungsanlagen für größere Automobilteile wie zum Beispiel Zahnräder, Halbwellen, Gleichlaufgelenkkomponenten, Lenkungsteile und lagerbezogene Komponenten. Diese Anwendungen erfordern möglicherweise andere Maschinenstrukturen als das hier gezeigte kompakte Rundtaktsystem.
Ⅲ. Wie der Rotationsindexierungsprozess funktioniert
Der grundlegende Produktionsablauf ist:
Laden → Indizierung → Induktionserwärmung → Sprühabschrecken → Kühlen → Entladen
Werkstücke werden um den Indexiermechanismus herum angeordnet. Nachdem ein Prozessschritt abgeschlossen ist, Der Tisch verschiebt sie an die nächste Position.
An der Heizposition, Der Induktor konzentriert die Wärme auf den erforderlichen Abschnitt, anstatt das gesamte Werkstück zu erhitzen. Das Abschrecken erfolgt nach dem etablierten Verfahren.
Die Anzahl der Indexierungspositionen entspricht nicht unbedingt der Anzahl der Heizstationen. Ein Drehtisch kann mehrere Werkstücke tragen und benötigt gleichzeitig weniger Heiz- und Abschreckpositionen.
Die endgültige Stationsanordnung wird je nach Werkstück und gewünschter Produktionsreihenfolge ausgewählt.
Ⅳ. Hochfrequenz-Induktionshärten: Tatsächliche Betriebsdaten
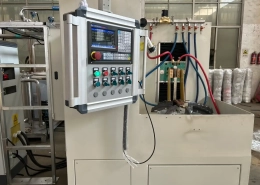
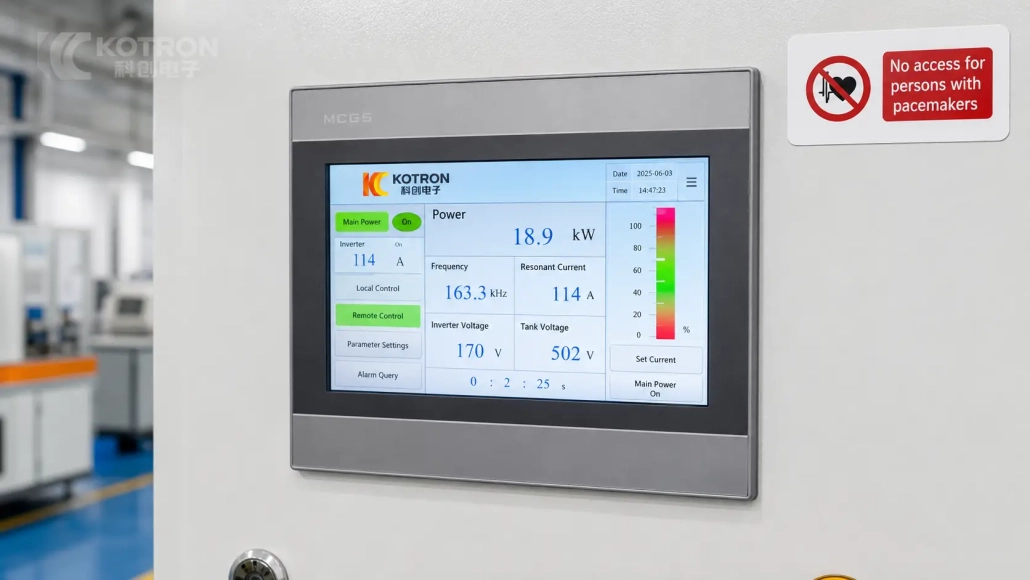
Das im aufgezeichneten Prozess dargestellte HMI ermöglicht einen sinnvollen Blick auf die Maschine unter realen Betriebsbedingungen.
| Betriebswert | HMI-Lesung |
|---|---|
| Leistung | 18.9 kW |
| Frequenz | 163.3 kHz |
| Resonanzstrom | 114 A |
| Wechselrichterspannung | 170 V |
| Tankkreisspannung | 502 V |
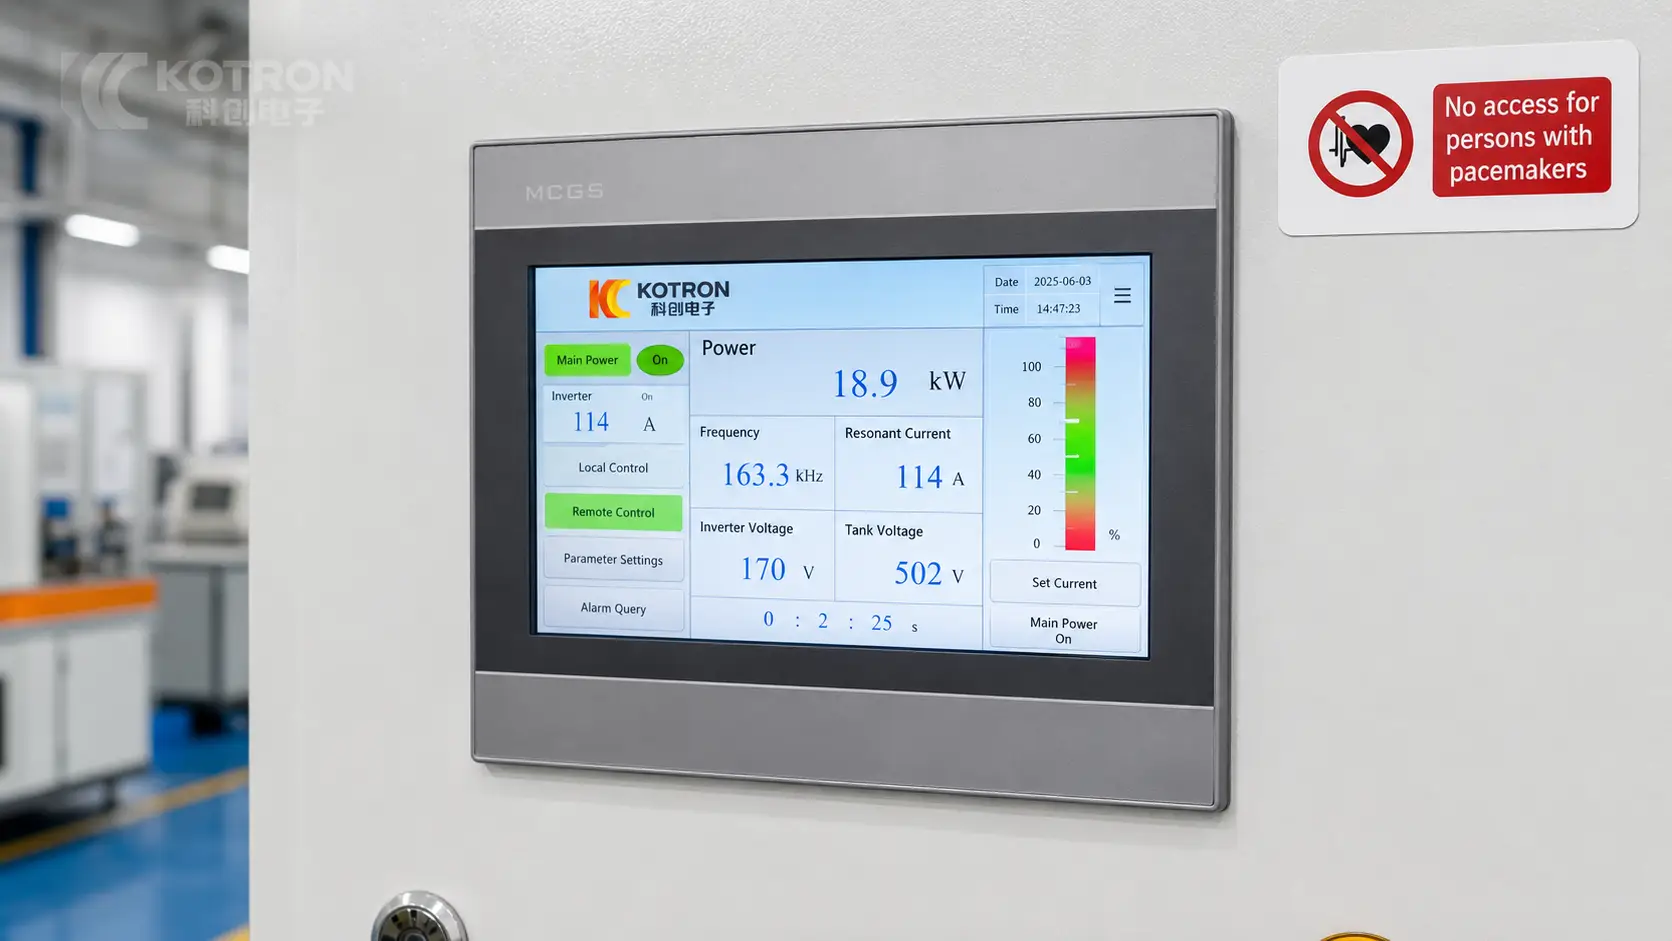
Dabei handelt es sich um Echtzeitwerte dieses speziellen Heizzyklus, nicht den Nennspezifikationen der Maschine entsprechen.
Finale Leistung und Frequenz werden entsprechend dem Werkstückmaterial ausgewählt, Geometrie, gehärteter Bereich und erforderliche Härtetiefe. Die 163.3 Bei dem hier angezeigten kHz-Wert handelt es sich um Prozessdaten aus dieser Anwendung und nicht um eine universelle Einstellung für kleine Automobilteile.
Ⅴ. Maschinenstruktur und Prozesssteuerung
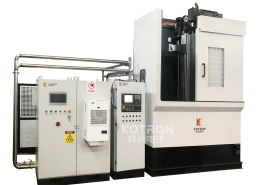
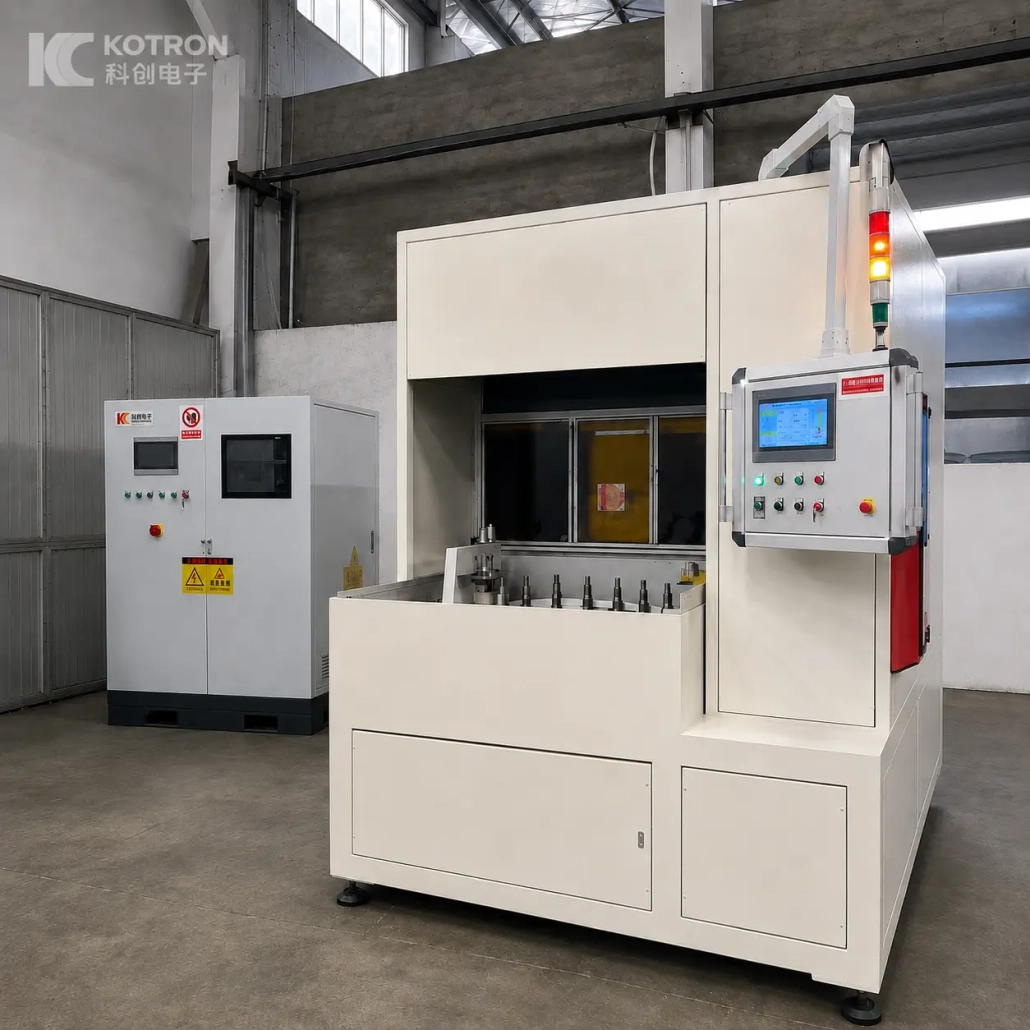
Die Maschine verfügt über eine geschlossene Struktur, die den Bearbeitungsbereich vom Bedienerplatz trennt.
Seine Arbeitsanordnung kombiniert den rotierenden Indexierungsmechanismus, vertikale Werkstückaufnahmen, Induktionsheizposition, Sprühabschrecksystem und Bedienelemente innerhalb einer Produktionszelle.
Das HMI der erfassten Maschine zeigt Betriebsinformationen einschließlich der Leistung an, Frequenz, Strom und Spannung. Parametereinstellung, lokale und ferngesteuerte Steuerung, Auch Alarm-Abfragefunktionen sind auf der Oberfläche zu sehen.
Für Projekte, die komplexere Heizprozesse erfordern, zeitgeteilte Mehrfrequenzleistung, Werkstückrotation und einstellbare Induktorpositionierung können je nach Bedarf konfiguriert werden.
Ⅵ. Benutzerdefinierte Maschinenlayouts für verschiedene Automobilteile
Eine kompakte Rundtaktmaschine eignet sich gut für bestimmte kleine Präzisionsbauteile, Es handelt sich jedoch nicht um die einzige Art von Induktionshärtungsanlagen, die in der Automobilproduktion eingesetzt werden.
Ein langer halber Schaft, Zum Beispiel, kann zusätzliche Unterstützung erfordern und a scannender Härteprozess. Zahnräder und Gleichlaufgelenkkomponenten erfordern unterschiedliche Vorrichtungen, Induktoren und Bewegungsanordnungen.
KOTRON entwickelt die Maschine um das eigentliche Teil herum, anstatt ein mechanisches Layout als Universallösung zu betrachten.
Zu den Hauptfaktoren gehört die Werkstückgeometrie, Material, Härteposition, erforderliche Härte und Einsatztiefe, Produktionsrate, Induktionsfrequenz, Spulendesign, Werkstückbewegung und Abschreckmethode.
Für verwandte Komponenten mit ähnlichen Abmessungen, Manchmal kann eine Maschinenplattform mit unterschiedlichen Vorrichtungen verwendet werden, Induktoren und Prozessprogramme. Teile mit wesentlich unterschiedlicher Geometrie erfordern normalerweise eine andere Maschinenkonfiguration.
Ⅶ. Automatisierung und Prozessüberwachung
Der Automatisierungsgrad kann je nach Produktionslinie gewählt werden.
Automatisches Laden, Entladung, Werkstückübergabe und Nachförderung können bei Bedarf integriert werden. Die tatsächliche Anordnung hängt von der Werkstückform ab, Produktionsvolumen und Fabriklayout.
Die Prozessüberwachung ist auch als Projektoption verfügbar, wenn Produktionsaufzeichnungen oder Rückverfolgbarkeit erforderlich sind. Abhängig von der Konfiguration, Betriebsparameter, Alarme, Prozesskurven und historische Produktionsdaten können aufgezeichnet und überprüft werden.
Diese Funktionen werden projektbezogen ausgewählt und gehören nicht zur Standardausstattung jeder Mehrplatzmaschine.
VIII.. Was wir vor der Maschinenauswahl benötigen
Ein sinnvoller technischer Vorschlag beginnt beim Werkstück, nicht mit einer Maschinenleistung.
| Werkstückinformationen | Verfahren / Produktionsanforderung |
|---|---|
| Teilzeichnung | Zu härtender Bereich |
| Material und Qualität | Erforderliche Oberflächenhärte |
| Gesamtabmessungen | Erforderlich wirksame Einsatzhärtetiefe |
| Teilegewicht, falls relevant | Zielproduktionsrate |
| Aktuelle Belastung / Handhabungsmethode | Automatisierungsanforderung |
| Komplettes Teilesortiment, gegebenenfalls | Anforderung an die Rückverfolgbarkeit |
Wenn mehrere Teile auf derselben Anlage gefertigt werden müssen, das komplette Teilesortiment zusenden. Anschließend können wir beurteilen, ob sie sich eine Maschinenplattform mit unterschiedlichen Vorrichtungen und Induktoren teilen können, oder ob separate Maschinenanordnungen praktischer wären.
Die Induktor wird ebenfalls entsprechend der tatsächlichen Werkstückgeometrie ausgewählt und nicht als eine Universalspule geliefert.
IX.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
+ Welche Teile eignen sich für eine Mehrstationen-Induktionshärtemaschine??
Das Rundschaltformat eignet sich besonders für die wiederholte Produktion kleiner Präzisionsbauteile, die durch einen definierten Erwärmungs- und Abschreckzyklus gleichmäßig positioniert werden können.
+ Ist die Maschine nur für Einspritzdüsen geeignet??
Nein. Bei der hier gezeigten Maschine handelt es sich um eine Einspritzdüsenanwendung. Andere kompakte Präzisionskomponenten können für eine ähnliche Mehrstationenanordnung evaluiert werden. Größere oder wesentlich unterschiedliche Automobilteile erfordern möglicherweise ein anderes Maschinenlayout.
+ Können verschiedene Teile dieselbe Maschine verwenden??
Möglicherweise. Teile mit ähnlichen Abmessungen und Bewegungsanforderungen können durch Austausch der Spannvorrichtung die gleiche Maschine nutzen, Induktor und Prozessprogramm. Der praktische Bereich muss anhand der tatsächlichen Zeichnungen überprüft werden.
+ Kann automatisches Laden hinzugefügt werden??
Ja. Automatisches Be- und Entladen kann je nach Werkstück und erforderlichem Produktionszyklus integriert werden.
+ Wie werden Induktionsleistung und Frequenz ausgewählt??
Sie werden aus dem Werkstückmaterial ermittelt, Abmessungen, erforderliche Heizfläche, Einhärtetiefe, Zykluszeit und Induktordesign. Die im Video angezeigten Echtzeitwerte sind spezifisch für den aufgezeichneten Prozess.
Senden Sie Ihre Teilezeichnung, um den Härteprozess zu besprechen
Senden Sie Ihre Werkstückzeichnungs- und Härtungsanforderungen. Wir bewerten das Teil und schlagen ein geeignetes Layout für die Induktionshärtung mit mehreren Stationen vor.