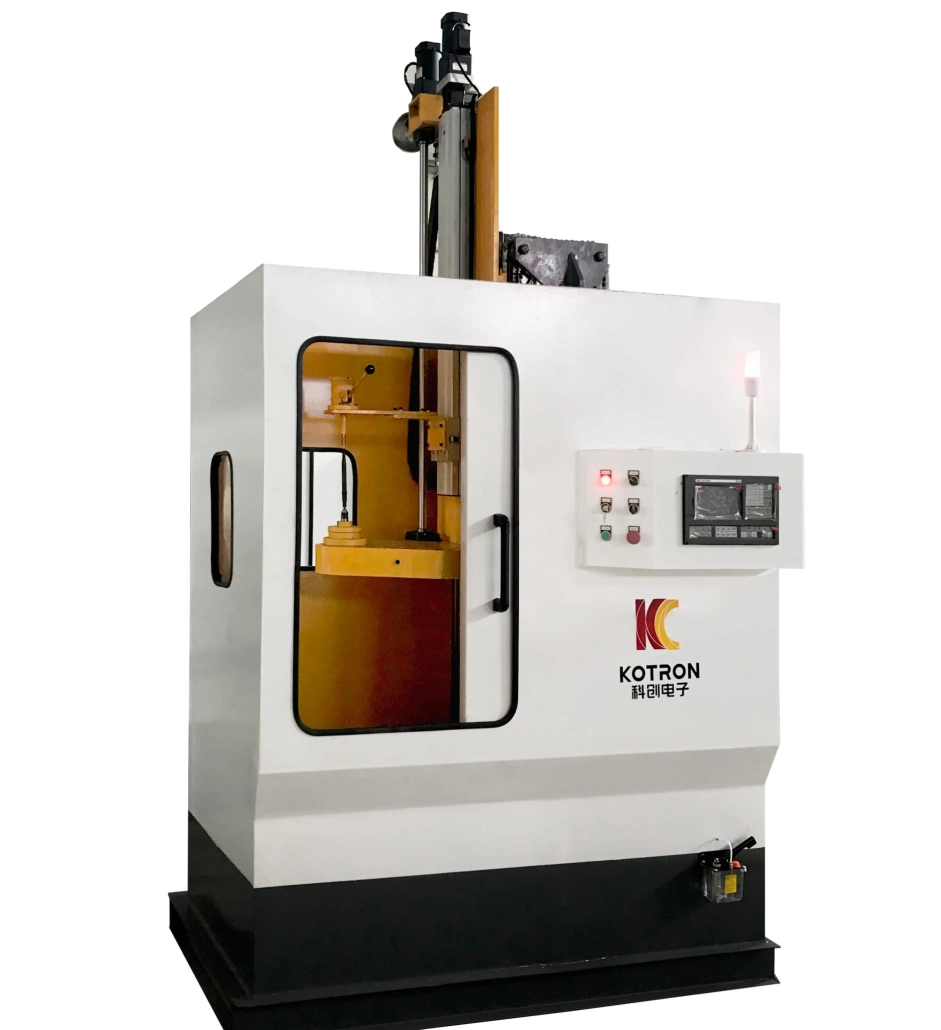
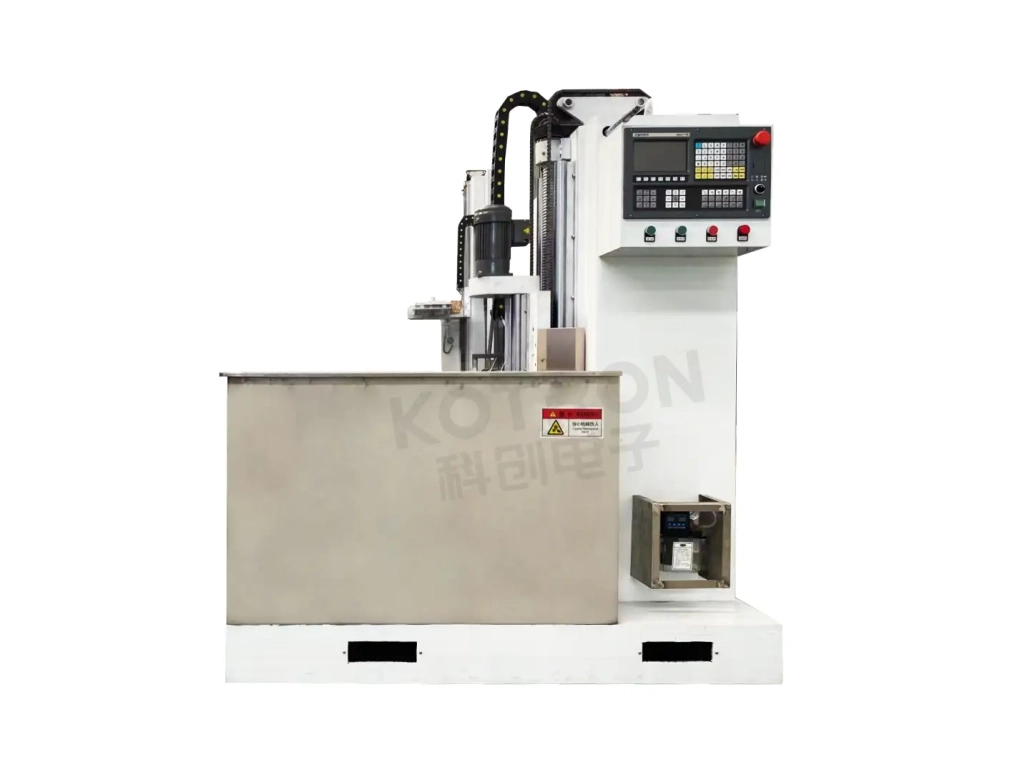
Nockenwellen-Induktionshärtemaschine
Vertikale CNC-Induktionshärtung für Nockenlappen, Lagerzapfen und ausgewählte Nockenwellenoberflächen
Nockenwellen arbeiten bei wiederholtem Kontakt, Reibung und zyklische Belastung. Ihre Arbeitsflächen erfordern eine hohe Verschleißfestigkeit, während der Kern des Teils die im Betrieb erforderliche Zähigkeit behalten muss.
Das Induktionshärten bietet eine Möglichkeit, ausgewählte Bereiche einer Nockenwelle zu erwärmen und zu härten, ohne das gesamte Teil auf die gleiche Weise zu behandeln. Nockenflächen, Zapfen und andere spezifizierte Arbeitsbereiche können je nach Teiledesign und Härteanforderung bearbeitet werden.
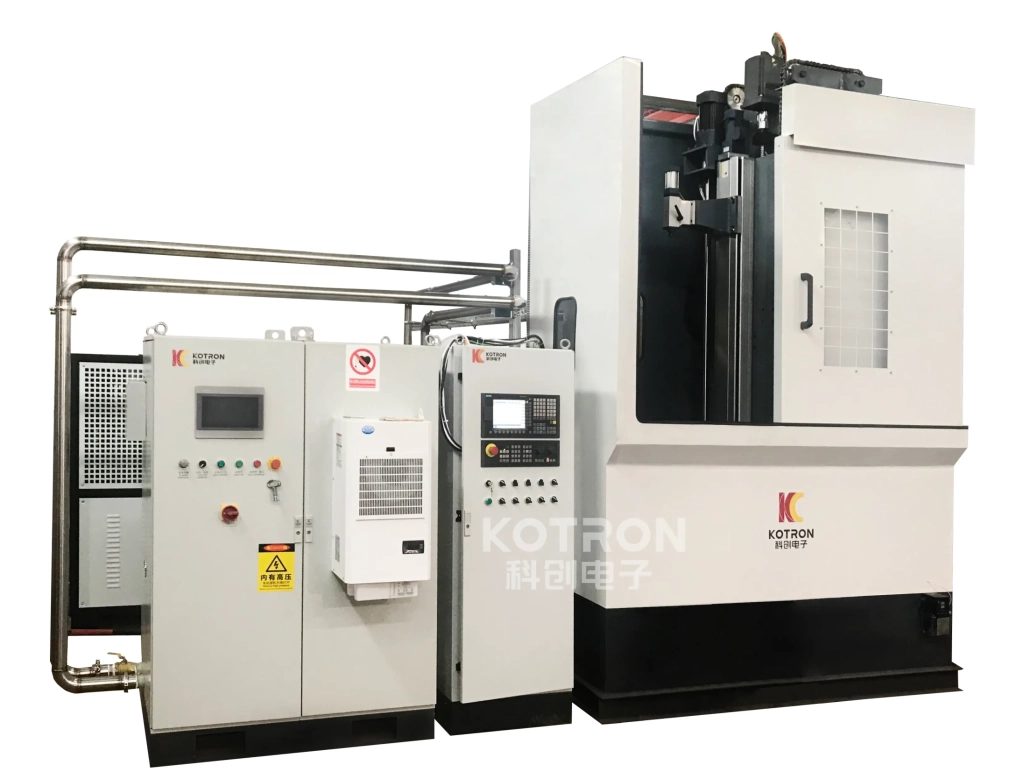
Unsere Nockenwellen-Induktionshärteanlage kombiniert eine vertikale CNC-Härtemaschine, DSP-gesteuertes IGBT-Induktionsnetzteil, kundenspezifischer Induktor und optionales Prozessüberwachungssystem.
Ⅰ. Warum Nockenwellen eine selektive Härtung benötigen
Eine Nockenwelle unterscheidet sich von einer herkömmlichen zylindrischer Schaft. Seine Geometrie umfasst mehrere Nocken und Zapfen, und die Arbeitsflächen sind wiederholtem Kontakt und mechanischer Belastung ausgesetzt. Der Härteprozess muss daher die Wärme in den erforderlichen Bereichen konzentrieren, während andere Bereiche weitgehend unberührt bleiben.
Für diese Art der selektiven Oberflächenbehandlung eignet sich das Induktionshärten gut. Für Nockenwellenanwendungen, Mit dem Verfahren lässt sich ein Hartstahl herstellen, verschleißfeste Oberfläche bei Beibehaltung eines härteren Kerns. Es kann auch die Widerstandsfähigkeit gegenüber zyklischer Belastung in den gehärteten Bereichen verbessern.
Je nach Teil, ausgewählt Arbeitsflächen der Nockennocken, Zeitschriften oder andere spezifizierte Bereiche verarbeitet werden kann. Durch diesen selektiven Ansatz kann die Wärme dort konzentriert werden, wo Verschleißfestigkeit erforderlich ist, anstatt die gesamte Komponente gleichmäßig zu erwärmen. Nockennocken haben nicht das gleiche zylindrische Profil wie eine herkömmliche Rundwelle, Daher muss die Spule auf die Geometrie und die vorgesehene Heizfläche abgestimmt sein.
Das Verhärtungsmuster wird durch mehrere miteinander verbundene Faktoren gesteuert, einschließlich:
• Induktorgeometrie
• Betriebsfrequenz
• Ausgangsleistung
• Aufheizzeit
• Position der Heizzone
Diese Parameter müssen zusammenarbeiten. Eine Änderung der Werkstückgeometrie oder der Härteposition kann eine andere Spulen- oder Prozesseinstellung erfordern.
Zwei Nockenwellen können ähnlich aussehen, erfordern jedoch unterschiedliche Induktionshärtungsbedingungen. Unterschiede in Nockengeometrie, Zeitschriftenposition, Material und erforderliche gehärtete Fläche können die Art und Weise verändern, wie das Teil mit dem Induktionsfeld koppelt. Dies wirkt sich sowohl auf das Induktordesign als auch auf die erforderliche Frequenz aus, Ausgangsleistung und Heizzeit. Aus diesem Grund, Ausgangspunkt für die Entwicklung des Erwärmungsprozesses bleibt die Nockenwelle selbst.
Ⅱ. KCJC-500H Vertikale CNC-Maschine
Die empfohlene Maschinenkonfiguration basiert auf der Vertikale CNC-Härtemaschine KCJC-500H. Es ist eine Vertikale, einachsig, Einstationenmaschine zum Induktionshärten wellenförmiger Bauteile, einschließlich Nockenwellenanwendungen. Die vertikale Anordnung sorgt für eine kontrollierte Spannung und Drehung des Werkstücks während des Härtezyklus.
Der KCJC-500H ist mit einem ausgestattet GSK96 CNC-System. Die Drehung des Werkstücks wird von einem Asynchronmotor über ein Untersetzungsgetriebe angetrieben, mit durch Frequenzumsetzung angepasster Spindeldrehzahl. Für unterschiedlich lange Werkstücke, Die Reitstockposition kann je nach Spannanforderung angepasst werden.
Die Maschine kann verschiedene Abschreckvorgänge durchführen, einschließlich:
• Kontinuierliches Tauchabschrecken
• Sprühabschreckung
Sein geschweißtes Maschinenbett ist spannungsarmgeglüht, um die langfristige Maßhaltigkeit zu verbessern.
Rotation ist ein wichtiger Teil des Härteprozesses. Während des Betriebs, Die Maschine hält und dreht die Nockenwelle, während der Erwärmungs- und Abschreckvorgang gemäß der programmierten Reihenfolge durchgeführt wird. Die erforderliche Bewegung hängt davon ab, welche Oberfläche behandelt wird. Ein zylindrischer Zapfen und eine Nockennase weisen für die Induktionsspule nicht die gleiche Geometrie auf, also die Beziehung zwischen Werkstückbewegung, Position des Induktors, Leistung und Aufheizzeit müssen für die tatsächliche Nockenwelle ermittelt werden.
Das CNC-System bietet die maschinenseitige Steuerung, die für wiederholbare Bewegungen und Operationen erforderlich ist. Dies ist insbesondere dann sinnvoll, wenn die gleiche Nockenwelle in der Serienfertigung mehrfach bearbeitet wird.
Ⅲ. Maßgeschneiderter Induktor für die Nockenwellengeometrie
Die Induktionsspule bestimmt, wo elektromagnetische Energie auf dem Werkstück konzentriert wird. Zum Härten von Nockenwellen, Der Induktor sollte um die Form der Nockenwelle und den erforderlichen gehärteten Bereich herum entwickelt werden.
Eine kundenspezifische Profilspule kann verwendet werden, um besser an die Nockennase oder eine andere ausgewählte Oberfläche anzupassen als eine allgemeine Rundspule. Der Zweck besteht nicht einfach darin, dem Teil mehr Wärme zuzuführen. Spulengeometrie, Frequenz, Leistung und Heizzeit beeinflussen alle, wo und wie die Oberfläche erhitzt wird.
Unterschiedliche Nockenwellenkonstruktionen erfordern daher möglicherweise unterschiedliche Induktoren, selbst wenn sie auf demselben Maschinentyp verarbeitet werden.
Ⅳ. DSP-IGBT-Induktionsnetzteil
Das Heizsystem kann mit dem abgestimmt werden Ultraschall-Induktionsnetzteil der XZG-Serie. Diese Netzteile verwenden Volldigitale DSP-Steuerung mit IGBT-Transistor-Leistungswandlung und Parallelresonanzkreis.
Zu den verfügbaren Steuermodi gehören::
• Konstantstrom
• Konstante Leistung
• Konstante Temperatur
Der geeignete Modus hängt von der gewählten Gerätekonfiguration und dem Heizprozess ab. Digitale Regulierung ermöglicht es der Induktionsstromversorgung, während des Härtungszyklus eine kontrollierte elektrische Leistung aufrechtzuerhalten, anstatt sich nur auf eine feste Heizzeit zu verlassen. Für die Nockenwellenfertigung, Dies ist insbesondere dann nützlich, wenn unterschiedliche Arbeitsbereiche oder unterschiedliche Teileprogramme unterschiedliche Prozesseinstellungen erfordern.
Die folgenden XZG-Netzteile sind als Konfigurationen für diese Art von Induktionshärteanlage erhältlich.
| Modell | Kabinett | Abmessungen | Eingangsspannung | Eingangsstrom | Frequenz | Ausgangsleistung | Kontrollgenauigkeit | Leistungsbereich |
|---|---|---|---|---|---|---|---|---|
| XZG-80SCZ | Eintürig | 800 × 600 × 1750 mm | 380 V ±10 %, 50/60 Hz | ≤170 A | 1–50 kHz | ≤80 kW | 1‰ | 5%–100 % |
| XZG-100SCZ | Eintürig | 800 × 600 × 1750 mm | 380 V ±10 %, 50/60 Hz | ≤220 A | 1–50 kHz | ≤100 kW | 1‰ | 5%–100 % |
| XZG-120SCZ | Eintürig | 800 × 600 × 1750 mm | 380 V ±10 %, 50/60 Hz | ≤250 A | 1–50 kHz | ≤120 kW | 1‰ | 5%–100 % |
| XZG-160SCZ | Doppeltürig | 1200 × 800 × 1750 mm | 380 V ±10 %, 50/60 Hz | ≤350 A | 1–50 kHz | ≤160 kW | 1‰ | 5%–100 % |
Der angegebene Leistungsfaktor beträgt ≥0,96.
Diese Modelle sind in Konfigurationen für Nockenwellen- und andere Wellenhärteanwendungen erhältlich. Die Tabelle ist nicht so zu verstehen, dass jede Nockenwelle die gleiche Leistung oder Frequenz benötigt. Der tatsächliche Heizaufbau hängt vom Werkstück und Härteprozess ab.
Ⅴ. Heizungssteuerung & Abschrecken
Die Induktionsenergie ist nur ein Teil des Prozesses. Für eine Nockenwelle, Der resultierende gehärtete Bereich wird durch die Kombination von beeinflusst:
Induktorgeometrie + Frequenz + Leistung + Heizzeit + Werkstückposition + Abschrecken
Dieser Zusammenhang gewinnt an Bedeutung, wenn mehrere Nocken bzw. Zapfen an einem Bauteil bearbeitet werden müssen. Es kann nicht automatisch davon ausgegangen werden, dass ein Prozess, der für eine Nockenwellengeometrie entwickelt wurde, bei einem anderen Teil das gleiche Ergebnis liefert. Daher müssen Heizung und Maschine einwandfrei funktionieren ein Prozess und nicht als zwei unabhängige Geräte.
Dem Erhitzen muss eine kontrollierte Abkühlung folgen, um den Aushärtungsprozess abzuschließen. Der KCJC-500H unterstützt beides Sprühabschreckung und kontinuierliches Tauchabschrecken. Die geeignete Abschreckanordnung hängt vom Werkstück und Prozess ab.
Je nach Material und Härteanforderung, Es kann PAG-Abschreckflüssigkeit oder ein geeignetes Abschreckmedium auf Wasserbasis verwendet werden. Die Abschreckbedingungen beeinflussen das endgültige Härtungsergebnis ebenso wie die Erwärmungsbedingungen, weshalb die Kühlstufe sollten zusammen mit dem Einführungsprozess berücksichtigt werden.
Ⅵ. Prozessüberwachung & Rückverfolgbarkeit
Für wiederholte Produktion, Die Überprüfung, ob die Maschine den Zyklus abgeschlossen hat, liefert nur begrenzte Informationen darüber, was während des Erhitzens passiert ist. Eine optionale System zur Analyse und Überwachung der Härtequalität kann Prozessdaten während des gesamten Induktionshärtezyklus aufzeichnen und anzeigen.
Zu den überwachten Parametern können gehören::
Dadurch erhält der Bediener mehr Informationen über den tatsächlichen Prozess als nur über den endgültigen Maschinenstatus.
Das Überwachungssystem kann die tatsächliche Prozesskurve mit einer ermittelten Referenzkurve vergleichen. Es können auch obere und untere Prozessgrenzen definiert werden. Wenn sich der überwachte Prozess außerhalb der angegebenen Grenzen bewegt, Das System kann Unter- oder Überhitzungsalarme auslösen.
Zu den verfügbaren Funktionen gehören::
• Standard- und Ist-Kurvenvergleich
• Überwachung der oberen und unteren Leistungsgrenze
• Unterhitzungsalarm
• Überhitzungsalarm
• Historische Prozessdatenspeicherung
• Werkstückparameterverwaltung
• Rückverfolgbarkeit der Produktionsdaten
• Automatische Identifizierung qualifizierter und unqualifizierter Bearbeitungsergebnisse
• Automatische Pause und Alarm bei einem erkannten nicht konformen Ergebnis
In der Werkstückdatenbank können Bearbeitungsparameter für eine Vielzahl von Teilen gespeichert werden, Dadurch ist es möglich, bei Bedarf zuvor ermittelte Produktionsdaten abzurufen. Für wiederkehrende Nockenwellenfertigung, Dies bietet eine praktische Möglichkeit zu überprüfen, ob einzelne Heizzyklen innerhalb der definierten Prozessbedingungen geblieben sind.
Das Überwachungssystem bietet folgende Anzeigegenauigkeit für die aufgeführten Prozessparameter:
| Parameter | Anzeigegenauigkeit |
|---|---|
| Aktuell | 1 A |
| Spannung | 1 V |
| Frequenz | 1 Hz |
| Energie | 1 KWS |
| Abschreckender Flüssigkeitsstrom | 0.1 L/min |
| Kühlwasserfluss | 0.1 L/min |
| Temperatur | 0.1°C |
Diese Werte beschreiben die Anzeigegenauigkeit des Überwachungssystems und sollten nicht als Bearbeitungsgenauigkeit oder Härtegenauigkeit der gesamten Maschine interpretiert werden.
Ⅶ. Hauptsystemkonfiguration
Ein Nockenwellen-Induktionshärtungssystem kann um vier Hauptabschnitte herum aufgebaut werden. Diese Komponenten arbeiten rund um den Nockenwellen-Härteprozess zusammen und werden nicht als voneinander unabhängige Einheiten ausgewählt.
KCJC-500H Vertikale CNC-Härtemaschine
Bietet Werkstückspannung, Rotation und kontrollierte Maschinenbewegung während des Härteprozesses.
DSP-Induktionsnetzteil der XZG-Serie
Bietet digital gesteuerte Induktionsheizleistung, mit verfügbaren Ausgabekonfigurationen von 80 kW bis 160 kW in den aufgeführten Modellen.
Kundenspezifische Induktionsspule
Entwickelt entsprechend der Nockenwellengeometrie und dem erforderlichen gehärteten Bereich.
System zur Analyse und Überwachung der Härtequalität
Überwacht elektrische und Kühlparameter, zeichnet Prozessdaten auf und bietet Alarm- und Rückverfolgbarkeitsfunktionen, wenn diese Konfiguration erforderlich ist.
VIII.. Typische Anwendung
Nockenwellen werden häufig als Schlüsselkomponenten verwendet Automobilmotoren und sind eine typische Anwendung für die induktive Oberflächenhärtung. Das Verfahren kommt dort zum Einsatz, wo ausgewählte Arbeitsflächen einer Verbesserung bedürfen:
• Verschleißfestigkeit
• Oberflächenhärte
• Widerstandsfähigkeit gegen zyklische Belastung
Gleichzeitig, Der Kern des Bauteils behält die für den mechanischen Einsatz erforderliche Zähigkeit. Die gleiche Induktionshärtungsgeräteplattform kann auch auf andere geeignete wellenartige Komponenten angewendet werden, je nach Geometrie und Wärmebehandlungsanforderungen.
IX.. Häufig gestellte Fragen
Kann die Maschine sowohl Nockenerhebungen als auch Zapfen härten??
Ausgewählte Nockenflächen, Zapfen und andere spezifizierte Bereiche können je nach Teile- und Prozessanforderung induktionsgehärtet werden. Die Induktor- und Prozesseinstellungen müssen zum zu behandelnden Bereich passen.
Warum braucht eine Nockenwelle eine maßgeschneiderte Induktionsspule??
Nockennocken haben nicht das gleiche zylindrische Profil wie eine herkömmliche Rundwelle. Daher muss die Spulengeometrie auf das Werkstück und die vorgesehene Heizfläche abgestimmt werden.
Welche Induktionsleistung steht zur Verfügung??
Die aufgeführten XZG-Konfigurationen umfassen 80 kW, 100 kW, 120 kW und 160 kW-Modelle, mit einem Betriebsfrequenzbereich von 1–50 kHz. Hierbei handelt es sich um verfügbare Ausstattungskonfigurationen und nicht um feste Anforderungen für jede Nockenwelle.
Welche Steuerungsmodi gibt es für die Induktionsstromversorgung??
Konstantstrom, Abhängig von der gewählten Systemkonfiguration stehen die Steuermodi „Konstante Leistung“ und „Konstante Temperatur“ zur Verfügung.
Kann die Maschine eine Sprühabschreckung verwenden??
Ja. Der KCJC-500H unterstützt sowohl Sprühabschreckung als auch kontinuierliches Tauchabschrecken.
Kann der Aushärteprozess überwacht werden??
Ja. Mit dem entsprechenden Überwachungssystem, Spannung, Strom, Leistung, Frequenz, Energie- und kühlungsrelevante Parameter können angezeigt und aufgezeichnet werden.
Können frühere Prozessdaten überprüft werden??
Das Überwachungssystem unterstützt die Speicherung historischer Daten, Werkstückparameterverwaltung und Prozessrückverfolgbarkeit.
Kann das System einen abnormalen Heizzyklus erkennen??
Die Überwachungskonfiguration unterstützt obere und untere Prozessgrenzen, Kurvenvergleich und Unter-/Überhitzungsalarme. Es kann auch nicht konforme Verarbeitungsergebnisse erkennen und mit einem Alarm pausieren.
X.. Nockenwellen-Induktionshärtungssystem
Eine Nockenwellenhärteanlage ist mehr als eine Vertikalmaschine mit daran befestigter Induktionsspule. Die Maschine kontrolliert das Werkstück. Das Induktionsnetzteil steuert die Heizenergie. Der maßgeschneiderte Induktor bestimmt, wie diese Energie in die ausgewählte Oberfläche eingekoppelt wird, während das Abschrecksystem den Härtezyklus abschließt. Wo Prozessüberwachung erforderlich ist, Auch elektrische und Kühlparameter können während der Produktion erfasst und verglichen werden.
Für Nockennocken, Lagerzapfen und andere ausgewählte Nockenwellenoberflächen, Diese Teile des Systems müssen zusammen betrachtet werden. Die gleiche vertikale CNC-Plattform kann auch für andere Wellenkomponenten konfiguriert werden, wie die Automatische Zahnrad-Induktionshärtemaschine.
Nockenwellen-Induktionshärtemaschine
Vertikale CNC-Maschine + DSP-IGBT-Netzteil + Kundenspezifischer Induktor + Prozessüberwachung