小型精密汽车零件多工位感应淬火机
Ⅰ. 查看多工位硬化工艺
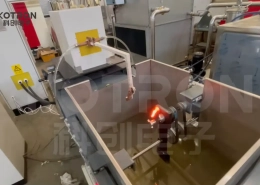
该视频展示了小型燃油喷射部件的实际生产过程.
多个工件垂直固定在分度机构周围. 随着机器的循环, 他们从一个位置移动到下一个位置. 记录的过程清楚地显示工件的选定区域正在被感应加热, 然后进行喷淋淬火.
旋转布置允许不同的工件同时处于生产周期的不同阶段. 这使得该机器特别适合小部件的重复批量生产.
Ⅱ. 哪些零件适合多工位淬火?
当紧凑型工件可以一致地定位在加热和淬火站时,旋转分度布局特别有用.
典型应用包括燃油喷射器喷嘴, 小齿轮 以及具有类似定位和硬化要求的其他紧凑型精密零件. 最终的适用性取决于材料, 几何形状, 硬化面积及产量.
电感器和夹具与实际组件相匹配,而不是被视为通用工具.
KOTRON 还开发 适用于大型汽车零部件的感应淬火设备 比如齿轮, 半轴, 等速万向节组件, 转向部件及轴承相关部件. 这些应用可能需要与此处所示的紧凑型旋转分度系统不同的机器结构.
Ⅲ. 旋转索引过程如何工作
基本生产顺序是:
上料→分度→感应加热→喷淋淬火→冷却→下料
工件围绕分度机构排列. 完成一个流程步骤后, 桌子将它们移动到下一个位置.
在加热位置, 感应器将热量集中在所需部分,而不是加热整个工件. 按照既定工艺进行淬火.
分度位置的数量不一定等于加热站的数量. 一个转台可以承载多个工件,同时使用较少的实际加热和淬火位置.
根据工件和所需的生产顺序选择最终工位布置.
Ⅳ. 高频感应淬火: 实际运营数据
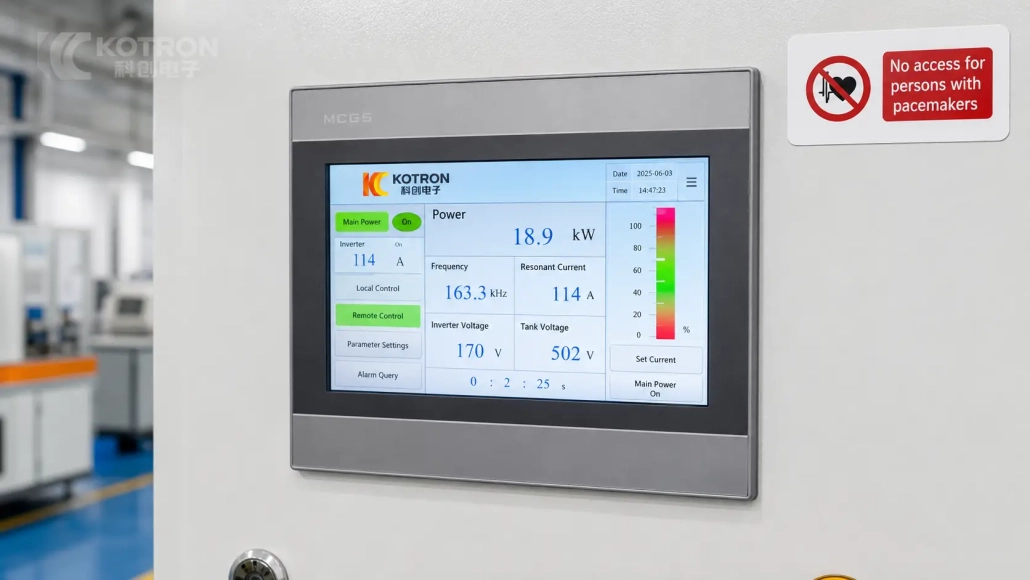
记录过程中显示的 HMI 提供了真实操作条件下机器的有用视图.
| 营业价值 | 人机界面读取 |
|---|---|
| 功率 | 18.9 千瓦 |
| 频率 | 163.3 千赫 |
| 谐振电流 | 114 一个 |
| 逆变电压 | 170 V |
| 储能电路电压 | 502 V |
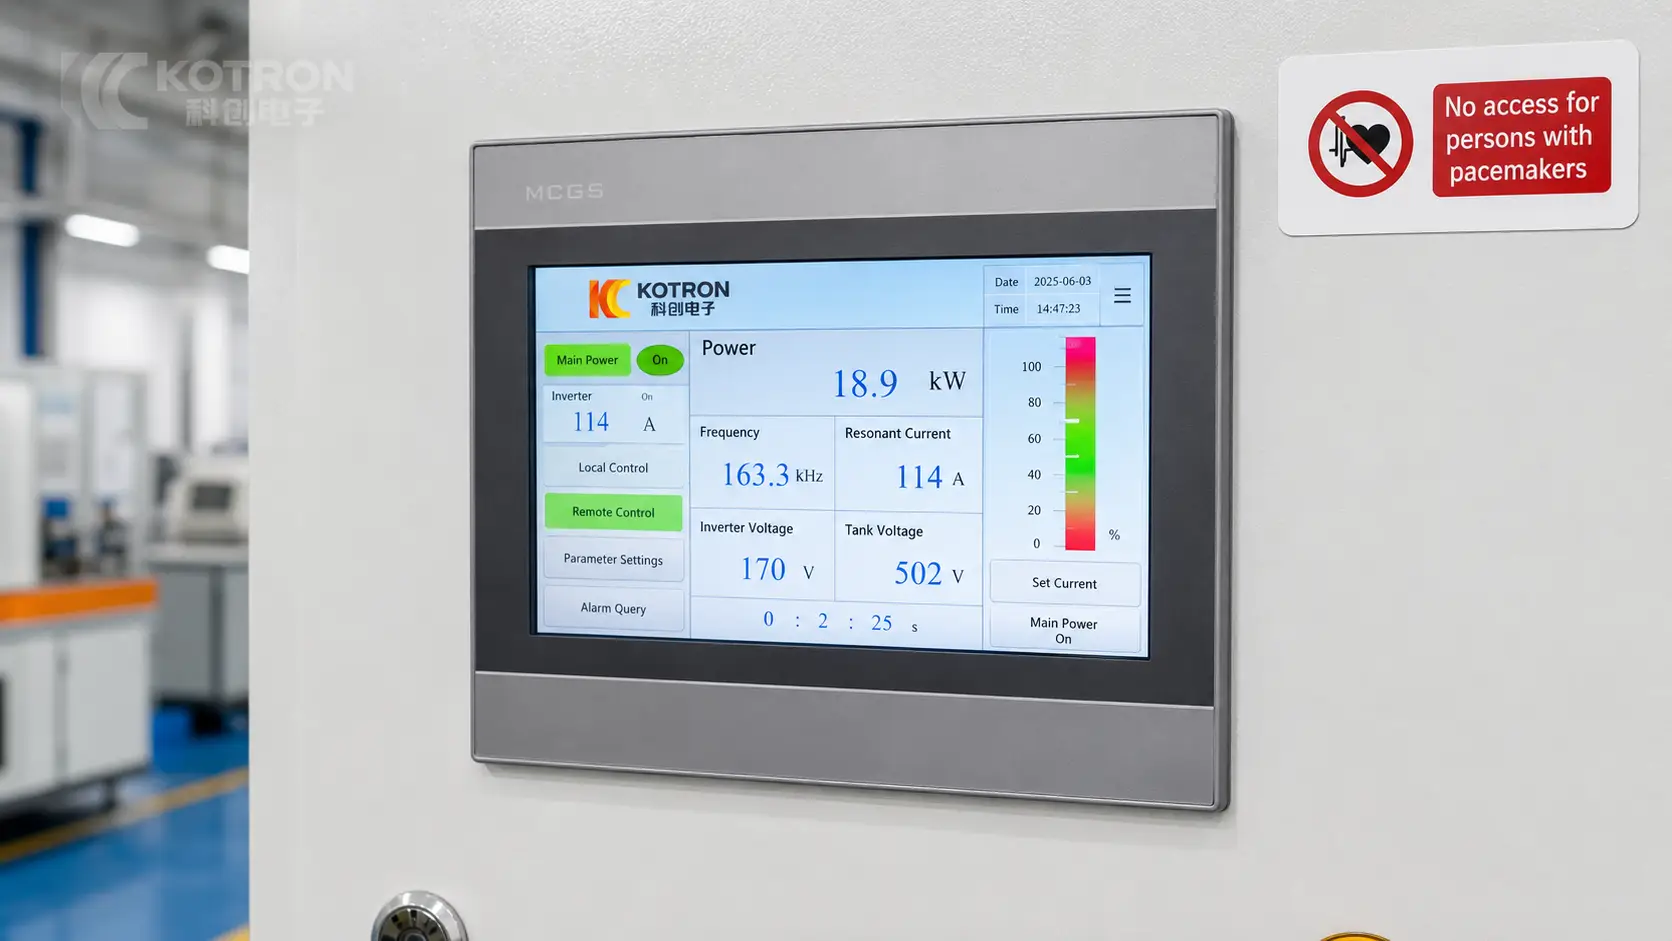
这些是来自该特定加热循环的实时读数, 不是机器的额定规格.
最终的 功率和频率 根据工件材质选择, 几何形状, 硬化面积和所需硬化深度. 这些 163.3 此处显示的 kHz 值是来自该应用的过程数据,而不是小型汽车零件的通用设置.
Ⅴ. 机器结构及过程控制
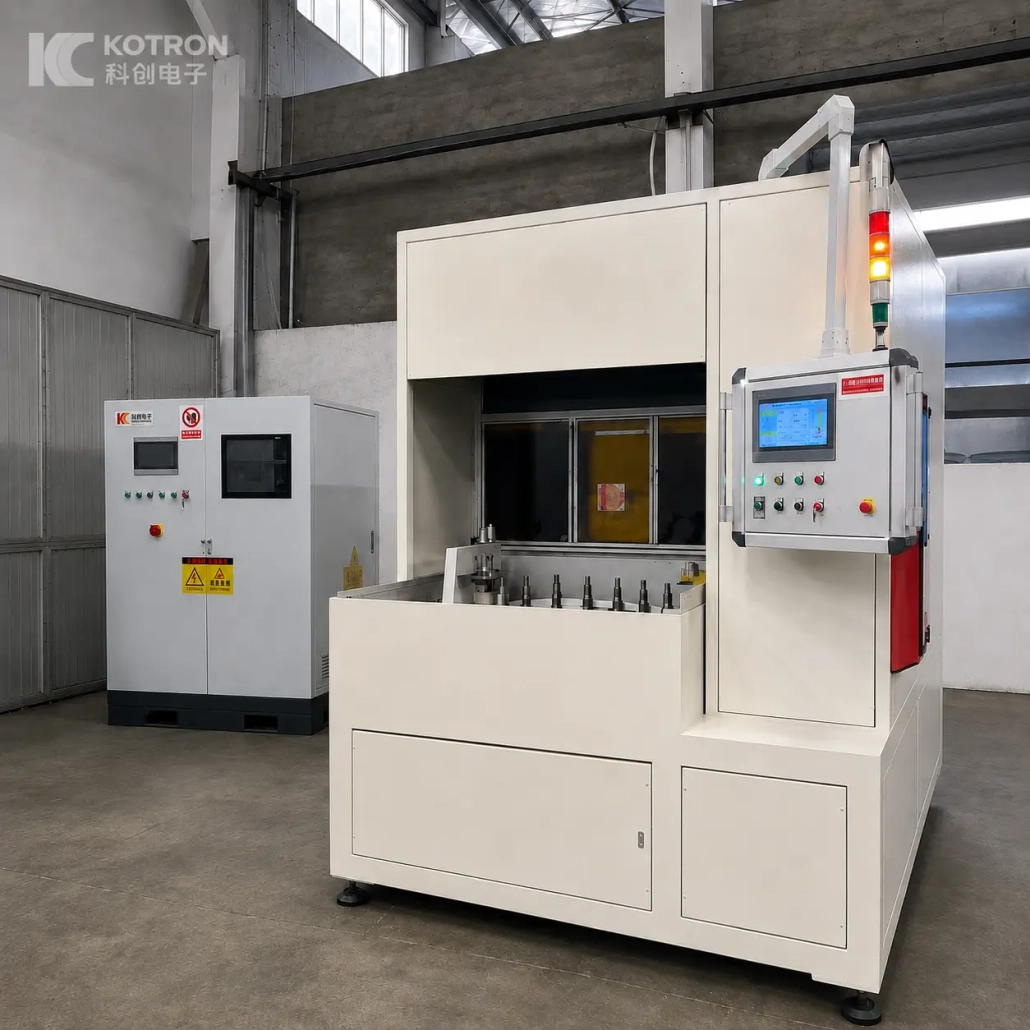
机器采用封闭式结构,将加工区域与操作者位置分开.
其工作布置结合了旋转分度机构, 垂直工件夹具, 感应加热位置, 一个生产单元内的喷雾淬火系统和操作员控制装置.
录机上的HMI显示包括电源在内的运行信息, 频率, 电流和电压. 参数设置, 本地和远程控制, 界面上还可以看到报警查询功能.
对于需要更复杂加热过程的项目, 分时多频电源, 可根据需要配置工件旋转和可调感应器定位.
Ⅵ. 不同汽车零部件的定制机器布局
紧凑型旋转分度机非常适合某些小型精密部件, 但它并不是用于汽车生产的感应淬火设备的唯一形式.
长半轴, 例如, 可能需要额外的支持和 扫描硬化工艺. 齿轮和等速万向节组件需要不同的夹具, 感应器和运动装置.
KOTRON 围绕实际零件开发机器,而不是将一种机械布局视为通用解决方案.
主要因素包括工件几何形状, 材料, 硬化位置, 所需的硬度和渗碳层深度, 生产速度, 感应频率, 电感器设计, 工件移动及淬火方法.
对于具有相似尺寸的相关组件, 一台机器平台有时可能与不同的夹具一起使用, 电感器和工艺程序. 具有明显不同几何形状的零件通常需要不同的机器配置.
Ⅶ. 自动化和过程监控
可根据生产线选择自动化程度.
自动装载, 卸货, 如有需要,可以集成工件传输和下游输送. 实际排列取决于工件形状, 产量及工厂布局.
过程监控也可作为需要生产记录或可追溯性的项目选项. 取决于配置, 工作参数, 警报, 工艺曲线和历史生产数据可以记录和回顾.
这些功能根据项目进行选择,而不是作为每台多工位机器上的标准设备.
Ⅷ. 机器选型前我们需要什么
有用的技术方案从工件开始, 没有机器额定功率.
| 工件信息 | 工艺 / 生产要求 |
|---|---|
| 零件图 | 待硬化区域 |
| 材质及等级 | 所需表面硬度 |
| 外形尺寸 | 必需的 有效渗入深度 |
| 零件重量, 如果相关的话 | 目标生产率 |
| 电流负载 / 处理方法 | 自动化要求 |
| 完整的零件系列, 如果适用 | 追溯要求 |
如果需要在同一系统上生产多个零件, 发送完整的零件范围. 然后我们可以评估他们是否可以与不同的夹具和电感器共享一个机器平台, 或者单独的机器布置是否更实用.
这些 感应器 也根据实际工件的几何形状进行选择,而不是作为一个通用线圈提供.
Ⅸ. 常见问题解答
单击问题以展开答案.
+ 哪些零件适合多工位感应淬火机床?
旋转分度格式特别适合重复生产小型精密部件,这些部件可以通过规定的加热和淬火循环一致地定位.
+ 该机器仅适用于喷油嘴?
不. 这里显示的机器是喷油器喷嘴应用. 可以评估其他紧凑型精密部件的类似多工位布置. 更大或截然不同的汽车零件可能需要不同的机器布局.
+ 不同的零件可以使用同一台机器吗?
可能. 具有相似尺寸和运动要求的零件可以通过更换夹具共享同一台机器, 电感及工艺程序. 实际范围必须根据实际图纸进行检查.
+ 可以添加自动加载吗?
可以. 可根据工件及所需生产周期,集成自动上下料.
+ 感应功率和频率如何选择?
它们由工件材料确定, 尺寸, 所需加热面积, 硬化深度, 周期时间和电感器设计. 视频中显示的实时值特定于所记录的过程.