آلة تقسية متعددة المحطات بالحث للقطع الصغيرة الدقيقة للسيارات
Ⅰ. راجع عملية تصلب المحطات المتعددة
يُظهر الفيديو عملية الإنتاج الفعلية لمكون صغير لحقن الوقود.
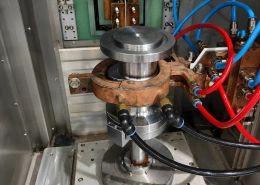
يتم تثبيت العديد من قطع العمل عموديًا حول آلية الفهرسة. كما دورات الآلة, ينتقلون من موضع إلى آخر. تُظهر العملية المسجلة بوضوح منطقة مختارة من قطعة العمل يتم تسخينها عن طريق الحث, تليها التبريد الرش.
يتيح الترتيب الدوار لقطع العمل المختلفة أن تكون في مراحل مختلفة من دورة الإنتاج في نفس الوقت. وهذا يجعل الآلة مناسبة بشكل خاص للإنتاج المتكرر للمكونات الصغيرة.
Ⅱ. ما هي الأجزاء المناسبة للتصلب متعدد المحطات؟?
يعد تخطيط الفهرسة الدوارة مفيدًا بشكل خاص عندما يمكن وضع قطع العمل المدمجة بشكل ثابت في محطات التسخين والتبريد.
يمكن أن تشمل التطبيقات النموذجية فوهات حاقن الوقود, التروس الصغيرة وغيرها من الأجزاء الدقيقة المدمجة ذات متطلبات تحديد المواقع والتصلب المماثلة. الملاءمة النهائية تعتمد على المادة, الشكل الهندسي, منطقة تصلب وحجم الإنتاج.
تتم مطابقة المحث والتركيب مع المكون الفعلي بدلاً من معاملتهما كأدوات عالمية.
يتطور كوترون أيضًا معدات تصلب الحث لقطع غيار السيارات الكبيرة مثل التروس, نصف مهاوي, مكونات السيرة الذاتية المشتركة, أجزاء التوجيه والمكونات ذات الصلة بالمحمل. قد تتطلب هذه التطبيقات هياكل آلات مختلفة عن نظام الفهرسة الدوارة المدمج الموضح هنا.
Ⅲ. كيف تعمل عملية الفهرسة الدوارة
تسلسل الإنتاج الأساسي هو:
التحميل ← الفهرسة ← التسخين التعريفي ← التبريد بالرش ← التبريد ← التفريغ
يتم ترتيب قطع العمل حول آلية الفهرسة. بعد الانتهاء من خطوة عملية واحدة, ينقلهم الجدول إلى الموضع التالي.
في موقف التدفئة, يقوم المحث بتركيز الحرارة على القسم المطلوب بدلاً من تسخين قطعة العمل بأكملها. يتم التبريد وفقًا للعملية المحددة.
عدد مواضع الفهرسة لا يساوي بالضرورة عدد محطات التدفئة. قد تحمل الطاولة الدوارة العديد من قطع العمل مع استخدام عدد أقل من أوضاع التسخين والتبريد الفعلية.
يتم اختيار الترتيب النهائي للمحطة وفقاً لقطعة العمل وتسلسل الإنتاج المطلوب.
Ⅳ. تصلب الحث عالية التردد: بيانات التشغيل الفعلية
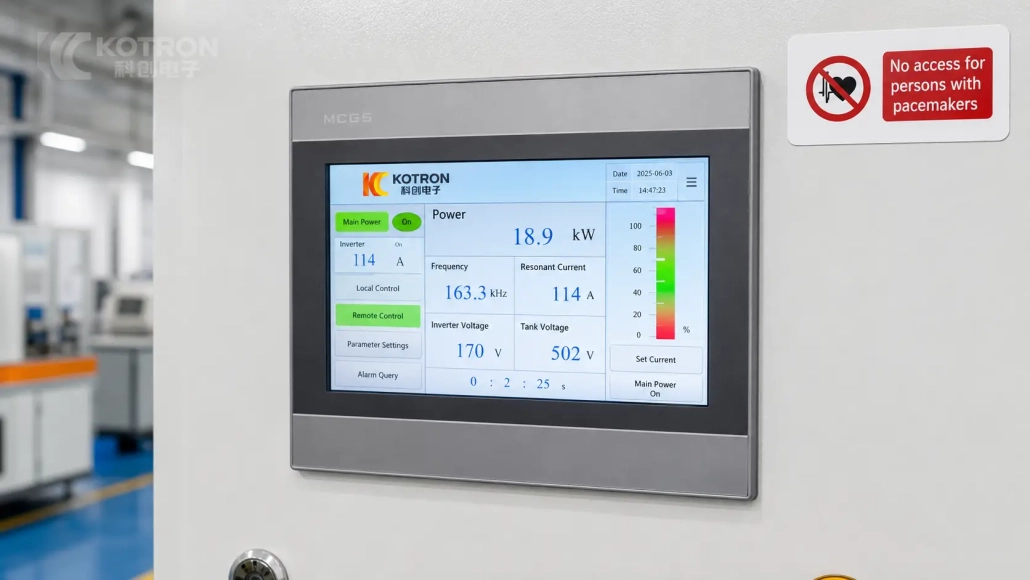
يوفر HMI الموضح في العملية المسجلة رؤية مفيدة للجهاز في ظل ظروف التشغيل الحقيقية.
| قيمة التشغيل | قراءة HMI |
|---|---|
| الطاقة | 18.9 كيلوواط |
| التردد | 163.3 كيلوهرتز |
| تيار الرنين | 114 أ |
| الجهد العاكس | 170 V |
| جهد دائرة الخزان | 502 V |
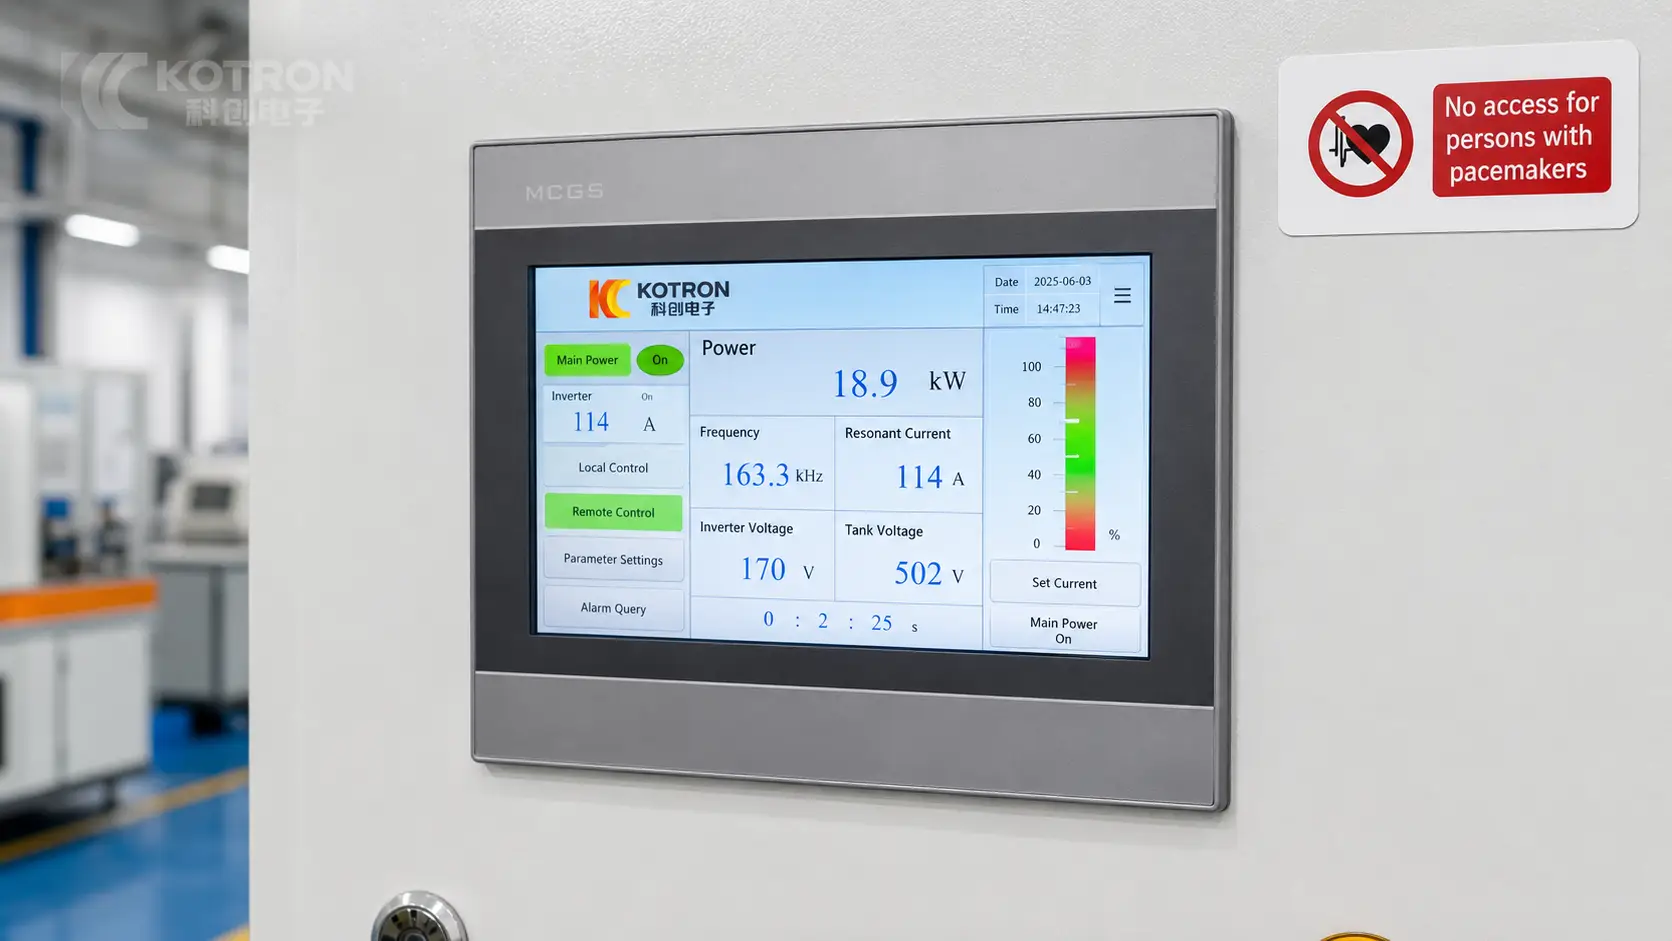
هذه قراءات في الوقت الحقيقي من دورة التسخين المحددة هذه, وليس المواصفات المقدرة للجهاز.
أخير القدرة والتردد يتم اختيارها وفقا لمواد الشغل, الشكل الهندسي, منطقة تصلب وعمق تصلب المطلوبة. ثم يقوم 163.3 قيمة كيلوهرتز الموضحة هنا هي بيانات العملية من هذا التطبيق وليست إعدادًا عالميًا لقطع غيار السيارات الصغيرة.
Ⅴ. هيكل الآلة والتحكم في العمليات
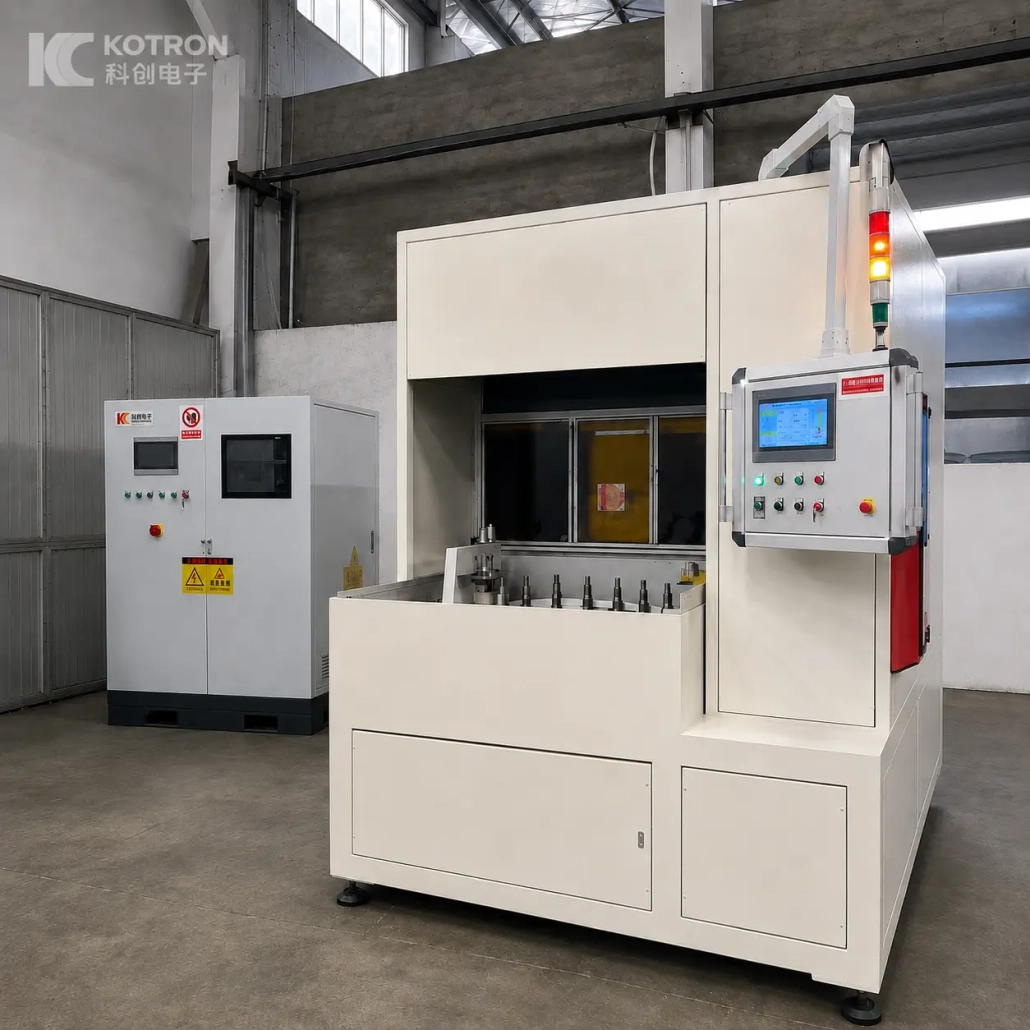
تستخدم الآلة هيكلًا مغلقًا يفصل منطقة المعالجة عن موضع المشغل.
يجمع ترتيب عملها بين آلية الفهرسة الدوارة, تركيبات الشغل العمودية, موقف التدفئة التعريفي, نظام التبريد بالرش وضوابط المشغل داخل خلية إنتاج واحدة.
يعرض HMI الموجود على الجهاز المسجل معلومات التشغيل بما في ذلك الطاقة, التردد, التيار والجهد. إعداد المعلمة, التحكم المحلي والبعيد, ويمكن أيضًا رؤية وظائف الاستعلام عن الإنذار على الواجهة.
للمشاريع التي تتطلب عمليات تسخين أكثر تعقيدًا, الطاقة متعددة التردد المشتركة مع الوقت, يمكن تكوين دوران قطعة العمل وتحديد موضع المحث القابل للتعديل حسب الحاجة.
Ⅵ. تخطيطات آلة مخصصة لقطع غيار السيارات المختلفة
تعمل آلة الفهرسة الدوارة المدمجة بشكل جيد مع بعض المكونات الصغيرة الدقيقة, ولكنه ليس الشكل الوحيد لمعدات التقسية الحثية المستخدمة في إنتاج السيارات.
نصف رمح طويل, على سبيل المثال, قد يتطلب دعمًا إضافيًا و عملية تصلب المسح. تتطلب مكونات التروس ومفاصل السيرة الذاتية تركيبات مختلفة, المحاثات وترتيبات الحركة.
تقوم شركة KOTRON بتطوير الماكينة حول الجزء الفعلي بدلاً من التعامل مع التصميم الميكانيكي الواحد كحل عالمي.
وتشمل العوامل الرئيسية هندسة الشغل, المادة, موقف تصلب, الصلابة المطلوبة وعمق الحالة, معدل الإنتاج, تردد الحث, تصميم المحث, حركة الشغل وطريقة التبريد.
للمكونات ذات الصلة ذات الأبعاد المماثلة, يمكن أحيانًا استخدام منصة آلة واحدة مع تركيبات مختلفة, المحاثات وبرامج العملية. تتطلب الأجزاء ذات الأشكال الهندسية المختلفة إلى حد كبير عادةً تكوينًا آخر للجهاز.
Ⅶ. الأتمتة ومراقبة العمليات
يمكن اختيار مستوى الأتمتة وفقًا لخط الإنتاج.
التحميل التلقائي, التفريغ, يمكن دمج نقل قطع العمل والنقل النهائي عند الحاجة. الترتيب الفعلي يعتمد على شكل قطعة العمل, حجم الإنتاج وتخطيط المصنع.
مراقبة العملية متاحة أيضًا كخيار للمشروع حيث تكون سجلات الإنتاج أو إمكانية التتبع مطلوبة. اعتمادا على التكوين, معلمات التشغيل, الإنذارات, يمكن تسجيل ومراجعة منحنيات العملية وبيانات الإنتاج التاريخية.
يتم اختيار هذه الوظائف وفقًا للمشروع بدلاً من معاملتها كمعدات قياسية في كل جهاز متعدد المحطات.
Ⅷ. ما نحتاجه قبل اختيار الجهاز
يبدأ الاقتراح الفني المفيد بقطعة العمل, ليس مع تصنيف قوة الجهاز.
| معلومات الشغل | عملية / متطلبات الإنتاج |
|---|---|
| رسم جزء | المنطقة المراد تصلبها |
| المواد والصف | صلابة السطح المطلوبة |
| الأبعاد الشاملة | مطلوب العمق الفعال للحالة |
| وزن الجزء, إذا كان ذلك مناسبا | معدل الإنتاج المستهدف |
| التحميل الحالي / طريقة التعامل | متطلبات الأتمتة |
| مجموعة كاملة من الأجزاء, إن أمكن | متطلبات التتبع |
إذا كانت هناك حاجة إلى إنتاج عدة أجزاء على نفس النظام, إرسال نطاق الجزء الكامل. يمكننا بعد ذلك تقييم ما إذا كان بإمكانهم مشاركة منصة آلة واحدة مع تركيبات وملفات حث مختلفة, أو ما إذا كانت ترتيبات الماكينة المنفصلة ستكون أكثر عملية.
ثم يقوم محث يتم تحديده أيضًا حول الشكل الهندسي الفعلي لقطعة العمل بدلاً من توفيره كملف عالمي واحد.
Ⅸ. الأسئلة المتداولة
انقر فوق سؤال لتوسيع الإجابة.
+ ما هي الأجزاء المناسبة لآلة تصلب الحث متعددة المحطات?
يعد تنسيق الفهرسة الدوارة مناسبًا بشكل خاص للإنتاج المتكرر للمكونات الدقيقة الصغيرة التي يمكن وضعها بشكل ثابت من خلال دورة تسخين وتبريد محددة.
+ هل الآلة مخصصة فقط لفوهات حاقن الوقود?
لا. الآلة الموضحة هنا هي تطبيق لفوهة حاقن الوقود. يمكن تقييم المكونات الدقيقة المدمجة الأخرى لترتيب مماثل متعدد المحطات. قد تتطلب قطع غيار السيارات الأكبر حجمًا أو المختلفة إلى حد كبير تصميمًا آخر للآلة.
+ هل يمكن لأجزاء مختلفة استخدام نفس الجهاز?
ربما. قد تشترك الأجزاء ذات الأبعاد ومتطلبات الحركة المماثلة في نفس الجهاز عن طريق تغيير التركيب, محث وبرنامج العملية. يجب التحقق من النطاق العملي من الرسومات الفعلية.
+ يمكن إضافة التحميل التلقائي?
نعم. يمكن دمج التحميل والتفريغ الأوتوماتيكي وفقًا لقطعة العمل ودورة الإنتاج المطلوبة.
+ كيف يتم اختيار قوة الحث والتردد?
يتم تحديدها من مادة الشغل, الأبعاد, منطقة التدفئة المطلوبة, عمق تصلب, وقت الدورة وتصميم مغو. إن قيم الوقت الفعلي الموضحة في الفيديو خاصة بتلك العملية المسجلة.
أرسل الجزء الخاص بك من الرسم لمناقشة عملية التصلب
أرسل متطلبات رسم وتصلب قطعة العمل الخاصة بك. سوف نقوم بتقييم الجزء واقتراح تخطيط مناسب للتصلب الحثي متعدد المحطات.