Máquina de Endurecimento por Indução Multi-Estação para Pequenas Peças Automóveis de Precisão
Ⅰ. Veja o processo de endurecimento multiestação
O vídeo mostra o processo real de produção de um pequeno componente de injeção de combustível.
Várias peças de trabalho são mantidas verticalmente em torno do mecanismo de indexação. À medida que a máquina dá um ciclo, eles se movem de uma posição para a próxima. O processo gravado mostra claramente uma área selecionada da peça sendo aquecida por indução, seguido de extinção por spray.
O arranjo rotativo permite que diferentes peças estejam em diferentes estágios do ciclo de produção ao mesmo tempo. Isto torna a máquina particularmente adequada para a produção repetida de lotes de pequenos componentes.
Ⅱ. Quais peças são adequadas para endurecimento em múltiplas estações?
Um layout de indexação rotativa é particularmente útil quando peças compactas podem ser posicionadas de forma consistente nas estações de aquecimento e têmpera.
As aplicações típicas podem incluir bicos injetores de combustível, pequenas engrenagens e outras peças compactas de precisão com requisitos semelhantes de posicionamento e endurecimento. A adequação final depende do material, geometria, área endurecida e volume de produção.
O indutor e o acessório são combinados com o componente real, em vez de serem tratados como ferramentas universais.
A KOTRON também desenvolve equipamento de endurecimento por indução para peças automotivas maiores como engrenagens, meias hastes, Componentes da junta homocinética, peças de direção e componentes relacionados a rolamentos. Estas aplicações podem exigir estruturas de máquinas diferentes do sistema de indexação rotativa compacto mostrado aqui.
Ⅲ. Como funciona o processo de indexação rotária
A sequência básica de produção é:
Carregamento → Indexação → Aquecimento por Indução → Resfriamento por Spray → Resfriamento → Descarregamento
As peças de trabalho são organizadas em torno do mecanismo de indexação. Após a conclusão de uma etapa do processo, a mesa os move para a próxima posição.
Na posição de aquecimento, o indutor concentra o calor na seção necessária em vez de aquecer a peça completa. A têmpera segue de acordo com o processo estabelecido.
O número de posições de indexação não é necessariamente igual ao número de estações de aquecimento. Uma mesa rotativa pode transportar diversas peças de trabalho enquanto utiliza menos posições reais de aquecimento e têmpera.
A disposição final da estação é selecionada de acordo com a peça de trabalho e a sequência de produção necessária.
Ⅳ. Endurecimento por indução de alta frequência: Dados operacionais reais
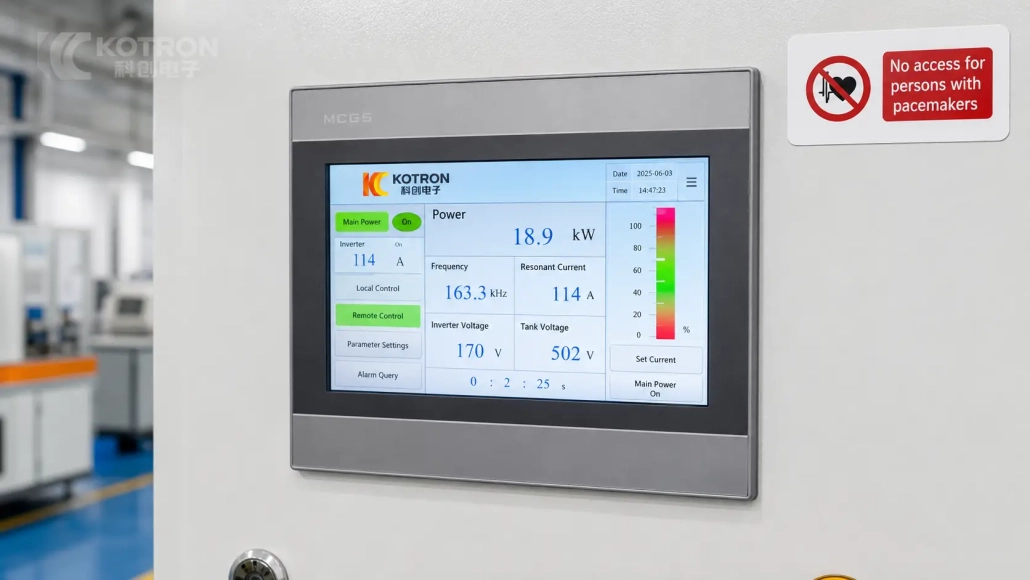
A IHM mostrada no processo gravado fornece uma visão útil da máquina em condições reais de operação.
| Valor Operacional | Leitura da IHM |
|---|---|
| Potência | 18.9 kW |
| Frequência | 163.3 kHz |
| Corrente Ressonante | 114 A |
| Tensão do inversor | 170 V |
| Tensão do Circuito do Tanque | 502 V |
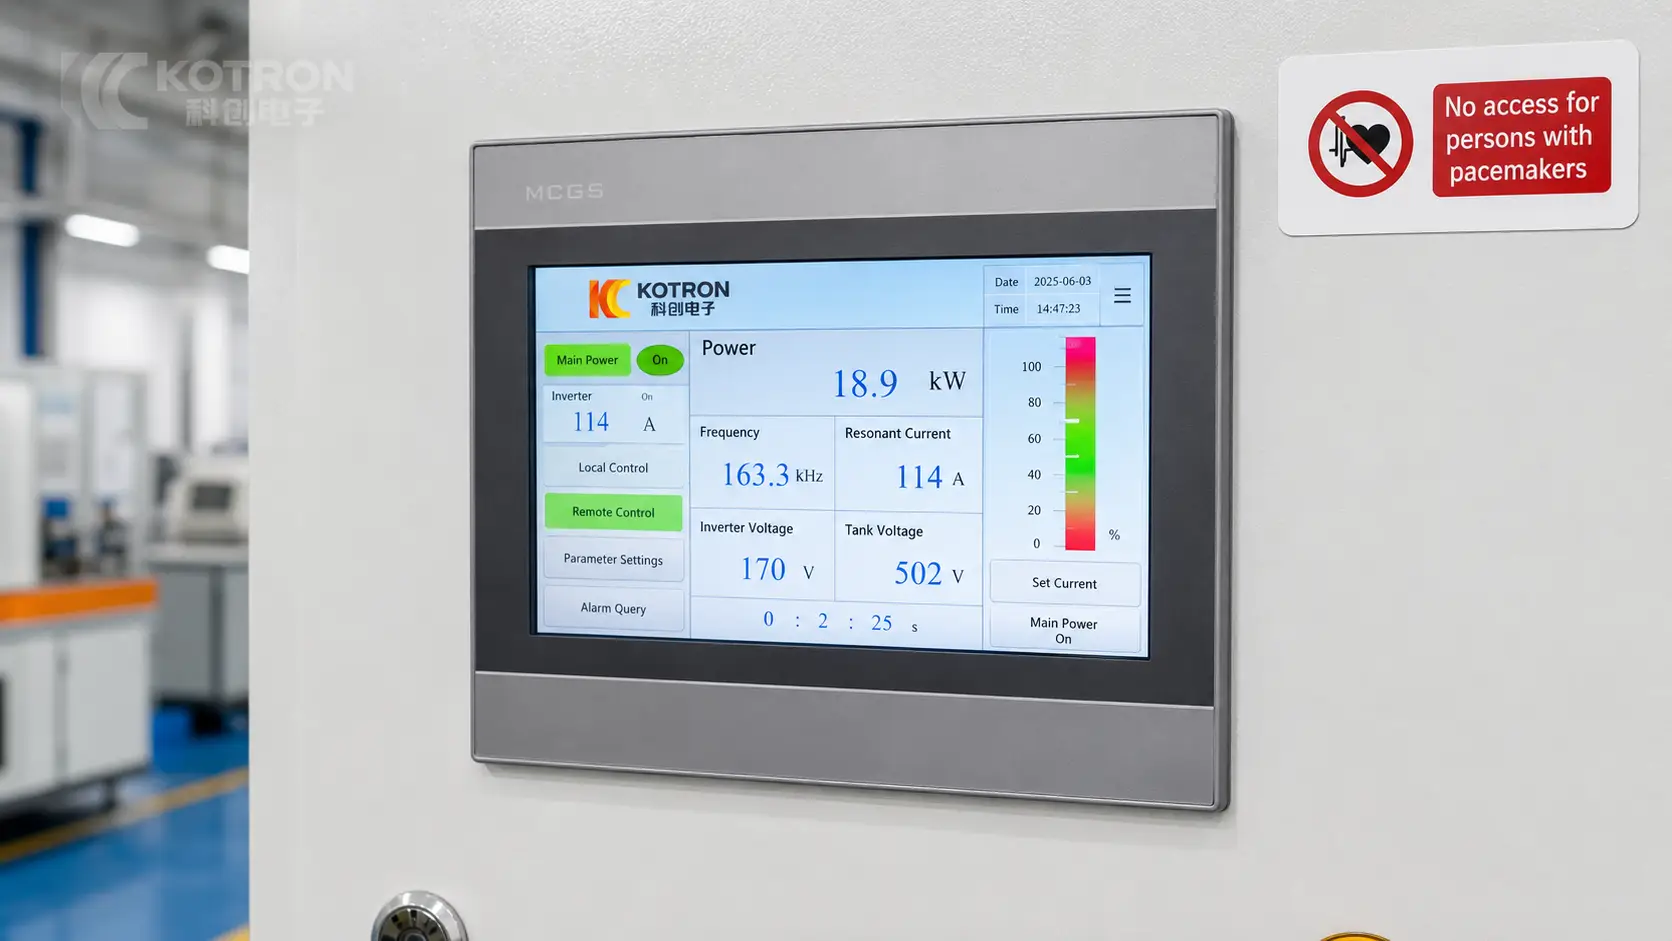
Estas são leituras em tempo real deste ciclo de aquecimento específico, não as especificações nominais da máquina.
Final potência e frequência são selecionados de acordo com o material da peça, geometria, área endurecida e profundidade de endurecimento necessária. O 163.3 O valor de kHz mostrado aqui são dados de processo desta aplicação, e não uma configuração universal para pequenas peças automotivas.
Ⅴ. Estrutura da Máquina e Controle de Processo
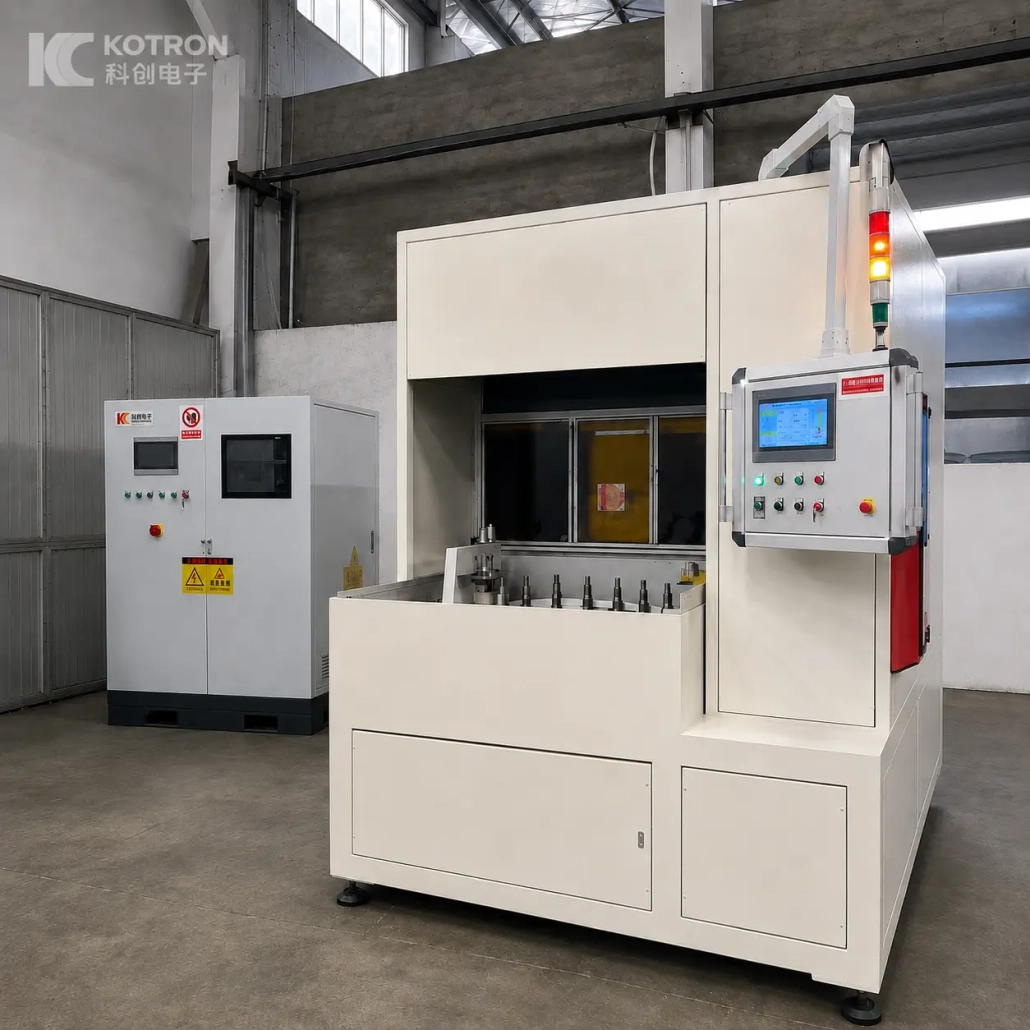
A máquina utiliza uma estrutura fechada que separa a área de processamento da posição do operador.
Seu arranjo de trabalho combina o mecanismo de indexação rotativa, luminárias verticais para peças de trabalho, posição de aquecimento por indução, sistema de extinção por pulverização e controles do operador em uma célula de produção.
A HMI na máquina gravada exibe informações operacionais, incluindo energia, frequência, corrente e tensão. Configuração de parâmetros, controle local e remoto, e funções de consulta de alarme também podem ser vistas na interface.
Para projetos que exigem processos de aquecimento mais complexos, energia multifrequencial compartilhada no tempo, a rotação da peça de trabalho e o posicionamento ajustável do indutor podem ser configurados conforme necessário.
Ⅵ. Layouts de máquinas personalizados para diferentes peças automotivas
Uma máquina indexadora rotativa compacta funciona bem para determinados componentes pequenos de precisão, mas não é a única forma de equipamento de endurecimento por indução utilizado na produção automotiva.
Um longo meio eixo, por exemplo, pode exigir suporte adicional e um processo de endurecimento de digitalização. Engrenagens e componentes de junta homocinética requerem acessórios diferentes, indutores e arranjos de movimento.
A KOTRON desenvolve a máquina em torno da peça real, em vez de tratar um layout mecânico como uma solução universal.
Os principais fatores incluem a geometria da peça, material, posição de endurecimento, dureza necessária e profundidade da caixa, taxa de produção, frequência de indução, design do indutor, movimento da peça e método de têmpera.
Para componentes relacionados com dimensões semelhantes, uma plataforma de máquina às vezes pode ser usada com acessórios diferentes, indutores e programas de processo. Peças com geometria substancialmente diferente normalmente requerem outra configuração de máquina.
Ⅶ. Automação e Monitoramento de Processos
O nível de automação pode ser selecionado de acordo com a linha de produção.
Carregamento automático, descarregando, a transferência de peças e o transporte a jusante podem ser integrados quando necessário. A disposição real depende do formato da peça, volume de produção e layout da fábrica.
O monitoramento do processo também está disponível como uma opção de projeto onde são necessários registros de produção ou rastreabilidade. Dependendo da configuração, parâmetros operacionais, alarmes, curvas de processo e dados históricos de produção podem ser registrados e revisados.
Estas funções são selecionadas de acordo com o projeto, em vez de serem tratadas como equipamento padrão em todas as máquinas multiestações..
Ⅷ. O que precisamos antes da seleção da máquina
Uma proposta técnica útil começa com a peça de trabalho, não com uma classificação de potência da máquina.
| Informações da peça de trabalho | Processo / Requisito de produção |
|---|---|
| Desenho de peça | Área a ser endurecida |
| Material e grau | Dureza superficial necessária |
| Dimensões gerais | Obrigatório profundidade efetiva da caixa |
| Peso da peça, se relevante | Taxa de produção alvo |
| Carregamento atual / método de manuseio | Requisito de automação |
| Gama completa de peças, se aplicável | Requisito de rastreabilidade |
Se várias peças precisarem ser produzidas no mesmo sistema, envie a gama completa de peças. Podemos então avaliar se eles podem compartilhar uma plataforma de máquina com diferentes acessórios e indutores, ou se arranjos de máquinas separados seriam mais práticos.
O indutor também é selecionado em torno da geometria real da peça, em vez de ser fornecido como uma bobina universal.
IX.. Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
+ Quais peças são adequadas para uma máquina de têmpera por indução multiestações?
O formato de indexação rotativa é particularmente adequado para a produção repetida de pequenos componentes de precisão que podem ser posicionados de forma consistente através de um ciclo definido de aquecimento e têmpera.
+ A máquina é apenas para bicos injetores de combustível?
Não. A máquina mostrada aqui é uma aplicação de bico injetor de combustível. Outros componentes compactos de precisão podem ser avaliados para um arranjo semelhante de múltiplas estações. Peças automotivas maiores ou substancialmente diferentes podem exigir outro layout de máquina.
+ Peças diferentes podem usar a mesma máquina?
Possivelmente. Peças com dimensões e requisitos de movimento semelhantes podem compartilhar a mesma máquina alterando o acessório, programa de indutor e processo. A faixa prática deve ser verificada a partir dos desenhos reais.
+ O carregamento automático pode ser adicionado?
Sim. A carga e descarga automáticas podem ser integradas de acordo com a peça de trabalho e o ciclo de produção necessário.
+ Como a potência e a frequência de indução são selecionadas?
Eles são determinados a partir do material da peça, dimensões, área de aquecimento necessária, profundidade de endurecimento, tempo de ciclo e design do indutor. Os valores em tempo real mostrados no vídeo são específicos para esse processo gravado.
Envie o desenho da sua peça para discutir o processo de endurecimento
Envie o desenho da sua peça e requisitos de endurecimento. Avaliaremos a peça e proporemos um layout adequado de endurecimento por indução de múltiplas estações.