Máquina de Endurecimiento por Inducción Multiestación para Pequeñas Piezas Automotrices de Precisión
Ⅰ. Vea el proceso de endurecimiento de estaciones múltiples
El vídeo muestra el proceso de producción real de un pequeño componente de inyección de combustible..
Varias piezas de trabajo se mantienen verticalmente alrededor del mecanismo de indexación.. A medida que la máquina realiza ciclos, se mueven de una posición a la siguiente. El proceso grabado muestra claramente un área seleccionada de la pieza de trabajo que se calienta por inducción., seguido de enfriamiento por aspersión.
La disposición rotativa permite que diferentes piezas de trabajo estén en diferentes etapas del ciclo de producción al mismo tiempo.. Esto hace que la máquina sea especialmente adecuada para la producción repetida por lotes de componentes pequeños..
Ⅱ. ¿Qué piezas son adecuadas para el endurecimiento multiestación??
Un diseño de indexación rotativa es particularmente útil cuando las piezas de trabajo compactas se pueden colocar de manera consistente en las estaciones de calentamiento y enfriamiento..
Las aplicaciones típicas pueden incluir boquillas de inyectores de combustible., engranajes pequeños y otras piezas de precisión compactas con requisitos de posicionamiento y endurecimiento similares. La idoneidad final depende del material., geometría requerida, área endurecida y volumen de producción.
El inductor y el accesorio se adaptan al componente real en lugar de tratarse como herramientas universales..
KOTRON también desarrolla Equipos de endurecimiento por inducción para piezas automotrices más grandes. como engranajes, medias flechas, Componentes de juntas homocinéticas, Piezas de dirección y componentes relacionados con rodamientos.. Estas aplicaciones pueden requerir estructuras de máquina diferentes del sistema de indexación rotativo compacto que se muestra aquí..
Ⅲ. Cómo funciona el proceso de indexación rotativa
La secuencia básica de producción es:
Carga → Indexación → Calentamiento por inducción → Enfriamiento por pulverización → Enfriamiento → Descarga
Las piezas de trabajo están dispuestas alrededor del mecanismo de indexación.. Después de completar un paso del proceso, la mesa los mueve a la siguiente posición.
En la posición de calefacción, El inductor concentra el calor en la sección requerida en lugar de calentar toda la pieza de trabajo.. El enfriamiento se realiza según el proceso establecido..
El número de posiciones de indexación no necesariamente es igual al número de estaciones de calefacción.. Una mesa giratoria puede transportar varias piezas de trabajo y utilizar menos posiciones reales de calentamiento y enfriamiento..
La disposición final de la estación se selecciona de acuerdo con la pieza de trabajo y la secuencia de producción requerida..
Ⅳ. Endurecimiento por inducción de alta frecuencia: Datos operativos reales
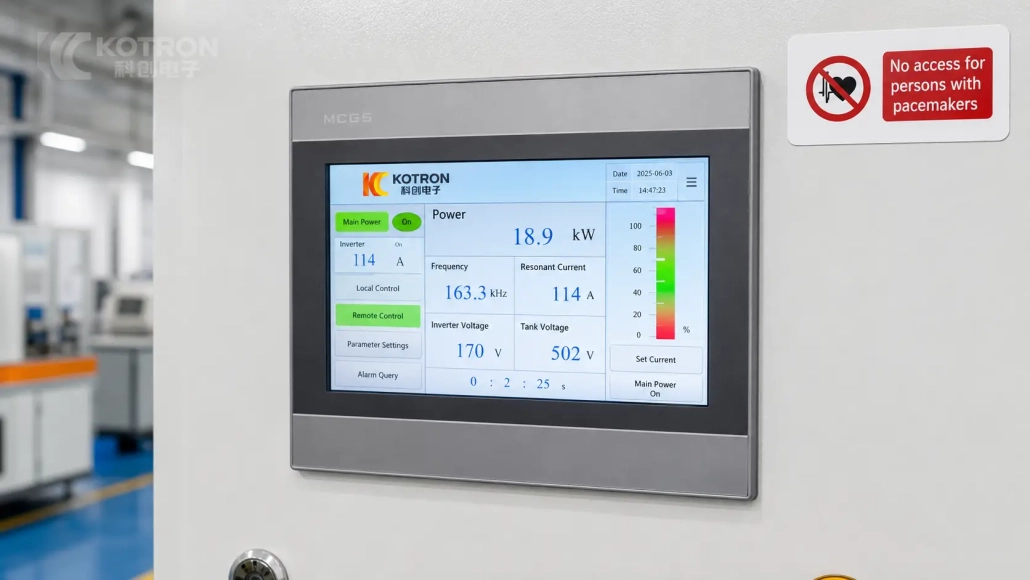
La HMI que se muestra en el proceso grabado proporciona una vista útil de la máquina en condiciones de funcionamiento reales..
| Valor operativo | Lectura HMI |
|---|---|
| Potencia | 18.9 kW |
| Frecuencia | 163.3 kHz |
| Corriente resonante | 114 A |
| Voltaje del inversor | 170 V |
| Voltaje del circuito del tanque | 502 V |
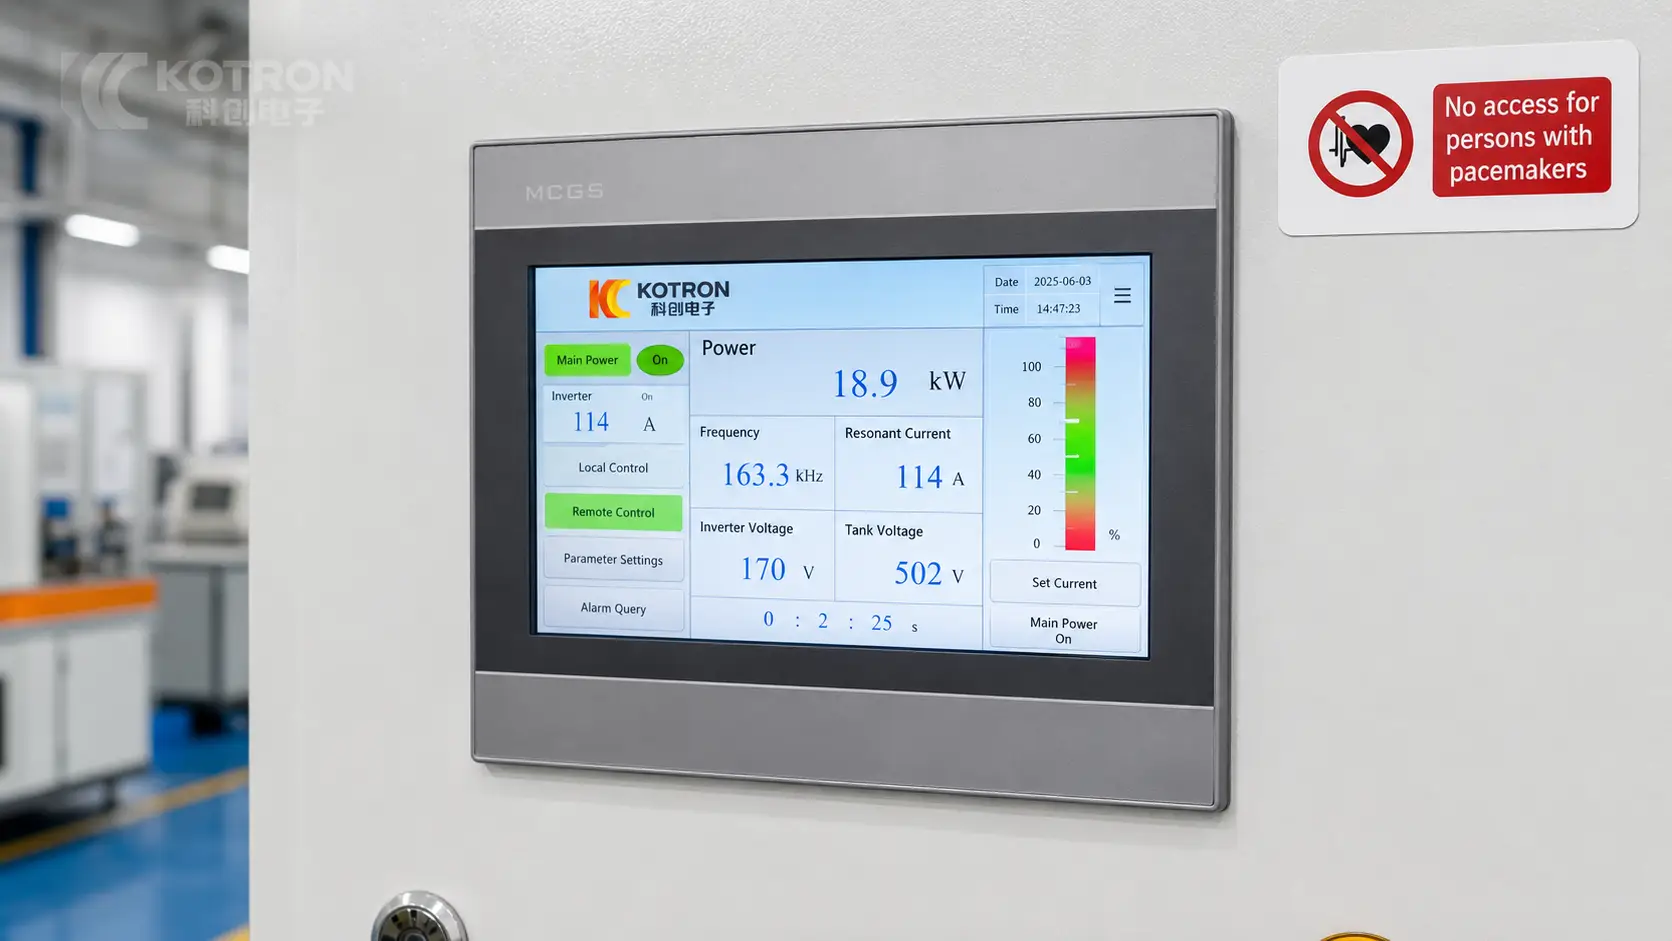
Estas son lecturas en tiempo real de este ciclo de calefacción en particular., no son las especificaciones nominales de la máquina.
Final potencia y frecuencia Se seleccionan según el material de la pieza., geometría requerida, área endurecida y profundidad de endurecimiento requerida. El 163.3 El valor de kHz que se muestra aquí son datos de proceso de esta aplicación en lugar de una configuración universal para piezas pequeñas de automóviles..
Ⅴ. Estructura de la máquina y control de procesos.
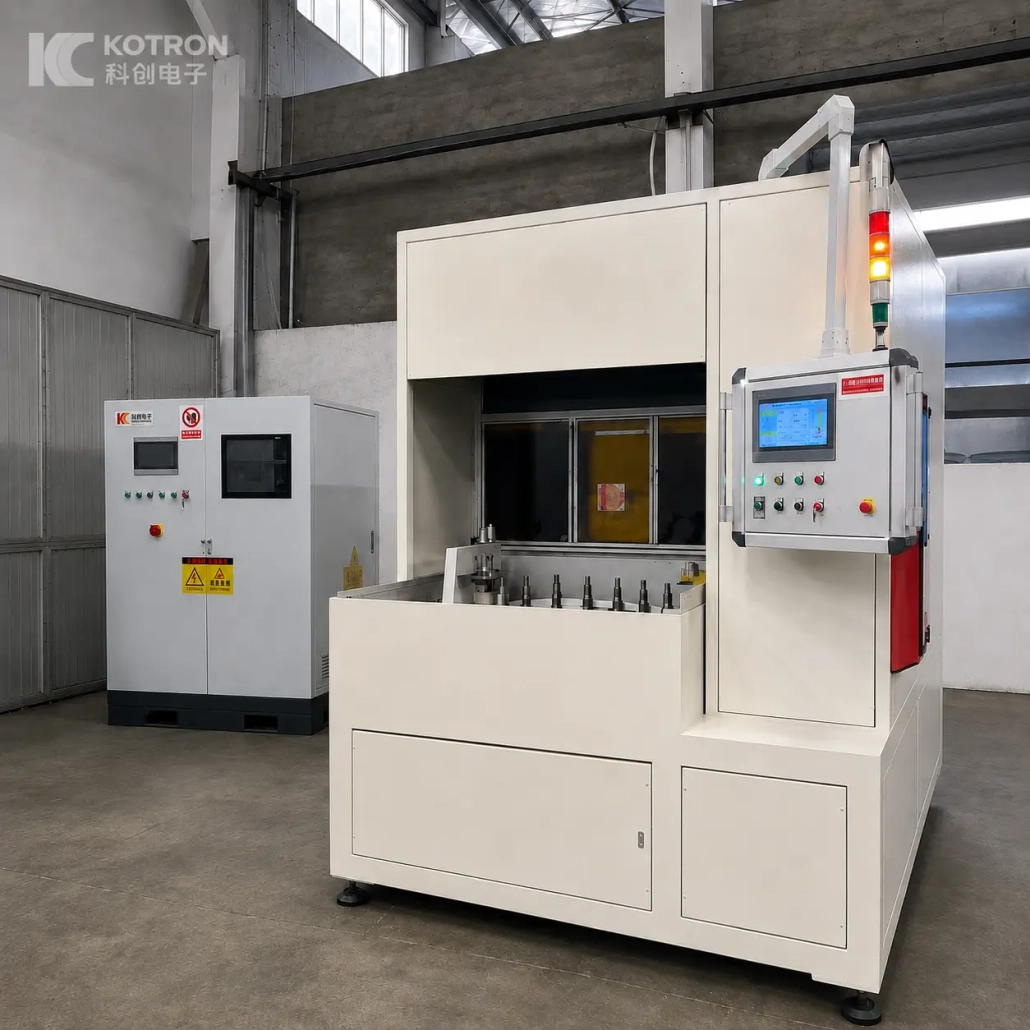
La máquina utiliza una estructura cerrada que separa el área de procesamiento de la posición del operador..
Su disposición de trabajo combina el mecanismo de indexación giratorio., fijaciones verticales de piezas de trabajo, posición de calentamiento por inducción, Sistema de enfriamiento por aspersión y controles del operador dentro de una celda de producción..
La HMI en la máquina registrada muestra información operativa, incluida la energía., frecuencia, corriente y voltaje. Configuración de parámetros, control local y remoto, y las funciones de consulta de alarmas también se pueden ver en la interfaz.
Para proyectos que requieren procesos de calentamiento más complejos, potencia multifrecuencia en tiempo compartido, La rotación de la pieza de trabajo y el posicionamiento del inductor ajustable se pueden configurar según sea necesario..
Ⅵ. Diseños de máquinas personalizados para diferentes piezas automotrices
Una máquina indexadora rotativa compacta funciona bien para ciertos componentes pequeños de precisión, pero no es la única forma de equipo de endurecimiento por inducción utilizado para la producción de automóviles..
Un medio eje largo, Por ejemplo, puede requerir apoyo adicional y un proceso de endurecimiento de escaneo. Los engranajes y los componentes de las juntas homocinéticas requieren diferentes accesorios, Inductores y disposiciones de movimiento..
KOTRON desarrolla la máquina alrededor de la pieza real en lugar de tratar un diseño mecánico como una solución universal..
Los principales factores incluyen la geometría de la pieza de trabajo., material, posición de endurecimiento, dureza requerida y profundidad de la caja, la tasa de producción, frecuencia de inducción, Diseño del inductor, movimiento de la pieza de trabajo y método de enfriamiento.
Para componentes relacionados con dimensiones similares, A veces se puede utilizar una plataforma de máquina con diferentes accesorios., inductores y programas de proceso. Las piezas con geometría sustancialmente diferente normalmente requieren otra configuración de máquina..
Ⅶ. Automatización y Monitoreo de Procesos
El nivel de automatización se puede seleccionar según la línea de producción..
Carga automática, descarga, La transferencia de piezas y el transporte posterior se pueden integrar cuando sea necesario.. La disposición real depende de la forma de la pieza de trabajo., Volumen de producción y diseño de fábrica..
El monitoreo de procesos también está disponible como una opción de proyecto donde se requieren registros de producción o trazabilidad.. Dependiendo de la configuración, parámetros de funcionamiento, alarmas, Las curvas de proceso y los datos históricos de producción se pueden registrar y revisar..
Estas funciones se seleccionan según el proyecto en lugar de tratarse como equipo estándar en cada máquina multiestación..
Ⅷ. Lo que necesitamos antes de la selección de la máquina
Una propuesta técnica útil comienza con la pieza, no con potencia nominal de máquina.
| Información de la pieza de trabajo | Proceso / Requisito de producción |
|---|---|
| Dibujo de pieza | Área a endurecer |
| Material y grado | Dureza superficial requerida |
| Dimensiones generales | Requerido profundidad efectiva de la carcasa |
| Peso de la pieza, si es relevante | Tasa de producción objetivo |
| Carga actual / método de manipulación | Requisito de automatización |
| Gama completa de piezas, si corresponde | Requisito de trazabilidad |
Si es necesario producir varias piezas en el mismo sistema, enviar la gama completa de piezas. Luego podemos evaluar si pueden compartir una plataforma de máquina con diferentes accesorios e inductores., o si sería más práctico disponer de máquinas separadas.
El inductor También se selecciona en función de la geometría real de la pieza de trabajo en lugar de suministrarse como una bobina universal..
IX.. Preguntas frecuentes
Haga clic en una pregunta para ampliar la respuesta.
+ ¿Qué piezas son adecuadas para una máquina de endurecimiento por inducción multiestación??
El formato de indexación rotativa es particularmente adecuado para la producción repetida de pequeños componentes de precisión que se pueden posicionar consistentemente a través de un ciclo definido de calentamiento y enfriamiento..
+ ¿La máquina es solo para boquillas de inyectores de combustible??
No. La máquina que se muestra aquí es una aplicación de boquilla de inyector de combustible.. Se pueden evaluar otros componentes compactos de precisión para una disposición similar de estaciones múltiples. Las piezas automotrices más grandes o sustancialmente diferentes pueden requerir otro diseño de máquina.
+ ¿Pueden diferentes piezas utilizar la misma máquina??
Probablemente. Piezas con dimensiones y requisitos de movimiento similares pueden compartir la misma máquina cambiando el accesorio., programa de inductor y proceso. El alcance práctico debe comprobarse a partir de los dibujos reales..
+ ¿Se puede agregar carga automática??
Sí. La carga y descarga automática se puede integrar según la pieza de trabajo y el ciclo de producción requerido..
+ ¿Cómo se seleccionan la potencia y la frecuencia de inducción??
Se determinan a partir del material de la pieza., las dimensiones, área de calefacción requerida, profundidad de endurecimiento, tiempo de ciclo y diseño de inductores. Los valores en tiempo real que se muestran en el video son específicos de ese proceso grabado..
Envíe su dibujo de pieza para analizar el proceso de endurecimiento
Envíe el dibujo de su pieza de trabajo y sus requisitos de endurecimiento.. Evaluaremos la pieza y propondremos un diseño adecuado de endurecimiento por inducción multiestación..