
Was ist Induktionshärten?? Ein vollständiger Leitfaden für Anfänger 5 Gründe, warum es herkömmliche Methoden übertrifft
Stell dir vor, du hast ein Küchenmesser. Die Schneide muss rasiermesserhart sein, damit sie über Jahre des Schneidens scharf bleibt. Aber wenn die ganze Klinge so hart wäre, würde sie beim ersten Drehen brechen. Metallarbeiter haben dieses genaue Problem seit Jahrhunderten: wie macht man die Oberfläche eines Metallteils extrem hart, während das Innere robust und flexibel bleibt? Was ist Induktionshärten – und warum ist es die Standardantwort für Hersteller, die Zahnräder herstellen?, Wellen, Lagern, Nockenbacken, und hunderte andere Teile, auf die man jeden Tag angewiesen ist? Dieser Leitfaden für Anfänger erklärt, was es ist, wie es in einfachen Worten funktioniert, und die fünf Gründe, warum Fabriken überall ihre alten Flammenbrenner und Ofenlinien zugunsten dieser Technologie ausmustern.
Inhaltsverzeichnis
1. Was bewirkt „Härten“ Eigentlich gemein?
Das Härten ist eine Wärmebehandlung, die die Oberfläche eines Stahlteils verändert extrem hart und verschleißfest – damit es nicht kratzt, Delle, oder sich bei starker Beanspruchung abnutzen. Stellen Sie sich einen Zahnradzahn vor, der im Laufe der Lebensdauer eines Autogetriebes millionenfach in ein anderes Zahnrad eingreift: wenn die Zahnoberfläche weich ist, es nutzt sich ab, Das Zahnspiel öffnet sich, und das Getriebe fängt an zu jammern. Wenn es richtig ausgehärtet ist, es bleibt ruhig und präzise für 300,000 Kilometer.
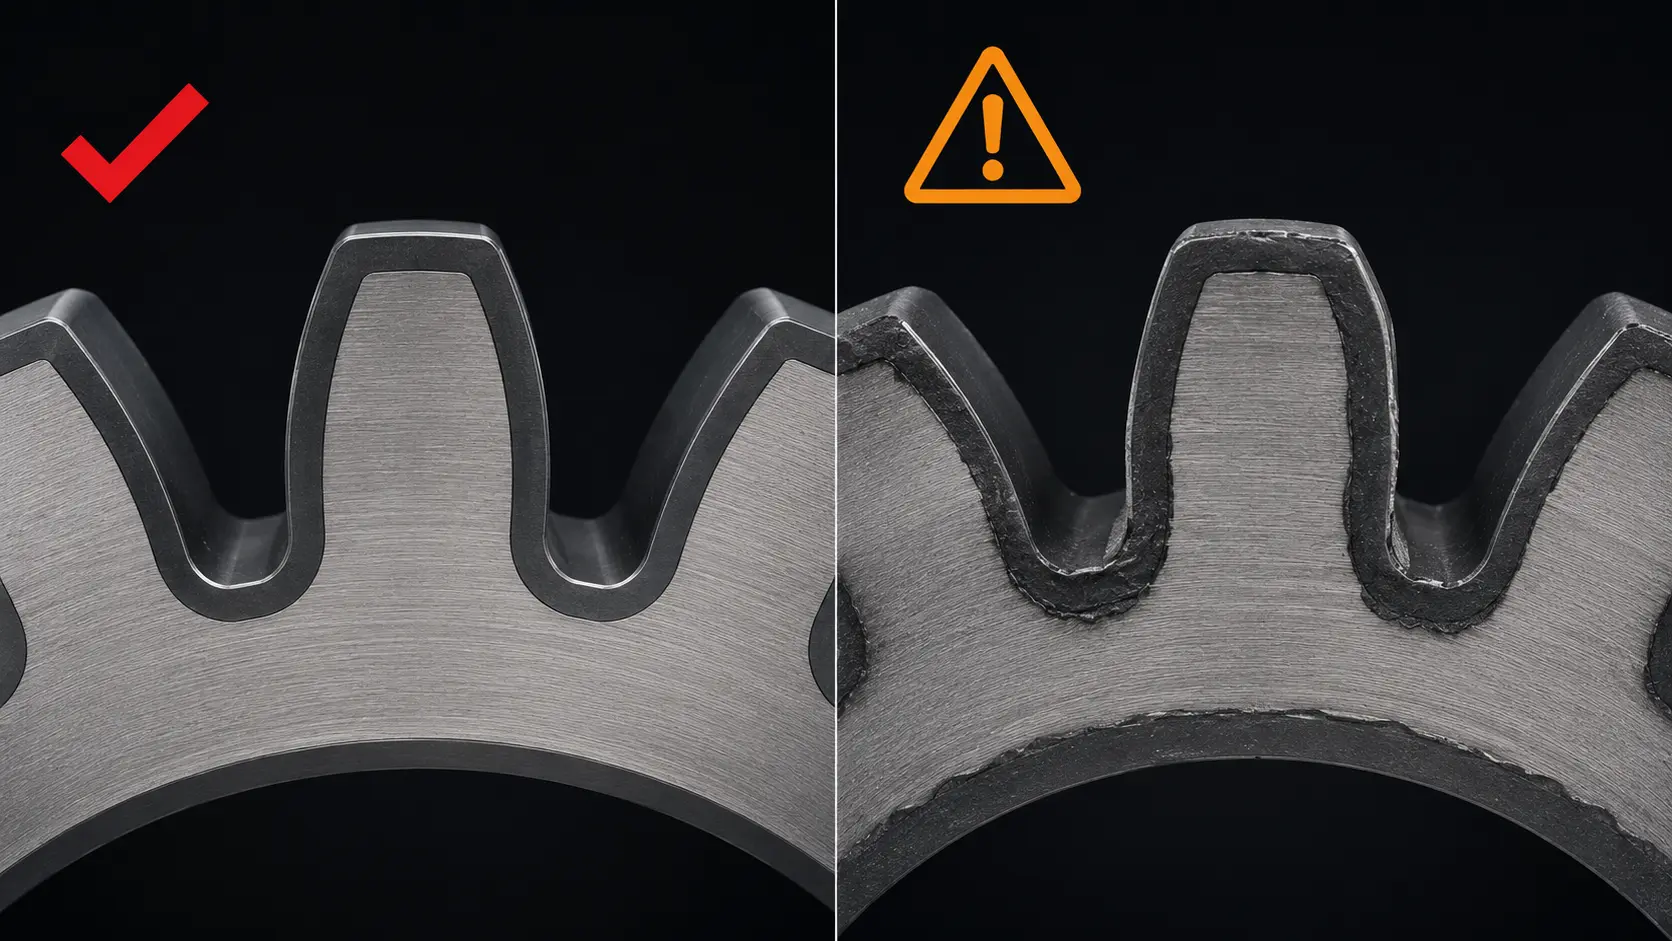
Der Trick – und hier unterscheidet sich Induktionshärten von älteren Methoden – ist, dass nur die Oberfläche hart wird. Der Kern bleibt weicher und zäher, so dass er Stöße und Vibrationen ohne Risse absorbieren kann. Ein Teil, das vollständig hart ist, ist spröde – wie Glas. Ein Teil, der draußen hart und innen zäh ist, ist ideal für fast jede mechanische Anwendung. Dies ist das grundlegende Ziel von Induktionserwärmungsbehandlung: Oberflächenhärte mit Kernzähigkeit, in einem einzigen kontrollierten Prozess erreicht.
2. Wie Induktionshärten funktioniert – in 3 Einfache Schritte
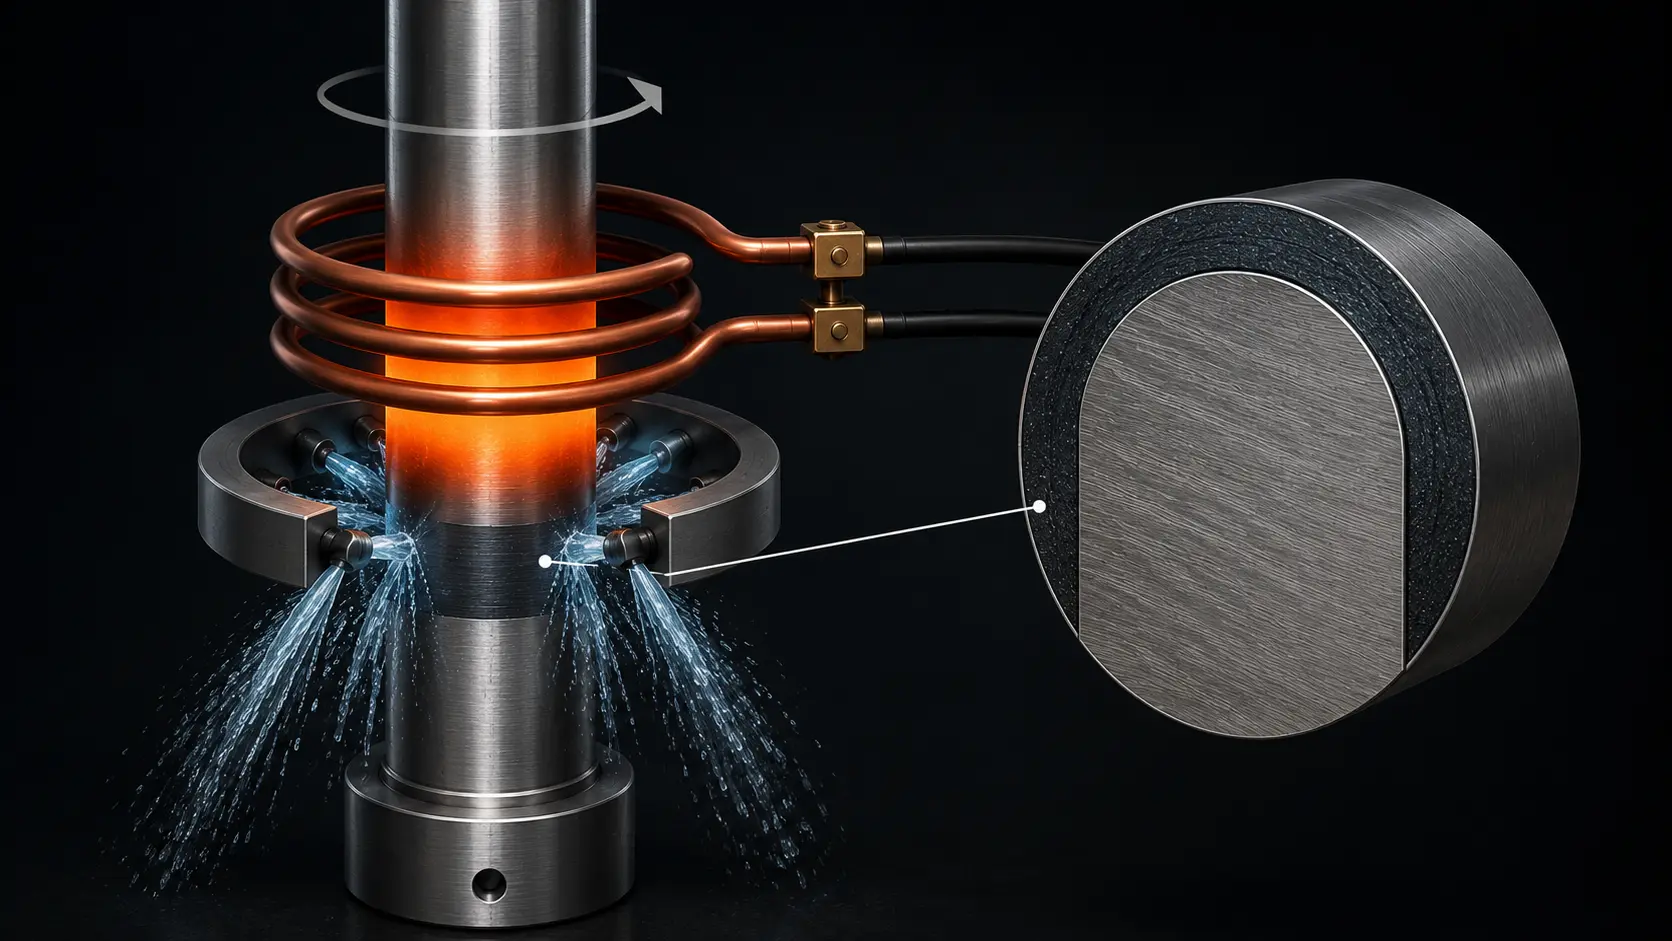
Das Grundprinzip ist dasselbe wie wie Induktionsheizung funktioniert: eine Kupferspule, die hochfrequenten Wechselstrom führt, erzeugt ein Magnetfeld, und dieses Feld induziert elektrische Ströme — Wirbelströme — in der Oberfläche des Stahlteils. Diese Ströme erhitzen die Oberfläche auf Härtetemperatur (typischerweise 800–950°C für die meisten Stähle) in Sekunden, nicht Minuten. Sobald die Oberfläche die Temperatur erreicht, geht der Prozess durch zwei weitere einfache Stufen.
Schritt 1: Die Oberfläche erhitzen
Die Induktionsspule umgibt das Teil (oder die Zone, die gehärtet werden muss) ohne es zu berühren. Durch die Spule fließt Hochfrequenzstrom, und im Innern 2 zu 10 Sekunden, die Bauteiloberfläche leuchtet orangerot. Normalerweise nur die Außenhaut 0.5 zu 5 Millimeter tief, abhängig vom Teil – erreicht die Härtetemperatur. Der Kern bleibt kalt, da die Wärme keine Zeit hat, nach innen zu gelangen. Das macht den Prozess so präzise: Sie erhitzen genau die Schicht, die Sie benötigen, und sonst nichts.
Schritt 2: Sofort löschen
Der Moment, in dem die Oberfläche die Zieltemperatur erreicht, sie ist mit Wasser überflutet, Öl, oder ein Abschreckmittel auf Polymerbasis – wird oft direkt von derselben Spulenbaugruppe gesprüht, die auch für die Erwärmung zuständig war. Diese schnelle Abkühlung „sperrt ein“ die ausgehärtete Struktur: Das Kristallgitter des Stahls wandelt sich von weichem Austenit in extrem harten Martensit um. Die Löschung erfolgt in weniger als einer Sekunde, Dies ist schnell genug, um die Hochtemperaturstruktur einzufangen, bevor sie sich umwandeln kann.
Schritt 3: Das Ergebnis: Hartschale, Robuster Kern
Nach dem Abschrecken, Die Teileoberfläche hat eine Härte von 55–65 HRC (Rockwell C-Skala) — hart genug, um Abnutzung durch Metall-auf-Metall-Kontakt zu widerstehen, aber nur für das äußere Gehäuse. Der Kern behält seine ursprüngliche Härte, typischerweise 25–35 HRC, zäh und flexibel. Sie haben nun ein Teil, das dort hart ist, wo es hart sein muss, und zäh, wo es zäh sein muss — erreicht in einem einzigen Prozess, der insgesamt weniger als 30 Sekunden dauert.
3. 5 Gründe, warum sich Hersteller für Induktionshärten entscheiden
Induktivhärten ist nicht die einzige Möglichkeit, Stahl zu härten. Traditionelle Methoden umfassen Flammenhärten (mit einer Gasflamme), Ofenhärten (Erhitzen des gesamten Teils in einem Ofen), und Aufkohlen (über viele Stunden Kohlenstoff in die Oberfläche diffundieren). Aus diesem Grund setzt sich die Induktion in modernen Produktionsumgebungen durch.
Grund 1: Es ist schnell – wirklich schnell
Es dauert einen Induktionshärtungszyklus 5 zu 30 Sekunden pro Teil. Ein Ofenzyklus für das gleiche Teil dauert 30 Minuten bis mehrere Stunden. Das Flammenhärten ist schneller als ein Ofen, aber immer noch langsamer als das Induktionshärten, da die Gasflamme die Wärme weniger effizient überträgt als ein induziertes Magnetfeld. In einer Produktionslinie, die täglich Tausende von Teilen herstellt, Dieser Geschwindigkeitsunterschied ist der Unterschied zwischen einer Maschine und einer ganzen Abteilung.
Grund 2: Es härtet nur dort, wo Sie es wollen
Mit einem Ofen, das gesamte Teil wird heiß – nicht nur die Oberfläche, sondern der Kern, und nicht nur die Verschleißzone, sondern jedes Merkmal. Dies verschwendet Energie und kann zuvor bearbeitete Merkmale, die genau bleiben müssen, aufweichen. Induktionshärten, im Gegensatz dazu, zielt genau auf die Verschleißoberfläche – ein Zahnradzahnflanke, eine Lagerrinne, ein Nockenwellenbuckel. Der Rest des Teils bleibt kalt. Diese Zonenpräzision macht die Induktion zur Standardwahl für komplexe Automobilteile wie Nockenwellenlöcke und Schaltgabeln, wobei nur die Kontaktfläche gehärtet werden muss und der Rest des Bauteils bearbeitbar bleiben muss.
Grund 3: minimale Verformung
Wenn man ein ganzes Teil erhitzt, dehnt sie sich aus. wenn man es kühlt, zieht es sich zusammen – oft ungleichmäßig. Das Ergebnis ist Verformung, Biegen, oder Verdrehung was teure Nachbearbeitung oder Schleifen erfordert. Induktionshärtung erwärmt nur die Oberfläche, und kühlt es so schnell, dass der Kern nie heiß genug wird, um an der Ausdehnung teilzunehmen. Das bedeutet, dass die Teile näher an ihren ursprünglichen Abmessungen herauskommen, mit weniger Bedarf an nachträglicher Bearbeitung. Für Präzisionsanwendungen wie Welleninduktionshärtung, wo Rundlauftoleranzen in Mikrometern gemessen werden, ist dieser Vorteil der minimalen Verformung oft der entscheidende Faktor.
Grund 4: Sauber, Kompakt, und keine offenen Flammen
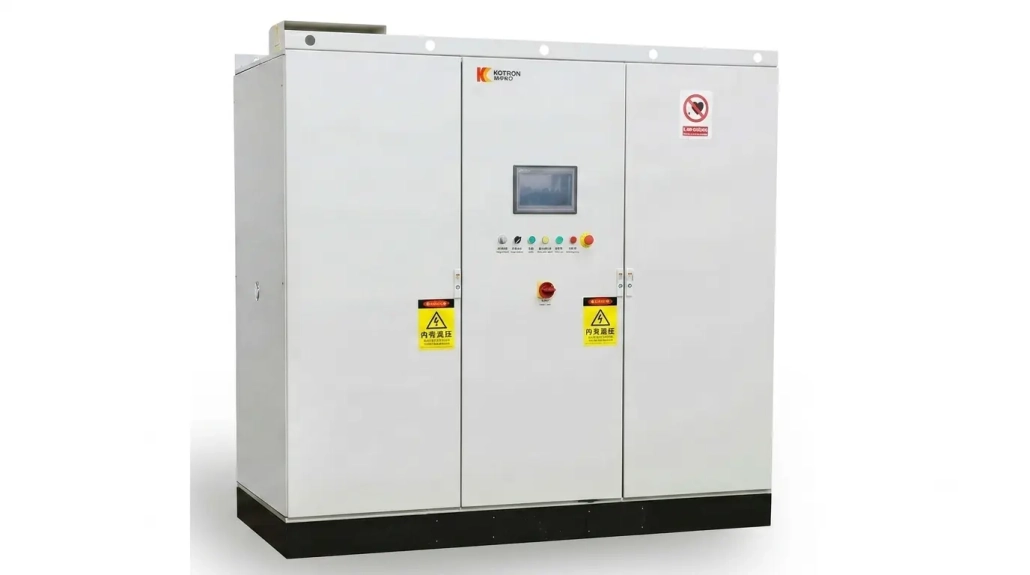
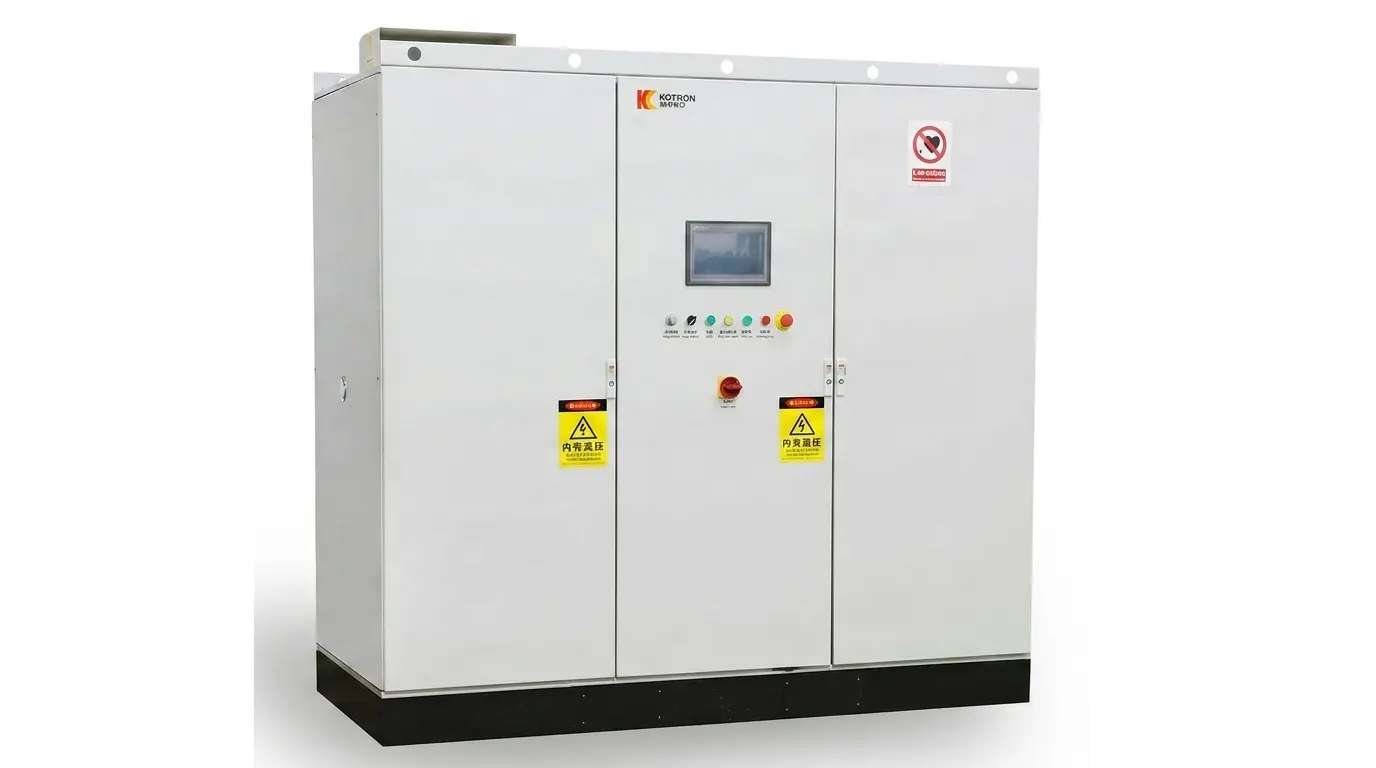
Keine Gasbrenner. Kein Verbrennungsgas. Keine Ofenwände, die Wärme in die Werkstatt abstrahlen. Eine Induktionshärtungsmaschine ist ein kompaktes elektrisches System – typischerweise ein Netzteilschrank plus eine Werkstation mit Spulen- und Abschrecksystem – der in eine Standardproduktionszelle passt. Er kann direkt neben einer CNC-Drehmaschine oder einer Schleifmaschine stehen, sodass die Teile von der Bearbeitung über das Härten bis zur Fertigstellung übergehen, ohne die Linie zu verlassen. Die Arbeitsumgebung ist sauberer, kühler, und sicherer.
Grund 5: Vorhersehbar, Wiederholbare Ergebnisse
Induktionshärtung ist ein elektrisch gesteuerter Prozess. sobald man die Frequenz, Leistung, Erwärmungszeit, und die Abschreckparameter für ein bestimmtes Bauteil einstellt, Sie können genau dieses Rezept tausende Male wiederholen. Der 100. Teil ist identisch mit dem 10. Teil. Die Ofenhärtung hängt von der thermischen Konvektion ab, die je nach Beladungsdichte variiert, Umgebungstemperatur, und Ofenzustand. Das Flammhärten hängt von den Fähigkeiten des Bedieners hinsichtlich der Brennerpositionierung und der Verweilzeit ab. Die Induktion entfernt diese Variablen – es ist ein Prozess auf Knopfdruck digitale Wiederholbarkeit. Dies ist der Grund, warum Zahnrad-Induktionshärtung hat das Flammhärten im Automobilbau weitgehend verdrängt: Die Folgen eines einzelnen weichen Zahnrads, das beim Kunden ankommt, sind zu teuer, um sie dem Ermessen des Bedieners zu überlassen.
4. Wo Sie induktionsgehärtete Teile finden
Induktionsgehärtete Teile sind überall – man sieht sie nur nicht, weil sie in größeren Maschinen untergebracht sind. Hier zeigt sich der Prozess im Alltag:
Dein Auto: Getriebe, Achswellen, CV-Gelenklager, Nockenwellennocken, Kurbelwellenzapfen – alle durch Induktion gehärtet, um Hunderttausende Schaltzyklen und Stöße auf der Straße zu überstehen. Der sanfte Gangwechsel, den Sie spüren, wird durch die Zahnradzähne ermöglicht, die nicht abgenutzt sind.
Bau- und Bergbauausrüstung: Baggerstifte, Bulldozer-Laufrollen, Kran-Drehlager – massive Teile, die Tausende Tonnen Last durch abrasiven Schmutz und Gestein tragen. Induktionshärtung verleiht ihnen die Oberflächenbeständigkeit, um diese Umgebung zu überstehen, ohne unter dem Gewicht zu reißen.
Windturbinen: Die Haupt- und Pitch-Lager im Inneren einer Windturbine sind induktionsgehärtet, um die unerbittlichen zyklischen Lasten eines 100-Meter-rotierenden Blatts zu bewältigen 24/7 über 20 Jahre. Diese Lager sind riesig – einige über 3 Meter im Durchmesser – und Nabenlager-Induktionshärtung erfordert spezielle Spulenkonstruktionen, um solche großen Durchmesser gleichmäßig zu erhitzen.
Industriewerkzeuge: Schraubenschlüssel, Schneideblätter, Bohrer, hydraulische Zylinderstangen – alles, was an einer anderen Oberfläche abgenutzt wird oder durch Material schneidet. Induktionshärtung ist der schnellste Weg, diese Teile maßstabsgetreu herzustellen.
Eisenbahnen: Eisenbahnfelgen und Schienenköpfe sind induktionsgehärtet, um den enormen Kontaktbelastungen zu widerstehen, wo Stahlrad auf Stahlschienen trifft. Ohne Härtung, diese würden innerhalb von Monaten abnutzen. Mit ihm, sie halten Jahrzehnte.
🔑 Wichtige Erkenntnis
Induktionshärten ist eine Wärmebehandlung, die die Oberfläche eines Stahlteils steinhart macht, während der Kern zäh bleibt – und das in Sekundenschnelle, Nicht Stunden. Der Prozess besteht aus drei Schritten: Erhitzen Sie die Oberfläche mit einem Magnetfeld (Kein Kontakt, keine Flamme), sofort löschen um die Härte zu fixieren, und das Ergebnis ist ein Teil mit a Harte, verschleißfeste Schale und ein robuster, stoßdämpfender Kern.
Hersteller bevorzugen es gegenüber herkömmlichen Methoden, weil es schneller ist, genauer, verursacht weniger Verzerrungen, läuft sauberer, und liefert jedes Mal dasselbe Ergebnis. Es ist die Standardhärtungsmethode für Antriebskomponenten in der Automobilindustrie und breitet sich auf die Windenergie aus, Bahn, und schwere Geräte — ersetzt Flammenbrenner und Ofenlinien überall dort, wo Produktionsgeschwindigkeit und Teilequalität wichtig sind.
FAQ
Was ist Induktionshärtung in einfachen Worten?
Induktionshärtung ist eine Methode, um die Oberfläche eines Stahlteils extrem hart zu machen — schnell. Eine Kupferspule, die Strom führt, erhitzt in Sekunden nur die Außenschicht des Teils, und dann kühlt Wasser oder Öl es sofort. Das Ergebnis: eine harte äußere Schale, die Verschleiß widersteht, mit einem zähen inneren Kern, der Stöße absorbiert. Kein Feuer, kein Ofen, nur Elektrizität und Magnetfelder.
Wie unterscheidet sich Induktionshärten von anderen Härtungsmethoden?
Drei große Unterschiede. Geschwindigkeit: Induktion dauert Sekunden; Öfen dauern Stunden. Präzision: Induktion erhitzt nur die Verschleißzone; Öfen und Flammenbrenner erhitzen das ganze Teil. Verzug: weil nur die Oberfläche heiß wird, Induktionsgehärtete Teile kommen näher an ihre ursprüngliche Form — weniger Verzug, weniger Biegen, weniger Schleifen zur nachträglichen Korrektur. Induktion ist auch sauberer (kein Verbrennungsabgas) und digital gesteuert (dieselben Einstellungen liefern in jedem Zyklus dasselbe Ergebnis).
Welche Metalle können induktionsgehärtet werden?
Induktionshärtung wirkt an mittel- und hochkohlenstoffhaltigen Stählen (typischerweise 0.35% Kohlenstoff und mehr), legierte Stähle, und Gusseisen. Die Schlüsselanforderung: das Material muss Martensit bilden können – die ultraharte Kristallstruktur, die durch schnelles Abschrecken entsteht. Stähle mit niedrigem Kohlenstoffgehalt und austenitische Edelstähle können im Allgemeinen nicht effektiv induktionsgehärtet werden, da sie sich nicht in Martensit umwandeln. Nichtmagnetische Metalle wie Aluminium, Kupfer, und Messing kann überhaupt nicht induktionsgehärtet werden (Sie können jedoch auch für andere Zwecke durch Induktion erhitzt werden).
Wie tief kann die Induktionshärtung gehen??
Typische Gehäusetiefen reichen von 0.5 mm bis 5 mm, wird hauptsächlich durch die Betriebsfrequenz gesteuert. Niedrigere Frequenz (1–10 kHz) bewirkt eine tiefere Aushärtung; höhere Frequenz (100–400 kHz) erzeugt eine flachere Aushärtung. Für die meisten Automobilteile wie Zahnräder und Wellen, 1.5–4 mm ist der Standardbereich. Dies wird in unserem Leitfaden ausführlicher behandelt wie Frequenz die Induktionsheizung beeinflusst. Für sehr tiefe Fälle über 5 mm, wird die Induktion meist mit Vorheizen oder längeren Zykluszeiten kombiniert – obwohl Ofenmethoden wie Vergaserung für extreme Tiefenanforderungen häufiger verwendet werden.
Umsteigen von traditioneller Härtung auf Induktion?
Egal, ob Sie ein neues Bauteildesign härten oder von Flammen- oder Ofenausrüstung aufrüsten, Unser Team kann Ihnen bei der Beurteilung helfen, ob die Induktionshärtung für Ihre Anwendung geeignet ist – und was erforderlich wäre, um sie in Ihre Produktionslinie zu integrieren.


