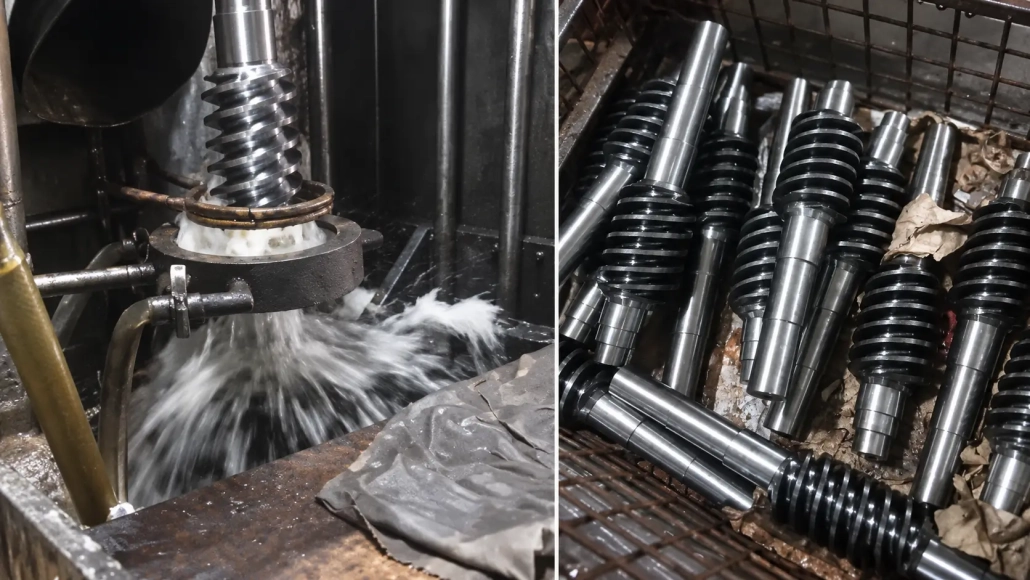
CNC-Maschine zum Induktionshärten von Spindelwellen für Leitspindeln und Gewindewellen
Ⅰ. CNC-Induktionshärten für Gewindewellen und Leitspindeln
CNC-Induktionshärten für Gewindewellen und Leitspindeln
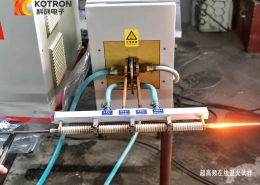
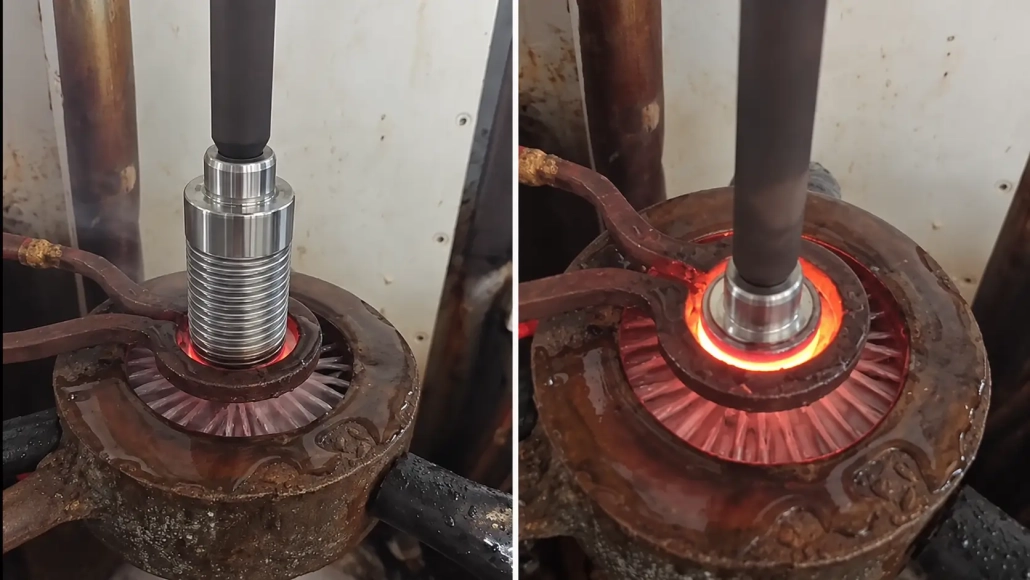
Das Video zeigt eine kontinuierliche Scan-Erwärmung entlang des Gewindeabschnitts einer Schraubenwelle.
Anstatt die gesamte Gewindelänge auf einmal zu erhitzen, Die Heizzone bewegt sich schrittweise am Werkstück entlang. CNC-Steuerung behält bei die programmierte Scanbewegung durch den gewünschten Behandlungsbereich.
Dieses Verfahren eignet sich für Schraubenwellen, bei denen sich die gehärtete Zone über einen relativ langen Gewindeabschnitt erstreckt.
Härtesequenz scannen
①Legen Sie den Scan-Startpunkt fest, Endpunkt und Behandlungsdauer
②Die Heizzone bewegt sich schrittweise entlang des Gewindeabschnitts
③Die CNC-Steuerung hält die programmierte Scanbewegung aufrecht
Ⅱ. Warum Gewindewellen eine andere Prozesssteuerung erfordern
A glatter Schaft präsentiert dem Induktionsfeld eine relativ einfache zylindrische Oberfläche. Eine Schraubenwelle nicht.
Seine Arbeitsfläche besteht aus:
•Fadenkämme
•Gewindeflanken
•Thread-Wurzeln
•ein kontinuierliches Spiralprofil
Die lokale Beziehung zwischen der Werkstückoberfläche und dem Induktor ändert sich über dieses Profil. Infolge, Kamm und Wurzel erwärmen sich unter denselben Prozessbedingungen möglicherweise nicht mit der gleichen Geschwindigkeit.
Zum Induktionshärten von Schneckenwellen, Das Ziel besteht also nicht nur darin, den Außendurchmesser zu erwärmen. Das Heizmuster muss das erforderliche Fadenprofil abdecken und der angegebenen Arbeitslänge folgen.
Induktoranordnung, Kopplung, Scangeschwindigkeit und elektrische Einstellungen müssen alle auf das tatsächliche Teil abgestimmt sein. Das gewünschte Ergebnis sollte letztendlich anhand der Zieh- und Härtespezifikation beurteilt werden und nicht anhand des Aussehens während des Erhitzens.
Ⅲ. Kontrollierte Scan-Erwärmung entlang des Gewindeabschnitts
Das Hauptprozessmerkmal dieser Maschine ist CNC-gesteuerte Scanhärtung.
Eine kontrollierte Scan-Geschwindigkeit sorgt für eine reproduzierbarere Wärmezufuhr, während sich die Heizzone entlang der Schnecke bewegt. Der Scan-Startpunkt, Endpunkt und Behandlungslänge können je nach gewünschtem Härtungsbereich eingestellt werden.
Für Präzisionsgewindeteile, Dies ist insbesondere dann sinnvoll, wenn nur der funktionsfähige Gewindeabschnitt gehärtet werden muss.
Die geeigneten Scanbedingungen hängen von Faktoren wie ab:
•Gewindegeometrie
•Gewindelänge
•Werkstückdurchmesser
•Material
•erforderlicher gehärteter Bereich
•erforderliche Härte und Einsatztiefe, wenn angegeben
Diese Faktoren müssen gemeinsam berücksichtigt werden. Allein die Steigerung der Leistung, Zum Beispiel, korrigiert nicht zwangsläufig ein ungeeignetes Härtungsmuster zwischen Gewindescheitel und Gewindegrund.
Ⅳ. Härten am Gewindescheitel und -grund
Das Gewindeprofil ist der Hauptunterschied zwischen gehärteten und gewöhnlichen Gewindespindeln Härten der zylindrischen Welle.
Der Kamm ist exponierter, während die Wurzel zwischen benachbarten Gewindegängen versenkt ist. Aufgrund dieser Geometrie, Ein ungeeigneter Prozess kann die Erwärmung auf einen Teil des Profils konzentrieren, während ein anderer Teil weniger effektiv erwärmt wird.
Die Maschine und das Verfahren sollen ein gleichmäßigeres Härtungsmuster auf der gesamten funktionalen Gewindeoberfläche unterstützen, einschließlich Kamm und Wurzel.
Das erzielbare Ergebnis hängt weiterhin vom tatsächlichen Gewindeprofil ab, Material, Induktorbeziehung und ausgewählte Prozesseinstellungen. Für kritische Bauteile, Härteverteilung und Härtetiefe sollte gemäß den Inspektionsanforderungen des Kunden überprüft werden.
Ⅴ. Typische Werkstücke
Die Maschine kann innerhalb des vorgesehenen Verarbeitungsbereichs um verschiedene Schneckenwellengeometrien herum konfiguriert werden.
Zu den typischen Anwendungen gehören::
Präzisionsschraubenwellen
Gewindewellen, bei denen Verschleißfestigkeit und Maßkontrolle des Arbeitsabschnitts wichtig sind.
Trapezgewindespindeln
Leitspindeln mit Trapezgewindeprofilen werden in mechanischen Übertragungs- oder Linearbewegungssystemen eingesetzt.
Förderschnecken
Schraubenförmige Bauteile mit spiralförmigen Arbeitsflächen, die eine lokale Härtung des Verschleißbereichs erfordern.
Andere Gewindewellen
Schaftkomponenten mit Außengewinde, bei denen sich die erforderliche Härtezone entlang eines Teils oder des gesamten Arbeitsabschnitts mit Gewinde erstreckt.
Verschiedene Gewindeprofile, Durchmesser und Steigungen erfordern möglicherweise unterschiedliche Prozesseinstellungen und Werkzeuge. Sie sollten nicht als austauschbare Anwendungen betrachtet werden, nur weil der Gesamtwellendurchmesser ähnlich ist.
Ⅵ. Lange Schneckenwellen und Dimensionskontrolle
Präzisionsschraubenwellen können empfindlich sein Dimensionsänderung während der Wärmebehandlung, insbesondere wenn der gehärtete Abschnitt lang ist.
Daher sollte die Wärmeverteilung entlang der Welle zusammen mit der erforderlichen Geradheit berücksichtigt werden, Rundlauf und Endmaßtoleranz.
Durch kontrolliertes Scannen können abrupte Änderungen der Wärmezufuhr entlang der Behandlungslänge vermieden werden, Das endgültige Maßergebnis hängt aber auch von der Werkstückgeometrie ab, Materialbeschaffenheit und den vollständigen Aushärtungsprozess.
Für Teile mit engen Maßanforderungen, Diese Grenzen sollten ermittelt werden, bevor der Prozess und die Maschinenkonfiguration finalisiert werden.
Ⅶ. Informationen zur Konfiguration der Maschine
Die Auswahl der Maschine sollte sich an der eigentlichen Schneckenwelle orientieren und nicht allein nach der Schaftlänge oder der Leistung.
| Werkstückinformationen | Warum es wichtig ist |
|---|---|
| Schrauben- oder Gewindeprofil | Beeinflusst die Wärmeverteilung und die Werkzeuganordnung |
| Haupt- und Nebendurchmesser | Definiert die Arbeitsgeometrie um das Gewinde herum |
| Länge des Gewindeabschnitts | Bestimmt den erforderlichen Scanbereich |
| Gesamtabmessungen des Teils | Beeinflusst die Werkstückunterstützung und den Maschinenweg |
| Material | Beeinflusst die Verhärtungsreaktion |
| Erforderlicher gehärteter Bereich | Definiert, wo der Scan beginnen und enden soll |
| Härte / Anforderung an die Gehäusetiefe | Wird verwendet, um das Prozessziel festzulegen, wenn es angegeben wird |
| Maßanforderungen | Relevant für Präzisions- und lange Schraubenschäfte |
| Produktionsanforderung | Hilft bei der Bestimmung der geeigneten Maschinenkonfiguration |
Um mit der technischen Bewertung zu beginnen, reicht in der Regel eine Teilezeichnung aus, auf der die erforderliche Härtungsstelle eingezeichnet ist.
VIII.. Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
+ Können sowohl der Gewindekopf als auch der Gewindegrund gehärtet werden??
Der Prozess kann so entwickelt werden, dass er eine Härtungsabdeckung über das gesamte Gewindeprofil hinweg bietet, einschließlich Kamm und Wurzel. Das endgültige Muster hängt von der tatsächlichen Gewindegeometrie ab, Material- und Prozessbedingungen.
+ Ist die CNC-Scan-Härtung für lange Gewindespindeln geeignet??
Es kann geeignet sein, wenn sich der erforderliche gehärtete Bereich entlang eines langen Gewindeabschnitts erstreckt. Die Heizzone wird entlang der angegebenen Behandlungslänge abgetastet, sodass nicht der gesamte Abschnitt auf einmal erhitzt werden muss.
+ Kann die gleiche Maschine unterschiedliche Schneckenwellen verarbeiten??
Eine Maschine kann innerhalb ihres vorgesehenen Bereichs für mehrere Teile konfiguriert werden, aber Änderungen im Durchmesser, Steigung und Gewindeprofil erfordern möglicherweise unterschiedliche Werkzeug- und Prozesseinstellungen.
+ Ist eine höhere Leistung der wichtigste Weg, um die Wurzelhärtung zu verbessern??
Nicht von alleine. Die Wärmeverteilung hängt auch von der Gewindegeometrie ab, Kopplung, Induktoranordnung, Frequenz und Scanbedingungen. Energie sollte als Teil des Gesamtprozesses und nicht als eigenständige Lösung betrachtet werden.
IX.. Senden Sie Ihre Schraubenwellenzeichnung
Für eine erste Einschätzung, Senden Sie uns die Spindelwellenzeichnung oder Grundteilabmessungen zusammen mit dem gewünschten Härtebereich. Wenn bereits Härte- oder Härtetiefenanforderungen festgelegt sind, sie können auch einbezogen werden. Anschließend können wir die Scan-Hardening-Anordnung und die Maschinenkonfiguration entsprechend der Anwendung bewerten.