
เครื่องชุบแข็งเหนี่ยวนําหลายสถานีสําหรับชิ้นส่วนยานยนต์ขนาดเล็ก
Ⅰ. ดูกระบวนการชุบแข็งแบบหลายสถานี
วิดีโอแสดงกระบวนการผลิตจริงสำหรับส่วนประกอบการฉีดเชื้อเพลิงขนาดเล็ก.
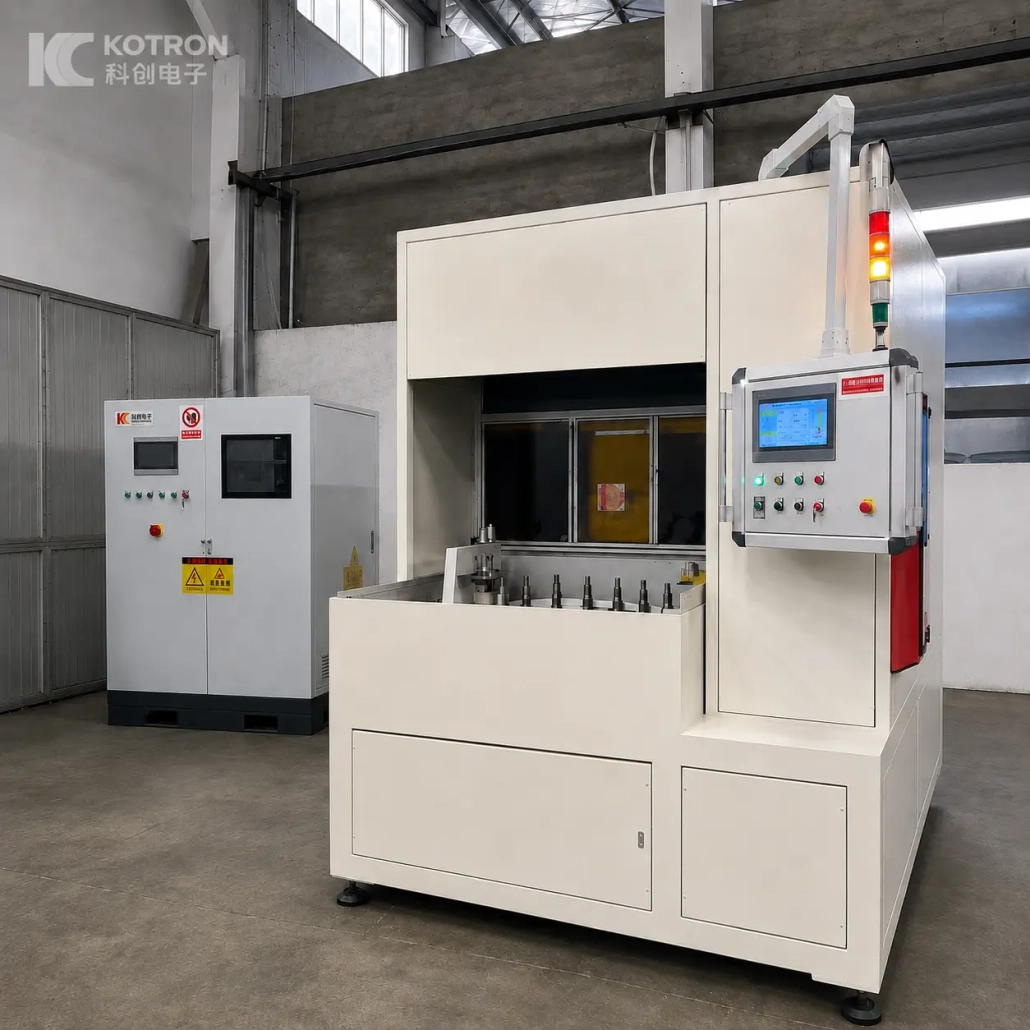
ชิ้นงานหลายชิ้นถูกยึดในแนวตั้งรอบๆ กลไกการจัดทำดัชนี. ขณะเครื่องหมุน, พวกเขาย้ายจากตำแหน่งหนึ่งไปอีกตำแหน่งหนึ่ง. กระบวนการที่บันทึกไว้แสดงให้เห็นอย่างชัดเจนถึงพื้นที่ที่เลือกของชิ้นงานที่ได้รับความร้อนโดยการเหนี่ยวนำ, ตามด้วยการดับสเปรย์.
การจัดเรียงแบบหมุนช่วยให้ชิ้นงานต่างๆ อยู่ในขั้นตอนต่างๆ ของวงจรการผลิตในเวลาเดียวกัน. ทำให้เครื่องจักรนี้เหมาะสมเป็นพิเศษสำหรับการผลิตชิ้นส่วนขนาดเล็กเป็นชุดซ้ำๆ.
Ⅱ. ชิ้นส่วนใดบ้างที่เหมาะกับการชุบแข็งแบบหลายสถานี?
รูปแบบการกำหนดดัชนีแบบหมุนมีประโยชน์อย่างยิ่งเมื่อสามารถวางชิ้นงานขนาดกะทัดรัดอย่างสม่ำเสมอที่สถานีทำความร้อนและดับ.
การใช้งานทั่วไปอาจรวมถึงหัวฉีดน้ำมันเชื้อเพลิงด้วย, เฟืองขนาดเล็ก และชิ้นส่วนที่มีความแม่นยำขนาดกะทัดรัดอื่นๆ ที่มีข้อกำหนดด้านตำแหน่งและการชุบแข็งที่คล้ายคลึงกัน. ความเหมาะสมขั้นสุดท้ายขึ้นอยู่กับวัสดุ, รูปทรงเรขาคณิต, พื้นที่แข็งตัวและปริมาณการผลิต.
ตัวเหนี่ยวนำและฟิกซ์เจอร์จะจับคู่กับส่วนประกอบจริงแทนที่จะถือเป็นเครื่องมือสากล.
KOTRON ก็พัฒนาเช่นกัน อุปกรณ์ชุบแข็งแบบเหนี่ยวนำสำหรับชิ้นส่วนยานยนต์ขนาดใหญ่ เช่น เกียร์, เพลาครึ่ง, ส่วนประกอบข้อต่อ CV, ชิ้นส่วนพวงมาลัยและส่วนประกอบที่เกี่ยวข้องกับแบริ่ง. การใช้งานเหล่านี้อาจต้องใช้โครงสร้างเครื่องจักรที่แตกต่างจากระบบกำหนดดัชนีแบบหมุนขนาดกะทัดรัดที่แสดงไว้ที่นี่.
Ⅲ. กระบวนการจัดทำดัชนีโรตารีทำงานอย่างไร
ลำดับการผลิตขั้นพื้นฐานคือ:
กำลังโหลด → การจัดทำดัชนี → การทำความร้อนแบบเหนี่ยวนำ → การชุบสเปรย์ → การทำความเย็น → การขนถ่าย
ชิ้นงานถูกจัดเรียงไว้รอบๆ กลไกการจัดทำดัชนี. หลังจากเสร็จสิ้นกระบวนการหนึ่งขั้นตอนแล้ว, ตารางจะย้ายไปยังตำแหน่งถัดไป.
ที่ตำแหน่งทำความร้อน, ตัวเหนี่ยวนำจะรวมความร้อนไปที่ส่วนที่ต้องการแทนที่จะให้ความร้อนแก่ชิ้นงานทั้งหมด. การชุบแข็งจะเป็นไปตามกระบวนการที่กำหนดไว้.
จำนวนตำแหน่งการจัดทำดัชนีไม่จำเป็นต้องเท่ากับจำนวนสถานีทำความร้อน. โต๊ะหมุนอาจมีชิ้นงานหลายชิ้นในขณะที่ใช้ตำแหน่งการทำความร้อนและดับจริงน้อยลง.
การจัดเรียงสถานีสุดท้ายจะถูกเลือกตามชิ้นงานและลำดับการผลิตที่ต้องการ.
Ⅳ. การแข็งตัวด้วยการเหนี่ยวนำความถี่สูง: ข้อมูลการดำเนินงานจริง
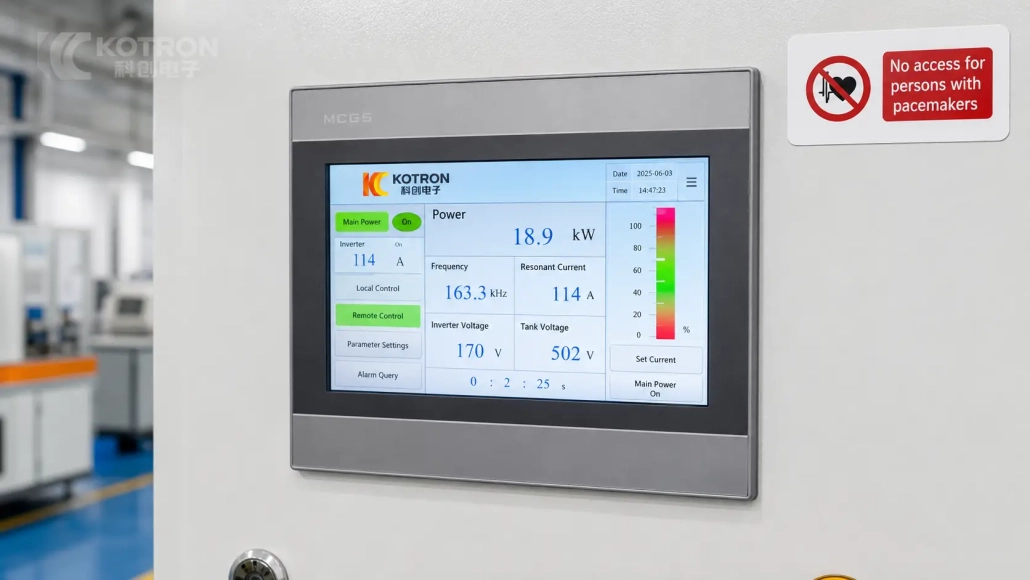
HMI ที่แสดงในกระบวนการที่บันทึกไว้ให้มุมมองที่เป็นประโยชน์ของเครื่องภายใต้สภาวะการทำงานจริง.
| มูลค่าการดำเนินงาน | การอ่าน HMI |
|---|---|
| กำลังไฟ | 18.9 กิโลวัตต์ (kW) |
| ความถี่ | 163.3 กิโลเฮิรตซ์ |
| กระแสเรโซแนนซ์ | 114 ก |
| แรงดันไฟฟ้าของอินเวอร์เตอร์ | 170 V |
| แรงดันวงจรถัง | 502 V |
สิ่งเหล่านี้คือการอ่านแบบเรียลไทม์จากรอบการให้ความร้อนนี้โดยเฉพาะ, ไม่ใช่ข้อมูลจำเพาะของเครื่อง.
สุดท้าย กำลังและความถี่ จะถูกเลือกตามวัสดุชิ้นงาน, รูปทรงเรขาคณิต, พื้นที่ชุบแข็งและต้องการความลึกในการชุบแข็ง. หลักการ 163.3 ค่า kHz ที่แสดงที่นี่คือข้อมูลการประมวลผลจากแอปพลิเคชันนี้ ไม่ใช่การตั้งค่าสากลสำหรับชิ้นส่วนยานยนต์ขนาดเล็ก.
Ⅴ. โครงสร้างเครื่องจักรและการควบคุมกระบวนการ
เครื่องใช้โครงสร้างแบบปิดที่แยกพื้นที่การประมวลผลออกจากตำแหน่งผู้ปฏิบัติงาน.
การจัดวางการทำงานผสมผสานกลไกการจัดทำดัชนีแบบหมุนเข้าด้วยกัน, อุปกรณ์จับยึดชิ้นงานแนวตั้ง, ตำแหน่งการทำความร้อนแบบเหนี่ยวนำ, ระบบดับสเปรย์และการควบคุมผู้ปฏิบัติงานภายในเซลล์การผลิตเดียว.
HMI บนเครื่องที่บันทึกไว้จะแสดงข้อมูลการทำงานรวมทั้งกำลังไฟ, ความถี่, กระแสและแรงดันไฟฟ้า. การตั้งค่าพารามิเตอร์, การควบคุมท้องถิ่นและระยะไกล, และฟังก์ชันการสืบค้นสัญญาณเตือนสามารถดูได้บนอินเทอร์เฟซ.
สำหรับโครงการที่ต้องใช้กระบวนการทำความร้อนที่ซับซ้อนมากขึ้น, กำลังไฟฟ้าหลายความถี่ที่ใช้ร่วมกันตามเวลา, สามารถกำหนดการหมุนชิ้นงานและตำแหน่งตัวเหนี่ยวนำที่ปรับได้ตามความต้องการ.
Ⅵ. เค้าโครงเครื่องจักรแบบกำหนดเองสำหรับชิ้นส่วนยานยนต์ต่างๆ
เครื่องกำหนดดัชนีแบบหมุนขนาดกะทัดรัดทำงานได้ดีกับส่วนประกอบที่มีความแม่นยำขนาดเล็กบางชนิด, แต่ไม่ใช่อุปกรณ์ชุบแข็งแบบเหนี่ยวนำเพียงรูปแบบเดียวที่ใช้สำหรับการผลิตยานยนต์.
ยาวครึ่งเพลา, ตัวอย่างเช่น, อาจต้องการการสนับสนุนเพิ่มเติมและ กระบวนการชุบแข็งด้วยการสแกน. ส่วนประกอบเกียร์และข้อต่อ CV ต้องใช้อุปกรณ์จับยึดที่แตกต่างกัน, ตัวเหนี่ยวนำและการจัดการเคลื่อนไหว.
KOTRON พัฒนาเครื่องจักรรอบๆ ชิ้นส่วนจริง แทนที่จะใช้รูปแบบกลไกเดียวเป็นโซลูชันสากล.
ปัจจัยหลัก ได้แก่ รูปทรงของชิ้นงาน, วัสดุ, ตำแหน่งการแข็งตัว, ความแข็งและความลึกของตัวเรือนที่ต้องการ, อัตราการผลิต, ความถี่เหนี่ยวนำ, การออกแบบตัวเหนี่ยวนำ, การเคลื่อนตัวของชิ้นงานและวิธีการดับ.
สำหรับส่วนประกอบที่เกี่ยวข้องซึ่งมีขนาดใกล้เคียงกัน, บางครั้งแพลตฟอร์มเครื่องจักรหนึ่งอาจใช้กับอุปกรณ์จับยึดที่แตกต่างกัน, ตัวเหนี่ยวนำและโปรแกรมกระบวนการ. โดยปกติแล้วชิ้นส่วนที่มีรูปทรงที่แตกต่างกันอย่างมากจะต้องมีการกำหนดค่าเครื่องจักรอื่น.
Ⅶ. ระบบอัตโนมัติและการตรวจสอบกระบวนการ
สามารถเลือกระดับของระบบอัตโนมัติได้ตามสายการผลิต.
โหลดอัตโนมัติ, ขนถ่าย, สามารถบูรณาการการขนย้ายชิ้นงานและการลำเลียงขั้นปลายได้เมื่อจำเป็น. การจัดเรียงจริงขึ้นอยู่กับรูปร่างของชิ้นงาน, ปริมาณการผลิตและแผนผังโรงงาน.
การตรวจสอบกระบวนการยังมีให้เลือกใช้เป็นตัวเลือกโครงการที่จำเป็นต้องมีบันทึกการผลิตหรือการตรวจสอบย้อนกลับ. ขึ้นอยู่กับการกำหนดค่า, พารามิเตอร์การทำงาน, สัญญาณเตือน, เส้นโค้งกระบวนการและข้อมูลการผลิตในอดีตสามารถบันทึกและตรวจสอบได้.
ฟังก์ชันเหล่านี้ได้รับการคัดเลือกตามโครงการ แทนที่จะถือเป็นอุปกรณ์มาตรฐานในเครื่องหลายสเตชั่นทุกเครื่อง.
Ⅷ. สิ่งที่เราต้องการก่อนเลือกเครื่องจักร
ข้อเสนอทางเทคนิคที่เป็นประโยชน์เริ่มต้นด้วยชิ้นงาน, ไม่ใช่อัตรากำลังของเครื่องจักร.
| ข้อมูลชิ้นงาน | กระบวนการ / ข้อกำหนดการผลิต |
|---|---|
| การวาดชิ้นส่วน | พื้นที่ที่จะชุบแข็ง |
| วัสดุและเกรด | ความแข็งผิวที่ต้องการ |
| ขนาดโดยรวม | ที่จำเป็น ความลึกของเคสที่มีผล |
| น้ำหนักชิ้นส่วน, หากเกี่ยวข้อง | อัตราการผลิตเป้าหมาย |
| กำลังโหลดปัจจุบัน / วิธีการจัดการ | ข้อกำหนดระบบอัตโนมัติ |
| ช่วงชิ้นส่วนที่สมบูรณ์, ถ้ามี | ข้อกำหนดในการตรวจสอบย้อนกลับ |
หากจำเป็นต้องผลิตหลายชิ้นส่วนในระบบเดียวกัน, ส่งช่วงชิ้นส่วนที่สมบูรณ์. จากนั้นเราสามารถประเมินได้ว่าพวกเขาสามารถแบ่งปันแพลตฟอร์มเครื่องจักรเดียวกับฟิกซ์เจอร์และตัวเหนี่ยวนำที่แตกต่างกันได้หรือไม่, หรือการจัดเครื่องจักรแยกกันจะใช้งานได้จริงมากกว่าหรือไม่.
หลักการ ตัวเหนี่ยวนำ ยังถูกเลือกตามรูปทรงของชิ้นงานจริง แทนที่จะจัดให้เป็นขดลวดสากลเส้นเดียว.
Ⅸ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
+ ชิ้นส่วนใดที่เหมาะกับเครื่องชุบแข็งแบบเหนี่ยวนำหลายสถานี?
รูปแบบการจัดทำดัชนีแบบหมุนเหมาะอย่างยิ่งสำหรับการผลิตซ้ำๆ ของส่วนประกอบที่มีความแม่นยำขนาดเล็ก ซึ่งสามารถวางตำแหน่งได้อย่างสม่ำเสมอผ่านวงจรการทำความร้อนและการดับที่กำหนดไว้.
+ เป็นตัวเครื่องเฉพาะหัวฉีดน้ำมันเชื้อเพลิงเท่านั้น?
ไม่ใช่. เครื่องที่แสดงนี้เป็นแอพพลิเคชั่นหัวฉีดน้ำมันเชื้อเพลิง. ส่วนประกอบอื่นๆ ที่มีความแม่นยำขนาดกะทัดรัดสามารถประเมินได้สำหรับการจัดเรียงหลายสถานีที่คล้ายกัน. ชิ้นส่วนยานยนต์ที่มีขนาดใหญ่กว่าหรือแตกต่างกันอย่างมากอาจต้องใช้รูปแบบเครื่องจักรอื่น.
+ ชิ้นส่วนต่าง ๆ สามารถใช้เครื่องเดียวกันได้?
อาจจะ. ชิ้นส่วนที่มีขนาดและข้อกำหนดในการเคลื่อนที่ใกล้เคียงกันอาจใช้เครื่องจักรเดียวกันโดยการเปลี่ยนฟิกซ์เจอร์, โปรแกรมตัวเหนี่ยวนำและกระบวนการ. จะต้องตรวจสอบระยะการใช้งานจริงจากแบบจริง.
+ สามารถเพิ่มการโหลดอัตโนมัติได้?
ได้. สามารถบูรณาการการขนถ่ายอัตโนมัติตามชิ้นงานและรอบการผลิตที่ต้องการ.
+ กำลังไฟฟ้าเหนี่ยวนำและความถี่ถูกเลือกอย่างไร?
จะพิจารณาจากวัสดุชิ้นงาน, ขนาด, พื้นที่ทำความร้อนที่ต้องการ, ความลึกของการแข็งตัว, รอบเวลาและการออกแบบตัวเหนี่ยวนำ. ค่าเรียลไทม์ที่แสดงในวิดีโอเป็นค่าเฉพาะสำหรับกระบวนการที่บันทึกไว้.
ส่งแบบร่างชิ้นส่วนของคุณเพื่อหารือเกี่ยวกับกระบวนการชุบแข็ง
ส่งแบบร่างชิ้นงานและข้อกำหนดการชุบแข็งของคุณ. เราจะประเมินชิ้นส่วนและเสนอรูปแบบการชุบแข็งแบบเหนี่ยวนำหลายสถานีที่เหมาะสม.






