Maszyna do utwardzania indukcyjnego z wieloma stanowiskami dla małych precyzyjnych części samochodowych
Ⅰ. Zobacz proces hartowania wielostanowiskowego
Film przedstawia faktyczny proces produkcji małego elementu układu wtrysku paliwa.
Kilka detali jest utrzymywanych pionowo wokół mechanizmu indeksującego. W trakcie cyklu maszyny, przechodzą z jednej pozycji na drugą. Zarejestrowany proces wyraźnie pokazuje wybrany obszar przedmiotu obrabianego nagrzewany indukcyjnie, następnie hartowanie natryskowe.
Dzięki obrotowemu układowi różne detale mogą znajdować się jednocześnie na różnych etapach cyklu produkcyjnego. Dzięki temu maszyna szczególnie nadaje się do powtarzalnej produkcji seryjnej małych elementów.
Ⅱ. Jakie części nadają się do hartowania wielostanowiskowego?
Obrotowy układ indeksowania jest szczególnie przydatny, gdy kompaktowe elementy obrabiane mogą być równomiernie pozycjonowane na stacjach nagrzewania i hartowania.
Typowe zastosowania mogą obejmować dysze wtryskiwaczy paliwa, małe koła zębate i inne kompaktowe części precyzyjne o podobnych wymaganiach dotyczących pozycjonowania i hartowania. Ostateczna przydatność zależy od materiału, geometrii, utwardzona powierzchnia i wielkość produkcji.
Cewka indukcyjna i uchwyt są dopasowywane do rzeczywistego komponentu, a nie traktowane jako uniwersalne narzędzie.
KOTRON również się rozwija urządzenia do hartowania indukcyjnego większych części samochodowych takie jak koła zębate, półosie, Elementy przegubów homokinetycznych, części układu kierowniczego i elementy związane z łożyskami. Zastosowania te mogą wymagać konstrukcji maszyn innych niż pokazany tutaj kompaktowy obrotowy system indeksowania.
Ⅲ. Jak działa proces indeksowania rotacyjnego
Podstawowa sekwencja produkcyjna to:
Ładowanie → Indeksowanie → Nagrzewanie indukcyjne → Hartowanie natryskowe → Chłodzenie → Rozładunek
Przedmioty obrabiane są rozmieszczone wokół mechanizmu indeksującego. Po zakończeniu jednego etapu procesu, stół przesuwa je na następną pozycję.
W pozycji grzewczej, cewka koncentruje ciepło na wymaganej sekcji, zamiast podgrzewać cały przedmiot obrabiany. Hartowanie następuje zgodnie z ustalonym procesem.
Liczba pozycji indeksujących nie musi być równa liczbie stacji ciepłowniczych. Stół obrotowy może przenosić kilka detali, wykorzystując mniej rzeczywistych pozycji ogrzewania i hartowania.
Ostateczny układ stanowiska dobierany jest w zależności od przedmiotu obrabianego i wymaganej sekwencji produkcyjnej.
Ⅳ. Hartowanie indukcyjne o wysokiej częstotliwości: Rzeczywiste dane operacyjne
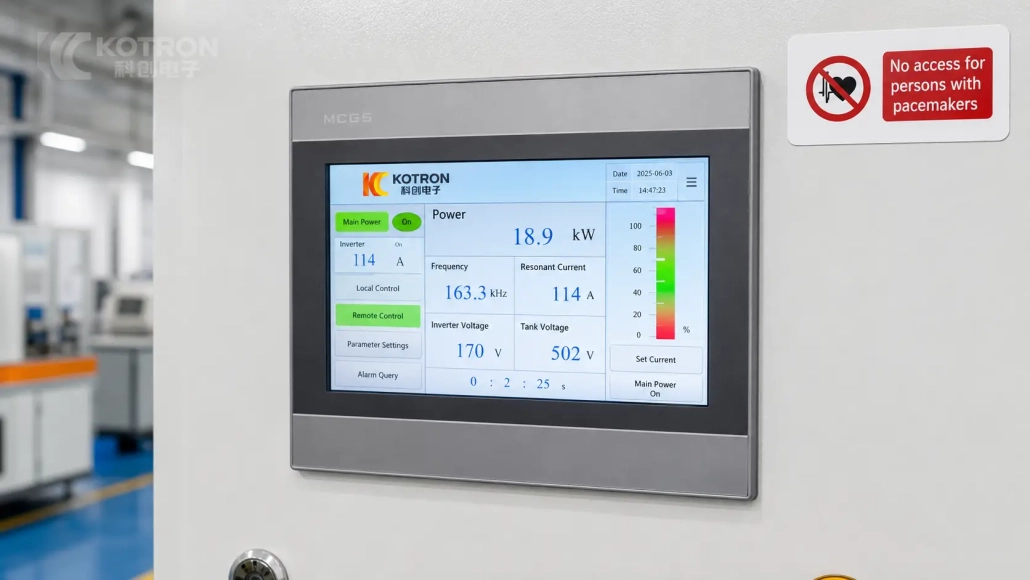
Interfejs HMI pokazany w zarejestrowanym procesie zapewnia użyteczny widok maszyny w rzeczywistych warunkach pracy.
| Wartość operacyjna | Odczyt HMI |
|---|---|
| Moc | 18.9 kW |
| Częstotliwość | 163.3 kHz |
| Prąd rezonansowy | 114 A |
| Napięcie falownika | 170 V |
| Napięcie obwodu zbiornika | 502 V |
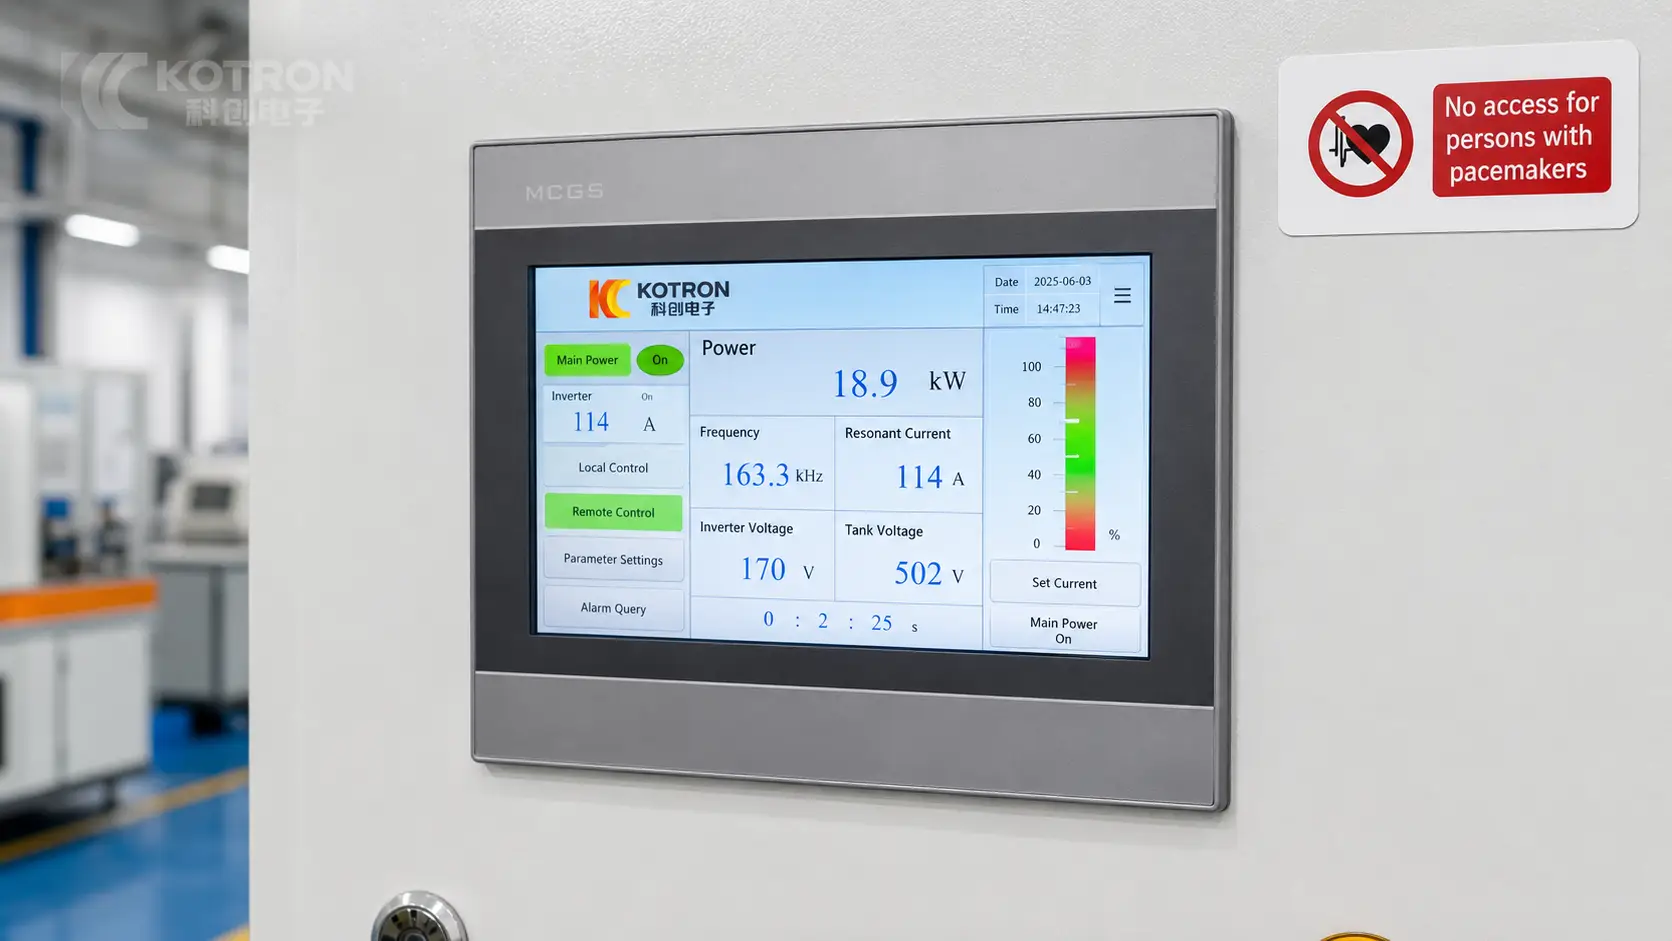
Są to odczyty w czasie rzeczywistym z tego konkretnego cyklu grzewczego, a nie specyfikacje znamionowe maszyny.
Finał moc i częstotliwość dobierane są w zależności od materiału obrabianego przedmiotu, geometrii, hartowany obszar i wymagana głębokość hartowania. Dla 163.3 Pokazana tutaj wartość kHz to dane procesowe z tej aplikacji, a nie uniwersalne ustawienie dla małych części samochodowych.
V.. Struktura maszyny i kontrola procesu
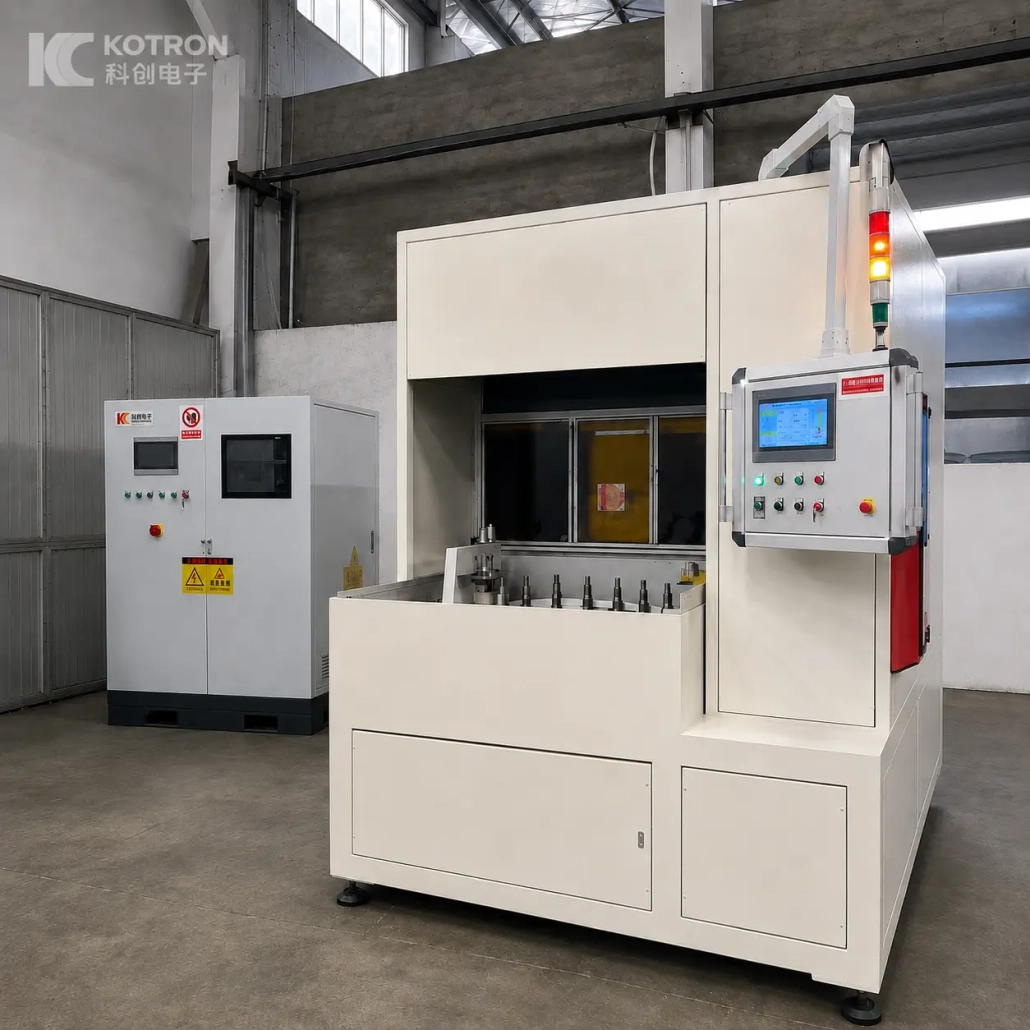
W maszynie zastosowano zamkniętą konstrukcję oddzielającą obszar obróbki od stanowiska operatora.
Jego układ roboczy łączy w sobie obrotowy mechanizm indeksujący, pionowe mocowania przedmiotu obrabianego, pozycja ogrzewania indukcyjnego, system hartowania natryskowego i elementy sterujące operatora w jednej celi produkcyjnej.
Interfejs HMI nagranej maszyny wyświetla informacje operacyjne, w tym moc, częstotliwość, prąd i napięcie. Ustawianie parametrów, sterowanie lokalne i zdalne, oraz funkcje zapytań o alarmy można również zobaczyć w interfejsie.
Do projektów wymagających bardziej złożonych procesów grzewczych, dzielona w czasie moc wieloczęstotliwościowa, obrót przedmiotu obrabianego i regulowane pozycjonowanie cewki indukcyjnej można skonfigurować zgodnie z wymaganiami.
Ⅵ. Niestandardowe układy maszyn dla różnych części samochodowych
Kompaktowa obrotowa maszyna indeksująca dobrze sprawdza się w przypadku niektórych małych, precyzyjnych elementów, ale nie jest to jedyna forma sprzętu do hartowania indukcyjnego stosowana w produkcji samochodów.
Długi półoś, Na przykład, może wymagać dodatkowego wsparcia oraz a proces hartowania skaningowego. Przekładnie i elementy przegubów homokinetycznych wymagają różnych mocowań, cewki indukcyjne i układy ruchu.
KOTRON rozwija maszynę wokół rzeczywistej części, zamiast traktować jeden układ mechaniczny jako rozwiązanie uniwersalne.
Do głównych czynników zalicza się geometria przedmiotu obrabianego, materiał, pozycja hartowania, wymagana twardość i głębokość obudowy, wydajność produkcji, częstotliwość indukcyjna, projektowania induktorów, ruch przedmiotu obrabianego i metoda hartowania.
Dla powiązanych komponentów o podobnych wymiarach, czasami jedna platforma maszynowa może być używana z różnymi mocowaniami, cewki indukcyjne i programy procesowe. Części o zasadniczo różnej geometrii zwykle wymagają innej konfiguracji maszyny.
Ⅶ. Automatyzacja i monitorowanie procesów
Poziom automatyzacji można dobrać odpowiednio do linii produkcyjnej.
Automatyczne ładowanie, rozładunek, W razie potrzeby można zintegrować przenoszenie przedmiotu obrabianego i dalsze przenoszenie. Rzeczywisty układ zależy od kształtu przedmiotu obrabianego, wielkość produkcji i układ fabryki.
Monitorowanie procesu jest również dostępne jako opcja projektu, w którym wymagana jest dokumentacja produkcji lub identyfikowalność. W zależności od konfiguracji, parametry eksploatacyjne, alarmy, Można rejestrować i przeglądać krzywe procesu i historyczne dane produkcyjne.
Funkcje te dobierane są w zależności od projektu, a nie traktowane jako standardowe wyposażenie każdej maszyny wielostanowiskowej.
Ⅷ. Czego potrzebujemy przed wyborem maszyny
Przydatna propozycja techniczna zaczyna się od przedmiotu obrabianego, nie z mocą znamionową maszyny.
| Informacje o przedmiocie obrabianym | Proces / Wymagania produkcyjne |
|---|---|
| Rysunek części | Powierzchnia do utwardzenia |
| Materiał i gatunek | Wymagana twardość powierzchni |
| Wymiary całkowite | Wymagany efektywna głębokość oskupy |
| Masa części, jeśli dotyczy | Docelowa wielkość produkcji |
| Bieżące ładowanie / metoda obsługi | Wymóg automatyzacji |
| Pełny asortyment części, jeśli ma to zastosowanie | Wymóg identyfikowalności |
Jeśli trzeba wyprodukować kilka części w tym samym systemie, wyślij cały asortyment części. Następnie możemy ocenić, czy mogą współużytkować jedną platformę maszynową z różnymi uchwytami i cewkami indukcyjnymi, czy też bardziej praktyczne byłyby oddzielne układy maszyn.
Dla induktor jest również dobierany w oparciu o rzeczywistą geometrię przedmiotu obrabianego, a nie dostarczany jako jedna uniwersalna cewka.
Ⅸ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
+ Jakie części nadają się do wielostanowiskowej maszyny do hartowania indukcyjnego?
Obrotowy format indeksowania jest szczególnie odpowiedni do powtarzalnej produkcji małych precyzyjnych elementów, które można pozycjonować w sposób ciągły w zdefiniowanym cyklu nagrzewania i hartowania.
+ Czy maszyna jest przeznaczona tylko do dysz wtryskiwaczy paliwa?
Nie. Pokazana tutaj maszyna to zastosowanie dyszy wtryskiwacza paliwa. Inne kompaktowe komponenty precyzyjne można ocenić pod kątem podobnego układu wielostanowiskowego. Większe lub zasadniczo różne części samochodowe mogą wymagać innego układu maszyny.
+ Czy różne części mogą korzystać z tej samej maszyny??
Prawdopodobnie. Części o podobnych wymiarach i wymaganiach dotyczących ruchu mogą dzielić tę samą maszynę po zmianie mocowania, cewka indukcyjna i program procesowy. Praktyczny zakres należy sprawdzić na podstawie rzeczywistych rysunków.
+ Czy można dodać automatyczne ładowanie?
Tak. Automatyczny załadunek i rozładunek można zintegrować w zależności od przedmiotu obrabianego i wymaganego cyklu produkcyjnego.
+ Jak dobiera się moc i częstotliwość indukcji?
Są one określane na podstawie materiału przedmiotu obrabianego, wymiary, wymagana powierzchnia grzewcza, głębokość hartowania, czas cyklu i konstrukcja cewki indukcyjnej. Wartości w czasie rzeczywistym pokazane na filmie są specyficzne dla zarejestrowanego procesu.
Wyślij rysunek części, aby omówić proces hartowania
Wyślij rysunek przedmiotu obrabianego i wymagania dotyczące hartowania. Ocenimy część i zaproponujemy odpowiedni wielostanowiskowy układ hartowania indukcyjnego.